








W tym artykule
- Czym jest diagram spaghetti?
- Zanim narysujesz linie, wybierz trasę do obserwacji
- Jak sporządzić diagram spaghetti na hali produkcyjnej
- 1. Przygotuj plan hali i zaplanuj obserwację
- 2. Odwzoruj rzeczywisty przebieg pracy
- 3. Zapisz cel każdego przejścia
- 4. Obserwuj kolejne istotne powtórzenia
- Analizuj przyczyny przemieszczania, nie tylko najdłuższą linię
- Przykład: powtarzające się przejścia do stanowiska kontroli
- Zweryfikuj usprawnienie, zanim ogłosisz oszczędności
- Uwzględnij zweryfikowaną zmianę w harmonogramie produkcji
- Wspólny obraz produkcji ułatwia zarządzanie zmianami
- Zacznij od jednej trasy i jednej zmiany wartej przetestowania
Strona główna » Zasoby » Diagram spaghetti w produkcji: odwzoruj rzeczywistą trasę
Szacowany czas czytania: 10 minut
Podejście do stołu kontrolnego wydaje się drobiazgiem. Podobnie jak przyniesienie kolejnego pojemnika czy powrót po narzędzie. Jeśli jednak prześledzisz te przejścia podczas realizacji całej operacji, może się okazać, że praca wymaga ciągłego odchodzenia od stanowiska roboczego z powodów, których nikt dotąd nie kwestionował.
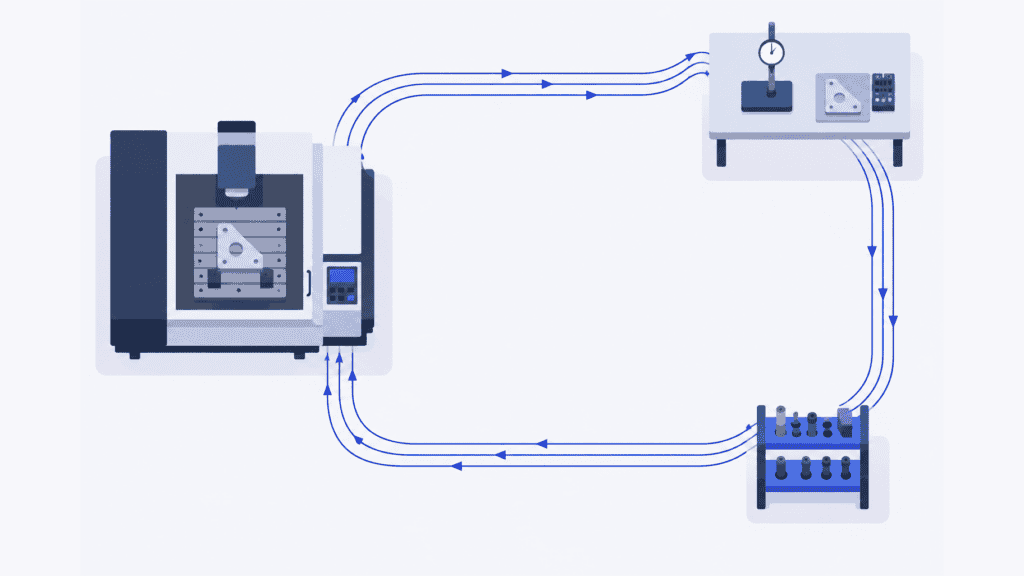
Diagram spaghetti uwidacznia te przemieszczenia. Naniesiony na plan hali pokazuje, którędy faktycznie porusza się człowiek lub materiał — wraz z powtarzanymi przejściami, obejściami i powrotami. Celem nie jest bardziej uporządkowany rysunek, lecz ustalenie, które trasy warto zmienić i czy zmiana ułatwia lub przyspiesza pracę.
Po zweryfikowaniu usprawnienia SkyPlanner APS pomaga wykorzystać jego efekty w produkcji. Zaktualizowane czasy operacji i zatwierdzone przypisania do stanowisk roboczych powinny znaleźć się w tym samym harmonogramie co pozostałe zlecenia korzystające z tych zasobów, a nie w osobnym raporcie z usprawnień.
Czym jest diagram spaghetti?
Diagram spaghetti odwzorowuje rzeczywistą drogę człowieka, materiału lub przedmiotu w obszarze pracy. Nazywa się go również wykresem spaghetti lub mapą spaghetti. Linie naniesione na plan pokazują faktyczną trasę, a strzałki lub numery przemieszczeń wskazują ich kolejność. Nazwa pochodzi od powtarzających się i nakładających na siebie linii.
W produkcji diagram pomaga ustalić na przykład, dlaczego operator wielokrotnie odchodzi od maszyny, dlaczego komponent kilka razy przecina tę samą alejkę lub dlaczego pracownik transportu wewnętrznego wciąż wraca do tej samej strefy magazynowej.
Dobierz narzędzie do pytania. Schemat blokowy procesu przedstawia kolejność czynności i decyzji. Mapowanie strumienia wartości pozwala przeanalizować szerszy przepływ materiałów i informacji, w tym zapasy i oczekiwanie. Diagram spaghetti służy do analizy fizycznej trasy. Sprawdza się zarówno w produkcji o układzie technologicznym, jak i wewnątrz gniazda produkcyjnego.
Przebieg trasy może wskazać, gdzie warto szukać przyczyn opóźnień, ale same linie nie mierzą upływu czasu ani nie dowodzą, gdzie znajduje się wąskie gardło w produkcji. Takie obserwacje zapisuj osobno, obok diagramu.
Zanim narysujesz linie, wybierz trasę do obserwacji
Zacznij od problemu na tyle konkretnego, by dało się go zaobserwować: na przykład od wielokrotnych przejść do kontroli podczas jednej operacji obróbczej, zamiast od ogólnego stwierdzenia „w zakładzie jest zbyt dużo przemieszczania się”.
Obserwuj osobę, jeśli analizujesz chodzenie, szukanie lub przerwy w jej pracy. Śledź materiał, jeśli chcesz zrozumieć jego fizyczne przemieszczanie między lokalizacjami. To dwa różne spojrzenia: część może pozostawać przy maszynie, gdy operator odchodzi, a pracownik transportu wewnętrznego może przewozić kilka części podczas jednego przejazdu.
Ustal jednoznaczny początek i koniec obserwacji. W przypadku operatora może to być okres od pobrania pierwszego półfabrykatu do odłożenia gotowej partii w ustalonym miejscu. W przypadku materiału — od opuszczenia strefy odkładczej do dotarcia do następnej operacji. Zapisz rodzinę wyrobów, wielkość partii, zmianę i istotne warunki pracy, aby było wiadomo, w jakich okolicznościach zarejestrowano trasę.
Nie trzeba stać przez cały dzień przy komponencie, który długo oczekuje. Zapisuj, kiedy trafia do danej lokalizacji i kiedy ją opuszcza, obserwuj transport, a okresy oczekiwania rejestruj osobno. Jeśli do obserwacji późniejszego transportu wykorzystujesz kolejną porównywalną partię, wyraźnie to zaznacz. Nie przedstawiaj kilku różnych tras tak, jakby dotyczyły jednej części obserwowanej bez przerwy.
Jak sporządzić diagram spaghetti na hali produkcyjnej
Potrzebujesz czytelnego szkicu hali, sposobu zapisywania przemieszczeń i zegara do obserwacji, których czas chcesz mierzyć. Na początek sprawdzi się papier. Rysunek cyfrowy też jest przydatny, o ile nie odwraca uwagi od obserwowanej pracy.
1. Przygotuj plan hali i zaplanuj obserwację
Zaznacz stanowiska robocze, miejsca składowania, obszary kontroli, drzwi, alejki i przeszkody, które wyznaczają trasę. Sprawdź, czy szkic odzwierciedla aktualny układ. Znana skala lub zmierzone długości tras pozwolą później obliczyć odległość. Orientacyjny szkic bez pomiarów ułatwia dyskusję, ale nie daje podstaw do podawania dokładnych odległości.
Wyjaśnij uczestnikom cel: chodzi o poprawę organizacji pracy, a nie o porównywanie ludzi według liczby przebytych metrów. Uzgodnij z zespołem sposób obserwacji i przestrzegaj obowiązujących w zakładzie zasad dostępu oraz rejestrowania danych. Zachowaj bezpieczny odstęp od pracujących urządzeń i nie wchodź na trasy pojazdów.
2. Odwzoruj rzeczywisty przebieg pracy
Zaznacz punkt początkowy, zapisz godzinę i obserwuj wybraną osobę lub materiał. Rysuj każde przemieszczenie po faktycznie wykorzystywanej trasie, z uwzględnieniem obchodzenia urządzeń i rzeczywistych przejść. Nie zastępuj niewygodnego obejścia prostą linią tylko dlatego, że Twoim zdaniem powinno dać się tamtędy przejść.
Używaj strzałek i numeruj przemieszczenia, aby zachować czytelną kolejność. Drogę tam i z powrotem licz oddzielnie, uwzględniając każde kolejne przejście tą samą alejką. Jeśli obserwujesz kilka osób lub materiałów, użyj osobnych arkuszy albo wyraźnie rozróżnij ich trasy, zamiast tworzyć nieczytelną plątaninę.
Podczas obserwacji nie podpowiadaj pracownikowi lepszej trasy. Zapisuj pytania, by omówić je później. W przeciwnym razie możesz zmierzyć efekt własnej sugestii zamiast dotychczasowej metody pracy.
3. Zapisz cel każdego przejścia
Gęste skupisko linii pokazuje, gdzie powtarzają się przemieszczenia. Notatki wyjaśniają dlaczego. Czy pracownik szedł po brakujące narzędzie, wykonywał wymagany pomiar, szukał pustego pojemnika, czy sprawdzał informacje?
Obok szkicu prowadź krótki rejestr przemieszczeń:
| Zakres zapisu | Co zanotować |
|---|---|
| Skąd i dokąd | Rzeczywiste lokalizacje i kierunek, powiązane z numerami na diagramie |
| Częstotliwość | Każde przemieszczenie podczas obserwowanej operacji lub cyklu |
| Odległość | Długość faktycznie przebytej trasy wraz z metodą pomiaru |
| Cel | Co udało się wykonać dzięki przemieszczeniu i dlaczego było potrzebne |
| Czas i przerwy | Zaobserwowany czas przemieszczania lub oczekiwania oraz informacja, czy produkcja się zatrzymała |
| Kontekst | Wyrób, ilość, zmiana i wszelkie nietypowe zdarzenia wpływające na trasę |
To wystarczy, by odróżnić długi, niezbędny transport od krótkiego przejścia powtarzanego z powodu braków. Zanim ustalisz przyczyny niejasnych przemieszczeń, omów je z osobą, która wykonywała pracę.
4. Obserwuj kolejne istotne powtórzenia
Jedna obserwacja może pokazać trasę, ale nie powie, jak regularnie się ona powtarza. Obserwuj kolejne pełne powtórzenia i zachowuj informacje o różnicach. Kontrola pierwszej sztuki, przejście po uzupełnienie zapasu i powracające poszukiwanie narzędzia nie powinny być traktowane jako czynności o tej samej częstotliwości.
Nie ma uniwersalnej liczby cykli, która zapewnia wiarygodność każdego badania. Uwzględnij warianty mogące wpłynąć na decyzję: inną wielkość partii, inną trasę wyrobu lub zmianę, na której inaczej zorganizowano zaopatrzenie. Jeśli awaria zdominowała obserwację, zaznacz to, zamiast uznawać zarejestrowaną trasę za typową.
Aby obliczyć odległość, pomnóż zmierzoną długość każdego odcinka trasy przez zaobserwowaną liczbę przejść lub przejazdów po tym odcinku, a następnie zsumuj wyniki. Obok sumy zachowaj informacje o częstotliwości i celu przemieszczeń. Przy wyborze usprawnienia często są one bardziej przydatne niż sama łączna odległość.
Analizuj przyczyny przemieszczania, nie tylko najdłuższą linię
Zacznij od powtarzających się przejść i zastanów się, co pozwoliłoby wyeliminować ich potrzebę. Problem z szukaniem narzędzi może wymagać zastosowania 5S i ustalenia miejsca przechowywania przy stanowisku, w którym są używane. Powroty po brakujące opakowania mogą wymagać wprowadzenia zasady uzupełniania zapasów. Żaden z tych problemów nie musi oznaczać konieczności przestawienia maszyny.
Długi transport między operacjami wymaga innej rozmowy: czy zatwierdzoną operację można wykonać na bliższym stanowisku roboczym, czy można zmienić miejsce odkładania materiału, a może obecny transport już sprawnie obsługuje kilka operacji? Skrócenie fizycznej trasy kosztem utrudnienia produkcji innej rodziny wyrobów może być niekorzystnym kompromisem.
Krzyżujące się linie również traktuj jako punkt wyjścia do pytań. Pokazują, że trasy przebiegają przez tę samą przestrzeń, ale niekoniecznie, że ludzie pojawiają się tam jednocześnie. Zaobserwuj, kiedy faktycznie dochodzi do wzajemnego blokowania ruchu, i omów układ z osobami odpowiedzialnymi za dany obszar. Krótsza trasa, która utrudnia dostęp, nie jest usprawnieniem.
Przykład: powtarzające się przejścia do stanowiska kontroli
Wyobraźmy sobie operatora obrabiającego partię wsporników. Diagram pokazuje wielokrotne przejścia od maszyny do wspólnego stołu kontrolnego, z powrotem do maszyny, a następnie na drugą stronę przejścia, by odłożyć przyrząd pomiarowy. Z tego samego stołu korzysta się również przy produkcji innej rodziny wyrobów.
Oczywistą propozycją jest przeniesienie kontroli obok maszyny. Najpierw jednak rozróżnij powody poszczególnych przejść. Przyrząd pomiarowy dopuszczony do kontroli w toku produkcji i dostępny na stanowisku roboczym mógłby wyeliminować wielokrotne chodzenie po niego i odnoszenie go, podczas gdy kontrola końcowa nadal odbywałaby się przy wspólnym stole. Jeśli pomiar wymaga wyposażenia lub warunków dostępnych wyłącznie przy tym stole, jego przeniesienie jest już odrębną decyzją.
Omów metodę z operatorem i zespołem ds. jakości, a następnie przetestuj zatwierdzone rozwiązanie. Sprawdź, czy kontrola nadal jest wykonywana prawidłowo, jak zmienia się wykorzystanie czasu operatora i czy przy produkcji drugiej rodziny wyrobów nie traci się dostępu do potrzebnego wyposażenia.
Nie chodzi wyłącznie o to, czy nowa linia na diagramie jest krótsza. Ważne jest, czy tę samą wymaganą pracę wykonuje się przy mniejszej liczbie zbędnych przejść, bez przenoszenia problemu na inną operację.
Zweryfikuj usprawnienie, zanim ogłosisz oszczędności
Oddziel proponowaną trasę od zaobserwowanego stanu obecnego. Po wdrożeniu zatwierdzonej zmiany powtórz obserwację przy porównywalnej pracy, zachowując te same punkty początkowy i końcowy. Odnotuj zmiany wielkości partii, wyrobu lub warunków, aby porównanie pozostało miarodajne.
Porównaj odległość i częstotliwość przejść, a następnie sprawdź miary istotne dla pierwotnego problemu: czas pracy operatora, przerwy w pracy maszyny, oczekiwanie w kolejce lub czas wykonania. Krótsza droga pokonywana przez operatora sama w sobie jest wartościowym wynikiem. Nie oznacza jednak automatycznie takiego samego skrócenia czasu operacji.
Jeśli operator wcześniej chodził w inne miejsca podczas trwającego automatycznego cyklu obróbki, zmiana może pozwolić mu zająć się przygotowaniem lub innym zadaniem, nie skracając cyklu maszyny. Jeśli natomiast maszyna czekała na powrót operatora, wpływ na czas jej zajęcia może być inny. Ustal na podstawie pomiarów, z którą sytuacją masz do czynienia.
Podobnie oszczędność czasu na jednym stanowisku roboczym nie gwarantuje wcześniejszej wysyłki, jeśli zlecenie nadal czeka na kolejną operację wykonywaną na zasobie współdzielonym z innymi zleceniami. Wykorzystaj diagram do usprawnienia przemieszczania się, a zanim obiecasz skrócenie czasu realizacji lub korzyści finansowe, sprawdź cały proces.
Wyznacz osobę odpowiedzialną za przyjętą metodę pracy, zaktualizuj odpowiednie instrukcje i uzgodnij termin ponownej weryfikacji. W przeciwnym razie organizacja pracy może stopniowo wrócić do poprzedniego stanu, choć raport z usprawnienia nadal będzie pokazywał proponowany wynik.
Uwzględnij zweryfikowaną zmianę w harmonogramie produkcji
Usprawnienie przynosi większą wartość, gdy kolejne zlecenia planuje się zgodnie z nowym sposobem wykonywania pracy. Jeśli operacja rzeczywiście trwa krócej, pozostawienie starego czasu w planie ukrywa dostępne zdolności produkcyjne. Jeśli jednak próba ograniczyła jedynie chodzenie podczas niezmienionego cyklu maszyny, skrócenie zaplanowanej operacji na tej maszynie stworzyłoby fikcyjne zdolności produkcyjne.
SkyPlanner pozwala definiować operacje, przypisując im realistyczne czasy trwania, stanowiska robocze, na których można je wykonać, oraz zależności. Arcturus, sztuczna inteligencja odpowiedzialna za harmonogramowanie, umieszcza operacje we wspólnym harmonogramie produkcji, uwzględniając skonfigurowane zdolności produkcyjne, zmiany robocze i priorytety. Ty podejmujesz decyzje planistyczne, a Arcturus oblicza harmonogram.
W przykładzie ze wspornikami przenieś do planu zweryfikowany efekt zmiany, a nie samą krótszą linię na diagramie. Może to być skorygowany czas operacji. Aktualizacji może też wymagać zatwierdzona zmiana kolejności operacji produkcyjnych lub przypisania stanowiska roboczego. Potwierdź dane planistyczne, których dotyczy zmiana, i przelicz harmonogram, aby zobaczyć, jak ta praca układa się względem pozostałych zleceń.
Korzyścią jest mniej ręcznych korekt w osobnych kolejkach do maszyn i lepszy obraz wpływu usprawnienia na termin dostawy. Nowo zwolniony termin na stanowisku obróbczym przyda się tylko wtedy, gdy kolejna operacja i jej zasoby będą w stanie obsłużyć wynikający z tego przepływ pracy. O tym, kiedy zdolności produkcyjne są dostępne, nadal decydują zmiany robocze przypisane do stanowisk.
Wspólny obraz produkcji ułatwia zarządzanie zmianami
Mamec, producent urządzeń do mieszania i wykonawca zaawansowanej technologicznie produkcji kontraktowej, wcześniej ustalał priorytety powiązanych ze sobą zleceń roboczych na podstawie terminów dostaw zapisanych na papierze, bez wiarygodnego obrazu całej produkcji. Wdrożenie SkyPlanner zapewniło wspólny harmonogram i wgląd w przebieg pracy w czasie rzeczywistym.
W swojej relacji z wdrożenia Mamec opisuje wyraźnie mniejszy nakład pracy na planowanie oraz łatwiejsze zarządzanie zmianami kolejności operacji przy rozwoju produktów zgodnie z potrzebami klientów. Zespół może mniejszym wysiłkiem ustalić skutki zmian i bardziej wiarygodnie poinformować klientów, do czego może się zobowiązać.
To doświadczenie pokazuje wartość spójnego planu w obliczu zmian w produkcji. Pracę nad własnym usprawnieniem nadal trzeba zacząć od obserwacji i weryfikacji przebiegu pracy. Opinia Mamec o SkyPlanner pokazuje, jak w praktyce może wyglądać zarządzanie wynikającymi z takich zmian zależnościami.
Zacznij od jednej trasy i jednej zmiany wartej przetestowania
Wybierz powtarzające się przejście, którego zasadność Twój zespół już kwestionuje. Prześledź rzeczywisty przebieg pracy, ustal przyczyny przejść i przetestuj zmianę wspólnie z osobami wykonującymi tę pracę. Następnie porównaj rzeczywiste wyniki, a nie tylko proponowany rysunek.
Jeśli usprawnienie zmienia czasy operacji, zasoby, na których można je wykonać, lub kolejność operacji produkcyjnych, wykorzystaj SkyPlanner, aby uwzględnić zaktualizowane dane we wspólnym planie produkcji. Poświęcisz mniej czasu na przebudowywanie kolejek, a więcej na wykorzystanie dostępnych zdolności produkcyjnych do realizacji zleceń.
Umów prezentację SkyPlanner i przygotuj jedną zatwierdzoną zmianę czasu operacji lub marszruty oraz pozostałe zlecenia korzystające z tych samych zasobów. To konkretny punkt wyjścia do sprawdzenia, jak zmiana wpłynie na Twój plan. Jeśli najpierw chcesz poznać środowisko harmonogramowania, wypróbuj SkyPlanner na danych demonstracyjnych.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


