


Neste artigo
- O que é um diagrama de esparguete?
- Escolha o percurso antes de traçar as linhas
- Como fazer um diagrama de esparguete no chão de fábrica
- 1. Prepare a planta e a observação
- 2. Trace o percurso à medida que o trabalho decorre
- 3. Registe a finalidade de cada deslocação
- 4. Observe as repetições relevantes
- Analise os motivos das deslocações, não apenas a linha mais longa
- Exemplo: as deslocações repetidas para inspeção
- Verifique a melhoria antes de anunciar a poupança
- Incorpore a alteração verificada no plano de produção
- Uma visão partilhada facilita a gestão das alterações na produção
- Comece por um percurso e uma alteração que valha a pena testar
Início » Recursos » Diagrama de esparguete na produção: mapeie o percurso real
Tempo de leitura estimado: 10 minutos
Uma ida à bancada de inspeção parece inofensiva. O mesmo acontece quando é preciso ir buscar mais um recipiente ou voltar atrás para recolher uma ferramenta. Mas acompanhe essas deslocações ao longo de uma tarefa completa e poderá descobrir que o trabalho obriga a sair repetidamente do centro de trabalho por motivos que ninguém questionou.
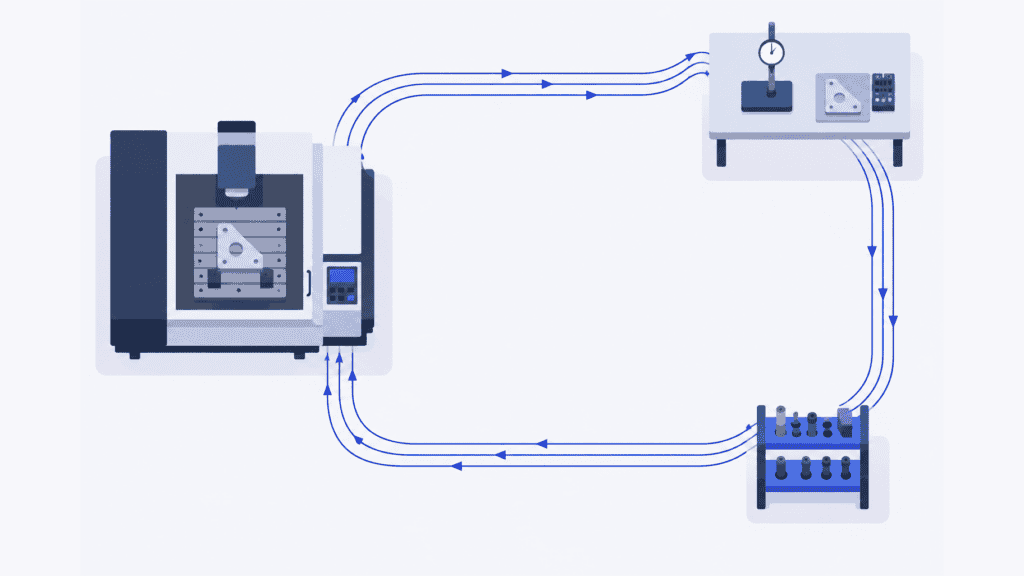
O diagrama de esparguete torna visíveis essas deslocações físicas. Traçado sobre uma planta, mostra por onde uma pessoa ou um material realmente passa, incluindo deslocações repetidas, desvios e regressos. O resultado útil não é um desenho mais arrumado. É saber que percursos alterar e se a alteração torna o trabalho mais fácil ou mais rápido.
Depois de verificar uma melhoria, o SkyPlanner APS ajuda a tirar partido do seu efeito na produção. Os tempos de operação atualizados e as afetações aprovadas aos centros de trabalho devem integrar o mesmo plano que as restantes ordens que utilizam esses recursos, em vez de ficarem num relatório de melhoria separado.
O que é um diagrama de esparguete?
Um diagrama de esparguete é o traçado do percurso físico de uma pessoa, de um material ou de um artigo numa área de trabalho. Também é conhecido como gráfico ou mapa de esparguete. As linhas seguem o percurso real sobre uma planta, e as setas ou a numeração dos movimentos indicam a sequência. São os percursos repetidos e sobrepostos que dão o nome ao desenho.
Na produção, utilize-o para investigar, por exemplo, por que motivo um operador se afasta repetidamente de uma máquina, um componente atravessa várias vezes o mesmo corredor ou um operador de movimentação de materiais regressa continuamente à mesma zona de armazenamento.
Escolha a ferramenta em função da pergunta. Um fluxograma de processo explica a ordem das atividades e das decisões. O mapeamento do fluxo de valor analisa o fluxo de materiais e de informação numa perspetiva mais ampla, incluindo stocks e esperas. O diagrama de esparguete analisa o percurso físico. Pode ser utilizado tanto num ambiente job shop com organização funcional como dentro de uma célula de produção.
O traçado pode revelar motivos para investigar atrasos, mas as suas linhas não medem o tempo decorrido nem comprovam onde está o gargalo da produção. Registe essas observações em separado, junto do diagrama.
Escolha o percurso antes de traçar as linhas
Comece por um problema suficientemente delimitado para poder ser observado: por exemplo, deslocações repetidas para inspeção durante uma operação de maquinagem, em vez de «demasiada movimentação na fábrica».
Acompanhe uma pessoa quando a questão estiver relacionada com deslocações a pé, procura de objetos ou interrupções do seu trabalho. Acompanhe o material quando precisar de compreender as suas transferências físicas entre locais. São perspetivas diferentes: uma peça pode permanecer junto da máquina enquanto o operador se afasta, e um operador de movimentação de materiais pode transportar várias peças numa só deslocação.
Defina um início e um fim fáceis de identificar. Para um operador, poderá ser desde a recolha da primeira peça em bruto até à colocação do lote concluído no local acordado. Para o material, poderá ser desde a saída de uma zona de espera até à chegada à operação seguinte. Registe a família de produtos, a dimensão do lote, o turno e as condições de trabalho relevantes para enquadrar o percurso.
Um componente que fica muito tempo em espera não precisa de ter um observador ao lado durante todo o dia. Registe as suas chegadas e saídas, observe as transferências e mantenha um registo separado dos períodos de espera. Se recorrer ao lote comparável seguinte para observar uma transferência posterior, identifique essa substituição. Não apresente vários percursos diferentes como se tivesse observado continuamente a mesma peça.
Como fazer um diagrama de esparguete no chão de fábrica
Precisa de um esboço utilizável da planta, de um meio para registar os movimentos e de um relógio para as observações que pretenda cronometrar. O papel é um ponto de partida prático; um desenho digital também é útil, desde que não desvie a atenção do trabalho.
1. Prepare a planta e a observação
Represente os centros de trabalho, os pontos de armazenamento, as zonas de inspeção, as portas, os corredores e os obstáculos que determinam o percurso. Confirme que o esboço corresponde à disposição atual. Uma escala conhecida ou a medição dos percursos permite calcular as distâncias mais tarde; um esboço aproximado, sem medições, serve de apoio à discussão, mas não permite fazer afirmações precisas sobre distâncias.
Explique o objetivo às pessoas envolvidas: melhorar a organização do trabalho, não classificar as pessoas pela distância que percorrem a pé. Acorde com a equipa a forma de observação e cumpra os requisitos da instalação relativos ao acesso e ao registo. Mantenha-se afastado dos equipamentos em funcionamento e das vias de circulação de veículos.
2. Trace o percurso à medida que o trabalho decorre
Assinale o ponto de partida, registe a hora e acompanhe a pessoa ou o material selecionado. Desenhe cada movimento pelo caminho efetivamente utilizado, contornando os equipamentos e passando pelos acessos reais. Não substitua um desvio incómodo pela linha reta que, na sua opinião, deveria ser possível seguir.
Utilize setas e numere os movimentos para que a sequência seja fácil de ler. Conte separadamente a ida e o regresso, incluindo as passagens repetidas pelo mesmo corredor. Se acompanhar várias pessoas ou materiais, utilize folhas separadas ou traçados claramente distintos, em vez de um emaranhado impossível de interpretar.
Durante a observação, evite orientar a pessoa para um percurso melhor. Anote as perguntas para a conversa posterior. Caso contrário, poderá acabar por medir a sua sugestão em vez do método existente.
3. Registe a finalidade de cada deslocação
Um conjunto denso de linhas mostra onde os movimentos se repetem. As notas explicam porquê. A pessoa foi buscar uma ferramenta em falta, fazer uma medição obrigatória, procurar um recipiente vazio ou consultar informação?
Mantenha um registo breve dos movimentos junto do esboço:
| Elemento | O que registar |
|---|---|
| Origem e destino | Locais reais e sentido do movimento, associados ao traçado numerado |
| Frequência | Cada passagem durante a tarefa ou o ciclo observado |
| Distância | Comprimento do percurso efetivamente percorrido e método de medição |
| Finalidade | O que a deslocação permitiu fazer e por que motivo foi necessária |
| Tempo e interrupção | Tempo de deslocação ou de espera observado e indicação de eventual paragem da produção |
| Contexto | Produto, quantidade, turno e qualquer ocorrência invulgar que afete o percurso |
Esta informação basta para distinguir uma entrega longa e necessária de uma deslocação curta que se repete por faltar alguma coisa. Antes de tirar conclusões sobre as causas, esclareça os movimentos pouco claros com a pessoa que realizou o trabalho.
4. Observe as repetições relevantes
Uma única observação pode mostrar o percurso, mas não permite saber com que regularidade se repete. Observe outras repetições completas e registe as diferenças. Uma inspeção da primeira peça, uma deslocação para reabastecimento e uma procura recorrente de ferramentas não devem ser tratadas como atividades com a mesma frequência.
Não existe um número universal de ciclos que torne todos os estudos fiáveis. Inclua as variações que possam alterar a sua decisão: uma dimensão de lote diferente, outro percurso do produto ou um turno com uma organização de abastecimento diferente. Se uma avaria dominar a observação, identifique-a, em vez de considerar esse percurso típico.
Para calcular a distância, multiplique o comprimento medido de cada troço do percurso pelo número de passagens observado e some os totais dos troços. Mantenha a frequência e a finalidade visíveis junto do total. Muitas vezes, são mais úteis para escolher uma alteração do que apenas a distância final.
Analise os motivos das deslocações, não apenas a linha mais longa
Comece pelas deslocações repetidas e pergunte o que eliminaria a sua necessidade. Um problema de procura de ferramentas pode exigir a aplicação de 5S e a definição de um local acordado junto do ponto de utilização. Um regresso para ir buscar embalagens em falta pode exigir uma regra de reabastecimento. Nenhuma destas situações implica necessariamente deslocar uma máquina.
As transferências longas entre operações exigem outra análise: pode uma operação aprovada ser realizada num centro de trabalho mais próximo? É possível alterar a zona de espera? Ou a transferência já serve várias tarefas de forma eficiente? Um atalho físico que dificulte a produção de outra família de produtos pode não compensar.
Encare também os cruzamentos de linhas como questões a investigar. Mostram percursos que partilham o mesmo espaço, mas não necessariamente pessoas a chegar ao mesmo tempo. Observe quando ocorrem efetivamente interferências e reveja a disposição com os responsáveis pela área. Um percurso mais curto que obstrua o acesso não é uma melhoria.
Exemplo: as deslocações repetidas para inspeção
Imagine um operador a maquinar um lote de suportes. O diagrama mostra deslocações repetidas da máquina até uma bancada de inspeção partilhada, o regresso à máquina e, depois, a travessia do corredor para devolver o instrumento de medição. Essa bancada também é utilizada por outra família de produtos.
A proposta mais óbvia é passar a fazer a inspeção junto da máquina. Mas primeiro é preciso distinguir os motivos das deslocações. Um instrumento de medição aprovado para controlo em processo, disponível no centro de trabalho, poderá eliminar as idas e voltas para o ir buscar e devolver, mantendo a inspeção final na bancada partilhada. Se a medição exigir equipamento ou condições que só existem na bancada, transferi-la para outro local já é uma decisão diferente.
Discuta o método com o operador e a equipa da qualidade e, depois, teste a solução aprovada. Verifique se a inspeção continua a ser realizada corretamente, como muda o tempo despendido pelo operador e se a outra família de produtos perde acesso a algo de que precisa.
A questão não é apenas saber se a nova linha é mais curta. É perceber se todo o trabalho necessário é realizado com menos deslocações evitáveis, sem transferir o problema para outra tarefa.
Verifique a melhoria antes de anunciar a poupança
Mantenha o percurso proposto separado do registo da situação atual observada. Depois de implementar a alteração aprovada, repita a observação com trabalho comparável e os mesmos pontos de início e fim. Registe quaisquer alterações na dimensão do lote, no produto ou nas condições, para que a comparação continue a ser válida.
Compare a distância e a frequência das deslocações e, depois, verifique os indicadores relevantes para o problema original: tempo do operador, interrupções da máquina, tempo em fila de espera ou tempo até à conclusão. Reduzir a distância percorrida a pé é, por si só, um resultado útil. Isso não significa automaticamente uma redução equivalente na duração da operação.
Se o operador antes se deslocava enquanto decorria um ciclo automático de maquinagem, a alteração pode permitir-lhe dedicar atenção à preparação ou a outra tarefa, sem encurtar esse ciclo. Se, pelo contrário, a máquina ficava à espera do regresso do operador, o efeito no tempo de ocupação da máquina pode ser diferente. Faça medições para determinar qual das situações se aplica.
Da mesma forma, poupar tempo num centro de trabalho não garante uma expedição mais cedo se a ordem continuar à espera numa operação partilhada a jusante. Utilize o diagrama para melhorar o percurso e analise o processo no seu conjunto antes de prometer uma redução do lead time ou um resultado financeiro.
Designe um responsável pelo método aceite, atualize as instruções relevantes e acorde quando será feita uma nova verificação. Caso contrário, a organização anterior pode regressar gradualmente, enquanto o relatório de melhoria continua a apresentar o resultado proposto.
Incorpore a alteração verificada no plano de produção
Uma melhoria ganha valor quando as próximas ordens são planeadas de acordo com a nova forma de executar o trabalho. Se uma operação demora realmente menos tempo, manter a duração antiga oculta capacidade utilizável. Se o teste apenas reduziu as deslocações a pé, sem alterar o ciclo da máquina, encurtar a operação programada nessa máquina criaria uma capacidade que não existe.
O SkyPlanner permite definir etapas do processo com durações realistas, centros de trabalho elegíveis e dependências. O Arcturus, a sua IA de programação, distribui o trabalho num plano de produção partilhado, com base na capacidade, nos turnos e nas prioridades configurados. As decisões de planeamento continuam nas suas mãos; o Arcturus trata do cálculo da programação.
No exemplo dos suportes, incorpore no planeamento o efeito verificado, não o simples facto de a linha ser mais curta. Esse efeito pode ser um tempo de operação revisto. Uma alteração aprovada à sequência de fabrico ou à afetação a um centro de trabalho também pode exigir uma atualização. Confirme os dados de planeamento afetados e recalcule o plano para ver como o trabalho se articula com as outras ordens.
O benefício é ter menos ajustes manuais nas filas de trabalho de cada máquina e uma visão mais clara do efeito da melhoria na entrega. Um novo intervalo disponível na maquinagem só é útil se a operação seguinte e os respetivos recursos conseguirem dar resposta ao fluxo resultante. Os turnos dos centros de trabalho continuam a determinar quando existe capacidade disponível.
Uma visão partilhada facilita a gestão das alterações na produção
A Mamec, fabricante de tecnologia de mistura e de produtos de alta tecnologia por contrato, definia anteriormente as prioridades de ordens de trabalho interdependentes a partir de datas de entrega em papel, sem uma visão global fiável da produção. A implementação do SkyPlanner trouxe uma programação partilhada e uma visão do trabalho em tempo real.
No seu testemunho, a Mamec descreve uma redução clara da carga de trabalho de planeamento e uma maior facilidade em gerir alterações à sequência de fabrico no desenvolvimento de produtos orientado pelas necessidades dos clientes. A equipa consegue avaliar os efeitos com menos esforço e dar aos clientes uma resposta mais fiável sobre aquilo que pode ser prometido.
Esta experiência ilustra o valor de um plano que articula as várias operações quando há alterações na produção. No seu caso, a melhoria continua a começar pela observação e verificação do trabalho. O testemunho da Mamec sobre o SkyPlanner mostra como pode ser, na prática, a gestão das interdependências resultantes.
Comece por um percurso e uma alteração que valha a pena testar
Escolha uma deslocação recorrente cuja necessidade a equipa já questiona. Trace o percurso real, perceba por que motivo as deslocações acontecem e teste uma alteração com quem executa o trabalho. Depois, compare o resultado efetivo, não apenas o desenho proposto.
Quando essa melhoria alterar os tempos das operações, os recursos elegíveis ou a sequência de fabrico, utilize o SkyPlanner para incorporar os dados atualizados no plano de produção partilhado. Assim, dedica menos tempo a refazer filas de trabalho e mais tempo a transformar a capacidade disponível em ordens concluídas.
Agende uma demonstração do SkyPlanner e traga uma alteração aprovada de duração ou de sequência de fabrico, juntamente com as outras ordens que utilizam os mesmos recursos. É um ponto de partida concreto para perceber como a alteração afeta o seu plano. Se preferir explorar primeiro o ambiente de programação, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner


