








In questo articolo
- Che cos’è un diagramma spaghetti?
- Scegli il percorso da osservare prima di tracciare le linee
- Come realizzare un diagramma spaghetti nel reparto produttivo
- 1. Prepara la planimetria e organizza l’osservazione
- 2. Traccia il percorso durante il lavoro reale
- 3. Annota lo scopo di ogni spostamento
- 4. Osserva le ripetizioni rilevanti
- Analizza i motivi degli spostamenti, non solo la linea più lunga
- Esempio: i continui spostamenti per il controllo
- Verifica il miglioramento prima di dichiarare il risparmio
- Integra la modifica verificata nel programma di produzione
- Una visione condivisa facilita la gestione delle modifiche in produzione
- Parti da un percorso e da una modifica che valga la pena provare
Home » Risorse » Diagramma spaghetti in produzione: mappare il percorso reale
Tempo di lettura stimato: 10 minuti
Andare al banco di controllo sembra poca cosa. Lo stesso vale per prendere un altro contenitore o tornare a recuperare un utensile. Ma seguendo questi spostamenti per un’intera operazione, potresti scoprire che il lavoro richiede continue uscite dal centro di lavoro, per ragioni che nessuno ha mai messo in discussione.
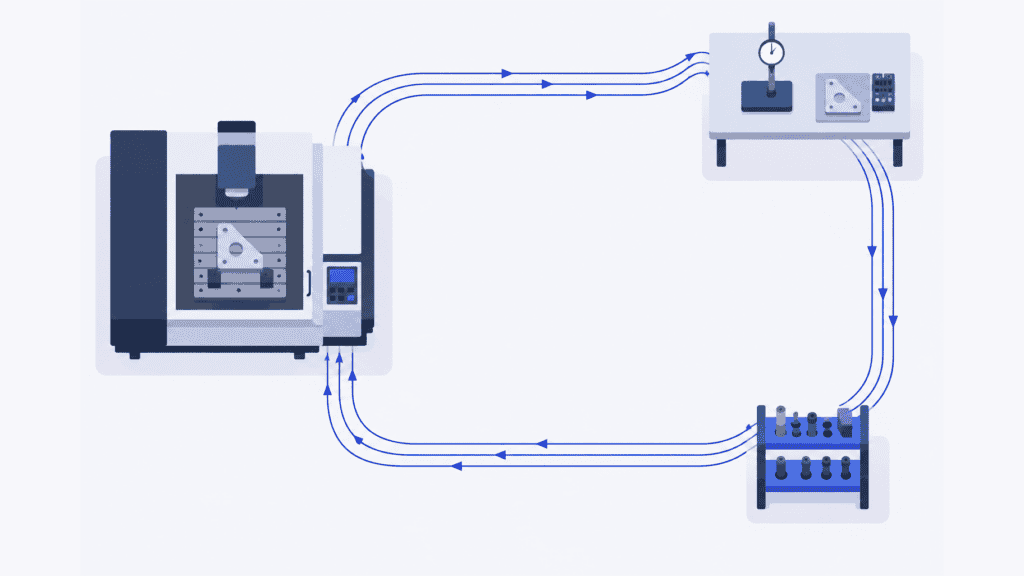
Il diagramma spaghetti rende visibili questi spostamenti fisici. Tracciato su una planimetria, mostra dove si muove davvero una persona o un materiale, compresi tragitti ripetuti, deviazioni e ritorni. Il risultato utile non è un disegno più ordinato, ma capire quali spostamenti modificare e se la modifica rende il lavoro più semplice o più rapido.
Una volta verificato un miglioramento, SkyPlanner APS aiuta a metterne a frutto gli effetti sulla produzione. I tempi aggiornati delle operazioni e le assegnazioni approvate ai centri di lavoro devono entrare nello stesso piano degli altri ordini che utilizzano quelle risorse, non restare in un rapporto di miglioramento separato.
Che cos’è un diagramma spaghetti?
Un diagramma spaghetti è la rappresentazione del percorso fisico seguito da una persona, da un materiale o da un oggetto in un’area di lavoro. È noto anche come grafico spaghetti o mappa spaghetti. Le linee tracciate sulla planimetria seguono il percorso reale, mentre frecce o spostamenti numerati ne indicano la successione. Il nome deriva dall’intreccio di percorsi ripetuti e sovrapposti.
In produzione, usalo per capire, ad esempio, perché un operatore si allontana ripetutamente da una macchina, perché un componente attraversa più volte lo stesso corridoio o perché un addetto alla movimentazione continua a tornare nella stessa area di stoccaggio.
Scegli lo strumento in base alla domanda. Un diagramma di flusso del processo descrive la successione delle attività e delle decisioni. La mappatura del flusso di valore esamina il flusso complessivo di materiali e informazioni, comprese le scorte e le attese. Il diagramma spaghetti analizza invece il percorso fisico. È utile sia in un reparto job shop organizzato per funzione sia all’interno di una cella di produzione.
Il tracciato può suggerire dove indagare sui ritardi, ma le sue linee non misurano il tempo trascorso né dimostrano dove si trovi il collo di bottiglia della produzione. Annota queste osservazioni a fianco del diagramma.
Scegli il percorso da osservare prima di tracciare le linee
Parti da un problema abbastanza circoscritto da poterlo osservare: ad esempio, gli spostamenti ripetuti per i controlli durante una singola operazione di lavorazione meccanica, anziché un generico «ci si sposta troppo in fabbrica».
Segui una persona se vuoi analizzare gli spostamenti a piedi, le ricerche di oggetti o le interruzioni del suo lavoro. Segui il materiale se devi comprenderne i trasferimenti fisici tra diverse ubicazioni. Sono due prospettive distinte: un pezzo può restare accanto alla macchina mentre l’operatore si allontana, e un addetto alla movimentazione può occuparsi di più pezzi in un solo tragitto.
Definisci un inizio e una fine chiaramente riconoscibili. Per un operatore, l’osservazione potrebbe andare dal prelievo del primo grezzo al deposito del lotto completato nell’ubicazione concordata. Per il materiale, dall’uscita da un’area di preparazione all’arrivo all’operazione successiva. Registra la famiglia di prodotti, la dimensione del lotto, il turno e le condizioni di lavoro rilevanti, così da dare un contesto al percorso.
Se un componente resta a lungo in attesa, non serve che un osservatore gli rimanga accanto per tutta la giornata. Registra gli arrivi e le partenze, osserva i trasferimenti e annota separatamente gli intervalli di attesa. Se per osservare un trasferimento successivo segui il lotto comparabile seguente, segnala la sostituzione. Non presentare percorsi di pezzi diversi come se avessi osservato un unico pezzo senza interruzioni.
Come realizzare un diagramma spaghetti nel reparto produttivo
Servono uno schizzo utilizzabile dell’area, un modo per annotare gli spostamenti e un orologio per le osservazioni di cui vuoi misurare la durata. La carta è un punto di partenza pratico; anche un disegno digitale è utile, purché non distolga l’attenzione dal lavoro.
1. Prepara la planimetria e organizza l’osservazione
Indica i centri di lavoro, i punti di stoccaggio, le aree di controllo, le porte, i corridoi e gli ostacoli che determinano il percorso. Verifica che lo schizzo rispecchi la disposizione attuale. Una scala nota o lunghezze dei tragitti misurate consentono di calcolare in seguito la distanza; uno schizzo approssimativo, senza misure, aiuta a discutere ma non permette di dichiarare distanze precise.
Spiega lo scopo alle persone coinvolte: migliorare l’organizzazione del lavoro, non stilare classifiche in base a quanto cammina ciascuno. Concorda con il gruppo come svolgere l’osservazione e rispetta le disposizioni dello stabilimento per l’accesso e la registrazione dei dati. Mantieniti a distanza dalle attrezzature in funzione e fuori dalle vie di transito dei mezzi.
2. Traccia il percorso durante il lavoro reale
Segna il punto di partenza, annota l’ora e segui la persona o il materiale scelto. Disegna ogni spostamento lungo il percorso effettivamente seguito, aggirando le attrezzature e passando per gli accessi reali. Non sostituire una deviazione scomoda con la linea retta che ritieni dovrebbe essere percorribile.
Usa frecce e numeri per rendere leggibile la successione degli spostamenti. Conta separatamente andata e ritorno, compresi i passaggi ripetuti lungo lo stesso corridoio. Se osservi più soggetti, usa fogli separati o tracciati chiaramente distinguibili, anziché creare un groviglio indecifrabile.
Durante l’osservazione, evita di suggerire alla persona un percorso migliore. Annota le domande e discutine in seguito. Altrimenti rischi di misurare la tua proposta anziché il metodo attuale.
3. Annota lo scopo di ogni spostamento
Un fitto intreccio di linee mostra dove si ripetono gli spostamenti. Le note ne spiegano il motivo. La persona stava recuperando un utensile mancante, eseguendo una misurazione richiesta, cercando un contenitore vuoto o verificando un’informazione?
Affianca allo schizzo un breve registro degli spostamenti:
| Voce | Dati da registrare |
|---|---|
| Partenza e arrivo | Ubicazioni effettive e direzione, con riferimento al tracciato numerato |
| Frequenza | Ogni passaggio durante l’operazione o il ciclo osservato |
| Distanza | Lunghezza del percorso effettivamente seguito e metodo di misurazione |
| Scopo | Risultato dello spostamento e motivo per cui era necessario |
| Tempo e interruzioni | Tempo di spostamento o di attesa osservato ed eventuale arresto della produzione |
| Contesto | Prodotto, quantità, turno ed eventuali eventi insoliti che hanno influito sul percorso |
Questi dati bastano a distinguere una consegna lunga ma necessaria da un breve tragitto ripetuto perché manca qualcosa. Prima di stabilirne le cause, chiarisci gli spostamenti poco comprensibili con chi ha svolto il lavoro.
4. Osserva le ripetizioni rilevanti
Una sola osservazione può mostrare il percorso, ma non quanto regolarmente si ripeta. Osserva altre ripetizioni complete e conserva traccia delle differenze. Il controllo del primo pezzo, un viaggio di rifornimento e la ricerca ricorrente di un utensile non vanno considerati attività con la stessa frequenza.
Non esiste un numero di cicli valido per rendere affidabile qualsiasi studio. Considera le variazioni che potrebbero cambiare la tua decisione: una diversa dimensione del lotto, un altro percorso del prodotto o un turno con un’organizzazione diversa dei rifornimenti. Se un guasto condiziona gran parte dell’osservazione, segnalalo anziché definire quel percorso come tipico.
Per calcolare la distanza, moltiplica la lunghezza misurata di ogni tratto per il numero di passaggi osservati, poi somma i risultati. Accanto al totale, lascia visibili la frequenza e lo scopo degli spostamenti. Spesso sono più utili della sola distanza complessiva per scegliere cosa modificare.
Analizza i motivi degli spostamenti, non solo la linea più lunga
Parti dagli spostamenti ripetuti e chiediti cosa ne eliminerebbe la necessità. Se il problema è la ricerca degli utensili, potrebbero servire il metodo 5S e una collocazione concordata vicino al punto di utilizzo. Se si torna indietro perché mancano gli imballaggi, potrebbe servire una regola di rifornimento. Nessuno dei due casi richiede necessariamente di spostare una macchina.
I lunghi trasferimenti tra operazioni richiedono una valutazione diversa: l’operazione può essere eseguita su un centro di lavoro più vicino, previa approvazione? Si può cambiare l’area di preparazione, oppure il trasferimento serve già più operazioni in modo efficiente? Accorciare un percorso fisico a scapito della produzione di un’altra famiglia di prodotti potrebbe non essere un buon compromesso.
Anche le linee che si incrociano vanno considerate spunti da approfondire. Mostrano percorsi che condividono uno spazio, non necessariamente persone che vi arrivano nello stesso momento. Osserva quando si verificano effettive interferenze e riesamina la disposizione con i responsabili dell’area. Un percorso più breve che ostacola l’accesso non è un miglioramento.
Esempio: i continui spostamenti per il controllo
Immagina un operatore che lavora un lotto di staffe. Il diagramma mostra ripetuti spostamenti dalla macchina a un banco di controllo condiviso, poi di nuovo alla macchina e infine dall’altra parte del corridoio per riporre lo strumento di misura. Quel banco viene utilizzato anche per un’altra famiglia di prodotti.
La proposta più ovvia è spostare il controllo accanto alla macchina. Prima, però, occorre distinguere i motivi dei vari spostamenti. Uno strumento approvato per i controlli in corso di lavorazione, disponibile presso il centro di lavoro, potrebbe eliminare i continui tragitti per prelevarlo e riporlo, mantenendo il controllo finale al banco condiviso. Se la misurazione richiede attrezzature o condizioni disponibili solo al banco, decidere di spostarla è una questione diversa.
Confrontati sul metodo con l’operatore e con il team qualità, quindi prova la soluzione approvata. Verifica che il controllo venga ancora eseguito correttamente, come cambia il tempo impiegato dall’operatore e se l’altra famiglia di prodotti perde l’accesso a qualcosa di cui ha bisogno.
Non basta chiedersi se la nuova linea sia più corta. Occorre verificare se lo stesso lavoro richiesto viene completato con meno spostamenti evitabili, senza trasferire il problema a un’altra operazione.
Verifica il miglioramento prima di dichiarare il risparmio
Tieni distinto il percorso proposto dalla situazione attuale osservata. Dopo aver attuato la modifica approvata, ripeti l’osservazione su un lavoro comparabile, con gli stessi punti di partenza e di arrivo. Registra eventuali variazioni nelle dimensioni del lotto, nel prodotto o nelle condizioni, in modo che il confronto resti significativo.
Confronta le distanze e la frequenza degli spostamenti, poi verifica le misure rilevanti per il problema iniziale: tempo dell’operatore, interruzioni della macchina, attese in coda o tempo di completamento. Ridurre la distanza percorsa a piedi è già di per sé un risultato utile. Non equivale automaticamente a una pari riduzione della durata dell’operazione.
Se prima l’operatore si spostava mentre proseguiva un ciclo di lavorazione automatico, la modifica può consentirgli di dedicarsi alla preparazione o a un’altra attività, senza accorciare quel ciclo macchina. Se invece la macchina attendeva il ritorno dell’operatore, l’effetto sul tempo durante il quale resta occupata può essere diverso. Esegui le misurazioni necessarie per stabilire quale sia il caso.
Allo stesso modo, risparmiare tempo in un centro di lavoro non garantisce una spedizione anticipata se l’ordine resta in attesa di un’operazione a valle condivisa. Usa il diagramma per migliorare il percorso e verifica il processo nel suo insieme prima di promettere una riduzione del tempo di attraversamento o un beneficio economico.
Nomina un responsabile dell’applicazione del metodo approvato, aggiorna le istruzioni pertinenti e concorda quando verificarlo di nuovo. Altrimenti si rischia di tornare gradualmente alla situazione precedente, mentre il rapporto di miglioramento continua a riportare il risultato proposto.
Integra la modifica verificata nel programma di produzione
Un miglioramento acquista più valore quando gli ordini successivi vengono pianificati in base al nuovo modo di lavorare. Se un’operazione richiede davvero meno tempo, mantenere la vecchia durata nasconde capacità utilizzabile. Se la prova ha ridotto soltanto gli spostamenti a piedi durante un ciclo macchina rimasto invariato, accorciare l’operazione programmata su quella macchina creerebbe capacità inesistente.
SkyPlanner consente di definire le fasi di lavorazione con durate realistiche, centri di lavoro idonei e dipendenze. Arcturus, la sua intelligenza artificiale per la schedulazione, inserisce le operazioni in un programma di produzione condiviso in base alla capacità, ai turni e alle priorità configurati. Tu guidi le decisioni di pianificazione; Arcturus si occupa del calcolo della schedulazione.
Nell’esempio delle staffe, riporta nella pianificazione l’effetto verificato, non la semplice riduzione della linea sul diagramma. Potrebbe trattarsi di un tempo di lavorazione rivisto. Potrebbe essere necessario aggiornare anche la sequenza di lavorazione o l’assegnazione al centro di lavoro, se ne è stata approvata una diversa. Conferma i dati di pianificazione interessati e ricalcola il programma per vedere come si inserisce il lavoro rispetto agli altri ordini.
Il vantaggio è dover correggere meno manualmente le code delle singole macchine e vedere più chiaramente come il miglioramento incide sulle consegne. Una nuova fascia oraria disponibile per la lavorazione è utile solo se l’operazione successiva e le relative risorse possono sostenere il flusso che ne deriva. Sono comunque i turni dei centri di lavoro a determinare quando la capacità è disponibile.
Una visione condivisa facilita la gestione delle modifiche in produzione
Mamec, azienda specializzata nelle tecnologie di miscelazione e nella produzione conto terzi ad alta tecnologia, in precedenza assegnava le priorità a ordini di lavoro interdipendenti basandosi su date di consegna riportate su carta, senza un quadro complessivo affidabile della produzione. L’introduzione di SkyPlanner ha portato una schedulazione condivisa e una visione del lavoro in tempo reale.
Nella sua testimonianza, Mamec descrive un carico di lavoro di pianificazione nettamente ridotto e una gestione più semplice delle modifiche alla sequenza di lavorazione durante lo sviluppo dei prodotti su richiesta dei clienti. Il team può valutarne gli effetti con meno sforzo e dare ai clienti una risposta più affidabile sugli impegni che può assumere.
Questa esperienza illustra il valore di un piano che tiene conto delle interdipendenze quando la produzione cambia. Il tuo miglioramento parte comunque dall’osservazione e dalla verifica del lavoro. La recensione di SkyPlanner da parte di Mamec mostra come si possono gestire nella pratica le interdipendenze che ne derivano.
Parti da un percorso e da una modifica che valga la pena provare
Scegli un percorso ricorrente sulla cui necessità il tuo team si interroga già. Traccia ciò che accade, cerca di capire perché avvengono gli spostamenti e prova una modifica insieme a chi svolge il lavoro. Poi confronta il risultato effettivo, non soltanto il disegno proposto.
Quando il miglioramento modifica i tempi delle operazioni, le risorse idonee o la sequenza di lavorazione, usa SkyPlanner per integrare i dati aggiornati nel piano di produzione condiviso. Dedicherai meno tempo a ricostruire le code e più tempo a trasformare la capacità disponibile in ordini completati.
Prenota una demo di SkyPlanner portando una modifica approvata a una durata o a un ciclo di lavorazione, insieme agli altri ordini che utilizzano le stesse risorse. È un punto di partenza concreto per vedere come la modifica influisce sul tuo piano. Se preferisci prima esplorare l’ambiente di schedulazione, prova SkyPlanner con i dati dimostrativi.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


