








I denne artikel
- Hvad er et spaghettidiagram?
- Vælg, hvad du vil følge, før du tegner linjerne
- Sådan laver du et spaghettidiagram på produktionsgulvet
- 1. Forbered plantegningen og observationen
- 2. Indtegn bevægelserne, mens arbejdet foregår
- 3. Notér formålet med hver tur
- 4. Observér relevante gentagelser
- Se på årsagerne til bevægelse, ikke kun den længste linje
- Eksempel: de gentagne ture til kontrol
- Kontrollér forbedringen, før du regner besparelsen hjem
- Indarbejd den verificerede ændring i produktionsplanen
- Et fælles overblik gør ændringer i produktionen lettere at håndtere
- Start med én tur og én ændring, der er værd at afprøve
Hjem » Ressourcer » Spaghettidiagram i produktionen: Kortlæg den faktiske rute
Anslået læsetid: 10 Minutter
En tur hen til kontrolbordet virker harmløs. Det samme gør det at hente endnu en beholder eller gå tilbage efter et værktøj. Men følger du turene gennem en hel opgave, opdager du måske, at arbejdet igen og igen fører væk fra arbejdsstationen af grunde, som ingen har sat spørgsmålstegn ved.
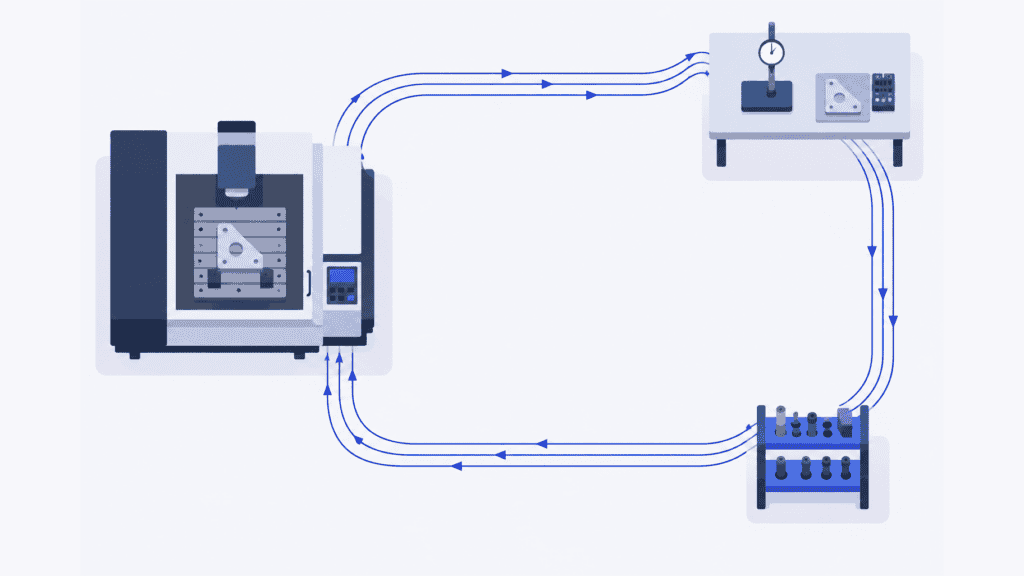
Et spaghettidiagram gør de fysiske bevægelser synlige. Det tegnes på en plantegning og viser, hvor en person eller et materiale faktisk bevæger sig, inklusive gentagne ture, omveje og returture. Målet er ikke en pænere tegning. Det er at vide, hvilke ture der bør ændres, og om ændringen gør arbejdet lettere eller hurtigere.
Når du har bekræftet en forbedring, hjælper SkyPlanner APS med at udnytte dens effekt i produktionen. Opdaterede operationstider og godkendte tildelinger af arbejdsstationer hører hjemme i samme produktionsplan som de øvrige ordrer, der bruger ressourcerne, ikke i en særskilt forbedringsrapport.
Hvad er et spaghettidiagram?
Et spaghettidiagram viser den fysiske rute, som en person, et materiale eller et emne følger gennem et arbejdsområde. Det kaldes også et spaghettikort. På en plantegning følger linjer den faktiske rute, mens pile eller nummererede bevægelser viser rækkefølgen. De gentagne og overlappende spor har givet diagrammet sit navn.
I produktionen kan du bruge det til at undersøge, hvorfor en operatør gentagne gange forlader en maskine, hvorfor en komponent krydser den samme gang flere gange, eller hvorfor en medarbejder, der håndterer materialer, bliver ved med at vende tilbage til det samme lagerområde.
Vælg værktøjet efter det spørgsmål, du vil besvare. Et procesflowdiagram forklarer rækkefølgen af aktiviteter og beslutninger. En værdistrømsanalyse undersøger det samlede materiale- og informationsflow, herunder lager og ventetid. Et spaghettidiagram undersøger den fysiske rute. Det kan bruges både i en funktionsopdelt produktion og i en produktionscelle.
De indtegnede spor kan give anledning til at undersøge forsinkelser, men linjerne måler ikke den forløbne tid og beviser ikke, hvor flaskehalsen i produktionen er. Registrér disse observationer ved siden af diagrammet.
Vælg, hvad du vil følge, før du tegner linjerne
Begynd med et problem, der er afgrænset nok til at kunne observeres: for eksempel gentagne ture til kontrol under én bearbejdningsoperation frem for »for meget bevægelse på fabrikken«.
Følg en person, når spørgsmålet handler om gang, søgning eller afbrydelser i arbejdet. Følg materialet, når du skal forstå dets fysiske transport mellem forskellige steder. Det giver to forskellige billeder: Et emne kan blive liggende ved en maskine, mens operatøren går væk, og en medarbejder kan håndtere flere emner på én transporttur.
Fastlæg et tydeligt start- og slutpunkt. For en operatør kan det være fra afhentning af det første råemne til placering af den færdige batch på det aftalte sted. For materialet kan det være fra afgang fra et klargøringsområde til ankomst ved næste operation. Notér produktfamilie, batchstørrelse, skift og relevante arbejdsforhold, så rutens sammenhæng er tydelig.
En komponent, der venter længe, kræver ikke, at en observatør står ved siden af den hele dagen. Registrér dens ankomst- og afgangstidspunkter, observér transporterne, og registrér ventetiderne særskilt. Hvis du følger den næste sammenlignelige batch for at observere en senere transport, skal du angive, at du har skiftet batch. Fremstil ikke flere forskellige forløb, som om ét emne var blevet fulgt uafbrudt.
Sådan laver du et spaghettidiagram på produktionsgulvet
Du skal bruge en brugbar skitse af produktionsområdet, noget at registrere bevægelserne med og et ur til de observationer, du vil tage tid på. Papir er et praktisk udgangspunkt. En digital tegning kan også bruges, hvis den ikke tager opmærksomheden fra arbejdet.
1. Forbered plantegningen og observationen
Indtegn arbejdsstationer, lagerpladser, kontrolområder, døre, gange og forhindringer, som bestemmer ruten. Kontrollér, at skitsen svarer til den aktuelle indretning. Med en kendt målestok eller opmålte rutestrækninger kan du senere beregne afstanden. En grov skitse uden mål er et godt grundlag for en drøftelse, men ikke for præcise angivelser af afstand.
Forklar formålet for de involverede: at forbedre arbejdets tilrettelæggelse, ikke at rangordne medarbejdere efter, hvor langt de går. Aftal med teamet, hvordan observationen skal foregå, og følg virksomhedens krav til adgang og registrering. Hold dig på sikker afstand af udstyr i drift og køreveje.
2. Indtegn bevægelserne, mens arbejdet foregår
Markér startpunktet, notér tidspunktet, og følg den valgte person eller det valgte materiale. Tegn hver bevægelse langs den rute, der faktisk bruges, rundt om udstyr og gennem de faktiske adgangspunkter. Erstat ikke en besværlig omvej med den lige linje, du mener burde være mulig.
Brug pile og nummerér bevægelserne, så rækkefølgen er let at følge. Tæl ud- og hjemtur hver for sig, også når den samme gang bruges gentagne gange. Hvis du følger flere personer eller materialer, så brug separate ark eller tydeligt adskilte spor frem for et virvar, hvor de enkelte forløb ikke kan skelnes fra hinanden.
Undlad at foreslå personen en bedre rute under observationen. Notér spørgsmål til den efterfølgende drøftelse. Ellers risikerer du at måle på dit eget forslag i stedet for den nuværende metode.
3. Notér formålet med hver tur
Mange tætliggende linjer viser, hvor bevægelserne gentager sig. Noterne fortæller hvorfor. Hentede personen et manglende værktøj, foretog en påkrævet måling, fandt en tom beholder eller kontrollerede oplysninger?
Før en kort log over bevægelserne ved siden af skitsen:
| Registrering | Hvad du skal notere |
|---|---|
| Fra og til | Faktiske steder og retning med henvisning til det nummererede spor |
| Hyppighed | Hver passage under den observerede opgave eller cyklus |
| Afstand | Længden af den faktisk tilbagelagte rute samt målemetoden |
| Formål | Hvad turen førte til, og hvorfor den var nødvendig |
| Tid og afbrydelse | Observeret tid til gang, transport eller venten, og om produktionen stoppede |
| Omstændigheder | Produkt, antal, skift og eventuelle usædvanlige hændelser, der påvirkede turen |
Det er nok til at skelne en lang, nødvendig levering fra en kort tur, der gentages, fordi noget mangler. Gennemgå uklare bevægelser med den person, der udførte arbejdet, før du konkluderer, hvad årsagen var.
4. Observér relevante gentagelser
Én gennemgang kan vise ruten, men ikke hvor konsekvent den følges. Observér flere komplette gentagelser, og bevar oplysningerne om forskellene. Førsteemnekontrol, en tur for at fylde op og en tilbagevendende søgning efter værktøj må ikke behandles, som om de forekommer lige ofte.
Der findes ikke et bestemt antal cyklusser, som gør enhver undersøgelse pålidelig. Dæk de variationer, der kan ændre din beslutning: en anden batchstørrelse, en anden rute for produktet eller et skift med en anden materialeforsyning. Hvis et nedbrud præger observationen, skal du angive det frem for at kalde forløbet typisk.
Beregn afstanden ved at gange den målte længde af hver delstrækning med det observerede antal passager, og læg derefter delstrækningernes resultater sammen. Lad hyppighed og formål fremgå sammen med den samlede afstand. De er ofte mere nyttige, når du skal vælge en ændring, end afstanden alene.
Se på årsagerne til bevægelse, ikke kun den længste linje
Begynd med de gentagne ture, og spørg, hvad der kan fjerne behovet for dem. Hvis problemet er at finde værktøj, kan løsningen være 5S og en aftalt placering dér, hvor værktøjet bruges. Hvis nogen må gå tilbage efter manglende emballage, kan der være brug for en regel for genopfyldning. Ingen af delene kræver nødvendigvis, at en maskine flyttes.
Lange transporter mellem operationer kræver en anden drøftelse: Kan en operation udføres på en nærmere arbejdsstation, hvor den er godkendt? Kan placeringen til klargøring ændres? Eller dækker transporten allerede flere opgaver på en effektiv måde? En fysisk genvej kan være en dårlig løsning, hvis den gør en anden produktfamilie sværere at producere.
Se også krydsende linjer som noget, der skal undersøges. De viser ruter, som bruger det samme areal, men ikke nødvendigvis personer, der ankommer samtidig. Observér, hvornår der faktisk opstår gener, og gennemgå indretningen med de ansvarlige for området. En kortere rute, der spærrer for adgang, er ikke en forbedring.
Eksempel: de gentagne ture til kontrol
Forestil dig en operatør, der bearbejder en batch beslag. Diagrammet viser gentagne ture fra maskinen til et fælles kontrolbord, tilbage til maskinen og derefter over gangen for at lægge måleværktøjet tilbage. En anden produktfamilie bruger også kontrolbordet.
Det oplagte forslag er at flytte kontrollen hen ved siden af maskinen. Men afklar først, hvad de enkelte ture skyldes. Et godkendt måleværktøj til proceskontrol ved arbejdsstationen kan måske fjerne de gentagne ture for at hente og aflevere værktøjet, mens slutkontrollen fortsat foregår ved det fælles kontrolbord. Hvis målingen kræver udstyr eller forhold, som kun findes ved kontrolbordet, er det en anden beslutning at flytte den.
Drøft metoden med operatøren og kvalitetsafdelingen, og afprøv derefter den godkendte løsning. Undersøg, om kontrollen stadig udføres korrekt, hvordan operatørens tidsforbrug ændrer sig, og om den anden produktfamilie mister adgang til noget, den har brug for.
Spørgsmålet er ikke blot, om den nye linje er kortere. Det er, om det samme nødvendige arbejde bliver udført med færre unødvendige bevægelser, uden at problemet flyttes til en anden opgave.
Kontrollér forbedringen, før du regner besparelsen hjem
Hold den foreslåede rute adskilt fra den rute, du har observeret under de nuværende forhold. Når den godkendte ændring er gennemført, skal observationen gentages med sammenligneligt arbejde og de samme start- og slutpunkter. Registrér ændringer i batchstørrelse, produkt eller forhold, så sammenligningen fortsat er meningsfuld.
Sammenlign afstanden og antallet af ture. Undersøg derefter de mål, der er relevante for det oprindelige problem: operatørens tidsforbrug, afbrydelser på maskinen, ventetid i kø eller tid til færdiggørelse. En kortere gangafstand er i sig selv et nyttigt resultat. Den giver ikke automatisk en tilsvarende reduktion af operationens varighed.
Hvis operatøren tidligere gik frem og tilbage, mens en automatisk bearbejdningscyklus kørte videre, kan ændringen give operatøren mulighed for at koncentrere sig om forberedelse eller en anden opgave uden at forkorte maskinens cyklus. Hvis maskinen derimod ventede på, at operatøren kom tilbage, kan virkningen på den tid, maskinen er optaget, være en anden. Mål, hvilken situation der er tale om.
På samme måde er sparet tid ved én arbejdsstation ingen garanti for tidligere afsendelse, hvis ordren stadig venter ved en efterfølgende operation, som flere ordrer er fælles om. Brug diagrammet til at forbedre den fysiske rute, og undersøg det samlede forløb, før du lover kortere gennemløbstid eller økonomiske gevinster.
Udpeg en ansvarlig for den godkendte metode, opdatér de relevante instruktioner, og aftal, hvornår I følger op. Ellers kan den nye praksis gradvist glide tilbage til den gamle, mens forbedringsrapporten stadig viser det foreslåede resultat.
Indarbejd den verificerede ændring i produktionsplanen
En forbedring får større værdi, når de næste ordrer planlægges efter den måde, arbejdet nu udføres på. Hvis en operation reelt tager kortere tid, skjuler den gamle varighed kapacitet, der kunne udnyttes. Hvis forsøget kun reducerede gang under en uændret maskincyklus, ville en kortere planlagt operationstid på maskinen skabe kapacitet, som ikke findes.
I SkyPlanner kan du definere procestrin med realistiske varigheder, egnede arbejdsstationer og indbyrdes afhængigheder. Arcturus, systemets kunstige intelligens til finplanlægning, placerer arbejdet i en fælles produktionsplan ud fra den kapacitet, de skift og de prioriteter, der er konfigureret. Du styrer planlægningsbeslutningerne; Arcturus står for beregningen af planen.
I eksemplet med beslagene skal du overføre den verificerede effekt til planen, ikke selve den kortere linje. Det kan være en ændret operationstid. En anden godkendt operationsrækkefølge eller tildeling af arbejdsstation kan også kræve en opdatering. Bekræft de berørte planlægningsdata, og genberegn planen for at se, hvordan arbejdet passer sammen med de øvrige ordrer.
Fordelen er færre manuelle rettelser i de enkelte maskiners opgavekøer og et klarere billede af, hvad forbedringen betyder for leveringen. Et nyt ledigt tidsrum ved bearbejdningen er kun nyttigt, hvis den næste operation og dens ressourcer kan håndtere det resulterende flow. Arbejdsstationernes skift bestemmer stadig, hvornår kapaciteten er til rådighed.
Et fælles overblik gør ændringer i produktionen lettere at håndtere
Mamec, som arbejder med blandeteknologi og højteknologisk kontraktproduktion, prioriterede tidligere indbyrdes afhængige arbejdsordrer ud fra leveringsdatoer på papir uden et pålideligt samlet overblik over produktionen. Med indførelsen af SkyPlanner fik virksomheden fælles finplanlægning og et overblik over arbejdet i realtid.
I sin kundeberetning beskriver Mamec en klart mindre arbejdsbyrde ved planlægningen og lettere håndtering af ændringer i operationsrækkefølgen under kundedrevet produktudvikling. Teamet kan med mindre indsats afklare konsekvenserne og give kunderne et mere pålideligt svar på, hvad der kan loves.
Den erfaring viser værdien af en sammenhængende plan, når produktionen ændrer sig. Jeres eget forbedringsarbejde begynder stadig med at observere og verificere arbejdet. Mamecs vurdering af SkyPlanner viser, hvordan de indbyrdes afhængigheder, der følger af ændringer, kan håndteres i praksis.
Start med én tur og én ændring, der er værd at afprøve
Vælg en tilbagevendende tur, som teamet allerede sætter spørgsmålstegn ved. Kortlæg, hvad der sker, find ud af, hvorfor turene opstår, og afprøv en ændring sammen med dem, der udfører arbejdet. Sammenlign derefter det faktiske resultat, ikke blot den foreslåede tegning.
Når forbedringen ændrer operationstiderne, de egnede ressourcer eller operationsrækkefølgen, kan du bruge SkyPlanner til at indarbejde de opdaterede oplysninger i den fælles produktionsplan. Du bruger mindre tid på at omarbejde opgavekøer og mere tid på at omsætte tilgængelig kapacitet til færdige ordrer.
Book en demonstration af SkyPlanner, og tag udgangspunkt i én godkendt ændring af en varighed eller produktionsrute samt de øvrige ordrer, der bruger de samme ressourcer. Det giver et konkret grundlag for at se, hvordan ændringen påvirker din plan. Vil du først udforske planlægningsmiljøet, kan du prøve SkyPlanner med demodata.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner


