








Dans cet article
- Comment fonctionne l’assemble to order ?
- Assemble to order, fabrication à la commande et fabrication sur stock : quelles différences ?
- Quand l’ATO est-il la bonne stratégie de production ?
- Pourquoi des pièces prêtes ne suffisent pas à éviter un retard de livraison
- Planifiez en amont et en aval de l’assemblage
- Réapprovisionnez les modules selon la consommation réelle des différentes variantes
- Vérifiez les composants utilisables pour la commande concernée
- Ordonnancez toutes les opérations restantes de la gamme
- Replanifiez lorsque la disponibilité des composants ou la capacité change
- Avec SkyPlanner, coordonnez la disponibilité des composants et la capacité d’assemblage
- Chez KJH-Comp, disponibilité des pièces et ordonnancement vont de pair
- Faites de votre prochaine commande d’assemblage un planning réalisable
Accueil » Ressources » Assemble to order : pièces prêtes, assemblage dans les délais
Temps de lecture estimé : 10 minutes
L’assemble to order (ATO), ou assemblage à la commande, consiste à tenir des composants ou des sous-ensembles standard prêts à l’emploi, puis à assembler le produit fini une fois la commande client reçue. Vous préparez les pièces communes à l’avance, sans les affecter à chacune des variantes possibles du produit fini.
Cette approche peut offrir plus de choix aux clients, avec moins d’attente que si toute la fabrication commençait à la commande. Mais disposer de toutes les pièces ne signifie pas qu’un établi d’assemblage est libre. Pour que la commande puisse quitter l’usine, il faut encore du personnel, des équipements et, souvent, de la capacité pour les essais.
Pour un planificateur de production, l’ATO impose donc deux tâches liées : maintenir les bons modules disponibles et trouver une place réaliste en production pour la combinaison choisie par le client. SkyPlanner APS prend en charge ce calcul d’ordonnancement. Il vous aide ainsi à transformer des composants prêts en un planning d’assemblage coordonné, plutôt qu’en une nouvelle file d’attente à réorganiser à la main.
Comment fonctionne l’assemble to order ?
L’ATO sépare le travail réalisé pour répondre à la demande prévisionnelle de celui effectué pour un client précis. Avant la commande, vous achetez les composants ou fabriquez les modules standard. Une fois la commande reçue, vous sélectionnez la combinaison requise, l’assemblez, réalisez les essais ou contrôles nécessaires, puis préparez l’expédition.
Le stock de composants communs se situe au point de découplage de la commande client : la frontière entre la préparation fondée sur les prévisions et le travail propre à chaque commande. L’essentiel n’est pas de remplir un entrepôt avec toutes les configurations finies, mais de disposer d’une gamme plus restreinte de composants utilisables dans plusieurs configurations.
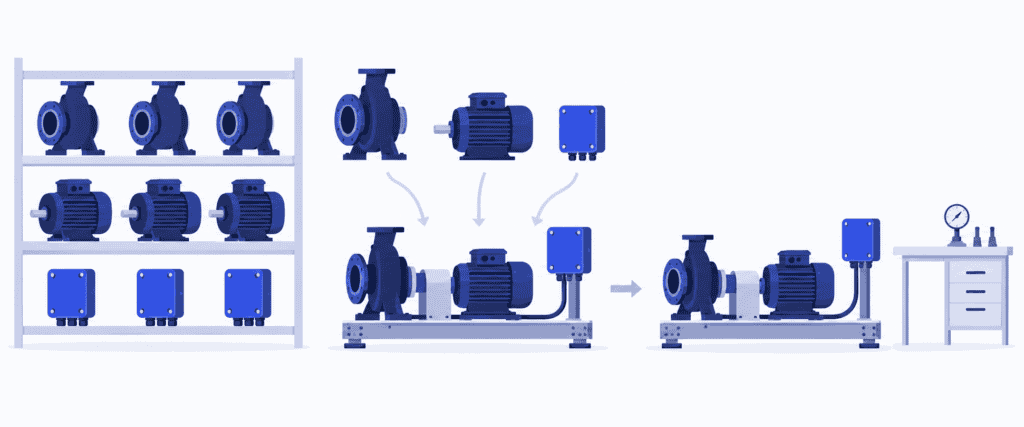
Imaginons un fabricant de groupes de pompage modulaires. Ses clients choisissent parmi des combinaisons validées de pompes, de moteurs et de modules de commande. Le fabricant stocke ces composants et, à réception de la commande, assemble la combinaison choisie sur un socle standard. Il reste ensuite à réaliser les raccordements finaux, les essais et l’emballage.
C’est le principe de l’ATO. Si ce même fabricant doit d’abord concevoir une installation de pompage entièrement nouvelle, la commande relève d’une autre logique. La seule présence de pièces communes ne suffit pas à faire de tout produit personnalisé un cas d’assemblage à la commande.
Assemble to order, fabrication à la commande et fabrication sur stock : quelles différences ?
La distinction la plus nette tient à ce qui est prêt au moment où le client passe commande.
| Stratégie | Ce qui est prêt avant la commande | Travail principal après la commande |
|---|---|---|
| Fabrication sur stock (MTS) | Produits finis fabriqués pour répondre à la demande prévisionnelle | Prélever, emballer et expédier les produits disponibles en stock |
| Assemble to order (ATO) — assemblage à la commande | Composants ou sous-ensembles standard | Assembler la combinaison choisie, réaliser les essais et préparer l’expédition |
| Fabrication à la commande (MTO) | Une conception et une gamme de fabrication déjà établies ; certaines matières peuvent être en stock | Fabriquer le produit commandé en réalisant les opérations requises |
| Conception à la commande (ETO) | Des connaissances réutilisables et, éventuellement, des pièces standard | Concevoir la solution propre au client, puis la fabriquer |
La configuration à la commande, ou configure to order (CTO), consiste à choisir un produit parmi des options prédéfinies et compatibles entre elles. L’ATO décrit la manière dont des composants préparés deviennent un produit fini après réception de la commande. Les deux approches peuvent se combiner : un client peut configurer un groupe de pompage que l’usine assemble ensuite à la commande.
Ces distinctions sont utiles, mais il n’est pas nécessaire d’appliquer une seule étiquette à toute l’entreprise. Vous pouvez stocker un modèle standard qui se vend bien, assembler à la commande des combinaisons dont la demande est moins prévisible et concevoir séparément des solutions pour des applications particulières.
Quand l’ATO est-il la bonne stratégie de production ?
L’ATO présente surtout un intérêt lorsque les clients recherchent de la variété, mais qu’une grande partie du produit peut être standardisée. Sa pertinence économique dépend de la possibilité de couvrir une gamme de produits finis commercialement intéressante avec un ensemble de composants qui reste maîtrisable.
Vérifiez les quatre conditions suivantes :
- Les variantes utilisent réellement des composants communs. Un moteur ou un module de commande peut servir à plusieurs configurations finales, au lieu de rester en stock dans l’attente d’une vente peu probable.
- Les combinaisons sont déjà définies. Le bureau d’études a établi quels composants sont compatibles, ainsi que la manière d’assembler et de contrôler le produit choisi.
- Le travail restant est compatible avec le délai de livraison accepté par le client. L’assemblage, les temps d’attente, les essais et la préparation de l’expédition peuvent tenir dans ce délai.
- La demande en composants est assez prévisible pour en assurer le réapprovisionnement. Il n’est pas nécessaire de prévoir parfaitement chaque combinaison finale, mais il faut tout de même un plan d’approvisionnement crédible pour les pièces qui les composent.
L’avantage est de limiter le risque d’immobiliser des pièces dans une variante finie qui ne se vendra pas. Au lieu de fabriquer une combinaison précise de pompe et de moteur en espérant la vendre, vous gardez le choix ouvert jusqu’à la réception de la commande. Les modules communs peuvent réduire les capitaux immobilisés dans les stocks de produits finis tout en laissant au client le choix d’un produit adapté.
Réaliser à l’avance les travaux les plus longs peut aussi réduire l’attente du client, par rapport à un démarrage de ces opérations après la vente. Les modules standard favorisent la répétabilité des achats, de la production et des contrôles qualité ; le travail propre à chaque commande se concentre en fin de processus.
En contrepartie, le risque lié aux stocks se déplace plutôt qu’il ne disparaît. Un module de commande remplacé par une nouvelle version peut toujours devenir obsolète. Une hausse soudaine de la demande pour un moteur peut bloquer plusieurs variantes de produits. Et il est difficile de livrer rapidement les produits d’un catalogue étendu si chaque choix entraîne une procédure d’essai différente et longue.
Si les clients exigent une expédition immédiate, le stockage de produits finis peut être plus adapté pour les références les plus demandées. Si presque chaque commande nécessite de nouvelles études ou des pièces spécifiques longues à obtenir, l’ATO fait moins gagner de temps. Réservez cette approche aux familles de produits pour lesquelles les composants communs permettent réellement de réaliser une partie du travail avant que le client ne commence à attendre.
Pourquoi des pièces prêtes ne suffisent pas à éviter un retard de livraison
Reprenons l’exemple de notre fabricant fictif de groupes de pompage. La pompe, le moteur et le module de commande requis sont tous disponibles. Un créneau est libre à l’assemblage : la commande paraît donc simple à traiter.
Mais le groupe assemblé doit passer sur un poste d’essai déjà réservé pour d’autres commandes. Terminer l’assemblage en avance ne fait que déplacer la file d’attente vers les essais. Le client ne peut pas utiliser un groupe qui n’a pas été testé : la date de fin d’assemblage n’est donc pas la date de livraison.
Imaginons maintenant que plusieurs clients choisissent l’option qui demande des essais plus longs. Le nombre de commandes peut rester identique, alors que la charge du poste d’essai augmente. Un planning fondé sur un même délai de fabrication moyen pour toutes les configurations peut passer à côté de cette évolution.
La bonne question n’est pas simplement : « Avons-nous les pièces ? » C’est plutôt : « Quand cette combinaison pourra-t-elle passer par toutes les opérations restantes, compte tenu des engagements déjà pris pour les autres commandes ? »
Pour y répondre, il faut une vue d’ensemble qui relie la disponibilité des composants, l’enchaînement des opérations et les capacités partagées. SkyPlanner intègre ces opérations dans un même planning de production. La file d’attente aux essais devient ainsi visible tant qu’il est encore possible de modifier le planning ou de discuter d’une autre date de livraison.
Planifiez en amont et en aval de l’assemblage
Un processus ATO viable relie le réapprovisionnement des composants à l’ordonnancement des commandes clients. Si vous n’améliorez qu’un seul de ces deux volets, l’autre peut toujours retarder la livraison.
Réapprovisionnez les modules selon la consommation réelle des différentes variantes
Planifiez les composants communs en cumulant les besoins de toutes les variantes de produits finis. Selon la politique de gestion des stocks convenue, examinez le stock utilisable, les approvisionnements en cours et la consommation prévue, commandes fermes comprises. Évitez de compter deux fois une même demande client lorsqu’elle remplace une partie des prévisions.
Les modules fréquemment utilisés et longs à obtenir méritent une attention particulière. L’absence d’un connecteur peu coûteux peut bloquer un assemblage de grande valeur tout autant qu’un moteur manquant. Évaluez les pénuries selon leur effet sur les commandes complètes, et pas seulement selon la valeur des composants.
Si vous fabriquez les modules en interne, prévoyez aussi la capacité nécessaire à leur réapprovisionnement. Un lot de socles standard peut être en concurrence avec des fabrications propres à certains clients pour l’usinage ou le contrôle. Si les opérations de réapprovisionnement sont sans cesse repoussées, elles finissent par provoquer une pénurie à l’assemblage final.
Vérifiez les composants utilisables pour la commande concernée
Traduisez les choix du client en quantités exactes de composants et en opérations à réaliser. Vérifiez quelles pièces sont utilisables pour cette commande, et pas seulement présentes quelque part dans l’entrepôt. Les affectations existantes, les blocages en attente de contrôle et les réceptions prévues déterminent ce qui peut réellement être utilisé.
Distinguez les approvisionnements attendus du stock déjà réceptionné. Si un module est encore en commande, le planning d’assemblage dépend de son arrivée. Tout changement de date fournisseur doit être répercuté dans le planning de production avant que l’équipe ne se prépare à un travail qui ne peut pas démarrer.
Ordonnancez toutes les opérations restantes de la gamme
Incluez l’assemblage, les travaux liés à la configuration choisie ainsi que les essais, les contrôles et l’emballage nécessaires. Tenez compte des exigences réelles d’exécution et de réglage, des postes de travail admissibles, des horaires d’équipe et de la disponibilité des opérateurs. Comparez la date de fin de production obtenue à la date d’expédition requise, en prévoyant séparément le temps de transport.
Intégrez à ce calcul les autres commandes et les opérations de réapprovisionnement concernées. Deux commandes ne peuvent pas chacune disposer de l’usage exclusif du même poste d’essai au même moment, sous prétexte que tous leurs composants sont disponibles.
Si le travail ne tient pas dans le planning, évaluez une solution concrète : un autre poste de travail validé, de la capacité supplémentaire, un changement de priorité ou une date promise plus tardive. Examinez les conséquences pour les autres clients avant de considérer qu’une commande urgente est réglée.
Replanifiez lorsque la disponibilité des composants ou la capacité change
Un composant en retard peut faire manquer à une commande son créneau d’assemblage. Une autre commande peut alors prendre sa place : le retard de livraison final ne correspond donc pas nécessairement au retard du fournisseur. Il faut aussi recalculer l’enchaînement des opérations en aval.
Il en va de même lorsqu’un poste de test est à l’arrêt ou qu’une équipe perd de la capacité. Mettre à jour manuellement chaque file d’attente prend du temps aux planificateurs et complique l’évaluation des conséquences à l’échelle de l’usine. C’est là que l’ordonnancement automatique de SkyPlanner devient particulièrement précieux.
Avec SkyPlanner, coordonnez la disponibilité des composants et la capacité d’assemblage
SkyPlanner réunit les postes de travail, les horaires d’équipe, les opérateurs, les matières et les priorités dans un même planning de production. Vous définissez les étapes du processus de fabrication du produit, leur durée et les ressources nécessaires. Arcturus, son IA d’ordonnancement, calcule l’enchaînement des opérations à partir des capacités, des dépendances et des règles paramétrées.
Dans l’exemple du groupe de pompage, l’assemblage et les tests deviennent des opérations liées, et non plus de simples dates fixées séparément par chaque service. Le diagramme de Gantt indique sur quels postes les opérations sont exécutées, quelles autres opérations partagent leurs ressources et quand leur achèvement est prévu. Vous voyez ainsi si la disponibilité des pièces permet de terminer le groupe dans les délais, plutôt que de simplement maintenir l’équipe d’assemblage occupée.
Lorsque la prise en compte des matières dans l’ordonnancement est activée, Arcturus intègre aussi les stocks et les approvisionnements attendus au calcul des dates de début. Les dates de livraison des commandes d’achat correspondent à une disponibilité prévisionnelle ; la confirmation de réception met le stock à jour. Si la date annoncée par le fournisseur change, actualisez cette donnée et relancez le calcul au lieu de conserver l’ancienne hypothèse d’assemblage.
Pour les sous-ensembles fabriqués dans le cadre d’une commande, SkyPlanner permet de définir des dépendances de production afin de planifier leur achèvement avant l’assemblage du produit parent. Les composants stockés peuvent être rattachés en tant que matières : lorsque la prise en compte des matières dans l’ordonnancement est activée, leur disponibilité est intégrée au calcul avec les opérations restant à réaliser.
Vous fixez les priorités et utilisez des verrouillages pour préserver vos décisions d’ordonnancement. Arcturus effectue les calculs en respectant ces consignes. Lorsqu’une commande urgente arrive ou que la capacité change, vous passez moins de temps à réorganiser les files d’attente des postes de travail et davantage à décider quels engagements de livraison préserver.
Cela vous aide aussi à mieux exploiter la capacité disponible. Vous pouvez distinguer les opérations en attente de composants de celles qui attendent un créneau d’assemblage ou de test, puis agir sur la contrainte qui détermine réellement la date d’achèvement. Acheter davantage de pièces ne résoudra pas la saturation du poste de test.
SkyPlanner s’intègre à tout ERP ou MES grâce à son interface REST API ouverte. Reliez vos données existantes sur les commandes, les produits et la production à l’ordonnancement détaillé, tout en conservant les systèmes qui gèrent déjà votre activité. Nul besoin de commencer par remplacer votre ERP pour mieux ordonnancer l’assemblage.
Chez KJH-Comp, disponibilité des pièces et ordonnancement vont de pair
KJH-Comp, sous-traitant finlandais spécialisé dans la tôlerie, fabrique des structures soudées ainsi que des produits entièrement assemblés et testés. Auparavant, son ERP C9000 et ses feuilles de calcul ne donnaient qu’une vue globale des charges hebdomadaires, tandis que l’affectation quotidienne aux machines restait manuelle. Deux responsables d’atelier consacraient chacun au moins la moitié de leur temps à la planification des capacités.
Avec SkyPlanner, les commandes restent saisies dans l’ERP existant, tandis que l’ordonnancement à capacité finie et l’affectation aux machines sont automatisés. Dans la configuration déployée chez KJH-Comp, une étape de regroupement des pièces avant soudage permet de vérifier que toutes les pièces nécessaires, y compris les pièces achetées, sont disponibles avant que l’opération n’entre dans la file d’attente. Cette vérification se faisait auparavant à la main.
Selon l’entreprise, l’ordonnancement est désormais confié à un seul responsable d’atelier au lieu de deux, le second ayant été réaffecté à d’autres tâches. Elle indique aussi pouvoir repérer plus tôt les goulots d’étranglement liés à la capacité. Pour un planificateur chargé de l’assemblage, la leçon est claire : la disponibilité des pièces et un enchaînement réaliste des opérations doivent être traités ensemble. Le témoignage de KJH-Comp sur SkyPlanner montre ce changement en pratique.
Faites de votre prochaine commande d’assemblage un planning réalisable
L’ATO prend tout son sens lorsque des composants communs offrent aux clients un choix pertinent sans vous obliger à stocker toutes les combinaisons de produits finis. Préservez cet avantage en planifiant le travail à réaliser après la commande avec autant de soin que les stocks à constituer en amont.
Choisissez SkyPlanner lorsque la coordination des commandes dont les composants sont disponibles, des équipes d’assemblage et des ressources en aval vous impose de lourdes replanifications quotidiennes. Arcturus calcule le planning ; la vue Gantt en montre clairement les conséquences ; vous gardez la maîtrise des priorités.
Réservez une démonstration de SkyPlanner et préparez un exemple de commande d’assemblage courante, avec ses besoins en composants et la ressource qui retarde le plus souvent son achèvement. Ajoutez une autre commande qui sollicite cette même ressource. Ces éléments nous donneront une base concrète pour vous montrer comment SkyPlanner peut réduire le temps consacré à la replanification et faciliter l’évaluation des dates de livraison.
Vous préférez d’abord explorer par vous-même ? Essayez SkyPlanner avec des données de démonstration et découvrez comment les opérations et les capacités s’articulent dans un même planning.
Jussi Mäntylä
Spécialiste de la planification de la production, SkyPlanner


