








W tym artykule
- Jak działa assemble to order
- Assemble to order a produkcja na zamówienie i produkcja na magazyn
- Kiedy ATO jest właściwą strategią produkcji?
- Dlaczego gotowe części nie zawsze oznaczają dostawę na czas
- Planuj zarówno przygotowanie komponentów, jak i montaż oraz dalsze prace
- Uzupełniaj zapasy modułów faktycznie zużywanych w produkowanych wariantach
- Sprawdź, które komponenty można wykorzystać do danego zamówienia
- Zaplanuj całą pozostałą marszrutę
- Aktualizuj plan, gdy zmienia się dostępność materiałów lub mocy produkcyjnych
- Planuj dostępność komponentów i zdolności montażowe razem w SkyPlanner
- Połączenie dostępności części z harmonogramowaniem w KJH-Comp
- Przygotuj wykonalny plan dla kolejnego zlecenia montażowego
Strona główna » Zasoby » Assemble to order: od gotowych części do montażu na czas
Szacowany czas czytania: 10 minut
Assemble to order (ATO), czyli montaż na zamówienie, polega na utrzymywaniu zapasu standardowych komponentów lub podzespołów i montowaniu z nich gotowego produktu dopiero po otrzymaniu zamówienia od klienta. Wspólne części przygotowujesz z wyprzedzeniem, ale nie przeznaczasz ich jeszcze na poszczególne warianty gotowego wyrobu.
Dzięki temu klienci mogą zyskać większy wybór i czekać krócej niż przy wytwarzaniu wszystkiego od początku. Komplet części nie oznacza jednak wolnego stanowiska montażowego. Zanim zamówienie opuści zakład, do jego realizacji nadal potrzeba ludzi, sprzętu, a często także dostępnych mocy na stanowiskach testowych.
Dla planisty produkcji ATO oznacza więc dwa powiązane zadania: zapewnić dostępność odpowiednich modułów i znaleźć realny termin w harmonogramie dla konfiguracji wybranej przez klienta. SkyPlanner APS wykonuje obliczenia potrzebne do ułożenia takiego harmonogramu. Pomaga zaplanować skoordynowany montaż z gotowych komponentów, zamiast tworzyć kolejną kolejkę do ręcznego przestawiania.
Jak działa assemble to order
ATO oddziela prace wykonywane na podstawie przewidywanego popytu od prac na rzecz konkretnego klienta. Przed otrzymaniem zamówienia kupujesz komponenty lub wytwarzasz standardowe moduły. Po jego otrzymaniu dobierasz wymaganą kombinację, montujesz produkt, przeprowadzasz niezbędne testy lub kontrole i przygotowujesz go do wysyłki.
Zapas wspólnych komponentów znajduje się w punkcie rozdzielającym: na granicy między przygotowaniem opartym na prognozach a pracą pod konkretne zamówienie klienta. Kluczowy jest więc nie magazyn pełen gotowych wyrobów w każdej konfiguracji, lecz węższy asortyment komponentów, z których można zbudować różne konfiguracje.
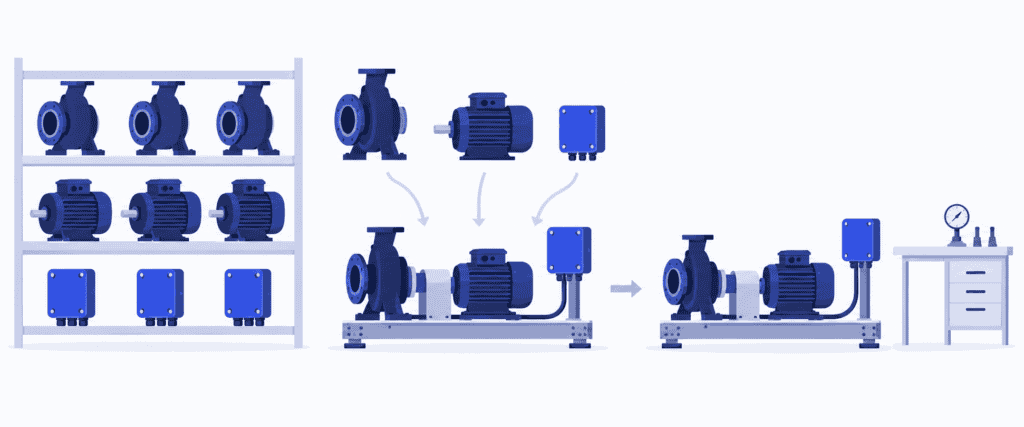
Wyobraźmy sobie producenta modułowych zespołów pompowych. Klienci wybierają spośród zatwierdzonych kombinacji pomp, silników i modułów sterujących. Producent utrzymuje zapas tych komponentów, a po otrzymaniu zamówienia montuje wybraną kombinację na standardowej podstawie. Do wykonania pozostają końcowe połączenia, testy i pakowanie.
To właśnie ATO. Jeśli jednak ten sam producent musi najpierw zaprojektować zupełnie nowy układ pompowy, takie zamówienie ma już inny charakter. Samo wykorzystanie wspólnych części nie oznacza, że każdy produkt dostosowany do potrzeb klienta powstaje w modelu assemble to order.
Assemble to order a produkcja na zamówienie i produkcja na magazyn
Najwyraźniej widać różnicę, gdy porównamy, co jest gotowe w chwili złożenia zamówienia przez klienta.
| Strategia | Co jest gotowe przed zamówieniem | Główne prace po otrzymaniu zamówienia |
|---|---|---|
| Produkcja na magazyn (MTS) | Gotowe produkty wytworzone na podstawie przewidywanego popytu | Kompletacja, pakowanie i wysyłka produktów dostępnych w magazynie |
| Montaż na zamówienie (ATO) | Standardowe komponenty lub podzespoły | Montaż wybranej kombinacji, testy i przygotowanie do wysyłki |
| Produkcja na zamówienie (MTO) | Ustalony projekt i marszruta; część materiałów może być dostępna w magazynie | Wytworzenie zamówionego produktu z wykonaniem wszystkich wymaganych operacji |
| Projektowanie na zamówienie (ETO) | Wiedza do ponownego wykorzystania i ewentualnie standardowe części | Zaprojektowanie rozwiązania dla konkretnego klienta, a następnie jego wytworzenie |
Konfigurowanie na zamówienie (CTO) oznacza wybór produktu spośród wcześniej zdefiniowanych, zgodnych ze sobą opcji. ATO opisuje natomiast sposób, w jaki z przygotowanych komponentów powstaje gotowy produkt po otrzymaniu zamówienia. Te dwa podejścia mogą się łączyć: klient konfiguruje zespół pompowy, który zakład następnie montuje na zamówienie.
To przydatne rozróżnienia, a nie etykiety, które trzeba przypisać całej firmie. Możesz utrzymywać zapas popularnego standardowego zespołu, montować na zamówienie kombinacje o mniej przewidywalnym popycie, a rozwiązania do specjalnych zastosowań projektować osobno.
Kiedy ATO jest właściwą strategią produkcji?
ATO jest szczególnie atrakcyjne, gdy klienci oczekują różnorodności, ale znaczną część produktu można ustandaryzować. O zasadności biznesowej decyduje to, czy asortyment komponentów, którym można sprawnie zarządzać, pozwala oferować gotowe produkty o istotnej wartości dla firmy.
Sprawdź, czy spełnione są cztery warunki:
- Różne warianty rzeczywiście wykorzystują wspólne komponenty. Silnik lub moduł sterujący może trafić do kilku konfiguracji gotowego wyrobu, zamiast czekać na jedno mało prawdopodobne zamówienie.
- Dopuszczalne kombinacje są już określone. Dział konstrukcyjny ustalił, które komponenty mogą ze sobą współpracować oraz jak montować i sprawdzać wybrany produkt.
- Pozostałe prace mieszczą się w terminie akceptowanym przez klienta. Montaż, oczekiwanie w kolejkach, testy i przygotowanie do wysyłki nie przekraczają czasu, przez jaki klient jest gotów czekać.
- Popyt na komponenty jest na tyle przewidywalny, by można było uzupełniać ich zapasy. Nie musisz idealnie przewidywać zapotrzebowania na każdą gotową konfigurację, ale nadal potrzebujesz wiarygodnego planu zaopatrzenia w części, z których one powstają.
Korzyścią jest mniejsze ryzyko zaangażowania środków w niewłaściwy wariant gotowego wyrobu. Zamiast budować konkretny zestaw pompy i silnika z nadzieją, że się sprzeda, pozostawiasz wybór otwarty do chwili otrzymania zamówienia. Wspólne moduły mogą zmniejszyć środki zamrożone w zapasach wyrobów gotowych, a jednocześnie pozwalają klientowi wybrać odpowiedni produkt.
Wcześniejsze wykonanie prac wymagających więcej czasu może również skrócić oczekiwanie klienta w porównaniu z rozpoczęciem tych operacji dopiero po sprzedaży. Standardowe moduły sprzyjają powtarzalności zakupów, produkcji i kontroli jakości, a prace specyficzne dla danego zamówienia skupiają się na końcu procesu.
Trzeba jednak pamiętać, że ryzyko związane z zapasami nie znika, lecz przenosi się w inne miejsce. Moduł sterujący zastąpiony nowszym modelem nadal może stać się bezużytecznym zapasem. Nagły wzrost popytu na jeden silnik może wstrzymać realizację kilku wariantów produktu. Trudno też szybko dostarczać szeroki asortyment, jeśli każdy wybór wymaga innej, długotrwałej procedury testowej.
Jeśli klienci wymagają natychmiastowej wysyłki, dla najpopularniejszych produktów lepszym rozwiązaniem może być zapas wyrobów gotowych. Jeśli niemal każde zamówienie wymaga nowego projektu lub unikatowych części o długim terminie dostawy, ATO daje mniejszą przewagę czasową. Wybierz tę strategię dla tych rodzin produktów, w których wspólne komponenty rzeczywiście pozwalają wykonać część prac, zanim klient zacznie czekać.
Dlaczego gotowe części nie zawsze oznaczają dostawę na czas
Wróćmy do przykładowego producenta zespołów pompowych. Wymagana pompa, silnik i moduł sterujący są dostępne. Na montażu jest wolny termin, więc realizacja zamówienia wydaje się prosta.
Gotowy zespół musi jednak przejść testy na stanowisku zajętym już przez inne zlecenia. Wcześniejsze zakończenie montażu tylko przenosi kolejkę przed stanowisko testowe. Klient nie może używać nieprzetestowanego zespołu, więc termin zakończenia montażu nie jest terminem dostawy.
Wyobraźmy sobie teraz, że kilku klientów wybiera wariant wymagający dłuższych testów. Liczba zamówień może pozostać bez zmian, ale obciążenie stanowiska testowego rośnie. Harmonogram oparty na jednym średnim lead time dla wszystkich konfiguracji może nie uwzględnić tej zmiany.
Nie wystarczy więc zapytać: „Czy mamy części?”. Właściwe pytanie brzmi: „Kiedy ta konfiguracja może przejść przez wszystkie pozostałe operacje przy uwzględnieniu prac, do których realizacji już się zobowiązaliśmy?”.
Wymaga to łącznego spojrzenia na dostępność materiałów, kolejność operacji i moce współdzielonych zasobów produkcyjnych. SkyPlanner uwzględnia te operacje w jednym harmonogramie produkcji. Dzięki temu widzisz kolejkę do testów, gdy wciąż możesz zmienić plan lub uzgodnić inny termin dostawy.
Planuj zarówno przygotowanie komponentów, jak i montaż oraz dalsze prace
Sprawny proces ATO łączy uzupełnianie zapasów komponentów z harmonogramowaniem zamówień klientów. Usprawnienie tylko jednego z tych obszarów oznacza, że drugi nadal może opóźnić dostawę.
Uzupełniaj zapasy modułów faktycznie zużywanych w produkowanych wariantach
Planuj wspólne komponenty na podstawie łącznego zapotrzebowania na nie we wszystkich wariantach gotowych wyrobów. Zgodnie z przyjętą polityką zapasów analizuj zapas zdatny do wykorzystania, dostawy w toku i przewidywane zużycie, uwzględniając potwierdzone zamówienia. Gdy zamówienie klienta zastępuje część prognozy, nie licz tego samego zapotrzebowania ponownie.
Szczególnej uwagi wymagają często używane moduły o długim terminie dostawy. Brak taniego złącza może zatrzymać montaż drogiego zespołu równie skutecznie jak brak silnika. Oceniaj niedobory według ich wpływu na realizację całych zamówień, a nie tylko wartości komponentu.
Jeśli wytwarzasz moduły we własnym zakładzie, zapewnij moce produkcyjne także na uzupełnianie ich zapasów. Partia standardowych podstaw może konkurować o obróbkę lub kontrolę z pracami pod konkretne zamówienia klientów. Ciągłe przesuwanie produkcji na uzupełnienie zapasu prędzej czy później doprowadzi do braków na montażu końcowym.
Sprawdź, które komponenty można wykorzystać do danego zamówienia
Przełóż wybory klienta na właściwe ilości komponentów i wymagane operacje. Sprawdź, które części można wykorzystać do tego zamówienia, a nie tylko które znajdują się gdzieś w magazynie. Wcześniejsze rezerwacje, blokady do czasu kontroli i oczekiwane dostawy wpływają na rzeczywistą dostępność części.
Oddzielaj oczekiwane dostawy od zapasu już przyjętego do magazynu. Jeśli moduł jest dopiero zamówiony, plan montażu zależy od jego dostawy. Zmiana terminu u dostawcy musi trafić do harmonogramu produkcji, zanim zespół przygotuje się do pracy, której nie można rozpocząć.
Zaplanuj całą pozostałą marszrutę
Uwzględnij montaż, wszelkie prace zależne od konfiguracji, testy, kontrolę i pakowanie tam, gdzie są wymagane. Oprzyj plan na rzeczywistych wymaganiach dotyczących wykonania operacji i przezbrojeń, dopuszczonych stanowiskach roboczych, zmianach oraz dostępności operatorów. Porównaj wyliczony termin zakończenia produkcji z wymaganym terminem wysyłki, osobno uwzględniając czas transportu.
Planuj te prace razem z innymi zamówieniami i powiązaną produkcją na uzupełnienie zapasów. Dwa zamówienia nie mogą jednocześnie korzystać na wyłączność z tego samego stanowiska testowego tylko dlatego, że dla obu potwierdzono dostępność komponentów.
Jeśli prac nie da się zmieścić w harmonogramie, oceń realne rozwiązania: dopuszczone alternatywne stanowisko robocze, dodatkowe moce, zmianę priorytetu lub uzgodnienie późniejszego terminu. Zanim uznasz sprawę pilnego zamówienia za rozwiązaną, sprawdź wpływ zmian na pozostałych klientów.
Aktualizuj plan, gdy zmienia się dostępność materiałów lub mocy produkcyjnych
Opóźnienie komponentu może sprawić, że zlecenie straci zaplanowany termin montażu. To miejsce w harmonogramie może zająć inne zlecenie, więc ostateczne opóźnienie dostawy do klienta nie musi być równe opóźnieniu dostawcy. Trzeba też ponownie przeliczyć kolejność dalszych operacji.
To samo dotyczy przerwy w pracy stanowiska testowego lub zmniejszenia dostępnych zdolności produkcyjnych na zmianie. Ręczne aktualizowanie każdej kolejki zajmuje planiście czas i utrudnia ocenę skutków dla całego zakładu. Właśnie w takich sytuacjach automatyczne harmonogramowanie w SkyPlanner jest szczególnie przydatne.
Planuj dostępność komponentów i zdolności montażowe razem w SkyPlanner
SkyPlanner łączy stanowiska robocze, zmiany, operatorów, materiały i priorytety w jednym planie produkcji. Określasz etapy procesu dla danego produktu, czas ich trwania i wymagane zasoby produkcyjne. Arcturus, sztuczna inteligencja odpowiedzialna za harmonogramowanie, oblicza kolejność operacji na podstawie skonfigurowanych zdolności produkcyjnych, zależności i reguł.
W przykładzie z zespołem pompowym montaż i testy stają się powiązanymi operacjami, a nie osobnymi terminami ustalanymi przez poszczególne działy. Wykres Gantta pokazuje, gdzie wykonywane są operacje, jakie inne operacje korzystają z tych samych zasobów produkcyjnych i kiedy przewidywane jest zakończenie pracy. Widzisz, czy gotowe części pozwolą ukończyć zespół w terminie, a nie tylko zapewnią zajęcie ekipie montażowej.
Po włączeniu harmonogramowania uwzględniającego dostępność materiałów Arcturus bierze pod uwagę również zapasy i planowane dostawy materiałów przy obliczaniu terminów rozpoczęcia operacji. Terminy dostaw w zamówieniach zakupu określają oczekiwaną dostępność, a potwierdzenie dostawy aktualizuje stan magazynowy. Jeśli termin dostawcy się zmieni, zaktualizuj tę informację i przelicz harmonogram, zamiast nadal opierać montaż na nieaktualnych założeniach.
W przypadku podzespołów wytwarzanych w ramach zamówienia SkyPlanner obsługuje zależności produkcyjne, dzięki którym ich ukończenie jest planowane przed montażem wyrobu nadrzędnego. Komponenty utrzymywane w magazynie można powiązać jako materiały. Ich dostępność jest wówczas uwzględniana w harmonogramowaniu materiałowym razem z operacjami, które pozostały do wykonania.
Ustalasz priorytety, a za pomocą blokad zabezpieczasz podjęte decyzje dotyczące harmonogramu. Arcturus wykonuje obliczenia zgodnie z tymi wytycznymi. Gdy pojawia się pilne zlecenie lub zmieniają się zdolności produkcyjne, poświęcasz mniej czasu na przebudowę kolejek na stanowiskach roboczych, a więcej na ustalenie, które zobowiązania dotyczące dostaw należy chronić.
Pomaga to również efektywniej wykorzystywać dostępne zdolności produkcyjne. Możesz odróżnić operacje czekające na komponenty od tych, które czekają na wolny termin montażu lub testów, a następnie zająć się ograniczeniem, które faktycznie decyduje o zakończeniu zlecenia. Zakup większej liczby części nie rozładuje przeciążonej kolejki do testów.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API. Wykorzystaj istniejące dane o zamówieniach, produktach i produkcji do szczegółowego harmonogramowania, zachowując systemy, które już obsługują Twoją firmę. Lepsze harmonogramowanie montażu nie musi zaczynać się od wymiany ERP.
Połączenie dostępności części z harmonogramowaniem w KJH-Comp
KJH-Comp, fiński producent kontraktowy specjalizujący się w obróbce blach, wytwarza konstrukcje spawane oraz w pełni zmontowane i przetestowane wyroby. Wcześniej system ERP C9000 i arkusze kalkulacyjne pokazywały jedynie zgrubne obciążenie tygodniowe, a przydzielanie pracy do maszyn na poszczególne dni odbywało się ręcznie. Każdy z dwóch kierowników poświęcał co najmniej połowę swojego czasu na planowanie wykorzystania zdolności produkcyjnych.
Po wdrożeniu SkyPlanner zamówienia nadal trafiają do dotychczasowego ERP, natomiast harmonogramowanie z uwzględnieniem ograniczonych zdolności produkcyjnych i przydzielanie pracy do maszyn odbywa się automatycznie. W rozwiązaniu wdrożonym w KJH-Comp etap kompletacji przed spawaniem pozwala sprawdzić, czy wszystkie wymagane części, w tym kupowane, są gotowe, zanim operacja trafi do kolejki. Wcześniej sprawdzano to ręcznie.
Firma podaje, że odpowiedzialność za harmonogramowanie przejął jeden z dwóch kierowników, a drugiego skierowano do innych zadań. Wskazuje też, że wąskie gardła związane ze zdolnościami produkcyjnymi są widoczne wcześniej. Dla planisty montażu najważniejszy jest wniosek, że dostępność części i realistyczną kolejność produkcji trzeba rozpatrywać łącznie. Opinia KJH-Comp o SkyPlanner pokazuje tę zmianę w praktyce.
Przygotuj wykonalny plan dla kolejnego zlecenia montażowego
ATO sprawdza się wtedy, gdy wspólne komponenty zapewniają klientom przydatny wybór wariantów, a Ty nie musisz magazynować każdej gotowej kombinacji. Zachowaj tę przewagę: planuj pracę wykonywaną po otrzymaniu zamówienia równie starannie jak zapasy przygotowywane przed jego przyjęciem.
Wybierz SkyPlanner, jeśli koordynowanie zleceń z kompletem komponentów, ekip montażowych i zasobów produkcyjnych potrzebnych na dalszych etapach wymaga codziennego, pracochłonnego przeplanowywania. Arcturus oblicza plan, widok wykresu Gantta jasno pokazuje jego skutki, a Ty zachowujesz kontrolę nad priorytetami.
Umów prezentację SkyPlanner i przygotuj jedno typowe zlecenie montażowe wraz z jego zapotrzebowaniem na komponenty. Wskaż też zasób produkcyjny, który najczęściej opóźnia zakończenie pracy. Dodaj drugie zlecenie konkurujące o ten sam zasób. Będzie to konkretny punkt wyjścia do pokazania, jak SkyPlanner może skrócić czas przeplanowywania i ułatwić ocenę terminów dostaw.
Wolisz najpierw sprawdzić samodzielnie? Wypróbuj SkyPlanner na danych demonstracyjnych i zobacz, jak operacje i zdolności produkcyjne łączą się w jednym harmonogramie.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


