








En este artículo
- Cómo funciona el montaje bajo pedido
- Montaje bajo pedido frente a fabricación bajo pedido y fabricación contra stock
- ¿Cuándo es ATO la estrategia de producción adecuada?
- Por qué puede retrasarse una entrega aunque las piezas estén listas
- Planifica lo que ocurre antes y después del montaje
- Repón los módulos según el consumo real de la combinación de productos
- Comprueba qué componentes se pueden utilizar para el pedido seleccionado
- Programa toda la ruta de fabricación pendiente
- Replanifica cuando cambie la disponibilidad de componentes o la capacidad
- Coordina los componentes y la capacidad de montaje con SkyPlanner
- Disponibilidad de piezas y programación coordinadas en KJH-Comp
- Convierta su próximo pedido de montaje en un plan viable
Inicio » Recursos » Assemble to order: de piezas listas a un montaje a tiempo
Tiempo de lectura estimado: 10 minutos
Assemble to order (ATO), o montaje bajo pedido, consiste en tener preparados componentes o subconjuntos estándar y montar el producto terminado cuando llega el pedido del cliente. Las piezas comunes se preparan de antemano, sin destinarlas aún a ninguna de las posibles variantes finales.
Así se puede ofrecer más variedad al cliente con una espera menor que si se fabricara todo desde cero. Pero tener todas las piezas no significa disponer de un puesto de montaje libre. Antes de salir de fábrica, el pedido sigue necesitando personal, equipos y, a menudo, capacidad para realizar pruebas.
Para un planificador de producción, ATO implica por tanto dos tareas relacionadas: mantener disponibles los módulos adecuados y encontrar un hueco realista en la producción para la combinación elegida por el cliente. SkyPlanner APS se encarga de ese cálculo de programación y te ayuda a convertir los componentes ya preparados en un plan de montaje coordinado, en lugar de generar otra cola que debas reorganizar a mano.
Cómo funciona el montaje bajo pedido
ATO separa el trabajo realizado para atender la demanda prevista del que se hace para un cliente concreto. Antes de recibir el pedido, se compran componentes o se fabrican módulos estándar. Una vez recibido, se selecciona la combinación necesaria, se monta, se realizan las pruebas o inspecciones correspondientes y se prepara para el envío.
Las existencias de componentes comunes se sitúan en el punto de desacoplamiento del pedido del cliente: el límite entre la preparación basada en previsiones y el trabajo específico de cada pedido. Lo importante no es tener un almacén lleno de todas las configuraciones terminadas, sino una gama más reducida de componentes que sirvan para varias configuraciones.
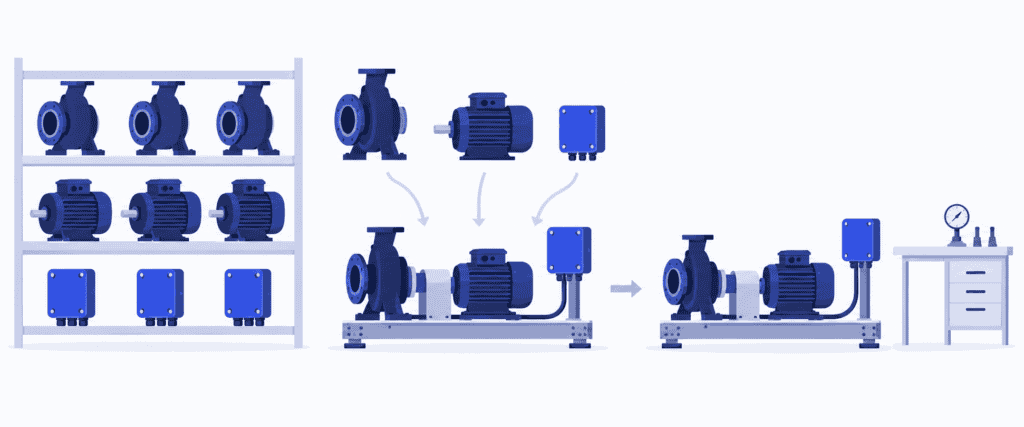
Imagina un fabricante de grupos de bombeo modulares. Sus clientes eligen entre combinaciones aprobadas de bombas, motores y módulos de control. El fabricante mantiene estos componentes en stock y, tras recibir el pedido, monta la combinación seleccionada sobre una base estándar. Quedan por realizar las conexiones finales, las pruebas y el embalaje.
Eso es ATO. Si ese mismo fabricante tiene que diseñar primero un sistema de bombeo completamente nuevo, el pedido responde a otro planteamiento. El mero uso de piezas comunes no convierte cualquier producto personalizado en un caso de montaje bajo pedido.
Montaje bajo pedido frente a fabricación bajo pedido y fabricación contra stock
La diferencia más clara está en lo que ya está preparado cuando el cliente hace el pedido.
| Estrategia | Qué está preparado antes del pedido | Trabajo principal tras el pedido |
|---|---|---|
| Fabricación contra stock (MTS) | Productos terminados fabricados para la demanda prevista | Recoger, embalar y expedir los productos disponibles en stock |
| Montaje bajo pedido (ATO) | Componentes o subconjuntos estándar | Montar la combinación elegida, realizar las pruebas y preparar el envío |
| Fabricación bajo pedido (MTO) | Diseño y ruta de fabricación establecidos; puede haber algunos materiales en stock | Fabricar el producto solicitado mediante las operaciones necesarias |
| Ingeniería bajo pedido (ETO) | Conocimientos reutilizables y, posiblemente, piezas estándar | Diseñar la solución específica para el cliente y después fabricarla |
La configuración bajo pedido (CTO) consiste en seleccionar un producto entre opciones predefinidas y compatibles. ATO describe cómo los componentes ya preparados se convierten en un producto terminado tras recibir el pedido. Ambos enfoques pueden coincidir: un cliente puede configurar un grupo de bombeo que la fábrica después monta bajo pedido.
Estas distinciones son útiles, pero no son etiquetas que debas aplicar a toda la empresa. Puedes mantener en stock una unidad estándar de gran venta, montar bajo pedido las combinaciones de demanda menos previsible y diseñar por separado las soluciones para aplicaciones especiales.
¿Cuándo es ATO la estrategia de producción adecuada?
ATO resulta especialmente atractivo cuando los clientes buscan variedad, pero buena parte del producto se puede estandarizar. Su viabilidad económica depende de que una gama manejable de componentes permita ofrecer un abanico de productos terminados con valor comercial.
Comprueba que se cumplan estas cuatro condiciones:
- Las opciones comparten realmente los mismos componentes. Un motor o un módulo de control puede servir para varias configuraciones finales, en lugar de quedar a la espera de una venta poco probable.
- Las combinaciones ya están definidas. El departamento de ingeniería ha establecido qué componentes son compatibles y cómo se monta y se verifica el producto seleccionado.
- El trabajo pendiente cabe en el plazo de entrega que acepta el cliente. El montaje, las esperas en cola, las pruebas y la preparación del envío pueden completarse dentro de ese plazo.
- La demanda de componentes es lo bastante previsible para planificar su reposición. No necesitas prever con exactitud cada combinación final, pero sí contar con un plan de suministro creíble para las piezas que la componen.
La ventaja es que reduces el riesgo de apostar por la variante final equivocada. En vez de fabricar una combinación concreta de bomba y motor y esperar a que se venda, mantienes la elección abierta hasta que llega el pedido. Los módulos comunes pueden reducir la inversión en existencias de productos terminados y, al mismo tiempo, permitir que el cliente elija un producto adecuado.
Adelantar los trabajos con mayor lead time también puede reducir la espera del cliente frente a iniciar esas operaciones después de la venta. Los módulos estándar permiten seguir procesos repetibles de compra, producción y control de calidad; el trabajo específico del pedido se concentra en las últimas etapas.
La contrapartida es que el riesgo del inventario se desplaza, no desaparece. Un módulo de control sustituido por otro modelo puede quedar obsoleto. Un aumento repentino de la demanda de un motor puede retrasar varias variantes del producto. Y es difícil entregar con rapidez los productos de un catálogo amplio si cada opción exige un procedimiento de pruebas distinto y prolongado.
Si los clientes necesitan una expedición inmediata, mantener productos terminados en stock puede ser la mejor opción para los más vendidos. Si casi todos los pedidos requieren nuevos trabajos de ingeniería o piezas exclusivas con un lead time largo, ATO aporta menos ventaja inicial. Elígelo para las familias de productos en las que compartir componentes realmente permita adelantar trabajo y reducir la espera del cliente.
Por qué puede retrasarse una entrega aunque las piezas estén listas
Volvamos al fabricante imaginario de grupos de bombeo. La bomba, el motor y el módulo de control necesarios están disponibles. Hay un hueco en montaje, así que el pedido parece sencillo.
Sin embargo, la unidad terminada necesita pasar por una estación de pruebas que ya está reservada para otros pedidos. Terminar el montaje antes solo traslada la cola a las pruebas. El cliente no puede utilizar una unidad sin probar, de modo que la fecha de fin del montaje no es la fecha de entrega.
Imagina ahora que varios clientes eligen la opción que requiere más tiempo de pruebas. Puede que el número de pedidos no cambie, pero la carga de trabajo de la estación de pruebas habrá aumentado. Una programación que utilice el mismo lead time medio para todas las configuraciones puede pasar por alto ese cambio.
La pregunta útil no es solo «¿Tenemos las piezas?», sino «¿Cuándo puede pasar esta combinación por todas las operaciones pendientes, teniendo en cuenta el trabajo ya comprometido?».
Para responder, necesitas una visión conjunta de la disponibilidad de materiales, la secuencia de operaciones y la capacidad compartida. SkyPlanner sitúa esas operaciones en un mismo programa de producción, para que puedas ver la cola de pruebas cuando aún estás a tiempo de cambiar el plan o hablar de otra fecha de entrega.
Planifica lo que ocurre antes y después del montaje
Un proceso ATO viable conecta la reposición de componentes con la programación de los pedidos de clientes. Si solo mejoras una de las dos partes, la otra puede seguir retrasando la entrega.
Repón los módulos según el consumo real de la combinación de productos
Planifica los componentes comunes a partir de su demanda conjunta en las distintas variantes finales. Revisa las existencias utilizables, los suministros pendientes y el consumo previsto, incluidos los pedidos en firme, según la política de inventario acordada. Evita contabilizar dos veces la misma demanda del cliente cuando esta sustituya parte de la previsión.
Presta especial atención a los módulos de uso frecuente y con un lead time largo. La falta de un conector barato puede detener un montaje costoso igual que la falta de un motor. Evalúa las faltas de material por su efecto sobre los pedidos completos, no solo por el valor del componente.
Si fabricas los módulos internamente, asigna capacidad también al trabajo de reposición. Un lote de bases estándar puede competir con trabajos específicos de clientes por la capacidad de mecanizado o inspección. Si la reposición pierde su hueco una y otra vez, acabará faltando material en el montaje final.
Comprueba qué componentes se pueden utilizar para el pedido seleccionado
Traduce las opciones elegidas por el cliente en las cantidades correctas de componentes y las operaciones necesarias. Comprueba qué piezas se pueden utilizar para este pedido, no solo cuáles están en algún lugar del almacén. Los compromisos previos, las retenciones por inspección y las llegadas previstas afectan a lo que realmente se puede usar.
Distingue los suministros previstos de las existencias ya recibidas. Si un módulo sigue pendiente de recepción, el plan de montaje depende de su llegada. Cualquier cambio en la fecha del proveedor debe reflejarse en el programa de producción antes de que el equipo se prepare para un trabajo que no puede comenzar.
Programa toda la ruta de fabricación pendiente
Incluye el montaje, los trabajos que dependan de la configuración, las pruebas, la inspección y el embalaje cuando sean necesarios. Ten en cuenta los requisitos reales de procesamiento y preparación, las estaciones de trabajo aptas, los turnos y la disponibilidad de operarios. Compara la fecha de fin de producción resultante con la fecha requerida de expedición y contempla por separado el tiempo de transporte.
Programa todo ello junto con los demás pedidos y los trabajos de reposición pertinentes. Dos pedidos no pueden tener cada uno el uso exclusivo de la misma estación de pruebas al mismo tiempo solo porque ambos dispongan de todos los componentes necesarios.
Si el trabajo no cabe en el programa, evalúa una solución real: una estación de trabajo alternativa aprobada, capacidad adicional, un cambio de prioridad o una fecha de compromiso posterior. Revisa el efecto sobre los demás clientes antes de dar por resuelto un pedido urgente.
Replanifica cuando cambie la disponibilidad de componentes o la capacidad
El retraso de un componente puede hacer que un pedido pierda el hueco previsto para su montaje. Otro pedido podría ocuparlo, por lo que el retraso final en la entrega no tiene por qué coincidir con el del proveedor. También hay que recalcular la secuencia de las operaciones posteriores.
Lo mismo ocurre si se interrumpe el funcionamiento de la estación de pruebas o se pierde capacidad en un turno. Mantener cada cola de trabajo actualizada a mano consume tiempo de planificación y dificulta ver las consecuencias en el conjunto de la fábrica. Es en estas situaciones donde la programación automática de SkyPlanner resulta especialmente valiosa.
Coordina los componentes y la capacidad de montaje con SkyPlanner
SkyPlanner reúne estaciones de trabajo, turnos, operarios, materiales y prioridades en un único plan de producción. Tú defines las etapas del proceso del producto, sus duraciones y los recursos productivos necesarios. Arcturus, su IA de programación, calcula la secuencia según la capacidad, las dependencias y las reglas configuradas.
En el ejemplo del grupo de bombeo, el montaje y las pruebas pasan a ser operaciones vinculadas, en lugar de fechas independientes de cada departamento. El diagrama de Gantt muestra dónde se ejecuta el trabajo, qué otras tareas comparten sus recursos productivos y cuándo se prevé que termine. Así puedes ver si disponer de las piezas permite terminar la unidad a tiempo, y no solo mantener ocupado al equipo de montaje.
Si está activada la programación que tiene en cuenta los materiales, Arcturus también considera las existencias y los materiales pendientes de recepción al calcular los momentos de inicio. Las fechas de entrega de las órdenes de compra indican la disponibilidad prevista; la confirmación de la recepción actualiza las existencias. Si cambia la fecha del proveedor, actualiza ese dato y recalcula el programa en lugar de mantener la previsión de montaje anterior.
Para los subconjuntos fabricados como parte de un pedido, SkyPlanner permite definir dependencias de producción que programan su finalización antes del montaje del producto principal. Los componentes almacenados pueden vincularse como materiales, de modo que su disponibilidad se tenga en cuenta en la programación basada en materiales junto con las operaciones pendientes.
Estableces las prioridades y utilizas bloqueos para mantener las decisiones de programación. Arcturus realiza los cálculos siguiendo esas instrucciones. Cuando llega un pedido urgente o cambia la capacidad, dedicas menos tiempo a reorganizar las colas de las estaciones de trabajo y más a decidir qué compromisos de entrega debes preservar.
Esto también te ayuda a aprovechar mejor la capacidad disponible. Puedes distinguir los trabajos que esperan componentes de los que esperan un hueco de montaje o de pruebas, y actuar sobre la restricción que realmente determina su finalización. Comprar más piezas no resolverá la sobrecarga de la cola de pruebas.
SkyPlanner se integra con cualquier ERP o MES a través de su REST API abierta. Conecta los datos existentes de pedidos, productos y producción con la programación detallada, sin renunciar a los sistemas que ya utilizas para gestionar tu empresa. No necesitas empezar por sustituir tu ERP para mejorar la programación del montaje.
Disponibilidad de piezas y programación coordinadas en KJH-Comp
KJH-Comp, una empresa finlandesa que fabrica productos de chapa metálica por contrato, produce estructuras soldadas y productos completamente montados y probados. Antes, su ERP C9000 y sus hojas de cálculo mostraban las cargas semanales a grandes rasgos, pero la asignación diaria de máquinas seguía haciéndose a mano. Dos supervisores dedicaban, cada uno, al menos la mitad de su tiempo a programar la capacidad.
Con SkyPlanner, los pedidos siguen registrándose en el ERP existente, mientras que la programación a capacidad finita y la asignación de máquinas se automatizan. En la implementación de KJH-Comp, una etapa de recogida de piezas previa a la soldadura comprueba que todas las piezas necesarias, incluidas las compradas, estén listas antes de que la tarea entre en la cola. Antes, esta comprobación se hacía a mano.
La empresa señala que la responsabilidad de la programación pasó de dos supervisores a uno, mientras que el otro fue reasignado a otras tareas. También indica que ahora detecta antes los cuellos de botella de capacidad. Para quien planifica el montaje, la lección está en combinar ambos aspectos: la disponibilidad de piezas y una secuencia de producción realista deben ir de la mano. La experiencia de KJH-Comp con SkyPlanner muestra ese cambio en la práctica.
Convierta su próximo pedido de montaje en un plan viable
ATO tiene sentido cuando los componentes comunes permiten ofrecer a los clientes opciones útiles sin tener que almacenar todas las combinaciones de producto terminado. Preserve esa ventaja planificando el trabajo posterior al pedido con el mismo cuidado que las existencias previas.
Elija SkyPlanner cuando coordinar los pedidos que ya tienen sus componentes listos, los equipos de montaje y los recursos productivos de las etapas posteriores le obligue a reprogramar a diario. Arcturus calcula el plan, la vista Gantt muestra con claridad sus consecuencias y usted mantiene el control de las prioridades.
Reserve una demostración de SkyPlanner y traiga un ejemplo de un pedido de montaje habitual, los componentes que necesita y el recurso productivo que más suele retrasar su finalización. Añada otro pedido que compita por ese mismo recurso. Estos ejemplos nos darán un punto de partida concreto para mostrarle cómo SkyPlanner puede ahorrar tiempo de replanificación y facilitar la evaluación de las fechas de entrega.
¿Prefiere explorarlo primero? Pruebe SkyPlanner con datos de demostración y vea cómo se coordinan las operaciones y la capacidad en un único programa de producción.
Jussi Mäntylä
Especialista en planificación de producción, SkyPlanner


