








In diesem Artikel
- So funktioniert Assemble to Order
- Assemble to Order im Vergleich zu Auftragsfertigung und Lagerfertigung
- Wann ist ATO die richtige Produktionsstrategie?
- Warum verfügbare Teile noch keine pünktliche Lieferung sichern
- Planen Sie die Abläufe vor und nach dem Montagepunkt
- Richten Sie den Modulnachschub am tatsächlichen Produktmix aus
- Prüfen Sie die nutzbaren Komponenten für den gewählten Auftrag
- Planen Sie die gesamte verbleibende Arbeitsgangfolge
- Bei Änderungen der Montagebereitschaft oder Kapazität neu planen
- Komponentenverfügbarkeit und Montagekapazität mit SkyPlanner aufeinander abstimmen
- Teileverfügbarkeit und Feinplanung greifen bei KJH-Comp ineinander
- Machen Sie aus Ihrem nächsten Montageauftrag einen umsetzbaren Plan
Startseite » Ressourcen » Assemble to Order: Mit verfügbaren Teilen termingerecht montieren
Geschätzte Lesezeit: 10 Minuten
Assemble to Order (ATO) bedeutet, Standardkomponenten oder Baugruppen vorzuhalten und das fertige Produkt erst nach Eingang eines Kundenauftrags zu montieren. Die für mehrere Varianten verwendbaren Teile werden im Voraus vorbereitet, ohne daraus bereits jede mögliche Endproduktvariante herzustellen.
So können Kunden mehr Auswahl und kürzere Wartezeiten erhalten, als wenn alles von Grund auf gefertigt werden müsste. Ein vollständiger Teilesatz bedeutet allerdings noch keinen freien Montageplatz. Bevor der Auftrag das Werk verlassen kann, braucht er weiterhin Personal, Betriebsmittel und häufig auch Prüfkapazität.
Für Produktionsplaner bringt ATO deshalb zwei miteinander verbundene Aufgaben mit sich: die richtigen Module verfügbar halten und die vom Kunden gewählte Kombination realistisch in die Produktion einplanen. SkyPlanner APS übernimmt diese Terminberechnung und hilft Ihnen, aus verfügbaren Komponenten einen abgestimmten Montageplan zu erstellen – statt einer weiteren Warteschlange, die Sie von Hand umsortieren müssen.
So funktioniert Assemble to Order
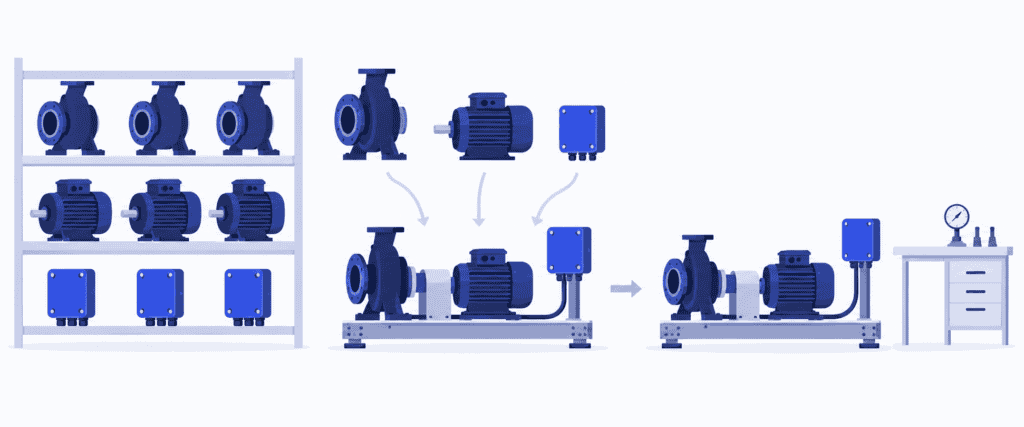
ATO trennt Arbeiten für den erwarteten Bedarf von Arbeiten für einen konkreten Kunden. Vor Auftragseingang beschaffen Sie Komponenten oder fertigen Standardmodule. Nach Auftragseingang wählen Sie die benötigte Kombination aus, montieren sie, führen die erforderlichen Tests oder Prüfungen durch und bereiten das Produkt für den Versand vor.
Der Bestand an gemeinsam genutzten Komponenten liegt am Kundenauftragsentkopplungspunkt: Dort geht die prognosebasierte Vorbereitung in die auftragsspezifische Bearbeitung über. Entscheidend ist kein Lager mit allen fertigen Konfigurationen, sondern ein kleineres Komponentensortiment, das sich für mehrere Konfigurationen nutzen lässt.
Stellen Sie sich einen Hersteller modularer Pumpenaggregate vor. Seine Kunden wählen aus freigegebenen Kombinationen von Pumpen, Motoren und Steuerungsmodulen. Der Hersteller hält diese Komponenten auf Lager und montiert die gewählte Kombination nach Auftragseingang auf einen Standardsockel. Anschließend müssen noch die letzten Anschlüsse hergestellt, das Aggregat geprüft und die Ware verpackt werden.
Das ist ATO. Muss derselbe Hersteller dagegen zunächst eine völlig neue Pumpenanordnung entwickeln, handelt es sich um eine andere Art von Auftrag. Gemeinsam genutzte Teile allein machen noch nicht jedes kundenspezifische Produkt zu einem Fall für Assemble to Order.
Assemble to Order im Vergleich zu Auftragsfertigung und Lagerfertigung
Der deutlichste Unterschied liegt darin, was bei Auftragseingang bereits bereitsteht.
| Strategie | Vor Auftragseingang vorhanden | Wesentliche Arbeiten nach Auftragseingang |
|---|---|---|
| Lagerfertigung (MTS) | Für den erwarteten Bedarf gefertigte Endprodukte | Verfügbare Lagerware kommissionieren, verpacken und versenden |
| Assemble to Order (ATO) | Standardkomponenten oder Baugruppen | Gewählte Kombination montieren, prüfen und für den Versand vorbereiten |
| Auftragsfertigung (MTO) | Festgelegte Konstruktion und festgelegter Arbeitsplan; einige Materialien sind möglicherweise auf Lager | Bestelltes Produkt in den erforderlichen Arbeitsgängen fertigen |
| Auftragsbezogene Entwicklung und Fertigung (ETO) | Wiederverwendbares Know-how und gegebenenfalls Standardteile | Kundenspezifische Lösung entwickeln und anschließend fertigen |
Configure to Order (CTO) bezeichnet die Produktauswahl aus vordefinierten, miteinander kompatiblen Optionen. ATO beschreibt dagegen, wie vorbereitete Komponenten nach Auftragseingang zu einem fertigen Produkt montiert werden. Beides kann sich überschneiden: Ein Kunde kann ein Pumpenaggregat konfigurieren, das anschließend im Werk auftragsbezogen montiert wird.
Diese Unterscheidungen sind hilfreich, müssen aber nicht für das gesamte Unternehmen gelten. Sie können beispielsweise ein häufig verkauftes Standardaggregat auf Lager halten, weniger gut prognostizierbare Kombinationen auftragsbezogen montieren und Sonderanwendungen separat entwickeln.
Wann ist ATO die richtige Produktionsstrategie?
ATO ist besonders attraktiv, wenn Kunden Vielfalt wünschen, sich aber große Teile des Produkts standardisieren lassen. Ob sich das wirtschaftlich lohnt, hängt davon ab, ob ein überschaubares Komponentensortiment eine wirtschaftlich attraktive Bandbreite an Endprodukten abdecken kann.
Achten Sie auf vier Voraussetzungen:
- Die Varianten nutzen tatsächlich dieselben Komponenten. Ein Motor oder Steuerungsmodul lässt sich für mehrere Endkonfigurationen verwenden, statt auf Lager zu liegen, bis sich ein Kunde für eine bestimmte, selten nachgefragte Variante findet.
- Die Kombinationen sind bereits festgelegt. Die Konstruktion hat definiert, welche Komponenten zusammenpassen und wie das gewählte Produkt montiert und geprüft wird.
- Die verbleibenden Arbeiten passen in die vom Kunden akzeptierte Lieferfrist. Montage, Wartezeiten, Prüfungen und Versandvorbereitung lassen sich innerhalb dieser Frist abschließen.
- Der Komponentenbedarf ist für die Nachschubplanung ausreichend vorhersehbar. Sie müssen nicht jede Endkonfiguration perfekt prognostizieren. Für die benötigten Teile brauchen Sie dennoch einen belastbaren Versorgungsplan.
Der Vorteil: Sie legen sich weniger früh auf eine möglicherweise falsche Endproduktvariante fest. Statt eine bestimmte Pumpen-Motor-Kombination zu bauen und auf ihren Verkauf zu hoffen, halten Sie die Auswahl bis zum Auftragseingang offen. Gemeinsam genutzte Module können die Kapitalbindung im Fertigwarenbestand senken und den Kunden zugleich die Wahl eines passenden Produkts ermöglichen.
Wenn Sie Arbeiten mit längerer Durchlaufzeit vorziehen, kann sich auch die Wartezeit für den Kunden verkürzen – verglichen damit, diese Arbeitsgänge erst nach dem Verkauf zu starten. Standardmodule ermöglichen wiederholbare Abläufe in Beschaffung, Produktion und Qualitätsprüfung. Die auftragsspezifischen Arbeiten konzentrieren sich auf das Ende des Prozesses.
Dabei verschwindet das Bestandsrisiko nicht, sondern verlagert sich. Ein durch ein neueres Modell ersetztes Steuerungsmodul kann auf Lager liegen bleiben und veralten. Steigt die Nachfrage nach einem bestimmten Motor sprunghaft, kann das mehrere Produktvarianten verzögern. Und ein breites Sortiment lässt sich nur schwer schnell liefern, wenn jede Auswahl ein anderes, zeitaufwendiges Prüfverfahren erfordert.
Erwarten Kunden einen sofortigen Versand, kann ein Fertigwarenbestand für die beliebtesten Produkte die bessere Wahl sein. Erfordert fast jeder Auftrag neue Konstruktionsarbeit oder spezielle Teile mit langen Beschaffungszeiten, bietet ATO weniger Zeitvorsprung. Wählen Sie die Strategie für Produktfamilien, bei denen sich durch gemeinsame Komponenten tatsächlich Arbeiten vorziehen lassen, sodass der Kunde kürzer warten muss.
Warum verfügbare Teile noch keine pünktliche Lieferung sichern
Kehren wir zu unserem fiktiven Hersteller von Pumpenaggregaten zurück. Die benötigte Pumpe, der Motor und das Steuerungsmodul sind verfügbar. In der Montage ist Kapazität frei, der Auftrag scheint also unkompliziert.
Das fertige Aggregat benötigt allerdings eine Prüfstation, die bereits durch andere Aufträge belegt ist. Eine früh abgeschlossene Montage verlagert die Warteschlange lediglich in die Prüfung. Der Kunde kann ein ungeprüftes Aggregat nicht nutzen – der Abschluss der Montage ist also noch nicht der Liefertermin.
Stellen Sie sich nun vor, mehrere Kunden wählen die Option mit der längeren Prüfzeit. Die Zahl der Aufträge bleibt möglicherweise gleich, doch die Arbeitslast an der Prüfstation steigt. Ein Plan, der für jede Konfiguration dieselbe durchschnittliche Durchlaufzeit ansetzt, kann diese Veränderung übersehen.
Die entscheidende Frage lautet daher nicht nur: „Haben wir die Teile?“ Sondern: „Wann kann diese Kombination alle verbleibenden Arbeitsgänge durchlaufen, während wir zugleich die bereits zugesagten Aufträge bearbeiten?“
Dafür müssen Materialverfügbarkeit, Arbeitsgangfolge und gemeinsam genutzte Kapazitäten im Zusammenhang betrachtet werden. SkyPlanner plant diese Arbeitsgänge im selben Produktionsplan ein. So wird die Warteschlange vor der Prüfung sichtbar, solange Sie den Plan noch ändern oder einen anderen Liefertermin besprechen können.
Planen Sie die Abläufe vor und nach dem Montagepunkt
Ein praxistauglicher ATO-Prozess verbindet den Komponentennachschub mit der Terminplanung für Kundenaufträge. Verbessern Sie nur eine Seite, kann die andere weiterhin die Lieferung verzögern.
Richten Sie den Modulnachschub am tatsächlichen Produktmix aus
Planen Sie gemeinsam genutzte Komponenten anhand ihres Gesamtbedarfs über alle Endproduktvarianten hinweg. Prüfen Sie gemäß Ihrer festgelegten Bestandsstrategie die nutzbaren Bestände, offenen Zugänge und erwarteten Verbräuche einschließlich der Festaufträge. Vermeiden Sie es, denselben Kundenbedarf doppelt zu zählen, wenn er einen Teil der Prognose ersetzt.
Häufig eingesetzte Module mit langen Beschaffungs- oder Durchlaufzeiten verdienen besondere Aufmerksamkeit. Ein fehlender günstiger Steckverbinder kann die Montage eines teuren Produkts ebenso stoppen wie ein fehlender Motor. Bewerten Sie Fehlteile nach ihren Auswirkungen auf vollständige Aufträge, nicht nur nach ihrem Komponentenwert.
Wenn Sie Module selbst fertigen, planen Sie auch für deren Nachschub Kapazitäten ein. Ein Los Standardsockel kann in der Bearbeitung oder Prüfung mit kundenspezifischen Arbeiten konkurrieren. Wird die Nachschubfertigung immer wieder verdrängt, führt das irgendwann zu Fehlteilen in der Endmontage.
Prüfen Sie die nutzbaren Komponenten für den gewählten Auftrag
Leiten Sie aus der Kundenauswahl die richtigen Komponentenmengen und erforderlichen Arbeitsgänge ab. Prüfen Sie, welche Teile für diesen Auftrag nutzbar sind – nicht nur, ob sie irgendwo im Lager liegen. Bereits bestehende Reservierungen, Prüfsperren und erwartete Wareneingänge beeinflussen, was tatsächlich verwendet werden kann.
Trennen Sie erwartete Zugänge von bereits eingegangenen Beständen. Ist ein Modul noch bestellt, hängt der Montageplan von dessen Eintreffen ab. Ein geänderter Lieferantentermin muss in den Produktionsplan einfließen, bevor sich das Team auf Arbeiten vorbereitet, die noch gar nicht beginnen können.
Planen Sie die gesamte verbleibende Arbeitsgangfolge
Berücksichtigen Sie Montage, konfigurationsabhängige Arbeiten sowie die erforderlichen Tests, Prüfungen und Verpackungsarbeiten. Legen Sie die tatsächlichen Bearbeitungs- und Rüstanforderungen, geeigneten Arbeitsstationen, Schichten und Personalverfügbarkeiten zugrunde. Vergleichen Sie das daraus ermittelte Produktionsende mit dem erforderlichen Versandtermin und berücksichtigen Sie die Transportzeit separat.
Planen Sie dabei auch die anderen Aufträge und die relevanten Arbeiten für den Nachschub mit ein. Zwei Aufträge können nicht gleichzeitig dieselbe Prüfstation exklusiv belegen, nur weil bei beiden alle Komponenten verfügbar sind.
Lässt sich die Arbeit nicht wie vorgesehen einplanen, prüfen Sie eine tatsächlich umsetzbare Lösung: eine freigegebene alternative Arbeitsstation, zusätzliche Kapazität, eine geänderte Priorität oder einen späteren zugesagten Termin. Prüfen Sie die Auswirkungen auf andere Kunden, bevor Sie einen Eilauftrag als gelöst betrachten.
Bei Änderungen der Montagebereitschaft oder Kapazität neu planen
Trifft eine Komponente zu spät ein, kann ein Auftrag sein vorgesehenes Montagezeitfenster verpassen. Belegt inzwischen ein anderer Auftrag dieses Zeitfenster, muss die spätere Lieferverzögerung nicht der Verspätung des Zulieferers entsprechen. Auch die nachgelagerte Arbeitsfolge muss neu berechnet werden.
Dasselbe gilt, wenn eine Prüfstation ausfällt oder Schichtkapazität verloren geht. Die Auftragsreihenfolge an jeder Station manuell zu aktualisieren, kostet Planungszeit und erschwert den Überblick über die Auswirkungen im gesamten Werk. Gerade hier ist die automatische Feinplanung von SkyPlanner besonders wertvoll.
Komponentenverfügbarkeit und Montagekapazität mit SkyPlanner aufeinander abstimmen
SkyPlanner führt Arbeitsstationen, Schichten, Bedienpersonal, Materialien und Prioritäten in einem Produktionsplan zusammen. Sie legen die Prozessschritte des Produkts, deren Dauer und die benötigten Ressourcen fest. Die Planungs-KI Arcturus berechnet daraus die Reihenfolge anhand der hinterlegten Kapazitäten, Abhängigkeiten und Regeln.
Im Beispiel des Pumpenaggregats werden Montage und Prüfung als zusammenhängende Arbeitsgänge geplant, statt als voneinander unabhängige Abteilungstermine. Die Gantt-Zeitachse zeigt, wo die Arbeit ausgeführt wird, welche anderen Arbeitsgänge dieselben Ressourcen beanspruchen und wann sie voraussichtlich abgeschlossen ist. So erkennen Sie, ob aus den bereitstehenden Teilen rechtzeitig ein fertiges Aggregat wird – und nicht nur, ob das Montageteam ausgelastet ist.
Ist die materialabhängige Planung aktiviert, berücksichtigt Arcturus bei der Berechnung der Starttermine auch Lagerbestände und erwartete Materialeingänge. Die Liefertermine der Bestellungen geben die voraussichtliche Verfügbarkeit an; erst die Bestätigung des Wareneingangs aktualisiert den Bestand. Ändert sich der Liefertermin, passen Sie diese Angabe an und berechnen den Plan neu, statt mit den bisherigen Annahmen für die Montage weiterzuarbeiten.
Für Unterprodukte, die im Rahmen eines Auftrags gefertigt werden, unterstützt SkyPlanner Fertigungsabhängigkeiten. Damit lässt sich ihre Fertigstellung vor der Montage des übergeordneten Produkts einplanen. Bevorratete Komponenten können als Materialien verknüpft werden. Ihre Verfügbarkeit fließt dann neben den noch ausstehenden Arbeitsgängen in die materialabhängige Planung ein.
Sie legen die Prioritäten fest und sichern Planungsentscheidungen durch Fixierungen ab. Arcturus übernimmt die Berechnung innerhalb dieser Vorgaben. Bei einem Eilauftrag oder einer Kapazitätsänderung verbringen Sie weniger Zeit damit, die Auftragsreihenfolge an den Arbeitsstationen neu aufzubauen. Stattdessen können Sie sich stärker darauf konzentrieren, welche Lieferzusagen Vorrang haben sollen.
Das hilft Ihnen auch, die vorhandenen Kapazitäten effektiver zu nutzen. Sie können unterscheiden, welche Aufträge auf Komponenten warten und welche auf ein freies Montage- oder Prüfzeitfenster. So setzen Sie an dem Engpass an, der die Fertigstellung tatsächlich bestimmt. Zusätzliche Teile zu beschaffen, löst keinen Rückstau an einer überlasteten Prüfstation.
Über seine offene REST API lässt sich SkyPlanner mit jedem ERP oder MES verbinden. Nutzen Sie Ihre vorhandenen Auftrags-, Produkt- und Produktionsdaten für die Feinplanung und behalten Sie die Systeme, mit denen Sie Ihr Unternehmen bereits steuern. Für eine bessere Montageplanung müssen Sie nicht zuerst Ihr ERP ersetzen.
Teileverfügbarkeit und Feinplanung greifen bei KJH-Comp ineinander
KJH-Comp, ein finnischer Lohnfertiger für Blechbearbeitung, fertigt Schweißkonstruktionen sowie vollständig montierte und geprüfte Produkte. Früher zeigten das ERP-System C9000 und Tabellenkalkulationen lediglich eine grobe Wochenauslastung; die tagesgenaue Maschinenzuordnung erfolgte weiterhin manuell. Zwei Fertigungsverantwortliche verbrachten jeweils mindestens die Hälfte ihrer Arbeitszeit mit der Kapazitätsplanung.
Mit SkyPlanner werden die Aufträge weiterhin im bestehenden ERP erfasst, während die Planung mit begrenzter Kapazität und die Maschinenzuordnung automatisiert ablaufen. In der bei KJH-Comp umgesetzten Lösung wird vor dem Schweißen bei der Teilebereitstellung geprüft, ob alle benötigten Teile einschließlich der Zukaufteile bereitstehen. Erst dann wird der Arbeitsgang in die Warteschlange aufgenommen. Früher wurde diese Verfügbarkeit manuell geprüft.
Nach Angaben des Unternehmens liegt die Planungsverantwortung inzwischen bei einer statt bei zwei Führungskräften; die andere übernimmt nun andere Aufgaben. Zudem berichtet KJH-Comp, dass Kapazitätsengpässe früher sichtbar werden. Für Montageplaner liegt die entscheidende Erkenntnis im Zusammenspiel: Die Verfügbarkeit der Teile und eine realistische Produktionsreihenfolge gehören zusammen. Der Erfahrungsbericht von KJH-Comp zu SkyPlanner zeigt diese Veränderung in der Praxis.
Machen Sie aus Ihrem nächsten Montageauftrag einen umsetzbaren Plan
ATO lohnt sich, wenn gemeinsam genutzte Komponenten den Kunden sinnvolle Auswahlmöglichkeiten bieten, ohne dass Sie jede fertige Kombination bevorraten müssen. Sichern Sie diesen Vorteil, indem Sie die Arbeit nach Auftragseingang genauso sorgfältig planen wie die Bevorratung davor.
Entscheiden Sie sich für SkyPlanner, wenn die Abstimmung von Aufträgen mit bereitstehenden Komponenten, Montageteams und nachgelagerten Ressourcen täglich aufwendige Umplanungen erfordert. Arcturus berechnet den Plan, die Gantt-Ansicht macht seine Auswirkungen sichtbar, und Sie behalten die Kontrolle über die Prioritäten.
Buchen Sie eine SkyPlanner-Demo und bringen Sie einen typischen Montageauftrag sowie Angaben zu den benötigten Komponenten und der Ressource mit, die seine Fertigstellung am häufigsten verzögert. Ergänzen Sie einen weiteren Auftrag, der dieselbe Ressource beansprucht. Damit haben wir einen konkreten Ausgangspunkt, um Ihnen zu zeigen, wie SkyPlanner den Zeitaufwand für Umplanungen verringern und die Einschätzung von Lieferterminen erleichtern kann.
Sie möchten sich lieber zuerst selbst umsehen? Testen Sie SkyPlanner mit Demodaten und erleben Sie, wie Arbeitsgänge und Kapazitäten in einem Plan zusammengeführt werden.
Jussi Mäntylä
Produktionsplanungsspezialist, SkyPlanner


