








In questo articolo
- Come funziona l’assemble to order
- Assemble to order, produzione su commessa e produzione per magazzino a confronto
- Quando l’ATO è la strategia produttiva giusta?
- Perché la consegna può ritardare anche con i componenti pronti
- Pianificare sia a monte sia a valle dell’assemblaggio
- Reintegrare i moduli in base al consumo effettivo del mix produttivo
- Verificare i componenti utilizzabili per l’ordine selezionato
- Schedulare l’intero ciclo residuo
- Ripianificare quando cambiano disponibilità o capacità
- Collega la disponibilità dei componenti alla capacità di assemblaggio con SkyPlanner
- Disponibilità dei componenti e schedulazione integrate in KJH-Comp
- Trasforma il prossimo ordine di assemblaggio in un piano realizzabile
Home » Risorse » Assemble to order: dai componenti pronti all’assemblaggio puntuale
Tempo di lettura stimato: 10 minuti
L’assemble to order (ATO), o assemblaggio su ordine del cliente, consiste nel tenere pronti componenti o sottoassiemi standard e assemblare il prodotto finito solo dopo aver ricevuto un ordine. Le parti comuni vengono preparate in anticipo, senza destinarle già a tutte le possibili varianti del prodotto finito.
Questo può offrire ai clienti una scelta più ampia e un’attesa più breve rispetto alla fabbricazione di tutto il prodotto da zero. Ma avere tutti i componenti non significa avere un banco di assemblaggio libero. Prima che il prodotto possa lasciare lo stabilimento, servono comunque personale, attrezzature e spesso anche capacità di collaudo.
Per chi pianifica la produzione, l’ATO comporta quindi due compiti collegati: mantenere disponibili i moduli giusti e inserire la combinazione scelta dal cliente nel piano di produzione con tempi realistici. SkyPlanner APS esegue questo calcolo di schedulazione e aiuta a trasformare i componenti pronti in un piano di assemblaggio coordinato, anziché in un’altra coda da riordinare a mano.
Come funziona l’assemble to order
L’ATO separa le attività svolte in previsione della domanda da quelle dedicate a uno specifico cliente. Prima dell’ordine si acquistano i componenti o si producono i moduli standard. Dopo l’ordine si seleziona la combinazione richiesta, la si assembla, si completano gli eventuali collaudi o controlli e si prepara il prodotto per la spedizione.
Le scorte di componenti comuni si trovano nel punto di disaccoppiamento dell’ordine cliente: il confine tra la preparazione basata sulle previsioni e le attività legate al singolo ordine. Non serve quindi un magazzino pieno di tutte le configurazioni finite, ma una gamma più contenuta di componenti utilizzabili in più configurazioni.
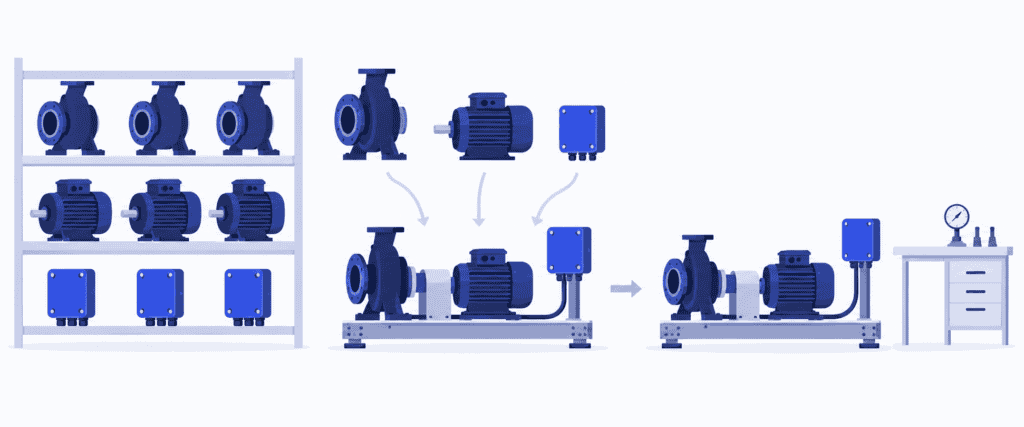
Immagina un produttore di gruppi pompa modulari. I clienti scelgono tra combinazioni approvate di pompe, motori e moduli di controllo. Il produttore tiene a magazzino questi componenti e, dopo aver ricevuto l’ordine, assembla la combinazione scelta su un basamento standard. Restano da eseguire i collegamenti finali, il collaudo e l’imballaggio.
Questo è l’ATO. Se invece lo stesso produttore deve prima progettare un sistema di pompaggio completamente nuovo, l’ordine richiede un approccio diverso. La sola presenza di parti comuni non basta a far rientrare qualsiasi prodotto personalizzato nell’assemble to order.
Assemble to order, produzione su commessa e produzione per magazzino a confronto
La distinzione più chiara sta in ciò che è già pronto quando il cliente ordina.
| Strategia | Cosa è pronto prima dell’ordine | Attività principali dopo l’ordine |
|---|---|---|
| Produzione per magazzino (MTS) | Prodotti finiti realizzati in previsione della domanda | Prelievo, imballaggio e spedizione dei prodotti disponibili a magazzino |
| Assemblaggio su ordine del cliente (ATO) | Componenti o sottoassiemi standard | Assemblaggio della combinazione scelta, collaudo e preparazione della spedizione |
| Produzione su commessa (MTO) | Progetto e ciclo di lavorazione già definiti; alcuni materiali possono essere a magazzino | Fabbricazione del prodotto ordinato attraverso le operazioni necessarie |
| Progettazione e produzione su commessa (ETO) | Competenze riutilizzabili ed eventualmente parti standard | Progettazione della soluzione specifica per il cliente e successiva fabbricazione |
La configurazione su ordine, o configure to order (CTO), consiste nella scelta di un prodotto tra opzioni predefinite e compatibili. L’ATO descrive invece come i componenti già pronti diventano un prodotto finito dopo l’ordine. I due approcci possono sovrapporsi: un cliente può configurare un gruppo pompa che lo stabilimento assembla poi su ordine.
Sono distinzioni utili, non etichette da applicare necessariamente all’intera azienda. Si può tenere a magazzino un modello standard molto venduto, assemblare su ordine le combinazioni con domanda meno prevedibile e progettare separatamente le applicazioni speciali.
Quando l’ATO è la strategia produttiva giusta?
L’ATO è particolarmente interessante quando i clienti cercano varietà, ma gran parte del prodotto può essere standardizzata. La convenienza dipende dalla possibilità di ottenere una gamma di prodotti finiti di valore commerciale partendo da un assortimento di componenti gestibile.
Verifica che siano presenti quattro condizioni:
- Le varianti condividono effettivamente dei componenti. Un motore o un modulo di controllo può essere utilizzato in più configurazioni finali, anziché restare in attesa di una vendita poco probabile.
- Le combinazioni sono già definite. L’ufficio tecnico ha stabilito quali componenti sono compatibili e come assemblare e controllare il prodotto scelto.
- Le attività residue rientrano nei tempi di consegna richiesti dal cliente. Assemblaggio, attese in coda, collaudo e preparazione della spedizione possono essere completati entro il tempo che il cliente è disposto ad aspettare.
- La domanda di componenti è abbastanza prevedibile da consentirne il reintegro. Non serve prevedere perfettamente ogni combinazione finale, ma occorre comunque un piano di approvvigionamento credibile per i componenti necessari.
Il vantaggio è ridurre il rischio di produrre in anticipo la variante sbagliata. Invece di realizzare una specifica combinazione di pompa e motore sperando di venderla, si lascia aperta la scelta fino all’arrivo dell’ordine. I moduli comuni possono ridurre il capitale immobilizzato nelle scorte di prodotti finiti, permettendo al cliente di scegliere un prodotto adatto alle proprie esigenze.
Anticipare le lavorazioni con lead time più lunghi può anche ridurre l’attesa del cliente rispetto ad avviarle dopo la vendita. I moduli standard favoriscono la ripetibilità degli acquisti, della produzione e dei controlli qualità; le attività specifiche dell’ordine si concentrano nelle fasi finali.
Il rovescio della medaglia è che il rischio legato alle scorte si sposta, ma non scompare. Un modulo di controllo sostituito da un modello più recente può comunque diventare obsoleto. Un’impennata della domanda di un motore può bloccare più varianti di prodotto. E diventa difficile consegnare rapidamente una gamma ampia se ogni scelta richiede una procedura di collaudo diversa e lunga.
Se i clienti richiedono la spedizione immediata, per i prodotti più richiesti può essere preferibile tenere scorte di prodotti finiti. Se quasi ogni ordine richiede una nuova progettazione o componenti unici con lunghi tempi di approvvigionamento, l’ATO offre un vantaggio iniziale minore. Sceglilo per le famiglie di prodotti in cui l’uso di componenti comuni permette davvero di anticipare attività che altrimenti prolungherebbero l’attesa del cliente.
Perché la consegna può ritardare anche con i componenti pronti
Torniamo all’esempio ipotetico del produttore di gruppi pompa. La pompa, il motore e il modulo di controllo necessari sono tutti disponibili. C’è uno spazio libero in assemblaggio, quindi l’ordine sembra semplice da gestire.
Il gruppo finito, però, deve passare per una stazione di collaudo già impegnata da altri ordini. Completare prima l’assemblaggio non fa che spostare la coda al collaudo. Il cliente non può usare un gruppo non collaudato: la data di fine assemblaggio non coincide quindi con quella di consegna.
Immagina ora che più clienti scelgano l’opzione che richiede un collaudo più lungo. Il numero di ordini può essere rimasto invariato, ma il carico di lavoro sulla stazione di collaudo è aumentato. Un piano basato su un unico lead time medio per tutte le configurazioni può non cogliere questo cambiamento.
La domanda utile non è soltanto: «Abbiamo i componenti?». È piuttosto: «Quando potrà questa combinazione completare tutte le operazioni residue, tenendo conto del lavoro per cui abbiamo già preso impegni?».
Serve una visione integrata della disponibilità dei materiali, della sequenza delle operazioni e della capacità condivisa. SkyPlanner inserisce queste operazioni nello stesso piano di produzione, rendendo visibile la coda al collaudo quando è ancora possibile modificare il piano o concordare una diversa data di consegna.
Pianificare sia a monte sia a valle dell’assemblaggio
Un processo ATO efficace collega il reintegro dei componenti alla schedulazione degli ordini cliente. Se si migliora soltanto uno dei due aspetti, l’altro può comunque causare ritardi nella consegna.
Reintegrare i moduli in base al consumo effettivo del mix produttivo
Pianifica i componenti comuni in base alla domanda complessiva generata dalle diverse varianti finite. Esamina le scorte utilizzabili, le forniture in corso e i consumi previsti, compresi gli ordini confermati, secondo la politica di gestione delle scorte concordata. Evita di conteggiare due volte la stessa domanda cliente quando sostituisce una parte della previsione.
I moduli usati di frequente e con lunghi lead time meritano particolare attenzione. La mancanza di un connettore economico può bloccare un assemblaggio costoso tanto quanto la mancanza di un motore. Valuta le carenze in base al loro effetto sugli ordini completi, non solo al valore dei componenti.
Se produci i moduli internamente, assegna capacità produttiva anche alle attività necessarie al loro reintegro. Un lotto di basamenti standard può richiedere le stesse risorse di lavorazione meccanica o di controllo delle attività specifiche per i clienti, entrando in concorrenza con queste. Se il reintegro viene continuamente rimandato, prima o poi mancheranno componenti all’assemblaggio finale.
Verificare i componenti utilizzabili per l’ordine selezionato
Traduci le scelte del cliente nelle corrette quantità di componenti e nelle operazioni necessarie. Verifica quali parti siano utilizzabili per questo ordine, non soltanto presenti da qualche parte in magazzino. Impegni già assunti, blocchi in attesa di controllo e arrivi previsti influiscono su ciò che si può effettivamente utilizzare.
Distingui le forniture attese dalle scorte già ricevute. Se un modulo è ancora in ordine, il piano di assemblaggio dipende dal suo arrivo. Una variazione della data comunicata dal fornitore deve essere recepita nel piano di produzione prima che il reparto si prepari per un lavoro che non può iniziare.
Schedulare l’intero ciclo residuo
Includi l’assemblaggio, le eventuali lavorazioni legate alla configurazione, il collaudo, i controlli e, dove richiesto, l’imballaggio. Considera le effettive esigenze di lavorazione e attrezzaggio, i centri di lavoro idonei, i turni e la disponibilità degli operatori. Confronta la data di fine produzione risultante con quella richiesta per la spedizione, prevedendo separatamente il tempo di trasporto.
Pianifica queste attività insieme agli altri ordini e alle attività di reintegro pertinenti. Due ordini non possono usare in esclusiva la stessa stazione di collaudo nello stesso momento solo perché entrambi hanno superato la verifica di disponibilità dei componenti.
Se il lavoro non trova spazio nel piano, valuta una soluzione concreta: un centro di lavoro alternativo approvato, capacità aggiuntiva, una modifica delle priorità o una data di consegna più avanti. Prima di considerare risolto un ordine urgente, verifica gli effetti sugli altri clienti.
Ripianificare quando cambiano disponibilità o capacità
Il ritardo di un componente può far perdere a un ordine la finestra prevista per l’assemblaggio. Un altro ordine potrebbe occuparla: il ritardo finale nella consegna, quindi, non coincide necessariamente con quello del fornitore. Occorre ricalcolare anche la sequenza delle operazioni a valle.
Lo stesso vale quando si ferma una stazione di collaudo o viene meno parte della capacità di un turno. Aggiornare manualmente ogni coda sottrae tempo alla pianificazione e rende più difficile valutare le conseguenze sull’intero stabilimento. È in queste situazioni che la schedulazione automatica di SkyPlanner diventa particolarmente utile.
Collega la disponibilità dei componenti alla capacità di assemblaggio con SkyPlanner
SkyPlanner riunisce centri di lavoro, turni, operatori, materiali e priorità in un unico piano di produzione. Tu definisci le fasi del ciclo del prodotto, le durate e le risorse produttive necessarie. Arcturus, l’intelligenza artificiale di SkyPlanner per la schedulazione, calcola la sequenza in base alla capacità, alle dipendenze e alle regole configurate.
Nell’esempio del gruppo pompa, assemblaggio e collaudo diventano operazioni collegate, anziché semplici date gestite separatamente dai reparti. Il diagramma di Gantt mostra dove viene eseguito il lavoro, quali altre operazioni ne condividono le risorse e quando se ne prevede il completamento. Puoi verificare se i componenti disponibili permettono di completare il gruppo nei tempi previsti, non soltanto di tenere occupata la squadra di assemblaggio.
Quando è abilitata la schedulazione che tiene conto della disponibilità dei materiali, Arcturus considera anche le scorte e i materiali in arrivo nel calcolo degli orari di inizio. Le date di consegna degli ordini di acquisto indicano la disponibilità prevista; la conferma della consegna aggiorna le scorte. Se la data del fornitore cambia, aggiorna il dato e ricalcola il piano, anziché continuare a basarti sulle precedenti ipotesi di assemblaggio.
Per i semilavorati fabbricati nell’ambito di un ordine, SkyPlanner supporta dipendenze di produzione che ne pianificano il completamento prima dell’assemblaggio del prodotto padre. I componenti a magazzino possono essere collegati come materiali: la schedulazione che tiene conto dei materiali ne considera così la disponibilità insieme alle operazioni ancora da eseguire.
Tu scegli le priorità e usi i blocchi per mantenere ferme le decisioni di schedulazione. Arcturus esegue i calcoli nel rispetto di queste indicazioni. Quando arriva un ordine urgente o cambia la capacità disponibile, dedichi meno tempo a ricostruire le code dei centri di lavoro e più tempo a decidere quali impegni di consegna tutelare.
Questo ti aiuta anche a sfruttare meglio la capacità disponibile. Puoi distinguere le operazioni in attesa di componenti da quelle che aspettano uno spazio disponibile per l’assemblaggio o il collaudo, e intervenire sul vincolo che ne determina effettivamente il completamento. Acquistare più componenti non risolve il sovraccarico della coda di collaudo.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua REST API aperta. Collega i dati esistenti su ordini, prodotti e produzione alla schedulazione di dettaglio, mantenendo i sistemi che già utilizzi per gestire l’azienda. Per migliorare la schedulazione dell’assemblaggio non è necessario partire dalla sostituzione dell’ERP.
Disponibilità dei componenti e schedulazione integrate in KJH-Comp
KJH-Comp, azienda finlandese specializzata nella lavorazione della lamiera per conto terzi, produce strutture saldate e prodotti completamente assemblati e collaudati. In passato, l’ERP C9000 e i fogli di calcolo mostravano i carichi settimanali solo a grandi linee, mentre l’assegnazione giornaliera del lavoro alle macchine restava manuale. Due responsabili di reparto dedicavano ciascuno almeno metà del proprio tempo alla schedulazione della capacità produttiva.
Con SkyPlanner, gli ordini continuano a essere inseriti nell’ERP esistente, mentre la schedulazione a capacità finita e l’assegnazione alle macchine sono automatizzate. Nell’implementazione di KJH-Comp, una fase di raccolta dei componenti prima della saldatura verifica che tutti i pezzi necessari, compresi quelli acquistati, siano pronti prima che l’operazione entri in coda. In precedenza, questa verifica veniva eseguita manualmente.
L’azienda riferisce che la responsabilità della schedulazione è passata da due responsabili di reparto a uno solo, mentre l’altro è stato assegnato ad altre attività. Segnala inoltre di riuscire a individuare prima i colli di bottiglia della capacità produttiva. Per chi pianifica l’assemblaggio, l’insegnamento è proprio questo: la disponibilità dei componenti e una sequenza produttiva realistica vanno gestite insieme. La testimonianza di KJH-Comp su SkyPlanner mostra questo cambiamento nella pratica.
Trasforma il prossimo ordine di assemblaggio in un piano realizzabile
Il modello ATO è vantaggioso quando i componenti comuni offrono ai clienti una scelta utile, senza obbligarti a tenere a magazzino ogni combinazione di prodotto finito. Preserva questo vantaggio pianificando il lavoro successivo all’ordine con la stessa cura che dedichi alle scorte preparate prima di riceverlo.
Scegli SkyPlanner quando coordinare gli ordini con componenti già disponibili, le squadre di assemblaggio e le risorse produttive a valle comporta un oneroso lavoro quotidiano di ripianificazione. Arcturus calcola il piano, la vista Gantt ne rende chiare le conseguenze e tu mantieni il controllo delle priorità.
Prenota una demo di SkyPlanner e porta un esempio di ordine di assemblaggio tipico, con i relativi fabbisogni di componenti e la risorsa produttiva che ne ritarda più spesso il completamento. Aggiungi un altro ordine che richiede la stessa risorsa. Avremo così un punto di partenza concreto per mostrarti come SkyPlanner può ridurre il tempo dedicato alla ripianificazione e rendere più semplice la valutazione delle date di consegna.
Preferisci prima esplorare il software? Prova SkyPlanner con i dati dimostrativi e scopri come operazioni e capacità si integrano in un unico piano.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


