








Neste artigo
- Como funciona a montagem sob encomenda
- Montagem sob encomenda, produção sob encomenda e produção para estoque: qual a diferença?
- Quando o ATO é a estratégia de produção mais adequada?
- Por que a entrega pode atrasar mesmo com as peças prontas
- Planeje o que vem antes e depois da montagem
- Reponha os módulos que o mix de produtos realmente consome
- Verifique quais componentes podem ser usados no pedido selecionado
- Programe todo o roteiro restante
- Replaneje quando a disponibilidade ou a capacidade mudar
- Use o SkyPlanner para alinhar a disponibilidade de componentes à capacidade de montagem
- Disponibilidade de peças e programação integradas na KJH-Comp
- Transforme seu próximo pedido de montagem em um plano viável
Início » Recursos » Montagem sob encomenda: peças prontas, montagem no prazo
Tempo de leitura estimado: 10 minutos
Na montagem sob encomenda (ATO), componentes ou subconjuntos padronizados ficam prontos em estoque, e o produto final só é montado depois que o cliente faz o pedido. As peças comuns são preparadas com antecedência, sem serem destinadas a cada uma das possíveis versões do produto final.
Isso pode oferecer mais opções aos clientes, com uma espera menor do que a necessária para fabricar tudo desde o início. Mas ter todas as peças não significa ter uma bancada de montagem livre. O pedido ainda precisa de pessoas, equipamentos e, muitas vezes, capacidade para testes antes de sair da fábrica.
Para o analista de PCP, o ATO envolve, portanto, duas tarefas interligadas: manter os módulos certos disponíveis e encaixar a combinação escolhida pelo cliente na programação de produção de forma realista. O SkyPlanner APS faz esse cálculo de programação e ajuda a transformar componentes prontos em um plano de montagem coordenado, em vez de criar mais uma fila para reorganizar manualmente.
Como funciona a montagem sob encomenda
O ATO separa o trabalho realizado para atender à demanda prevista daquele realizado para um cliente específico. Antes do pedido, você compra componentes ou fabrica módulos padronizados. Depois do pedido, seleciona a combinação necessária, faz a montagem, realiza os testes ou inspeções aplicáveis e prepara o produto para expedição.
O estoque de componentes comuns fica no ponto de desacoplamento do pedido do cliente: o limite entre a preparação orientada por previsões e o trabalho específico de cada pedido. O estoque que importa não é um armazém cheio de todas as configurações de produtos acabados, mas um conjunto menor de componentes que podem atender a várias configurações.
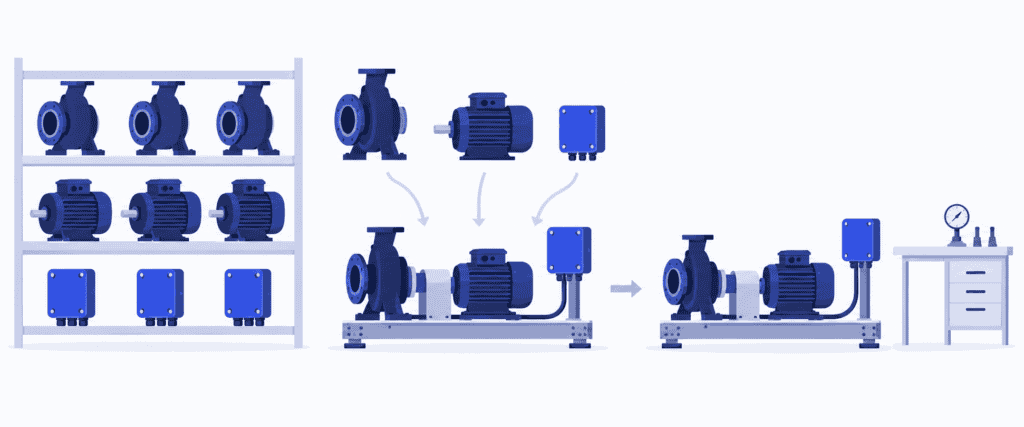
Imagine um fabricante de unidades de bombeamento modulares. Os clientes escolhem entre combinações aprovadas de bombas, motores e módulos de controle. O fabricante mantém esses componentes em estoque e, após receber o pedido, monta a combinação selecionada sobre uma base padronizada. Ainda é preciso fazer as conexões finais, os testes e a embalagem.
Isso é ATO. Se esse mesmo fabricante precisar primeiro desenvolver um arranjo de bombeamento inteiramente novo, o pedido já terá outra natureza. O uso de peças comuns, por si só, não enquadra todo produto personalizado na montagem sob encomenda.
Montagem sob encomenda, produção sob encomenda e produção para estoque: qual a diferença?
A diferença mais clara está no que já está pronto quando o cliente faz o pedido.
| Estratégia | O que está pronto antes do pedido | Principal trabalho após o pedido |
|---|---|---|
| Produção para estoque (MTS) | Produtos acabados fabricados para atender à demanda prevista | Separar, embalar e expedir os produtos disponíveis em estoque |
| Montagem sob encomenda (ATO) | Componentes ou subconjuntos padronizados | Montar a combinação escolhida, testar e preparar a expedição |
| Produção sob encomenda (MTO) | Projeto e roteiro de fabricação definidos; alguns materiais podem estar em estoque | Fabricar o produto encomendado, executando as operações necessárias |
| Engenharia sob encomenda (ETO) | Conhecimento reutilizável e, possivelmente, peças padronizadas | Desenvolver a solução específica para o cliente e depois fabricá-la |
A configuração sob encomenda (CTO) consiste em selecionar um produto a partir de opções predefinidas e compatíveis. Já o ATO descreve como componentes previamente preparados se tornam um produto acabado após o pedido. Os dois conceitos podem se sobrepor: o cliente pode configurar uma unidade de bombeamento que a fábrica depois monta sob encomenda.
Essas distinções são úteis, mas não precisam ser rótulos aplicados à empresa inteira. Você pode manter em estoque uma unidade padronizada de alta saída, montar sob encomenda combinações de demanda menos previsível e desenvolver separadamente a engenharia de aplicações especiais.
Quando o ATO é a estratégia de produção mais adequada?
O ATO é mais atraente quando os clientes querem variedade, mas boa parte do produto pode ser padronizada. Sua viabilidade depende de um conjunto gerenciável de componentes conseguir atender a uma variedade de produtos acabados que tenha valor para o negócio.
Verifique se estas quatro condições estão presentes:
- As opções realmente usam componentes em comum. Um motor ou módulo de controle pode atender a várias configurações de produto acabado, em vez de ficar parado à espera de uma venda improvável.
- As combinações já estão definidas. A engenharia estabeleceu quais componentes funcionam juntos e como o produto selecionado deve ser montado e verificado.
- O trabalho restante cabe no prazo de entrega aceito pelo cliente. A montagem, a espera nas filas, os testes e a preparação para expedição podem ser concluídos dentro desse prazo.
- A demanda por componentes é previsível o suficiente para planejar a reposição. Não é preciso prever com perfeição cada combinação de produto acabado, mas ainda é necessário ter um plano de suprimentos confiável para as peças que compõem essas combinações.
O ganho é comprometer menos recursos com a versão errada do produto acabado. Em vez de fabricar uma combinação específica de bomba e motor e esperar que ela seja vendida, você mantém a escolha em aberto até a chegada do pedido. Módulos comuns a vários produtos podem reduzir o investimento em estoque de produtos acabados e, ao mesmo tempo, permitir que o cliente escolha um produto adequado.
Antecipar o trabalho de maior lead time também pode reduzir a espera do cliente, em comparação com iniciar essas operações somente após a venda. Os módulos padronizados favorecem processos repetíveis de compra, produção e controle de qualidade; o trabalho específico de cada pedido fica concentrado nas etapas finais.
Em contrapartida, o risco de estoque muda de lugar, mas não desaparece. Um módulo de controle substituído por uma nova versão ainda pode ficar obsoleto. Um aumento repentino na demanda por determinado motor pode atrasar várias versões de produto. E fica difícil entregar rapidamente os produtos de um catálogo amplo se cada opção exigir um procedimento de teste diferente e demorado.
Se os clientes exigem expedição imediata, manter produtos acabados em estoque pode ser a melhor opção para os itens mais vendidos. Se quase todo pedido exige um novo projeto de engenharia ou peças exclusivas com longo lead time, a vantagem de antecipação do ATO é menor. Adote essa estratégia nas famílias de produtos em que o uso de componentes comuns realmente retira etapas do período de espera do cliente.
Por que a entrega pode atrasar mesmo com as peças prontas
Voltemos ao exemplo hipotético do fabricante de unidades de bombeamento. A bomba, o motor e o módulo de controle necessários estão disponíveis. Há um horário livre na montagem, então o pedido parece simples de atender.
No entanto, a unidade montada precisa passar por uma estação de testes que já está ocupada com outros pedidos. Concluir a montagem antes só transfere a fila para os testes. O cliente não pode usar uma unidade sem testes, portanto a data de conclusão da montagem não é a data de entrega.
Agora imagine que vários clientes escolham a opção que leva mais tempo para testar. A quantidade de pedidos pode continuar a mesma, mas a carga de trabalho da estação de testes aumentou. Uma programação baseada em um único lead time médio para todas as configurações pode não captar essa mudança.
A pergunta que importa não é apenas: “Temos as peças?” É: “Quando essa combinação pode passar por todas as operações restantes, junto com o trabalho que já nos comprometemos a entregar?”
Isso exige uma visão integrada da disponibilidade de materiais, da sequência de operações e da capacidade compartilhada. O SkyPlanner inclui essas operações na mesma programação de produção, tornando a fila de testes visível enquanto ainda é possível mudar o plano ou negociar outra data de entrega.
Planeje o que vem antes e depois da montagem
Um processo ATO viável conecta a reposição de componentes à programação dos pedidos dos clientes. Melhorar apenas um desses lados deixa o outro sujeito a causar atrasos na entrega.
Reponha os módulos que o mix de produtos realmente consome
Planeje os componentes comuns com base na demanda somada das versões de produtos acabados que os utilizam. Analise o estoque utilizável, os suprimentos pendentes e o consumo previsto, incluindo os pedidos firmes, conforme a política de estoque acordada. Evite contar a mesma demanda do cliente duas vezes quando ela substituir parte da previsão.
Módulos de uso frequente e longo lead time merecem atenção especial. A falta de um conector barato pode interromper uma montagem de alto valor tanto quanto a falta de um motor. Avalie as faltas pelo impacto nos pedidos completos, e não apenas pelo valor do componente.
Se os módulos são fabricados internamente, reserve capacidade também para o trabalho de reposição. Um lote de bases padronizadas pode disputar capacidade de usinagem ou inspeção com o trabalho específico de clientes. Quando a reposição perde repetidamente seu lugar na programação, o resultado acaba sendo falta de componentes na montagem final.
Verifique quais componentes podem ser usados no pedido selecionado
Converta as escolhas do cliente nas quantidades corretas de componentes e nas operações necessárias. Verifique quais peças podem ser usadas nesse pedido, não apenas quais estão fisicamente no armazém. Reservas para outros pedidos, bloqueios por inspeção e recebimentos previstos afetam o que realmente pode ser utilizado.
Mantenha os suprimentos previstos separados do estoque já recebido. Se um módulo ainda aguarda recebimento, o plano de montagem depende da sua chegada. Qualquer alteração na data do fornecedor precisa chegar à programação de produção antes que a equipe se prepare para um trabalho que não poderá começar.
Programe todo o roteiro restante
Inclua a montagem, as operações que dependem da configuração, os testes, a inspeção e a embalagem, conforme necessário. Considere os requisitos reais de processamento e setup, os centros de trabalho aptos a executar as operações, os turnos e a disponibilidade dos operadores. Compare a conclusão prevista da produção com o prazo necessário para expedição, reservando separadamente o tempo de transporte.
Faça essa programação em conjunto com os demais pedidos e o trabalho de reposição relevante. Dois pedidos não podem usar com exclusividade a mesma estação de testes ao mesmo tempo só porque ambos passaram pela verificação de componentes.
Se o trabalho não couber na programação, avalie uma resposta concreta: um centro de trabalho alternativo aprovado, capacidade adicional, uma mudança de prioridade ou um prazo de entrega mais longo. Analise o impacto nos outros clientes antes de considerar resolvido um pedido urgente.
Replaneje quando a disponibilidade ou a capacidade mudar
O atraso de um componente pode fazer um pedido perder sua janela de montagem. Outro pedido pode ocupar essa janela, de modo que o atraso final na entrega não será necessariamente igual ao atraso do fornecedor. A sequência das operações seguintes também precisa ser recalculada.
O mesmo vale para uma interrupção na estação de testes ou uma perda de capacidade no turno. Manter cada fila atualizada manualmente consome tempo de planejamento e dificulta a visualização das consequências em toda a fábrica. É nessas situações que a programação automática do SkyPlanner se torna especialmente valiosa.
Use o SkyPlanner para alinhar a disponibilidade de componentes à capacidade de montagem
O SkyPlanner reúne centros de trabalho, turnos, operadores, materiais e prioridades em um único plano de produção. Você define as etapas do processo do produto, suas durações e os recursos necessários. Arcturus, a IA de programação do SkyPlanner, calcula a sequência com base na capacidade, nas dependências e nas regras configuradas.
No exemplo do conjunto motobomba, a montagem e os testes passam a ser operações interligadas, em vez de datas isoladas por departamento. O gráfico de Gantt mostra onde o trabalho é executado, quais outras operações compartilham seus recursos e quando a conclusão está prevista. Assim, você vê se as peças disponíveis permitem concluir o conjunto no prazo, e não apenas manter a equipe de montagem ocupada.
Quando a programação que considera a disponibilidade de materiais está habilitada, Arcturus também leva em conta o estoque e os materiais a receber ao calcular os horários de início. As datas de entrega dos pedidos de compra representam a disponibilidade prevista; a confirmação do recebimento atualiza o estoque. Se a data informada pelo fornecedor mudar, atualize esse dado e recalcule a programação, em vez de manter a premissa anterior para a montagem.
Para os subconjuntos fabricados como parte de um pedido, o SkyPlanner permite definir dependências de produção que programam sua conclusão antes da montagem do produto principal. Os componentes mantidos em estoque podem ser vinculados como materiais. Quando a programação que considera a disponibilidade de materiais está habilitada, ela leva em conta essa disponibilidade junto com as operações que ainda precisam ser executadas.
Você escolhe as prioridades e usa bloqueios para preservar as decisões de programação. Arcturus faz os cálculos respeitando essas instruções. Quando surge um pedido urgente ou uma mudança de capacidade, você gasta menos tempo refazendo as filas dos centros de trabalho e mais tempo decidindo quais compromissos de entrega preservar.
Isso também ajuda a aproveitar melhor a capacidade disponível. Você consegue distinguir as operações que aguardam componentes daquelas que aguardam uma janela de montagem ou teste e, então, atuar sobre a restrição que realmente determina a conclusão. Comprar mais peças não resolve uma fila de testes sobrecarregada.
O SkyPlanner se integra a qualquer ERP ou MES por meio de sua REST API aberta. Conecte os dados existentes de pedidos, produtos e produção à programação detalhada, mantendo os sistemas que já gerenciam sua empresa. Melhorar a programação da montagem não precisa começar pela troca do ERP.
Disponibilidade de peças e programação integradas na KJH-Comp
A KJH-Comp, fabricante finlandesa de produtos em chapas metálicas sob contrato, produz estruturas soldadas e produtos totalmente montados e testados. Antes, o ERP C9000 e as planilhas mostravam apenas uma visão geral da carga semanal, enquanto a alocação diária de trabalho às máquinas continuava sendo manual. Dois supervisores dedicavam, cada um, pelo menos metade do seu tempo à programação da capacidade.
Com o SkyPlanner, os pedidos continuam sendo registrados no ERP existente, enquanto a programação com capacidade finita e a alocação às máquinas são automatizadas. Na implementação da KJH-Comp, uma etapa de separação anterior à soldagem verifica se todas as peças necessárias, inclusive as compradas, estão disponíveis antes de a operação entrar na fila. Antes, essa verificação era feita manualmente.
A empresa relata que a responsabilidade pela programação, antes dividida entre dois supervisores, passou a ficar com apenas um, enquanto o outro foi direcionado a outras atividades. Também relata que passou a identificar os gargalos de capacidade com mais antecedência. Para quem planeja a montagem, a principal lição está nessa combinação: a disponibilidade de peças e uma sequência de produção realista precisam andar juntas. O relato da KJH-Comp sobre o SkyPlanner mostra essa mudança na prática.
Transforme seu próximo pedido de montagem em um plano viável
A montagem sob encomenda (ATO) faz sentido quando componentes comuns permitem oferecer opções úteis aos clientes sem exigir estoque de todas as combinações de produtos acabados. Preserve essa vantagem planejando o trabalho após o recebimento do pedido com o mesmo cuidado dedicado ao estoque preparado antes dele.
Escolha o SkyPlanner quando coordenar pedidos com componentes já disponíveis, equipes de montagem e recursos das etapas seguintes exigir um esforço diário de reprogramação. Arcturus calcula o plano, a visualização de Gantt deixa claras as consequências e você continua no controle das prioridades.
Agende uma demonstração do SkyPlanner e traga um pedido típico de montagem, os componentes necessários e o recurso que mais costuma atrasar sua conclusão. Inclua outro pedido que dispute esse mesmo recurso. Esses exemplos nos dão um ponto de partida concreto para mostrar como o SkyPlanner pode reduzir o tempo gasto com replanejamento e facilitar a avaliação das datas de entrega.
Prefere explorar primeiro? Experimente o SkyPlanner com dados de demonstração e veja como operações e capacidade se integram em uma única programação.
Jussi Mäntylä
Especialista em Planejamento de Produção, SkyPlanner


