








În acest articol
- Cum funcționează asamblarea la comandă
- Asamblare la comandă, producție la comandă și producție pe stoc: diferențe
- Când este ATO strategia de producție potrivită?
- De ce livrarea poate întârzia chiar dacă piesele sunt pregătite
- Planificați atât înainte, cât și după punctul de asamblare
- Reaprovizionați modulele în funcție de consumul real al mixului de produse
- Verificați ce componente pot fi folosite pentru comanda selectată
- Programați întregul flux tehnologic rămas
- Replanificați când se schimbă disponibilitatea componentelor sau capacitatea
- Corelați disponibilitatea componentelor cu capacitatea de asamblare folosind SkyPlanner
- Disponibilitatea pieselor și programarea producției, corelate la KJH-Comp
- Transformați următoarea comandă de asamblare într-un plan realizabil
Acasă » Resurse » Asamblare la comandă: de la piese pregătite la asamblare la timp
Timp estimat de citire: 10 minute
Asamblarea la comandă (ATO) presupune păstrarea în stoc a componentelor sau subansamblurilor standard, urmând ca produsul finit să fie asamblat după primirea comenzii de la client. Pregătiți din timp piesele comune, fără a le aloca anticipat fiecărei variante posibile de produs finit.
Astfel, clienții pot avea mai multe opțiuni și pot aștepta mai puțin decât dacă ați fabrica totul de la zero. Dar un set complet de piese nu înseamnă și un post de asamblare liber. Pentru a putea expedia produsul, comanda are în continuare nevoie de personal, echipamente și, adesea, capacitate de testare.
Pentru un planificator de producție, ATO înseamnă, așadar, două sarcini strâns legate: să asigure disponibilitatea modulelor potrivite și să găsească un loc realist în programul de producție pentru combinația aleasă de client. SkyPlanner APS efectuează calculele necesare programării, ajutându-vă să transformați componentele pregătite într-un plan de asamblare coordonat, nu într-un nou șir de operații în așteptare pe care trebuie să le rearanjați manual.
Cum funcționează asamblarea la comandă
ATO separă activitățile realizate pentru cererea estimată de cele destinate unui anumit client. Înainte de primirea comenzii, achiziționați componente sau fabricați module standard. După primirea comenzii, selectați combinația necesară, o asamblați, efectuați testele sau inspecțiile necesare și pregătiți produsul pentru expediere.
Stocul de componente comune se află în punctul de decuplare a comenzii clientului: limita dintre pregătirea bazată pe prognoze și activitățile specifice unei comenzi. Stocul esențial nu constă într-un depozit plin cu toate configurațiile de produse finite, ci într-o gamă mai restrânsă de componente care pot fi folosite în mai multe configurații.
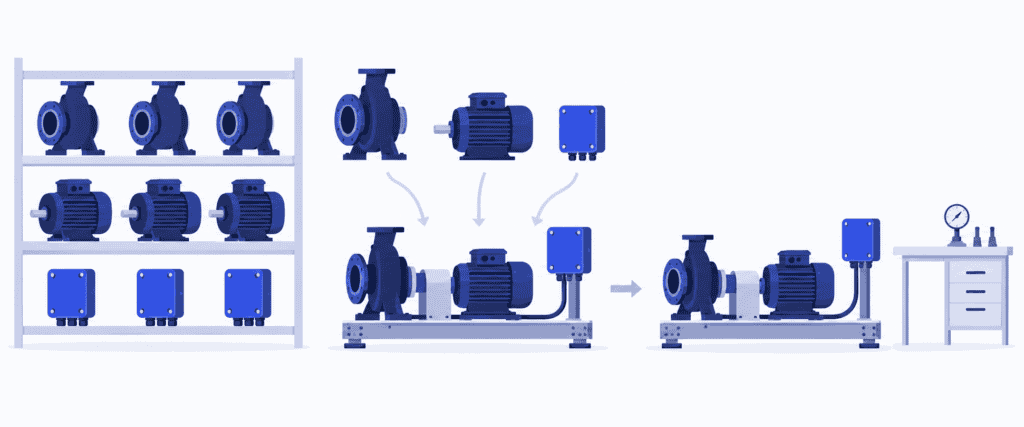
Să ne imaginăm un producător de grupuri de pompare modulare. Clienții aleg dintre combinații aprobate de pompe, motoare și module de comandă. Producătorul păstrează aceste componente în stoc și, după primirea comenzii, asamblează combinația selectată pe un suport de bază standard. Rămân de realizat conexiunile finale, testarea și ambalarea.
Acesta este modelul ATO. Dacă același producător trebuie mai întâi să proiecteze o soluție de pompare complet nouă, comanda respectivă presupune o altă abordare. Simpla utilizare a unor piese comune nu înseamnă că orice produs personalizat se încadrează în asamblarea la comandă.
Asamblare la comandă, producție la comandă și producție pe stoc: diferențe
Diferența cea mai clară este dată de ceea ce este deja pregătit în momentul în care clientul plasează comanda.
| Strategie | Ce este pregătit înainte de comandă | Activități principale după primirea comenzii |
|---|---|---|
| Producție pe stoc (MTS) | Produse finite fabricate pentru cererea estimată | Preluarea din stoc, ambalarea și expedierea produselor disponibile |
| Asamblare la comandă (ATO) | Componente sau subansambluri standard | Asamblarea combinației alese, testarea și pregătirea pentru expediere |
| Producție la comandă (MTO) | Proiect și flux tehnologic deja stabilite; unele materiale pot fi în stoc | Fabricarea produsului comandat prin parcurgerea operațiilor necesare |
| Proiectare și producție la comandă (ETO) | Cunoștințe care pot fi reutilizate și, eventual, piese standard | Proiectarea soluției specifice clientului, urmată de fabricarea acesteia |
Configurarea la comandă (CTO) descrie alegerea unui produs din opțiuni predefinite și compatibile. ATO descrie modul în care componentele pregătite devin un produs finit după primirea comenzii. Cele două se pot suprapune: un client poate configura un grup de pompare pe care fabrica îl asamblează apoi la comandă.
Aceste distincții sunt utile, dar nu sunt etichete pe care trebuie să le aplicați întregii companii. Puteți păstra în stoc un model standard care se vinde repede, puteți asambla la comandă combinațiile cu cerere mai puțin previzibilă și puteți proiecta separat soluțiile pentru aplicații speciale.
Când este ATO strategia de producție potrivită?
ATO este deosebit de atractivă atunci când clienții doresc varietate, dar o mare parte a produsului poate fi standardizată. Justificarea economică depinde de posibilitatea de a acoperi o gamă de produse finite cu valoare comercială folosind o gamă de componente ușor de gestionat.
Verificați dacă sunt îndeplinite patru condiții:
- Variantele folosesc efectiv componente comune. Un motor sau un modul de comandă poate fi utilizat în mai multe configurații de produse finite, în loc să rămână în stoc în așteptarea unei singure vânzări puțin probabile.
- Combinațiile sunt deja definite. Echipa de proiectare a stabilit ce componente sunt compatibile și cum se asamblează și se verifică produsul selectat.
- Activitățile rămase se încadrează în termenul de livrare acceptat de client. Asamblarea, așteptarea între operații, testarea și pregătirea pentru expediere pot fi încheiate în intervalul pe care clientul este dispus să îl aștepte.
- Cererea de componente este suficient de previzibilă pentru a permite reaprovizionarea. Nu trebuie să anticipați perfect fiecare combinație de produs finit, dar aveți totuși nevoie de un plan credibil de aprovizionare pentru piesele necesare.
Avantajul este că alocați mai puține componente unei variante de produs finit care s-ar putea să nu se vândă. În loc să construiți o anumită combinație de pompă și motor și să sperați că se va vinde, păstrați opțiunile deschise până la primirea comenzii. Modulele comune pot reduce capitalul investit în stocurile de produse finite, oferindu-i în același timp clientului posibilitatea de a alege un produs potrivit.
Realizarea din timp a activităților care durează mai mult poate, de asemenea, să reducă așteptarea clientului față de situația în care aceste operații ar începe abia după vânzare. Modulele standard permit repetarea acelorași procese de achiziție, producție și control al calității, iar activitățile specifice comenzii se concentrează spre final.
În schimb, riscul asociat stocurilor se mută, nu dispare. Un modul de comandă înlocuit de un model nou rămâne expus riscului de învechire. O creștere bruscă a cererii pentru un anumit motor poate întârzia mai multe variante de produs. Iar o ofertă variată este greu de livrat rapid dacă fiecare opțiune presupune o procedură de testare diferită și îndelungată.
Dacă clienții cer expediere imediată, păstrarea în stoc a produselor finite poate fi alegerea mai bună pentru modelele cele mai căutate. Dacă aproape fiecare comandă necesită proiectare nouă sau piese unice cu termene lungi de aprovizionare, avantajul inițial oferit de ATO este mai mic. Alegeți această strategie pentru familiile de produse la care utilizarea componentelor comune permite realizarea în avans a unor activități, reducând efectiv timpul de așteptare al clientului.
De ce livrarea poate întârzia chiar dacă piesele sunt pregătite
Să revenim la exemplul ipotetic al producătorului de grupuri de pompare. Pompa, motorul și modulul de comandă necesare sunt toate disponibile. Există un interval liber la asamblare, așa că executarea comenzii pare simplă.
Însă produsul asamblat trebuie să treacă printr-un post de testare deja ocupat de alte comenzi. Finalizarea mai devreme a asamblării nu face decât să mute coada de așteptare la testare. Clientul nu poate folosi un grup de pompare netestat, deci data finalizării asamblării nu este data livrării.
Acum imaginați-vă că mai mulți clienți aleg opțiunea care necesită mai mult timp de testare. Numărul comenzilor poate rămâne același, dar încărcarea postului de testare a crescut. Un program bazat pe același lead time mediu pentru toate configurațiile poate să nu reflecte această schimbare.
Întrebarea utilă nu este doar „Avem piesele?”, ci „Când poate această combinație să parcurgă toate operațiile rămase, ținând cont și de lucrările pentru care ne-am asumat deja termene?”
Pentru aceasta, aveți nevoie de o imagine de ansamblu care să coreleze disponibilitatea materialelor, succesiunea operațiilor și capacitatea comună. SkyPlanner include aceste operații în același program de producție, astfel încât coada de așteptare de la testare să devină vizibilă cât încă mai puteți modifica planul sau discuta un alt termen de livrare.
Planificați atât înainte, cât și după punctul de asamblare
Un proces ATO funcțional corelează reaprovizionarea componentelor cu programarea comenzilor clienților. Dacă îmbunătățiți doar una dintre aceste două părți, cealaltă poate în continuare să întârzie livrarea.
Reaprovizionați modulele în funcție de consumul real al mixului de produse
Planificați componentele comune pe baza cererii lor cumulate pentru toate variantele de produse finite. Analizați stocul utilizabil, aprovizionările în curs și consumul estimat, inclusiv comenzile ferme, conform politicii de stocuri stabilite. Evitați să numărați de două ori aceeași cerere a clienților atunci când aceasta înlocuiește o parte din prognoză.
Modulele utilizate frecvent și cu termene lungi de aprovizionare merită o atenție deosebită. Lipsa unui conector ieftin poate opri asamblarea unui produs scump la fel de ușor ca lipsa unui motor. Evaluați lipsurile după efectul lor asupra comenzilor complete, nu doar după valoarea componentelor.
Dacă fabricați modulele intern, alocați capacitate și lucrărilor de completare a stocului. Un lot de suporturi de bază standard poate concura cu lucrările specifice clienților pentru capacitatea de prelucrare sau inspecție. Dacă aceste lucrări sunt mereu amânate, în cele din urmă vor lipsi componente la asamblarea finală.
Verificați ce componente pot fi folosite pentru comanda selectată
Transpuneți opțiunile clientului în cantitățile corecte de componente și în operațiile necesare. Verificați ce piese pot fi utilizate pentru această comandă, nu doar dacă se află undeva în depozit. Alocările deja făcute, piesele blocate în așteptarea inspecției și livrările așteptate influențează ceea ce poate fi folosit efectiv.
Faceți distincția între aprovizionările așteptate și stocul deja recepționat. Dacă un modul este încă în curs de aprovizionare, planul de asamblare depinde de sosirea lui. Modificarea termenului comunicat de furnizor trebuie să se reflecte în programul de producție înainte ca echipa să se pregătească pentru o lucrare care nu poate începe.
Programați întregul flux tehnologic rămas
Includeți asamblarea, toate activitățile care depind de configurație, testarea, inspecția și ambalarea, după caz. Luați în calcul cerințele reale de prelucrare și pregătire, centrele de lucru compatibile, schimburile și disponibilitatea operatorilor. Comparați data rezultată pentru finalizarea producției cu termenul necesar de expediere, luând separat în calcul timpul de transport.
Programați aceste activități împreună cu celelalte comenzi și cu lucrările relevante de completare a stocului. Două comenzi nu pot folosi fiecare în exclusivitate același post de testare în același timp doar pentru că ambele au trecut verificarea disponibilității componentelor.
Dacă lucrările nu se încadrează în program, evaluați o soluție concretă: un centru de lucru alternativ aprobat, capacitate suplimentară, schimbarea priorităților sau asumarea unui termen mai târziu. Verificați efectul asupra celorlalți clienți înainte de a considera rezolvată o comandă urgentă.
Replanificați când se schimbă disponibilitatea componentelor sau capacitatea
Întârzierea unei componente poate face ca o comandă să piardă intervalul rezervat pentru asamblare. O altă comandă poate ocupa apoi acel interval, astfel că întârzierea finală a livrării nu va fi neapărat egală cu întârzierea furnizorului. Trebuie recalculată și succesiunea operațiilor ulterioare.
Același lucru se întâmplă când stația de testare se oprește sau când se pierde capacitate într-un schimb. Actualizarea manuală a fiecărei cozi de operații consumă timp de planificare și îngreunează evaluarea consecințelor la nivelul întregii fabrici. În astfel de situații, programarea automată din SkyPlanner devine deosebit de valoroasă.
Corelați disponibilitatea componentelor cu capacitatea de asamblare folosind SkyPlanner
SkyPlanner reunește centrele de lucru, schimburile, operatorii, materialele și prioritățile într-un singur plan de producție. Dumneavoastră definiți etapele procesului pentru fiecare produs, duratele și necesarul de resurse. Arcturus, motorul său de programare bazat pe inteligență artificială, calculează succesiunea operațiilor pe baza capacității, a dependențelor și a regulilor configurate.
În exemplul cu grupul de pompare, asamblarea și testarea devin operații corelate, nu doar date stabilite separat de fiecare departament. Diagrama Gantt arată unde se desfășoară operațiile, ce alte operații folosesc aceleași resurse și când se estimează finalizarea lor. Puteți vedea dacă piesele disponibile permit finalizarea la timp a grupului de pompare, nu doar menținerea echipei de asamblare ocupate.
Când este activată programarea care ține cont de disponibilitatea materialelor, Arcturus ia în calcul și stocurile și materialele care urmează să sosească pentru a stabili momentele de începere. Datele de livrare din comenzile de achiziție indică disponibilitatea estimată; confirmarea recepției actualizează stocul. Dacă data comunicată de furnizor se schimbă, actualizați această informație și recalculați programul, în loc să continuați pe baza vechilor premise privind asamblarea.
Pentru subansamblurile fabricate în cadrul unei comenzi, SkyPlanner permite definirea unor dependențe de producție, astfel încât finalizarea lor să fie programată înainte de asamblarea produsului din care fac parte. Componentele din stoc pot fi asociate ca materiale. Astfel, programarea care ține cont de materiale ia în calcul disponibilitatea acestora împreună cu operațiile rămase de executat.
Dumneavoastră stabiliți prioritățile și folosiți blocări pentru a păstra deciziile de programare. Arcturus efectuează calculele respectând aceste instrucțiuni. Când apare o comandă urgentă sau o modificare de capacitate, petreceți mai puțin timp refăcând cozile de operații ale centrelor de lucru și mai mult timp alegând angajamentele de livrare pe care să le protejați.
Acest lucru vă ajută și să utilizați mai eficient capacitatea disponibilă. Puteți deosebi operațiile care așteaptă componente de cele care așteaptă un interval liber pentru asamblare sau testare, apoi puteți interveni asupra constrângerii care determină efectiv finalizarea. Achiziția mai multor piese nu va elimina supraîncărcarea cozii de testare.
SkyPlanner se integrează cu orice sistem ERP sau MES prin interfața sa deschisă REST API. Folosiți datele existente despre comenzi, produse și producție în programarea detaliată, păstrând sistemele cu care vă gestionați deja activitatea. O programare mai bună a asamblării nu trebuie să înceapă cu înlocuirea sistemului ERP.
Disponibilitatea pieselor și programarea producției, corelate la KJH-Comp
KJH-Comp, o companie finlandeză care prelucrează tablă pe bază de contract, produce structuri sudate și produse complet asamblate și testate. Înainte, sistemul său ERP C9000 și foile de calcul ofereau doar o imagine generală a încărcării săptămânale, iar repartizarea zilnică a lucrărilor pe utilaje se făcea manual. Doi responsabili de producție își petreceau fiecare cel puțin jumătate din timp cu programarea capacității.
Cu SkyPlanner, comenzile sunt introduse în continuare în sistemul ERP existent, în timp ce programarea pe capacitate finită și repartizarea pe utilaje sunt automatizate. În implementarea de la KJH-Comp, o etapă de colectare a pieselor înainte de sudare verifică dacă toate piesele necesare, inclusiv cele achiziționate, sunt disponibile înainte ca operația să intre în coadă. Anterior, această disponibilitate era verificată manual.
Compania arată că responsabilitatea programării a trecut de la doi responsabili de producție la unul singur, celuilalt fiindu-i atribuite alte sarcini. De asemenea, menționează că blocajele de capacitate sunt identificate mai devreme. Pentru un planificator de asamblare, lecția relevantă este tocmai această corelare: disponibilitatea pieselor trebuie analizată împreună cu o succesiune realistă a operațiilor de producție. Experiența KJH-Comp cu SkyPlanner arată cum se aplică această schimbare în practică.
Transformați următoarea comandă de asamblare într-un plan realizabil
ATO își dovedește utilitatea atunci când componentele comune le oferă clienților opțiuni relevante, fără să fie nevoie să păstrați în stoc fiecare combinație de produs finit. Păstrați acest avantaj planificând operațiile de după primirea comenzii la fel de atent ca stocurile pregătite înaintea ei.
Alegeți SkyPlanner când reprogramările zilnice necesare pentru a coordona comenzile pentru care componentele sunt deja disponibile, echipele de asamblare și resursele pentru etapele ulterioare au devenit o povară. Arcturus calculează planul, vizualizarea Gantt îi arată clar consecințele, iar dumneavoastră păstrați controlul asupra priorităților.
Programați o demonstrație SkyPlanner și pregătiți o comandă tipică de asamblare, necesarul ei de componente și resursa care întârzie cel mai des finalizarea. Adăugați o altă comandă care concurează pentru aceeași resursă. Aceste exemple ne oferă un punct de plecare concret pentru a vă arăta cum poate SkyPlanner să reducă timpul dedicat replanificării și să faciliteze evaluarea termenelor de livrare.
Preferați să explorați mai întâi? Încercați SkyPlanner cu date demonstrative și vedeți cum sunt corelate operațiile și capacitatea într-un singur program de producție.
Jussi Mäntylä
Specialist în planificarea producției, SkyPlanner


