








この記事では
受注組立生産(ATO)とは、標準部品や半組立品をあらかじめ用意し、顧客からの受注後に完成品を組み立てる方式です。共通部品は事前に準備しますが、想定されるすべての完成品仕様に組み上げておくわけではありません。
この方式なら、すべてを一から製造する場合に比べ、顧客の選択肢を広げながら納品までの待ち時間を短縮できる可能性があります。ただし、部品が一式そろっていても、組立作業台に空きがあるとは限りません。出荷までには人員と設備が必要であり、多くの場合は試験工程の能力も確保する必要があります。
そのため、ATOで生産計画担当者が担うのは、必要なモジュールを使える状態に保つことと、顧客が選んだ組み合わせを無理なく生産スケジュールに組み込むことの2つです。SkyPlanner APSは、このスケジューリング計算を担います。部品がそろっても作業が滞留し、その順序を手作業で組み直すのではなく、工程全体の整合が取れた組立計画を立てられるよう支援します。
受注組立生産の仕組み
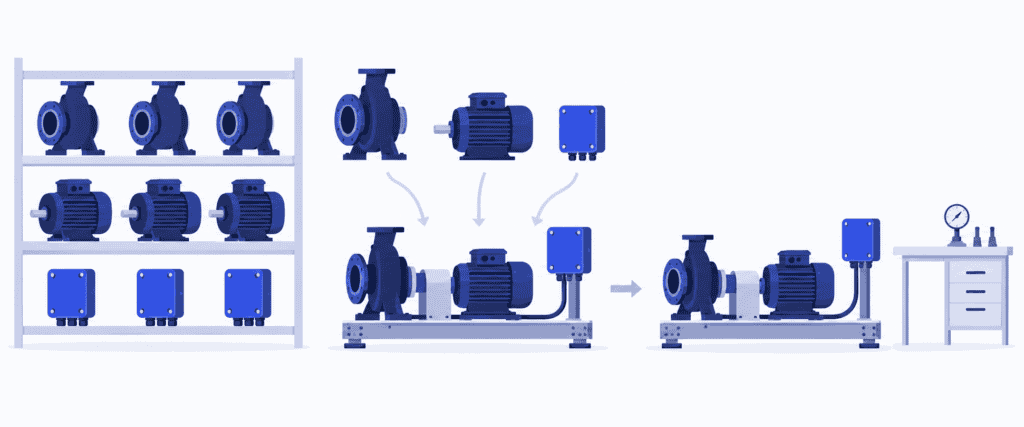
ATOでは、需要を見込んで行う作業と、個別の顧客向けに行う作業を分けます。受注前に部品を購入したり、標準モジュールを製造したりしておきます。受注後は必要な組み合わせを選び、組立、必要な試験や検査を終えて出荷準備を行います。
共通部品の在庫が置かれるのは、需要予測に基づく準備から個別受注に応じた作業へ切り替わる境界、すなわち顧客注文デカップリングポイントです。ここで重要なのは、あらゆる仕様の完成品で倉庫を埋めることではありません。複数の仕様に対応できる、より少ない種類の部品を在庫することです。
モジュール式のポンプユニットを供給するメーカーを例に考えてみましょう。顧客は、あらかじめ承認されたポンプ、モーター、制御モジュールの組み合わせから選びます。メーカーはこれらの部品を在庫し、受注後に選ばれた組み合わせを標準ベースに組み付けます。最終的な接続、試験、梱包は受注後に行う作業として残ります。
これがATOです。一方、同じメーカーでも、まったく新しいポンプ構成の設計から始めなければならない受注は、事情が異なります。共通部品を使うというだけで、すべてのカスタマイズ製品が受注組立生産になるわけではありません。
受注組立生産と受注生産・見込生産の違い
最も分かりやすい違いは、顧客から注文を受けた時点で何が用意されているかです。
| 生産方式 | 受注前に用意するもの | 受注後の主な作業 |
|---|---|---|
| 見込生産(MTS) | 需要を見込んで製造した完成品 | 在庫品のピッキング、梱包、出荷 |
| 受注組立生産(ATO) | 標準部品または半組立品 | 選ばれた組み合わせの組立、試験、出荷準備 |
| 受注生産(MTO) | 確立された設計と工順。一部の資材は在庫する場合もある | 必要な工程を経て受注製品を製造 |
| 受注設計生産(ETO) | 再利用できる知見。標準部品を用意する場合もある | 顧客固有の要件に合わせて設計し、その後に製造 |
受注仕様選択(CTO)は、互換性が確認された所定の選択肢から製品の仕様を選ぶことを指します。一方、ATOが表すのは、事前に準備した部品を受注後に完成品へ組み立てる生産方式です。両者は併用できます。例えば、顧客がポンプユニットの仕様を選び、工場がその受注内容に従って組み立てる場合です。
これらは生産の違いを整理するうえで役立つ区分であり、会社全体をどれか1つに当てはめる必要はありません。売れ行きのよい標準ユニットは完成品で在庫し、需要を予測しにくい組み合わせは受注後に組み立て、特殊用途向けの製品は別途設計する、といった使い分けもできます。
ATOが適した生産方式となるのはどのような場合か
ATOが特に有力な選択肢となるのは、顧客が多様な仕様を求める一方で、製品の多くの部分を標準化できる場合です。管理可能な範囲の部品で、顧客にとって価値のある完成品の品ぞろえを実現できるかどうかが、採用の判断を左右します。
次の4つの条件を確認しましょう。
- 異なる仕様で実際に部品を共用できる。モーターや制御モジュールを、売れる見込みの低い1つの仕様のために保管するのではなく、複数の完成品仕様に使えます。
- 部品の組み合わせがあらかじめ定義されている。組み合わせ可能な部品と、選ばれた製品の組立方法・確認方法が、設計部門によって確立されています。
- 残りの作業が顧客の許容する納期内に収まる。組立、工程間の待ち、試験、出荷準備を含めて、顧客が待てる期間内に完了できます。
- 補充計画を立てられる程度に部品需要を予測できる。完成品のあらゆる組み合わせを完全に予測する必要はありませんが、それらを構成する部品には、実現性のある供給計画が必要です。
利点は、売れない仕様の完成品に先行して資金を投じるリスクを抑えられることです。特定のポンプとモーターを組み合わせて製造し、売れるのを待つのではなく、受注まで組み合わせの選択を保留できます。モジュールを共通化すれば、顧客が適切な製品を選べるようにしながら、完成品在庫への投資を減らせる可能性があります。
また、時間のかかる作業を先に済ませておくことで、受注後にその作業を始める場合よりも、顧客の待ち時間を短縮できる可能性があります。標準モジュールは、購買、生産、品質確認を繰り返し同じ手順で行う土台となり、受注固有の作業を最終段階に集中させられます。
ただし、在庫リスクはなくなるのではなく、対象が変わります。新型に置き換えられた制御モジュールは、陳腐化する可能性があります。あるモーターへの需要が急増すれば、複数の製品仕様の生産が滞ることもあります。また、仕様を選ぶたびに異なる長時間の試験が必要になるなら、豊富な品ぞろえを短納期で提供するのは難しくなります。
顧客が即時出荷を求めるなら、特に人気のある製品は完成品在庫を持つ方が適している場合があります。ほぼすべての受注で新たな設計や調達に時間のかかる専用部品が必要なら、ATOによる先行準備の効果は限られます。部品の共通化によって、顧客が待っている間に行う作業を実際に減らせる製品群に採用しましょう。
部品がそろっていても納期に遅れるのはなぜか
先ほど例に挙げたポンプユニットメーカーで考えてみましょう。必要なポンプ、モーター、制御モジュールはすべてそろっています。組立工程にも空きがあるため、この受注は問題なく進められそうに見えます。
ところが、完成したユニットに必要な試験設備は、すでに他の受注で埋まっています。組立を早く終えても、待ちが試験工程に移るだけです。顧客は未試験のユニットを使えないため、組立完了日がそのまま納品日になるわけではありません。
さらに、複数の顧客が試験に時間のかかるオプションを選んだとします。受注件数は変わらなくても、試験設備の負荷は増えます。どの仕様にも同じ平均リードタイムを当てはめたスケジュールでは、この変化を見落とすおそれがあります。
確認すべきなのは、単に「部品はそろっているか」ではありません。「すでに納期を約束した作業と並行して、この組み合わせが残りの全工程を終えられるのはいつか」という問いです。
そのためには、資材の準備状況、工程順序、共用設備などの生産能力を関連付けて把握する必要があります。SkyPlannerは、これらの工程を同じ生産スケジュールに組み込みます。計画の変更や別の納期の相談がまだ可能な段階で、試験待ちを把握できるようになります。
組立の前後を一体で計画する
ATOを実際に機能させるには、部品の補充と受注分のスケジューリングを結び付ける必要があります。片方だけを改善しても、もう片方が原因で納品が遅れる可能性は残ります。
実際の製品構成に応じてモジュールを補充する
共通部品は、各完成品仕様の需要を合算して計画します。定めた在庫方針に従い、使用可能な在庫、手配済みで未入荷・未完成の数量、確定受注分を含む消費見込みを確認しましょう。確定受注で需要予測の一部を置き換える際は、同じ顧客需要を二重に計上しないようにします。
調達や製造のリードタイムが長く、使用頻度の高いモジュールには、特に注意が必要です。安価なコネクターの欠品でも、モーターの欠品と同じように高価な製品の組立を止めてしまいます。部品の金額だけでなく、受注品全体の完成に及ぼす影響から欠品を評価しましょう。
モジュールを内製する場合は、その補充分を製造するための能力も確保します。標準ベースのロットと顧客固有の作業が、加工設備や検査工程を取り合うこともあります。補充生産が繰り返し後回しになれば、やがて最終組立での欠品につながります。
対象の受注に使える部品を確認する
顧客が選んだ仕様を、正しい部品数量と必要な工程に落とし込みます。倉庫のどこかに部品があるかどうかではなく、その受注に使用できるかを確認しましょう。他の受注への引当、検査による保留、入荷予定によって、実際に使える数量は変わります。
入荷予定の数量と、入荷済みの在庫は区別して管理します。モジュールがまだ発注中なら、組立計画はその入荷に左右されます。着手できない作業の準備を現場が始める前に、仕入先の納期変更を生産スケジュールへ反映する必要があります。
残りの全工程をスケジュールに組み込む
組立に加え、仕様によって必要になる作業、試験、検査、梱包も、必要に応じて計画に含めます。実際の加工・段取りの要件、対応可能なリソース、シフト、作業者の稼働状況に基づいてスケジュールを組みましょう。輸送時間は別途確保したうえで、計算された生産完了日時が必要な出荷日時に間に合うかを確認します。
他の受注や関連する補充生産も含めて計画します。2つの受注でそれぞれ部品の確認が済んでいても、同じ試験設備を同時に専有することはできません。
作業が予定に収まらない場合は、使用が承認された代替リソースへの振り替え、生産能力の追加、優先順位の変更、約束する納期の延期など、実行可能な対応を検討します。特急受注に対応できたと判断する前に、他の顧客への影響も確認しましょう。
準備状況や生産能力が変わったら再計画する
部品の入荷が遅れると、予定していた組立枠に間に合わなくなることがあります。その枠に別の受注が入れば、最終的な納品の遅れは、仕入先の遅れと同じ期間に収まるとは限りません。後工程の順序も再計算する必要があります。
試験設備が停止した場合や、シフトの稼働能力が減った場合も同様です。各工程の待ち行列を手作業で更新し続けると、計画業務に時間がかかり、工場全体への影響も見通しにくくなります。このような場面で、SkyPlannerの自動スケジューリングが特に力を発揮します。
SkyPlannerで部品の準備と組立能力を結び付ける
SkyPlannerは、リソース、シフト、作業者、資材、優先順位を1つの生産計画にまとめます。製品の工程、所要時間、必要なリソースを設定すると、スケジューリングを担う人工知能Arcturusが、設定された生産能力、依存関係、ルールに基づいて作業順序を計算します。
ポンプユニットの例では、組立と試験を部門ごとに別々の日程で管理するのではなく、つながりのある工程として計画します。Ganttタイムラインでは、各作業をどのリソースで行うのか、そのリソースをほかのどの作業と共有するのか、いつ完了する見込みかを確認できます。組立チームが忙しく動いているかだけでなく、そろった部品を使ってユニットを期日どおりに完成できるかが見えるようになります。
資材の利用可能状況を考慮するスケジューリングを有効にすると、Arcturusは在庫と入荷予定の資材も考慮して開始時刻を計算します。購買発注の納入日は資材が利用可能になる予定日を示し、入荷を確定すると在庫が更新されます。仕入先の納入日が変わった場合は、以前の前提のまま組立計画を進めず、入力情報を更新して再計算します。
受注に合わせて製造する子製品については、親製品の組立前に完成するよう、SkyPlannerで生産上の依存関係を設定できます。在庫として保有する部品は資材として関連付けられるため、残りの工程とあわせて、部品がいつ利用可能になるかも考慮したスケジューリングが可能です。
優先順位は担当者が決め、確定したスケジュールはロックで維持できます。Arcturusはその指示の範囲内で計算を行います。特急注文や生産能力の変化が生じても、リソースごとの作業順序を組み直す時間を減らし、どの納期の約束を守るべきかという判断に、より多くの時間を使えます。
これは、利用可能な生産能力をより有効に活用することにもつながります。部品待ちの作業と、組立や試験の空き枠を待つ作業を区別できるため、完了時期を実際に左右している制約に対処できます。試験工程に処理能力を超える作業が滞留しているなら、部品を買い増しても解消しません。
SkyPlannerは、公開REST APIを通じて、あらゆるERPやMESと連携できます。現在の業務システムを使い続けながら、既存の受注・製品・生産データを詳細なスケジューリングに活用できます。組立スケジューリングを改善するために、まずERPを入れ替える必要はありません。
KJH-Compに学ぶ、部品の準備状況とスケジューリングの連携
フィンランドの板金受託メーカーKJH-Compは、溶接構造物や、組立・試験まで完了した製品を製造しています。以前はC9000 ERPと表計算ソフトで週単位の大まかな負荷を把握していましたが、日単位での機械への作業割り当ては手作業のままでした。2人の現場管理者が、それぞれ業務時間の少なくとも半分を、生産能力を踏まえたスケジュール作成に費やしていました。
SkyPlannerの導入後も受注は既存のERPに入力し、有限能力スケジューリングと機械への作業割り当てを自動化しています。KJH-Compでは、溶接前に部品をそろえる工程を設け、作業を待ち行列に入れる前に、購入部品を含めて必要な部品がすべてそろっているかを確認しています。以前、この確認は手作業で行っていました。
同社によると、2人の現場管理者が担っていたスケジューリングを1人で担当するようになり、もう1人は別の業務に配置されました。また、生産能力のボトルネックを以前より早く把握できるようになったといいます。組立計画の担当者にとって重要なのは、部品の準備状況と、実行可能な生産順序を一体で考えることです。KJH-CompによるSkyPlannerのレビューでは、実際にどのような変化があったかを紹介しています。
次の組立受注を、実行できる計画に
受注組立生産(ATO)が力を発揮するのは、完成品のあらゆる組み合わせを在庫として持たなくても、共通部品によって顧客にとって価値のある選択肢を提供できる場合です。その利点を活かすには、受注前の在庫計画と同じように、受注後の作業も綿密に計画することが大切です。
部品のそろった受注案件、組立チーム、後工程のリソースを調整するために、毎日のスケジュール変更が負担になっているなら、SkyPlannerをお選びください。Arcturusが計画を計算し、Gantt画面でその結果と影響を明確に示します。優先順位を決めるのは、あくまで担当者です。
SkyPlannerのデモをご予約ください。代表的な組立受注を1件と、その必要部品、完成の遅れにつながることが最も多いリソースをご用意ください。さらに、そのリソースを取り合う別の受注も加えてください。これらの具体例をもとに、SkyPlannerで再計画の時間を短縮し、納期の実現性を判断しやすくする方法をご紹介します。
まずはご自身で試してみたいですか?デモデータでSkyPlannerを試し、工程と生産能力を1つのスケジュールにどうまとめられるかをご確認ください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


