








Dalam artikel ini
- Cara kerja perakitan berdasarkan pesanan
- Perakitan berdasarkan pesanan dibandingkan dengan make to order dan make to stock
- Kapan ATO menjadi strategi produksi yang tepat?
- Mengapa pengiriman tetap bisa terlambat meski komponen sudah siap
- Rencanakan pekerjaan sebelum dan sesudah titik perakitan
- Isi ulang stok modul sesuai pemakaian aktual dalam bauran produk
- Periksa komponen yang dapat digunakan untuk pesanan yang dipilih
- Jadwalkan seluruh routing produksi yang tersisa
- Rencanakan ulang saat kesiapan atau kapasitas berubah
- Selaraskan kesiapan komponen dengan kapasitas perakitan menggunakan SkyPlanner
- Memadukan kesiapan komponen dan penjadwalan di KJH-Comp
- Susun rencana yang dapat dijalankan untuk pesanan perakitan berikutnya
Beranda » Sumber Daya » Perakitan Berdasarkan Pesanan: Dari Komponen Siap Pakai ke Perakitan Tepat Waktu
Perkiraan waktu baca: 10 menit
Perakitan berdasarkan pesanan atau assemble to order (ATO) berarti menyiapkan stok komponen standar atau subrakitan, lalu merakit produk jadi setelah pelanggan memesan. Komponen yang dipakai bersama oleh berbagai varian disiapkan lebih dahulu, tanpa harus dirakit menjadi setiap kemungkinan varian produk jadi.
Dengan cara ini, pelanggan bisa mendapatkan lebih banyak pilihan dengan waktu tunggu yang lebih singkat dibandingkan jika seluruh produk dibuat dari awal. Namun, komponen yang lengkap bukan berarti meja perakitan tersedia. Pesanan tetap membutuhkan tenaga kerja, peralatan, dan sering kali kapasitas pengujian sebelum dapat keluar dari pabrik.
Karena itu, bagi perencana produksi, ATO mencakup dua tugas yang saling terkait: menjaga ketersediaan modul yang tepat dan menempatkan kombinasi pilihan pelanggan dalam jadwal produksi yang realistis. SkyPlanner APS menangani perhitungan penjadwalan tersebut, sehingga komponen yang sudah siap dapat masuk ke rencana perakitan yang terkoordinasi, bukan sekadar menambah antrean yang harus Anda atur ulang secara manual.
Cara kerja perakitan berdasarkan pesanan
ATO memisahkan pekerjaan untuk memenuhi perkiraan permintaan dari pekerjaan untuk pelanggan tertentu. Sebelum pesanan masuk, Anda membeli komponen atau membuat modul standar. Setelah pesanan masuk, Anda memilih kombinasi yang diperlukan, merakitnya, menyelesaikan pengujian atau inspeksi yang dibutuhkan, lalu menyiapkannya untuk dikirim.
Stok komponen yang digunakan bersama berada di titik pemisah pesanan pelanggan: batas antara persiapan berdasarkan perkiraan permintaan dan pekerjaan untuk pesanan tertentu. Jadi, persediaan yang diutamakan bukanlah gudang yang penuh dengan setiap konfigurasi produk jadi, melainkan ragam komponen yang lebih terbatas yang dapat digunakan untuk beberapa konfigurasi.
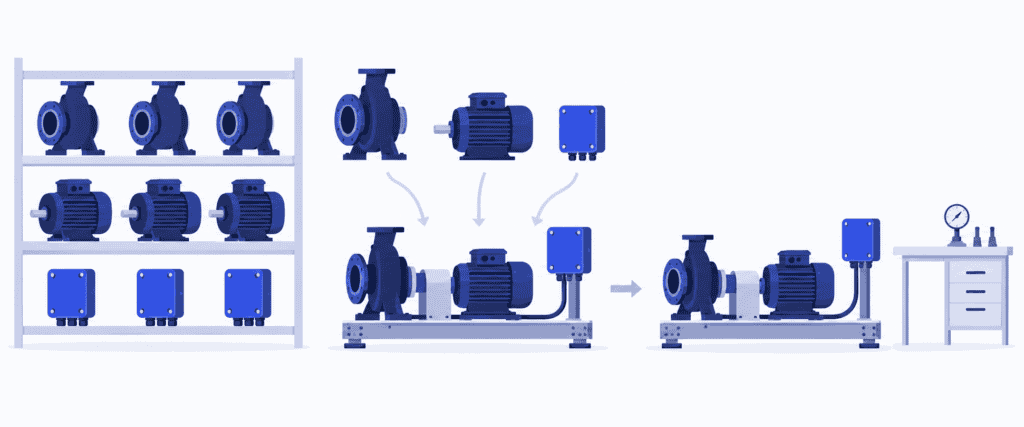
Bayangkan sebuah produsen unit pompa modular. Pelanggan memilih dari kombinasi pompa, motor, dan modul kontrol yang telah disetujui. Produsen menyimpan stok komponen tersebut, lalu merakit kombinasi yang dipilih pada dudukan standar setelah menerima pesanan. Penyambungan akhir, pengujian, dan pengemasan masih harus dilakukan.
Itulah ATO. Jika produsen tersebut harus lebih dahulu merancang susunan sistem pompa yang sama sekali baru, pesanan itu memerlukan pendekatan berbeda. Penggunaan komponen bersama saja tidak membuat setiap produk yang disesuaikan untuk pelanggan termasuk perakitan berdasarkan pesanan.
Perakitan berdasarkan pesanan dibandingkan dengan make to order dan make to stock
Perbedaan yang paling jelas terletak pada apa yang sudah siap saat pelanggan memesan.
| Strategi | Yang sudah siap sebelum pesanan masuk | Pekerjaan utama setelah pesanan masuk |
|---|---|---|
| make to stock (MTS) | Produk jadi yang dibuat untuk memenuhi perkiraan permintaan | Mengambil, mengemas, dan mengirim stok yang tersedia |
| Perakitan berdasarkan pesanan (ATO) | Komponen standar atau subrakitan | Merakit kombinasi yang dipilih, menguji, dan menyiapkan pengiriman |
| make to order (MTO) | Desain dan routing produksi yang sudah ditetapkan; sebagian material mungkin tersedia dalam stok | Membuat produk pesanan melalui operasi yang diperlukan |
| Perancangan dan produksi sesuai pesanan (ETO) | Pengetahuan teknis yang dapat digunakan kembali dan mungkin komponen standar | Merancang solusi khusus untuk pelanggan, lalu memproduksinya |
Konfigurasi berdasarkan pesanan atau configure to order (CTO) merujuk pada pemilihan produk dari opsi yang sudah ditentukan dan saling kompatibel. ATO menjelaskan cara komponen yang sudah disiapkan dirakit menjadi produk jadi setelah pesanan masuk. Keduanya bisa berjalan bersamaan: pelanggan dapat menentukan konfigurasi unit pompa yang kemudian dirakit oleh pabrik berdasarkan pesanan.
Pembedaan ini berguna, tetapi bukan berarti seluruh perusahaan harus memakai satu label yang sama. Anda bisa menyimpan stok unit standar yang laris, merakit kombinasi dengan permintaan yang lebih sulit diprediksi berdasarkan pesanan, dan menangani perancangan untuk aplikasi khusus secara terpisah.
Kapan ATO menjadi strategi produksi yang tepat?
ATO paling menarik ketika pelanggan menginginkan banyak pilihan, tetapi sebagian besar produk dapat distandardisasi. Kelayakannya secara bisnis bergantung pada apakah ragam komponen yang masih mudah dikelola dapat menghasilkan ragam produk jadi yang bernilai bagi bisnis.
Perhatikan empat kondisi berikut:
- Berbagai opsi benar-benar memakai komponen yang sama. Satu motor atau modul kontrol dapat digunakan untuk beberapa konfigurasi produk jadi, bukan tersimpan sambil menunggu satu penjualan yang kecil kemungkinannya.
- Kombinasi sudah ditentukan. Tim teknik telah menetapkan komponen mana yang dapat dipadukan serta cara merakit dan memeriksa produk yang dipilih.
- Sisa pekerjaan dapat diselesaikan dalam tenggat pengiriman pelanggan. Perakitan, waktu antre, pengujian, dan persiapan pengiriman dapat dituntaskan dalam waktu tunggu yang dapat diterima pelanggan.
- Permintaan komponen cukup dapat diprediksi untuk merencanakan pengisian ulang stok. Anda tidak perlu memprediksi setiap kombinasi produk jadi dengan sempurna, tetapi tetap memerlukan rencana pasokan yang andal untuk komponen penyusunnya.
Manfaatnya, Anda tidak perlu terlalu dini menetapkan komponen untuk varian produk jadi yang ternyata kurang laku. Alih-alih membuat kombinasi pompa dan motor tertentu lalu berharap produk itu terjual, Anda membiarkan pilihan tetap terbuka sampai pesanan masuk. Modul yang dapat digunakan bersama bisa mengurangi investasi persediaan barang jadi sekaligus memberi pelanggan kebebasan memilih produk yang sesuai.
Mengerjakan tahap dengan lead time lebih panjang sejak awal juga dapat mempersingkat waktu tunggu pelanggan dibandingkan jika operasi tersebut baru dimulai setelah penjualan. Modul standar mendukung proses pembelian, produksi, dan pemeriksaan mutu yang berulang secara konsisten, sementara pekerjaan khusus pesanan terkonsentrasi di tahap akhir.
Konsekuensinya, risiko persediaan hanya berpindah, bukan hilang. Modul kontrol yang telah digantikan model baru tetap bisa menjadi usang. Lonjakan permintaan untuk satu jenis motor dapat menghambat beberapa varian produk. Ragam produk yang luas juga sulit dikirim dengan cepat jika setiap pilihan memerlukan prosedur pengujian berbeda yang memakan waktu lama.
Jika pelanggan membutuhkan pengiriman segera, menyimpan stok barang jadi mungkin lebih tepat untuk produk yang paling populer. Jika hampir setiap pesanan memerlukan perancangan baru atau komponen khusus dengan lead time panjang, keunggulan persiapan awal ATO menjadi lebih kecil. Pilih ATO untuk kelompok produk yang penggunaan komponen bersamanya benar-benar memungkinkan sebagian pekerjaan diselesaikan sebelum pelanggan memesan, sehingga waktu tunggunya berkurang.
Mengapa pengiriman tetap bisa terlambat meski komponen sudah siap
Mari kembali ke contoh produsen unit pompa tadi. Pompa, motor, dan modul kontrol yang diperlukan semuanya tersedia. Jadwal perakitan masih memiliki slot kosong, sehingga pesanan tampak mudah diselesaikan.
Namun, unit yang selesai dirakit perlu melalui stasiun pengujian yang sudah dijadwalkan untuk pesanan lain. Menyelesaikan perakitan lebih awal hanya memindahkan antrean ke pengujian. Pelanggan tidak dapat menggunakan unit yang belum diuji, jadi tanggal selesai perakitan bukanlah tanggal penyerahan.
Sekarang bayangkan beberapa pelanggan memilih opsi yang membutuhkan pengujian lebih lama. Jumlah pesanan mungkin tetap sama, tetapi beban kerja stasiun pengujian meningkat. Jadwal yang menggunakan satu lead time rata-rata untuk semua konfigurasi bisa luput memperhitungkan perubahan tersebut.
Pertanyaan yang perlu diajukan bukan sekadar, “Apakah komponennya tersedia?” Melainkan, “Kapan kombinasi ini dapat melewati seluruh operasi yang tersisa, bersamaan dengan pekerjaan lain yang sudah dijanjikan?”
Untuk menjawabnya, Anda memerlukan gambaran terpadu tentang kesiapan material, urutan operasi, dan kapasitas yang digunakan bersama. SkyPlanner menempatkan operasi tersebut dalam satu jadwal produksi yang sama, sehingga antrean pengujian terlihat saat Anda masih bisa mengubah rencana atau membicarakan tanggal penyerahan lain.
Rencanakan pekerjaan sebelum dan sesudah titik perakitan
Proses ATO yang dapat dijalankan menghubungkan pengisian ulang stok komponen dengan penjadwalan pesanan pelanggan. Jika hanya satu sisi yang diperbaiki, sisi lainnya tetap bisa menyebabkan keterlambatan pengiriman.
Isi ulang stok modul sesuai pemakaian aktual dalam bauran produk
Rencanakan komponen bersama berdasarkan gabungan kebutuhannya dari seluruh varian produk jadi. Tinjau stok yang dapat digunakan, pasokan yang belum diterima, serta perkiraan pemakaian, termasuk pesanan pasti, sesuai kebijakan persediaan yang telah disepakati. Jangan menghitung permintaan pelanggan yang sama dua kali ketika permintaan tersebut menggantikan sebagian perkiraan.
Modul yang sering digunakan dan memiliki lead time panjang perlu mendapat perhatian khusus. Kekurangan konektor murah pun dapat menghentikan perakitan produk mahal, sama seperti kekurangan motor. Tinjau kekurangan komponen berdasarkan dampaknya terhadap penyelesaian pesanan secara utuh, bukan hanya nilai komponennya.
Jika modul dibuat sendiri, alokasikan juga kapasitas untuk pekerjaan pengisian ulang stoknya. Satu batch dudukan standar mungkin bersaing dengan pekerjaan khusus pelanggan untuk mendapatkan kapasitas pemesinan atau inspeksi. Pekerjaan pengisian ulang stok yang terus-menerus tergeser pada akhirnya akan menimbulkan kekurangan komponen di perakitan akhir.
Periksa komponen yang dapat digunakan untuk pesanan yang dipilih
Jabarkan pilihan pelanggan menjadi jumlah komponen yang tepat dan operasi yang diperlukan. Periksa komponen mana yang benar-benar dapat digunakan untuk pesanan ini, bukan sekadar ada di gudang. Alokasi untuk pesanan lain, stok yang ditahan untuk inspeksi, dan perkiraan kedatangan pasokan menentukan apa yang benar-benar dapat dipakai.
Bedakan pasokan yang masih ditunggu dari stok yang sudah diterima. Jika modul masih dalam pemesanan, rencana perakitan bergantung pada kedatangannya. Perubahan tanggal dari pemasok harus tercermin dalam jadwal produksi sebelum tim bersiap untuk pekerjaan yang belum bisa dimulai.
Jadwalkan seluruh routing produksi yang tersisa
Sertakan perakitan, pekerjaan yang bergantung pada konfigurasi, pengujian, inspeksi, dan pengemasan sesuai kebutuhan. Gunakan kebutuhan proses dan setup yang sebenarnya, stasiun kerja yang memenuhi syarat, jadwal shift, serta ketersediaan operator. Bandingkan waktu selesai produksi yang dihasilkan dengan tenggat pengiriman dari pabrik, dan perhitungkan waktu transportasi secara terpisah.
Lakukan penjadwalan ini bersama pesanan lain dan pekerjaan pengisian ulang stok yang terkait. Dua pesanan tidak bisa sama-sama memakai satu stasiun pengujian secara eksklusif pada waktu yang sama hanya karena komponen keduanya sudah dinyatakan lengkap.
Jika pekerjaan tidak dapat masuk ke jadwal, pertimbangkan langkah yang nyata: stasiun kerja alternatif yang telah disetujui, penambahan kapasitas, perubahan prioritas, atau penetapan tenggat yang lebih lambat. Tinjau dampaknya terhadap pelanggan lain sebelum menganggap pesanan mendesak sudah tertangani.
Rencanakan ulang saat kesiapan atau kapasitas berubah
Komponen yang terlambat dapat membuat pesanan kehilangan slot perakitannya. Slot itu kemudian bisa diisi pesanan lain, sehingga keterlambatan penyerahan akhirnya belum tentu sama dengan keterlambatan pemasok. Urutan proses setelahnya juga harus dihitung ulang.
Hal yang sama berlaku saat stasiun pengujian mengalami gangguan atau kapasitas sif berkurang. Memperbarui setiap antrean secara manual menyita waktu perencanaan dan mempersulit Anda melihat dampaknya di seluruh pabrik. Di sinilah penjadwalan otomatis SkyPlanner menjadi sangat bernilai.
Selaraskan kesiapan komponen dengan kapasitas perakitan menggunakan SkyPlanner
SkyPlanner menyatukan stasiun kerja, sif, operator, material, dan prioritas dalam satu rencana produksi. Anda menetapkan tahapan proses produk, durasi, serta kebutuhan sumber daya produksinya. Arcturus, kecerdasan buatan untuk penjadwalan di SkyPlanner, menghitung urutan pekerjaan berdasarkan kapasitas, ketergantungan, dan aturan yang telah dikonfigurasi.
Dalam contoh unit pompa, perakitan dan pengujian menjadi operasi yang saling terhubung, bukan sekadar tanggal terpisah untuk masing-masing departemen. Linimasa Gantt menunjukkan tempat pekerjaan dijalankan, pekerjaan lain yang memakai sumber daya produksi yang sama, serta perkiraan waktu penyelesaiannya. Anda dapat melihat apakah komponen yang siap benar-benar menghasilkan unit yang selesai tepat waktu, bukan hanya membuat tim perakitan sibuk.
Jika penjadwalan yang memperhitungkan ketersediaan material diaktifkan, Arcturus juga mempertimbangkan stok dan material yang akan datang saat menghitung waktu mulai. Tanggal pengiriman pada pesanan pembelian menunjukkan perkiraan ketersediaan; konfirmasi penerimaan akan memperbarui stok. Jika tanggal dari pemasok berubah, perbarui data tersebut dan hitung ulang jadwal, alih-alih tetap menggunakan asumsi perakitan yang lama.
Untuk subproduk yang dibuat sebagai bagian dari suatu pesanan, SkyPlanner mendukung ketergantungan produksi agar penyelesaiannya dijadwalkan sebelum perakitan produk induk. Komponen yang disimpan dalam stok dapat ditautkan sebagai material. Dengan demikian, saat penjadwalan yang memperhitungkan ketersediaan material diaktifkan, ketersediaan komponen tersebut ikut diperhitungkan bersama operasi yang masih harus dikerjakan.
Anda menentukan prioritas dan menggunakan penguncian untuk mempertahankan keputusan penjadwalan. Arcturus menangani perhitungan sesuai arahan tersebut. Saat ada pesanan mendesak atau perubahan kapasitas, Anda menghabiskan lebih sedikit waktu untuk menyusun ulang antrean stasiun kerja dan lebih banyak waktu untuk menentukan komitmen pengiriman mana yang perlu dipertahankan.
Hal ini juga membantu Anda memanfaatkan kapasitas yang tersedia secara lebih efektif. Anda dapat membedakan pekerjaan yang menunggu komponen dari pekerjaan yang menunggu slot perakitan atau pengujian, lalu menangani kendala yang benar-benar menentukan penyelesaiannya. Membeli lebih banyak komponen tidak akan mengatasi antrean pengujian yang melampaui kapasitas.
SkyPlanner dapat terintegrasi dengan ERP atau MES apa pun melalui REST API terbuka. Hubungkan data pesanan, produk, dan produksi yang sudah ada dengan penjadwalan terperinci, sambil tetap menggunakan sistem yang selama ini mengelola bisnis Anda. Penjadwalan perakitan yang lebih baik tidak harus dimulai dengan mengganti ERP.
Memadukan kesiapan komponen dan penjadwalan di KJH-Comp
KJH-Comp, produsen kontrak pengolahan pelat logam asal Finlandia, memproduksi struktur las serta produk yang telah dirakit lengkap dan diuji. Sebelumnya, ERP C9000 dan spreadsheet hanya memberikan gambaran umum beban kerja mingguan, sementara alokasi mesin harian masih dilakukan secara manual. Dua supervisor masing-masing menghabiskan setidaknya separuh waktu mereka untuk menjadwalkan kapasitas.
Dengan SkyPlanner, pesanan tetap dimasukkan ke ERP yang sudah digunakan, sedangkan penjadwalan kapasitas terbatas dan alokasi mesin diotomatisasi. Dalam penerapan di KJH-Comp, tahap pengumpulan komponen sebelum pengelasan memeriksa apakah semua komponen yang diperlukan, termasuk komponen yang dibeli, sudah siap sebelum job masuk ke antrean. Sebelumnya, kesiapan tersebut diperiksa secara manual.
Perusahaan melaporkan bahwa tanggung jawab penjadwalan yang semula dipegang dua supervisor kini ditangani oleh satu supervisor, sementara supervisor lainnya dialihkan ke pekerjaan lain. Perusahaan juga menyebutkan bahwa hambatan kapasitas dapat terlihat lebih awal. Pelajaran yang relevan bagi perencana perakitan adalah pentingnya memadukan kesiapan komponen dengan urutan produksi yang realistis. Ulasan SkyPlanner dari KJH-Comp memperlihatkan perubahan tersebut dalam praktik.
Susun rencana yang dapat dijalankan untuk pesanan perakitan berikutnya
ATO tepat digunakan ketika komponen yang digunakan pada berbagai varian produk dapat memberi pelanggan pilihan yang bermanfaat tanpa mengharuskan Anda menyimpan stok setiap kombinasi produk jadi. Pertahankan keunggulan itu dengan merencanakan pekerjaan setelah pesanan masuk secermat Anda merencanakan stok sebelum pesanan diterima.
Pilih SkyPlanner ketika koordinasi pesanan yang komponennya sudah siap, tim perakitan, dan sumber daya produksi untuk proses lanjutan telah menjadi beban penjadwalan ulang setiap hari. Arcturus menghitung rencana, tampilan Gantt memperjelas dampaknya, dan Anda tetap memegang kendali atas prioritas.
Jadwalkan demo SkyPlanner dan siapkan satu contoh pesanan perakitan yang umum Anda tangani, kebutuhan komponennya, serta sumber daya produksi yang paling sering menghambat penyelesaiannya. Tambahkan satu pesanan lain yang membutuhkan sumber daya produksi yang sama. Contoh tersebut menjadi titik awal yang konkret bagi kami untuk menunjukkan bagaimana SkyPlanner dapat menghemat waktu penjadwalan ulang dan memudahkan penilaian tanggal pengiriman.
Ingin mencoba sendiri terlebih dahulu? Coba SkyPlanner dengan data demo dan lihat bagaimana operasi dan kapasitas dipadukan dalam satu jadwal.
Jussi Mäntylä
Spesialis Perencanaan Produksi, SkyPlanner


