








In dit artikel
- Hoe assemble to order werkt
- Assemble to order tegenover make-to-order en make-to-stock
- Wanneer is ATO de juiste productiestrategie?
- Waarom beschikbare onderdelen nog geen tijdige levering betekenen
- Plan zowel het werk vóór als na het assemblagepunt
- Vul de voorraad aan van modules die daadwerkelijk voor de productmix worden verbruikt
- Controleer welke componenten bruikbaar zijn voor de gekozen order
- Plan alle resterende bewerkingen in
- Herplan wanneer de beschikbaarheid van onderdelen of capaciteit verandert
- Stem onderdelen en assemblagecapaciteit op elkaar af met SkyPlanner
- Onderdelenbeschikbaarheid en planning komen samen bij KJH-Comp
- Maak van uw volgende assemblageorder een uitvoerbaar plan
Home » Bronnen » Assemble to order: van voorraadonderdelen tot tijdige assemblage
Geschatte leestijd: 10 minuten
Assemble to order (ATO) betekent dat u standaardcomponenten of subassemblages op voorraad houdt en het eindproduct pas assembleert nadat een klant een order heeft geplaatst. U bereidt de gemeenschappelijke onderdelen vooraf voor, zonder al vast te leggen in welke eindvariant ze terechtkomen.
Dat kan klanten meer keuze bieden met een kortere wachttijd dan wanneer u alles vanaf het begin moet produceren. Maar een complete set onderdelen betekent nog niet dat er een assemblagewerkplek vrij is. Voordat de order de fabriek kan verlaten, zijn er nog mensen, materieel en vaak ook testcapaciteit nodig.
Voor een productieplanner brengt ATO daarom twee samenhangende taken met zich mee: de juiste modules beschikbaar houden en de door de klant gekozen combinatie een haalbare plek in de productieplanning geven. SkyPlanner APS voert die planningsberekening uit. Zo helpt het u om beschikbare componenten om te zetten in een afgestemd assemblageplan, in plaats van weer een wachtrij die u handmatig moet herschikken.
Hoe assemble to order werkt
ATO maakt onderscheid tussen werk voor de verwachte vraag en werk voor een specifieke klant. Vóór de order koopt u componenten in of produceert u standaardmodules. Na ontvangst van de order selecteert u de benodigde combinatie, assembleert u deze, voert u de eventuele tests of inspecties uit en maakt u het product klaar voor verzending.
De voorraad gemeenschappelijke componenten ligt op het klantorderontkoppelpunt: de grens waar voorbereiding op basis van prognoses overgaat in werk voor een specifieke order. De voorraad bestaat dus niet uit een magazijn vol met elke mogelijke eindconfiguratie, maar uit een beperkter assortiment componenten die in meerdere configuraties passen.
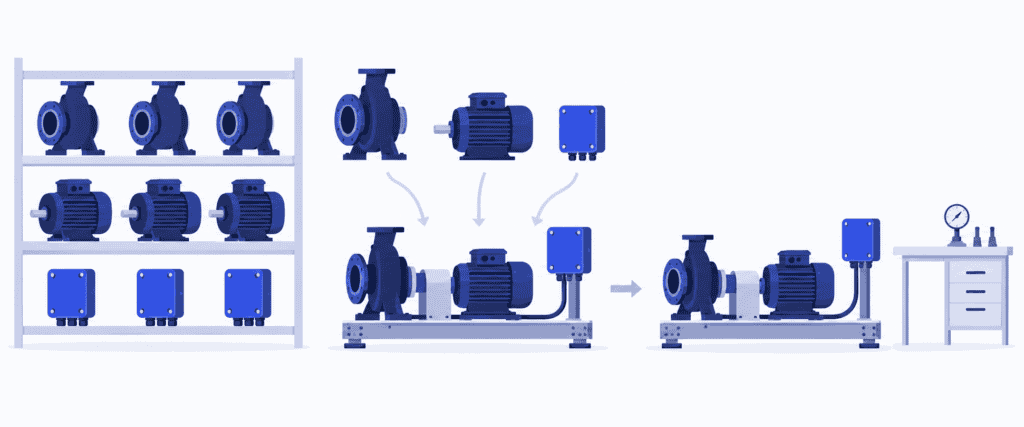
Stel u een fabrikant van modulaire pompaggregaten voor. Klanten kiezen uit goedgekeurde combinaties van pompen, motoren en besturingsmodules. De fabrikant houdt deze componenten op voorraad en assembleert de gekozen combinatie na ontvangst van de order op een standaardbasis. Daarna moeten de laatste aansluitingen, tests en verpakking nog worden uitgevoerd.
Dat is ATO. Moet dezelfde fabrikant eerst een geheel nieuwe pompopstelling ontwerpen, dan vraagt die order om een andere aanpak. Het gebruik van gemeenschappelijke onderdelen alleen betekent nog niet dat elk klantspecifiek product volgens assemble to order wordt gemaakt.
Assemble to order tegenover make-to-order en make-to-stock
Het duidelijkste verschil is wat er al klaar is wanneer de klant bestelt.
| Strategie | Gereed vóór de order | Belangrijkste werk na de order |
|---|---|---|
| Make-to-stock (MTS) | Eindproducten die zijn geproduceerd voor de verwachte vraag | Beschikbare voorraad verzamelen, verpakken en verzenden |
| Assemble to order (ATO) | Standaardcomponenten of subassemblages | De gekozen combinatie assembleren, testen en klaarmaken voor verzending |
| Make-to-order (MTO) | Een vastgelegd ontwerp en bewerkingsplan; sommige materialen kunnen op voorraad liggen | Het bestelde product maken met de benodigde bewerkingen |
| Engineer to order (ETO) | Hergebruikbare kennis en eventueel standaardonderdelen | De klantspecifieke oplossing ontwerpen en vervolgens produceren |
Configure to order (CTO) gaat over het samenstellen van een product uit vooraf vastgelegde opties die met elkaar te combineren zijn. ATO beschrijft hoe klaarliggende componenten na ontvangst van de order een eindproduct worden. De twee kunnen samengaan: een klant kan een pompaggregaat configureren dat de fabriek vervolgens op order assembleert.
Dit zijn nuttige onderscheidingen, geen etiketten die u op het hele bedrijf moet plakken. U kunt een veelverkocht standaardaggregaat op voorraad houden, combinaties met een minder voorspelbare vraag op order assembleren en speciale toepassingen apart ontwerpen.
Wanneer is ATO de juiste productiestrategie?
ATO is vooral aantrekkelijk wanneer klanten variatie willen, maar een groot deel van het product kan worden gestandaardiseerd. Of de aanpak loont, hangt af van de vraag of u met een beheersbaar assortiment componenten een waardevol aanbod aan eindproducten kunt samenstellen.
Let op deze vier voorwaarden:
- De varianten gebruiken daadwerkelijk dezelfde componenten. Een motor of besturingsmodule past in meerdere eindconfiguraties, in plaats van op voorraad te blijven liggen voor een weinig waarschijnlijke bestelling.
- De combinaties zijn al vastgelegd. De engineeringafdeling heeft bepaald welke componenten samengaan en hoe het gekozen product wordt geassembleerd en gecontroleerd.
- Het resterende werk past binnen de levertijd die de klant accepteert. Assemblage, wachttijden, tests en het klaarmaken voor verzending passen samen binnen die termijn.
- De vraag naar componenten is voorspelbaar genoeg om de voorraad aan te vullen. U hoeft niet elke eindcombinatie perfect te voorspellen, maar hebt wel een realistisch bevoorradingsplan nodig voor de onderdelen waaruit ze bestaan.
Het voordeel is dat u minder snel vastzit aan de verkeerde eindvariant. In plaats van een specifieke pomp-motorcombinatie te bouwen en te hopen dat die verkoopt, houdt u de keuze open tot de order binnenkomt. Modules die in meerdere varianten passen, kunnen de investering in de voorraad eindproducten verlagen, terwijl de klant een passend product kan kiezen.
Door werk met een langere doorlooptijd vooraf uit te voeren, kunt u ook de wachttijd voor de klant verkorten ten opzichte van een aanpak waarbij die bewerkingen pas na de verkoop beginnen. Standaardmodules maken herhaalbare inkoop-, productie- en kwaliteitscontroleprocessen mogelijk. Het orderspecifieke werk vindt vooral aan het einde plaats.
Daar staat tegenover dat het voorraadrisico verschuift, maar niet verdwijnt. Een besturingsmodule die door een nieuw model is vervangen, kan nog steeds incourant worden. Een plotselinge stijging van de vraag naar één motor kan meerdere productvarianten ophouden. En een breed assortiment is lastig snel te leveren als elke keuze een andere, langdurige testprocedure vereist.
Als klanten onmiddellijke verzending eisen, kan een voorraad eindproducten voor de populairste producten een betere keuze zijn. Als vrijwel elke order nieuw ontwerpwerk of unieke onderdelen met een lange levertijd vraagt, biedt ATO minder voorsprong. Kies deze aanpak voor productfamilies waarbij gemeenschappelijke onderdelen er echt voor zorgen dat een deel van het werk al gedaan is voordat de klant moet wachten.
Waarom beschikbare onderdelen nog geen tijdige levering betekenen
Terug naar de denkbeeldige fabrikant van pompaggregaten. De benodigde pomp, motor en besturingsmodule zijn allemaal beschikbaar. Er is ruimte in de assemblageplanning, dus de order lijkt eenvoudig uit te voeren.
Maar het geassembleerde aggregaat moet naar een teststation dat al voor andere orders is ingepland. Door de assemblage vroeg af te ronden, verschuift de wachtrij alleen maar naar het testen. De klant kan een ongetest aggregaat niet gebruiken. De datum waarop de assemblage klaar is, is dus niet de leverdatum.
Stel nu dat meerdere klanten de optie kiezen die meer testtijd vraagt. Het aantal orders is misschien gelijk gebleven, maar de belasting van het teststation is toegenomen. Een planning die voor elke configuratie dezelfde gemiddelde doorlooptijd hanteert, kan die verandering missen.
De relevante vraag is niet alleen: “Hebben we de onderdelen?” Het gaat om de vraag: “Wanneer kan deze combinatie alle resterende bewerkingen doorlopen, naast het werk dat al is toegezegd?”
Daarvoor moet u de beschikbaarheid van materialen, de bewerkingsvolgorde en de gedeelde capaciteit in samenhang bekijken. SkyPlanner neemt die bewerkingen op in dezelfde productieplanning. Zo wordt de wachtrij bij het testen zichtbaar terwijl u het plan nog kunt aanpassen of een andere leverdatum kunt bespreken.
Plan zowel het werk vóór als na het assemblagepunt
Een werkbaar ATO-proces koppelt het aanvullen van componenten aan het inplannen van klantorders. Als u slechts één van beide verbetert, kan de andere kant de levering nog steeds vertragen.
Vul de voorraad aan van modules die daadwerkelijk voor de productmix worden verbruikt
Plan gemeenschappelijke componenten op basis van de totale vraag vanuit alle eindvarianten. Beoordeel volgens uw afgesproken voorraadbeleid de bruikbare voorraad, de nog te ontvangen leveringen en het verwachte verbruik, inclusief bevestigde orders. Voorkom dat u dezelfde klantvraag dubbel telt wanneer die een deel van de prognose vervangt.
Veelgebruikte modules met een lange levertijd verdienen extra aandacht. Een ontbrekende goedkope connector kan een kostbare assemblage net zo goed stilleggen als een ontbrekende motor. Beoordeel tekorten op hun gevolgen voor complete orders, niet alleen op de waarde van de componenten.
Als u modules zelf produceert, plan dan ook capaciteit in voor het aanvullen van die voorraad. Een batch standaardbases kan voor verspaning of inspectie dezelfde capaciteit nodig hebben als klantspecifiek werk. Aanvulorders die steeds hun plek in de planning verliezen, leiden uiteindelijk tot tekorten bij de eindassemblage.
Controleer welke componenten bruikbaar zijn voor de gekozen order
Vertaal de keuzes van de klant naar de juiste aantallen componenten en de benodigde bewerkingen. Controleer welke onderdelen voor deze order bruikbaar zijn, niet alleen of ze ergens in het magazijn liggen. Eerdere toewijzingen, onderdelen die voor inspectie zijn geblokkeerd en verwachte ontvangsten bepalen mede wat u daadwerkelijk kunt gebruiken.
Houd verwachte leveringen gescheiden van ontvangen voorraad. Als een module nog in bestelling is, hangt de assemblageplanning af van de aankomst ervan. Een gewijzigde leverdatum van een leverancier moet in de productieplanning worden verwerkt voordat het team zich voorbereidt op werk dat niet kan beginnen.
Plan alle resterende bewerkingen in
Neem waar nodig assemblage, configuratieafhankelijk werk, tests, inspectie en verpakking op in de planning. Ga uit van de werkelijke bewerkings- en omstelvereisten, geschikte werkcentra, ploegendiensten en beschikbaarheid van operators. Vergelijk het berekende einde van de productie met het vereiste verzendmoment en houd apart rekening met transporttijd.
Plan dit samen met andere orders en relevante aanvulorders. Twee orders kunnen niet allebei op hetzelfde moment exclusief gebruikmaken van hetzelfde teststation, alleen omdat bij beide de componentencontrole in orde was.
Als het werk niet past, beoordeel dan een uitvoerbare oplossing: een goedgekeurd alternatief werkcentrum, extra capaciteit, een andere prioriteit of een latere toegezegde leverdatum. Bekijk de gevolgen voor andere klanten voordat u ervan uitgaat dat de planning van de spoedorder is opgelost.
Herplan wanneer de beschikbaarheid van onderdelen of capaciteit verandert
Door een te laat geleverd onderdeel kan een order zijn geplande plek in de assemblage mislopen. Een andere order kan die plek vervolgens innemen. De uiteindelijke leververtraging hoeft dus niet gelijk te zijn aan de vertraging bij de leverancier. Ook de volgorde van de vervolgbewerkingen moet opnieuw worden berekend.
Hetzelfde geldt als een teststation uitvalt of er ploegcapaciteit verloren gaat. Elke wachtrij handmatig bijwerken kost planningstijd en maakt het lastiger om de gevolgen voor de hele fabriek te overzien. Juist dan is de automatische planning van SkyPlanner bijzonder waardevol.
Stem onderdelen en assemblagecapaciteit op elkaar af met SkyPlanner
SkyPlanner brengt werkcentra, ploegen, operators, materialen en prioriteiten samen in één productieplan. U legt de processtappen van het product vast, met de bijbehorende tijdsduur en benodigde productiemiddelen. Arcturus, de AI-planningsmotor van SkyPlanner, berekent de volgorde op basis van de ingestelde capaciteit, afhankelijkheden en regels.
In het voorbeeld van de pompunit worden assemblage en testen gekoppelde bewerkingen, in plaats van losse datums per afdeling. De Gantt-tijdlijn laat zien waar het werk wordt uitgevoerd, welk ander werk dezelfde productiemiddelen gebruikt en wanneer het naar verwachting klaar is. Zo ziet u of beschikbare onderdelen ook leiden tot een tijdig afgeronde unit, en niet alleen tot een drukbezet assemblageteam.
Als planning op basis van materiaalbeschikbaarheid is ingeschakeld, houdt Arcturus bij het berekenen van starttijden ook rekening met de voorraad en binnenkomende materialen. De leverdatums van inkooporders geven aan wanneer materialen naar verwachting beschikbaar zijn; door de ontvangst te bevestigen wordt de voorraad bijgewerkt. Wijzigt de leverdatum van de leverancier, werk die dan bij en bereken de planning opnieuw, in plaats van vast te houden aan het oude uitgangspunt voor de assemblage.
Voor subproducten die als onderdeel van een order worden vervaardigd, ondersteunt SkyPlanner productieafhankelijkheden. Daarmee wordt hun afronding vóór de assemblage van het hoofdproduct gepland. Voorraadonderdelen kunnen als materialen worden gekoppeld. Zo houdt de planning op basis van materiaalbeschikbaarheid rekening met zowel de beschikbaarheid van die onderdelen als de nog uit te voeren bewerkingen.
U bepaalt de prioriteiten en zet planningsbeslissingen vast met vergrendelingen. Arcturus voert de berekening uit binnen die kaders. Bij een spoedorder of een capaciteitswijziging besteedt u minder tijd aan het opnieuw opbouwen van wachtrijen per werkcentrum. Zo houdt u meer tijd over om te bepalen welke leverafspraken voorrang moeten krijgen.
Dit helpt u ook om de beschikbare capaciteit effectiever te benutten. U ziet welk werk op onderdelen wacht en welk werk op een plek bij de assemblage of het teststation. Vervolgens kunt u het knelpunt aanpakken dat daadwerkelijk bepaalt wanneer het werk klaar is. Meer onderdelen inkopen lost een overvolle wachtrij bij het teststation niet op.
SkyPlanner kan via zijn open REST API met elk ERP- of MES-systeem worden geïntegreerd. Koppel uw bestaande order-, product- en productiegegevens aan de fijnplanning, met behoud van de systemen waarmee u uw bedrijf al aanstuurt. Een betere assemblageplanning hoeft niet te beginnen met het vervangen van uw ERP-systeem.
Onderdelenbeschikbaarheid en planning komen samen bij KJH-Comp
KJH-Comp, een Finse toeleverancier in plaatbewerking, produceert lasconstructies en volledig geassembleerde, geteste producten. Het C9000 ERP-systeem en spreadsheets gaven voorheen alleen een globaal beeld van de belasting per week. De toewijzing van werk aan machines per dag gebeurde nog handmatig. Twee leidinggevenden besteedden ieder minstens de helft van hun tijd aan capaciteitsplanning.
Met SkyPlanner worden orders nog steeds in het bestaande ERP-systeem ingevoerd, terwijl de planning met eindige capaciteit en de toewijzing aan machines zijn geautomatiseerd. In de implementatie bij KJH-Comp wordt vóór het lassen een verzamelstap gebruikt. Daarbij wordt gecontroleerd of alle benodigde onderdelen, ook de ingekochte, klaarstaan voordat de taak in de wachtrij komt. Die controle gebeurde voorheen handmatig.
Volgens het bedrijf is de verantwoordelijkheid voor de planning van twee leidinggevenden naar één gegaan. De andere leidinggevende heeft ander werk gekregen. Ook meldt het bedrijf dat capaciteitsknelpunten eerder zichtbaar worden. Voor een assemblageplanner zit de belangrijkste les in de combinatie: de beschikbaarheid van onderdelen en een realistische productievolgorde horen bij elkaar. De ervaring van KJH-Comp met SkyPlanner laat zien hoe die verandering er in de praktijk uitziet.
Maak van uw volgende assemblageorder een uitvoerbaar plan
ATO heeft meerwaarde wanneer gemeenschappelijke onderdelen klanten zinvolle keuzemogelijkheden bieden, zonder dat u elke eindcombinatie op voorraad hoeft te houden. Behoud dat voordeel door het werk na de order net zo zorgvuldig te plannen als de voorraad ervoor.
Kies SkyPlanner als het afstemmen van orders waarvoor de onderdelen klaarstaan, assemblageteams en productiemiddelen voor vervolgbewerkingen dagelijks veel herplanwerk oplevert. Arcturus berekent het plan, de Gantt-weergave maakt de gevolgen inzichtelijk en u houdt de regie over de prioriteiten.
Plan een SkyPlanner-demo en neem een gangbare assemblageorder als voorbeeld, met de benodigde onderdelen en het productiemiddel dat de afronding het vaakst vertraagt. Voeg daar een tweede order aan toe die hetzelfde productiemiddel nodig heeft. Daarmee hebben we een concreet vertrekpunt om te laten zien hoe SkyPlanner tijd kan besparen bij het herplannen en leverdatums beter beoordeelbaar kan maken.
Liever eerst zelf verkennen? Probeer SkyPlanner met demogegevens en ontdek hoe bewerkingen en capaciteit samenkomen in één planning.
Jussi Mäntylä
Specialist productieplanning, SkyPlanner


