








Ebben a cikkben
- Hogyan működik a rendelésre történő összeszerelés?
- Rendelésre történő összeszerelés, rendelésre gyártás és készletre gyártás
- Mikor megfelelő gyártási stratégia az ATO?
- Miért késhet a szállítás akkor is, ha az alkatrészek készen állnak?
- Tervezze meg az összeszerelés előtti és utáni munkát is
- A tényleges termékösszetétel alapján gondoskodjon a modulok utánpótlásáról
- Ellenőrizze az adott rendeléshez felhasználható alkatrészeket
- Ütemezze a teljes hátralévő gyártási útvonalat
- Tervezzen újra, ha változik az anyagellátottság vagy a kapacitás
- Hangolja össze az alkatrészek rendelkezésre állását az összeszerelési kapacitással a SkyPlanner segítségével
- Alkatrészellátás és ütemezés összehangolása a KJH-Compnál
- Készítsen megvalósítható tervet a következő összeszerelési rendeléséhez
Kezdőlap » Erőforrások » Rendelésre történő összeszerelés: kész alkatrészekből, határidőre
Becsült olvasási idő: 10 percek
A rendelésre történő összeszerelés (ATO) lényege, hogy a szabványos alkatrészeket vagy részegységeket előre készleten tartjuk, a készterméket viszont csak a vevői rendelés beérkezése után szereljük össze. A több változatban is felhasználható alkatrészeket előre elkészítjük, de nem építjük be őket előre minden lehetséges késztermékváltozatba.
Így a vevők nagyobb választékból választhatnak, és rövidebb ideig kellhet várniuk, mintha mindent az alapoktól kezdenénk gyártani. Attól azonban, hogy minden alkatrész rendelkezésre áll, még nem lesz szabad szerelőpadunk. A rendelés teljesítéséhez továbbra is szükség van emberekre, berendezésekre és gyakran vizsgálati kapacitásra is, mielőtt a termék elhagyhatja a gyárat.
A gyártástervező számára ezért az ATO két összefüggő feladatot jelent: gondoskodni a megfelelő modulok rendelkezésre állásáról, és megvalósítható időpontot találni a gyártásban a vevő által választott kombinációnak. A SkyPlanner APS elvégzi az ehhez szükséges ütemezési számításokat. Segít összehangolt összeszerelési tervet készíteni a rendelkezésre álló alkatrészekből, ahelyett, hogy újabb várakozó feladatok sorrendjét kellene kézzel átrendezni.
Hogyan működik a rendelésre történő összeszerelés?
Az ATO elkülöníti a várható keresletre előre elvégzett munkát a konkrét vevőnek végzett munkától. A rendelés beérkezése előtt beszerezzük az alkatrészeket, vagy legyártjuk a szabványos modulokat. A rendelés után kiválasztjuk a szükséges kombinációt, összeszereljük, elvégezzük az előírt vizsgálatokat és ellenőrzéseket, majd előkészítjük a kiszállításra.
A több változatban is felhasználható alkatrészek készlete a vevői rendelés szétválasztási pontján helyezkedik el: ez az a határ, ahol az előrejelzés alapján végzett előkészítés átadja a helyét a konkrét rendeléshez kapcsolódó munkának. Nem az a lényeg, hogy minden kész konfigurációval tele legyen a raktár, hanem az, hogy szűkebb alkatrészkínálatból többféle konfigurációt lehessen kiszolgálni.
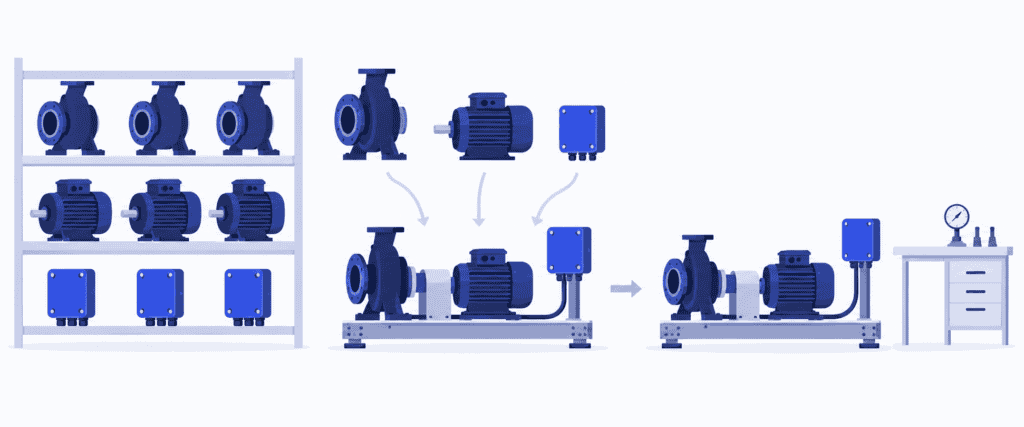
Képzeljünk el egy moduláris szivattyúegységeket gyártó vállalatot. A vevők szivattyúk, motorok és vezérlőmodulok jóváhagyott kombinációi közül választhatnak. A gyártó készleten tartja ezeket az alkatrészeket, és a rendelés beérkezése után egy szabványos alapkeretre szereli a kiválasztott kombinációt. A végső csatlakoztatásokat, a vizsgálatot és a csomagolást még ezután kell elvégezni.
Ez az ATO. Ha ugyanezen gyártónak előbb egy teljesen új szivattyúrendszert kell megterveznie, az már más jellegű rendelés. Önmagában attól, hogy közös alkatrészeket használunk, még nem minden egyedi igényre szabott termék készül rendelésre történő összeszereléssel.
Rendelésre történő összeszerelés, rendelésre gyártás és készletre gyártás
A különbséget leginkább az mutatja meg, hogy mi áll készen a vevő rendelésekor.
| Stratégia | Mi áll készen a rendelés előtt? | Fő feladatok a rendelés után |
|---|---|---|
| Készletre gyártás (MTS) | A várható keresletre legyártott késztermékek | A rendelkezésre álló készlet komissiózása, csomagolása és feladása |
| Rendelésre történő összeszerelés (ATO) | Szabványos alkatrészek vagy részegységek | A kiválasztott kombináció összeszerelése, vizsgálata és előkészítése a kiszállításra |
| Rendelésre gyártás (MTO) | Kidolgozott termékterv és gyártási útvonal; egyes anyagok készleten lehetnek | A megrendelt termék legyártása a szükséges műveletekkel |
| Egyedi tervezés és gyártás rendelésre (ETO) | Újra felhasználható szaktudás és esetleg szabványos alkatrészek | A vevő egyedi igényeire szabott megoldás megtervezése, majd legyártása |
A rendelésre konfigurálás (CTO) azt jelenti, hogy a terméket előre meghatározott, egymással kompatibilis lehetőségekből állítják össze. Az ATO azt írja le, hogyan lesz az előkészített alkatrészekből késztermék a rendelés után. A kettő átfedheti egymást: a vevő konfigurálhat egy szivattyúegységet, amelyet a gyár ezután rendelésre szerel össze.
Ezek a megkülönböztetések segítik a tervezést, de nem kell az egész vállalatot egyetlen kategóriába sorolni. Egy jól fogyó szabványos egységet tarthatunk készleten, a kevésbé kiszámítható keresletű kombinációkat összeszerelhetjük rendelésre, a különleges alkalmazásokat pedig külön megtervezhetjük.
Mikor megfelelő gyártási stratégia az ATO?
Az ATO akkor a legvonzóbb, ha a vevők változatos kínálatot várnak, de a termék nagy része szabványosítható. Üzletileg akkor éri meg, ha kezelhető számú alkatrészből olyan késztermékválaszték állítható össze, amelynek kellő üzleti értéke van.
Négy feltételt érdemes megvizsgálni:
- A változatok valóban közös alkatrészeket használnak. Egy motor vagy vezérlőmodul több kész konfigurációban is felhasználható, nem pedig egyetlen, bizonytalan megrendelésre vár.
- A kombinációk már meg vannak határozva. A mérnökök kidolgozták, hogy mely alkatrészek működnek együtt, és hogyan kell a kiválasztott terméket összeszerelni és ellenőrizni.
- A hátralévő munka belefér a vevő által elvárt szállítási határidőbe. Az összeszerelés, a sorban állás, a vizsgálat és a kiszállítás előkészítése együtt sem tart tovább annál, amennyit a vevő hajlandó várni.
- Az alkatrészigény kellően kiszámítható az utánpótláshoz. Nem kell minden késztermék-kombináció keresletét tökéletesen előre jelezni, de az ezekhez szükséges alkatrészekhez továbbra is megalapozott ellátási terv kell.
Ennek előnye, hogy kisebb az esélye a rosszul megválasztott késztermékváltozat előre legyártásának. Nem készítünk el egy adott szivattyú–motor kombinációt abban a reményben, hogy majd elkel, hanem a rendelés beérkezéséig nyitva hagyjuk a választás lehetőségét. A közös modulok csökkenthetik a késztermékkészletben lekötött tőkét, miközben a vevő kiválaszthatja a számára megfelelő terméket.
A hosszabb átfutási idejű munkák előzetes elvégzése a vevő várakozását is lerövidítheti ahhoz képest, mintha ezeket a műveleteket csak az értékesítés után kezdenénk el. A szabványos modulok ismételhető beszerzési, gyártási és minőség-ellenőrzési folyamatokat tesznek lehetővé, a rendelésfüggő munka pedig a folyamat végére összpontosul.
Ennek ára, hogy a készletezési kockázat nem szűnik meg, csak máshová kerül. Egy újabb típussal felváltott vezérlőmodul így is elavulhat. Ha hirtelen megugrik az egyik motor iránti kereslet, az több termékváltozat gyártását is feltarthatja. Széles kínálatból pedig nehéz gyorsan szállítani, ha minden választás más, hosszadalmas vizsgálati eljárást igényel.
Ha a vevők azonnali feladást várnak, a legnépszerűbb termékeknél jobb megoldás lehet a késztermékek készletezése. Ha szinte minden rendelés új tervezést vagy egyedi, hosszú átfutási idejű alkatrészeket igényel, az ATO kisebb időelőnyt ad. Azoknál a termékcsaládoknál érdemes alkalmazni, ahol a közös alkatrészek révén valóban kevesebb munkát kell a vevő várakozási ideje alatt elvégezni.
Miért késhet a szállítás akkor is, ha az alkatrészek készen állnak?
Térjünk vissza a képzeletbeli szivattyúegység-gyártóhoz. A szükséges szivattyú, motor és vezérlőmodul mind rendelkezésre áll. Az összeszerelésben van szabad kapacitás, így a rendelés teljesítése egyszerűnek tűnik.
A kész egységhez azonban olyan vizsgálóállomásra van szükség, amelyet már más rendelések foglalnak le. Ha az összeszerelés korábban elkészül, a sorban állás csupán átkerül a vizsgálathoz. A vevő nem használhat bevizsgálatlan egységet, ezért az összeszerelés befejezése még nem jelenti a szállítás időpontját.
Most képzeljük el, hogy több vevő is azt a változatot választja, amelynek hosszabb a vizsgálata. A rendelések száma akár változatlan is maradhat, a vizsgálóállomás terhelése mégis nő. Ha az ütemterv minden konfigurációhoz ugyanazzal az átlagos átfutási idővel számol, ez a változás rejtve maradhat.
Nem elég tehát azt kérdezni: „Megvannak az alkatrészek?” A hasznos kérdés inkább ez: „Mikor tud ez a kombináció végighaladni az összes hátralévő műveleten a már elvállalt munkák mellett?”
Ehhez együtt kell látni az anyagok rendelkezésre állását, a műveleti sorrendet és a közösen használt kapacitást. A SkyPlanner ugyanabban a gyártási ütemtervben helyezi el ezeket a műveleteket, így a vizsgálatra váró sor akkor válik láthatóvá, amikor még módosítható a terv, vagy egyeztethető egy másik szállítási időpont.
Tervezze meg az összeszerelés előtti és utáni munkát is
Egy működőképes ATO-folyamat összekapcsolja az alkatrész-utánpótlást a vevői rendelések ütemezésével. Ha csak az egyik oldalt fejlesztjük, a másik továbbra is késleltetheti a szállítást.
A tényleges termékösszetétel alapján gondoskodjon a modulok utánpótlásáról
A közös alkatrészeket az összes késztermékváltozat együttes igénye alapján tervezze. Az elfogadott készletezési szabályok szerint tekintse át a felhasználható készletet, a még be nem érkezett utánpótlást és a várható felhasználást, beleértve a biztos rendeléseket is. Ügyeljen arra, hogy ugyanazt a vevői igényt ne számolja kétszer, amikor az előrejelzés egy részének helyébe tényleges rendelés lép.
A hosszú átfutási idejű, gyakran használt modulokra különösen figyeljen. Egy olcsó csatlakozó hiánya ugyanúgy megakaszthatja egy drága termék összeszerelését, mint egy hiányzó motor. A hiányokat ne csupán az alkatrészek értéke alapján vizsgálja, hanem aszerint is, hogy miként hatnak a teljes rendelések teljesítésére.
Ha a modulokat házon belül gyártja, az utánpótlásukhoz szükséges munkára is biztosítson kapacitást. Egy sorozat szabványos alapkeret ugyanazért a megmunkálási vagy ellenőrzési kapacitásért versenyezhet, mint a vevőspecifikus munka. Ha az utánpótlás gyártását újra és újra hátrasorolják, az előbb-utóbb hiányt okoz a végszerelésnél.
Ellenőrizze az adott rendeléshez felhasználható alkatrészeket
A vevő választásai alapján határozza meg a megfelelő alkatrészmennyiségeket és a szükséges műveleteket. Azt ellenőrizze, hogy mely alkatrészek használhatók fel ehhez a rendeléshez, ne csupán azt, hogy megtalálhatók-e valahol a raktárban. A korábbi lekötések, az ellenőrzés miatt zárolt készletek és a várható beérkezések mind befolyásolják a ténylegesen felhasználható mennyiséget.
A várható utánpótlást kezelje külön a már beérkezett készlettől. Ha egy modult még csak megrendeltek, az összeszerelési terv a beérkezésétől függ. A beszállítói határidő változásának még azelőtt meg kell jelennie a gyártási ütemtervben, hogy a csapat olyan munkára készülne fel, amelyet nem lehet elkezdeni.
Ütemezze a teljes hátralévő gyártási útvonalat
Vegye figyelembe az összeszerelést, a konfigurációtól függő munkákat, valamint szükség szerint a vizsgálatot, az ellenőrzést és a csomagolást. A tényleges műveleti és átállási követelményekkel, az alkalmas munkaállomásokkal, a műszakokkal és a kezelők rendelkezésre állásával számoljon. A gyártás így kiszámított befejezési időpontját vesse össze az előírt feladási időponttal, a szállításra pedig külön hagyjon időt.
Mindezt a többi rendeléssel és a kapcsolódó utánpótlási munkákkal együtt ütemezze. Két rendelés nem használhatja ugyanazt a vizsgálóállomást egyidejűleg kizárólagosan csak azért, mert az ellenőrzés szerint mindkettőhöz rendelkezésre állnak az alkatrészek.
Ha a munka nem fér bele az ütemtervbe, mérlegeljen megvalósítható megoldást: jóváhagyott alternatív munkaállomást, többletkapacitást, a prioritások módosítását vagy későbbi vállalási határidőt. Mielőtt megoldottnak tekintene egy sürgős rendelést, vizsgálja meg a többi vevőre gyakorolt hatását is.
Tervezzen újra, ha változik az anyagellátottság vagy a kapacitás
Egy késő alkatrész miatt a rendelés lemaradhat a számára kijelölt összeszerelési idősávról. Ezt az idősávot közben egy másik rendelés foglalhatja el, így a végső szállítási késés nem feltétlenül egyezik meg a beszállító késésével. A további műveletek sorrendjét is újra kell számolni.
Ugyanez érvényes a tesztállomás leállására vagy a műszakkapacitás kiesésére is. Az egyes várólisták kézi frissítése időt vesz el a tervezéstől, és megnehezíti az egész üzemre kiterjedő következmények áttekintését. Ilyenkor válik különösen értékessé a SkyPlanner automatikus ütemezése.
Hangolja össze az alkatrészek rendelkezésre állását az összeszerelési kapacitással a SkyPlanner segítségével
A SkyPlanner egyetlen gyártási tervben fogja össze a munkaállomásokat, a műszakokat, a gépkezelőket, az anyagokat és a prioritásokat. Ön határozza meg a termék műveleteit, azok időtartamát és erőforrásigényét. A rendszer ütemezésért felelős mesterséges intelligenciája, az Arcturus a beállított kapacitás, függőségek és szabályok alapján számítja ki a sorrendet.
A szivattyúegység példájában az összeszerelés és a tesztelés így összekapcsolt műveletekké válik, nem pedig az egyes részlegek különálló határidőiként jelenik meg. A Gantt-idővonal megmutatja, hol zajlik a munka, mely más feladatok használják ugyanazokat az erőforrásokat, és mikorra várható a befejezés. Így láthatja, hogy a rendelkezésre álló alkatrészekből határidőre elkészül-e az egység, vagy csupán az összeszerelő csapat lesz elfoglalt.
Ha az anyagellátást is figyelembe vevő ütemezés be van kapcsolva, az Arcturus a kezdési időpontok kiszámításakor a készletet és a beérkező anyagokat is számításba veszi. A beszerzési rendelések szállítási dátumai a várható rendelkezésre állást jelzik; az átvétel visszaigazolása frissíti a készletet. Ha a beszállító módosítja a dátumot, frissítse ezt az adatot, és számíttassa újra az ütemtervet ahelyett, hogy a korábban feltételezett összeszerelési időponttal dolgozna tovább.
A rendelés részeként gyártott részegységeknél a SkyPlanner olyan gyártási függőségeket támogat, amelyek biztosítják, hogy ezek befejezése a fölérendelt termék összeszerelése elé kerüljön az ütemtervben. A készleten tartott alkatrészek anyagként kapcsolhatók a gyártáshoz, így az anyagellátást figyelembe vevő ütemezés a még elvégzendő műveletek mellett ezek rendelkezésre állásával is számol.
Ön határozza meg a prioritásokat, és zárolásokkal rögzítheti az ütemezési döntéseit. Az Arcturus ezekhez az utasításokhoz igazodva végzi el a számításokat. Ha sürgős rendelés érkezik vagy változik a kapacitás, kevesebb időt kell a munkaállomások feladatsorainak újrarendezésére fordítania, és több ideje marad eldönteni, mely vállalt szállítási határidőket kell megőrizni.
Ez a rendelkezésre álló kapacitás hatékonyabb kihasználását is segíti. Megkülönböztetheti az alkatrészre váró feladatokat azoktól, amelyek szabad összeszerelési vagy tesztelési időpontra várnak, majd azzal a korláttal foglalkozhat, amely ténylegesen meghatározza a befejezést. További alkatrészek beszerzése nem szünteti meg a tesztelésnél feltorlódott feladatsort.
A SkyPlanner a nyílt REST API segítségével bármely ERP- vagy MES-rendszerrel integrálható. Használja meglévő rendelési, termék- és gyártási adatait a részletes ütemezéshez, miközben megtartja a vállalat működését már támogató rendszereket. Az összeszerelés jobb ütemezéséhez nem kell először lecserélnie az ERP-rendszerét.
Alkatrészellátás és ütemezés összehangolása a KJH-Compnál
A finn KJH-Comp lemezmegmunkálási bérgyártóként hegesztett szerkezeteket, valamint teljesen összeszerelt és tesztelt termékeket gyárt. Korábban a C9000 ERP-rendszer és a táblázatok csak hozzávetőleges heti terhelést mutattak, a munkák napi szintű gépekhez rendelése pedig kézzel történt. Két művezető külön-külön is a munkaideje legalább felét kapacitásütemezéssel töltötte.
A SkyPlanner bevezetése óta a rendelések továbbra is a meglévő ERP-rendszerbe kerülnek, a véges kapacitású ütemezés és a munkák gépekhez rendelése viszont automatizált. A KJH-Compnál kialakított megoldásban egy hegesztés előtti összekészítési lépés során ellenőrzik, hogy minden szükséges alkatrész – a vásárolt alkatrészeket is beleértve – rendelkezésre áll-e, mielőtt a gyártási feladat a várólistára kerül. Ezt korábban kézzel ellenőrizték.
A vállalat beszámolója szerint az ütemezést a korábbi két művezető helyett már egy végzi, a másik munkatárs pedig más feladatokat kapott. Arról is beszámolnak, hogy a kapacitás szűk keresztmetszetei korábban láthatóvá válnak. Az összeszerelést tervezők számára az a lényeges tanulság, hogy az alkatrészek rendelkezésre állását és a reális gyártási sorrendet együtt kell kezelni. A KJH-Comp SkyPlannerrel kapcsolatos tapasztalatai a gyakorlatban mutatják be ezt a változást.
Készítsen megvalósítható tervet a következő összeszerelési rendeléséhez
Az ATO akkor indokolt, ha a közös alkatrészek érdemi választékot kínálnak a vevőknek anélkül, hogy minden késztermék-kombinációt készleten kellene tartania. Őrizze meg ezt az előnyt: a rendelés utáni munkát ugyanolyan gondosan tervezze meg, mint a rendelés előtt felépített készletet.
Válassza a SkyPlannert, ha az alkatrészekkel már ellátott rendelések, az összeszerelő csapatok és az utánuk következő műveletek erőforrásainak összehangolása mindennapos újraütemezési teherré vált. Az Arcturus kiszámítja az ütemtervet, a Gantt-nézet világossá teszi annak következményeit, a prioritások meghatározása pedig továbbra is az Ön kezében marad.
Foglaljon SkyPlanner-bemutatót, és készüljön egy jellemző összeszerelési rendelés adataival: az alkatrészigényével és azzal, hogy melyik erőforrás késlelteti leggyakrabban a befejezését. Válasszon mellé egy másik rendelést is, amely ugyanezért az erőforrásért verseng. Ezek konkrét kiindulópontot adnak ahhoz, hogy bemutassuk, hogyan takaríthat meg időt az újratervezés során a SkyPlannerrel, és hogyan mérheti fel könnyebben a szállítási határidők tarthatóságát.
Előbb inkább önállóan ismerkedne a rendszerrel? Próbálja ki a SkyPlannert bemutatóadatokkal, és nézze meg, hogyan hangolhatók össze a műveletek és a kapacitások egyetlen ütemtervben.
Jussi Mäntylä
A SkyPlanner gyártástervezési szakértője


