








In questo articolo
- Che cos’è l’engineer to order?
- Engineer to order e produzione su commessa a confronto
- Quando conviene affrontare il lavoro aggiuntivo dell’ETO?
- Coordina ufficio tecnico, acquisti e produzione prima del passaggio di consegne
- Definisci l’ambito della commessa e le ipotesi di rilascio in produzione
- Considera già durante la progettazione gli acquisti con tempi di approvvigionamento lunghi
- Rilascia le parti definite con informazioni utilizzabili in produzione
- Verifica l’intero percorso fino alla consegna tenendo conto delle altre commesse
- Un ritardo nella progettazione può incidere su più commesse
- Usa SkyPlanner per collocare in modo realistico le lavorazioni rilasciate
- UTU: una schedulazione più chiara per le consegne su commessa
- Inserisci il tuo prossimo progetto nel programma di produzione condiviso
Home » Risorse » Engineer to order: dal progetto a un piano di produzione attuabile
Tempo di lettura stimato: 10 minuti
Il cliente ha bisogno di una macchina che, nella sua forma definitiva, non esiste ancora. L’ufficio tecnico deve definirla, l’ufficio acquisti deve procurarsi i componenti e la produzione deve trovare lo spazio per costruirla insieme alle altre commesse già confermate.
È questa la logica dell’engineer to order. La sfida non è soltanto progettare il prodotto giusto, ma mantenere allineati le scelte progettuali, le date di disponibilità dei materiali e il programma di produzione mentre il prodotto prende forma. Completare un disegno non rende disponibile un centro di lavorazione, così come ricevere un componente critico non libera uno spazio nel programma di montaggio.
SkyPlanner APS ti aiuta a tradurre queste esigenze produttive in un piano attuabile. Arcturus, la sua intelligenza artificiale per la schedulazione, calcola dove collocare le operazioni in base alle risorse produttive, ai materiali e alle priorità. Puoi vedere il risultato in un diagramma di Gantt, anziché ricostruire a mano le code di lavorazione sulle macchine per ogni commessa.
Che cos’è l’engineer to order?
L’engineer to order (ETO) è una strategia produttiva in cui l’ordine del cliente avvia sia la progettazione del prodotto sia la produzione. Prima di poter eseguire le lavorazioni interessate, i requisiti del cliente devono essere tradotti in un progetto approvato.
La progettazione può riguardare una nuova macchina, un gruppo realizzato per uno specifico cliente o un adattamento sostanziale di un prodotto esistente. L’ETO non richiede di inventare da capo ogni elemento di fissaggio, componente o dettaglio progettuale. Il punto decisivo è che la soluzione ordinata richiede ancora un’attività di progettazione: non basta scegliere un prodotto già definito e avviarne il ciclo di lavorazione.
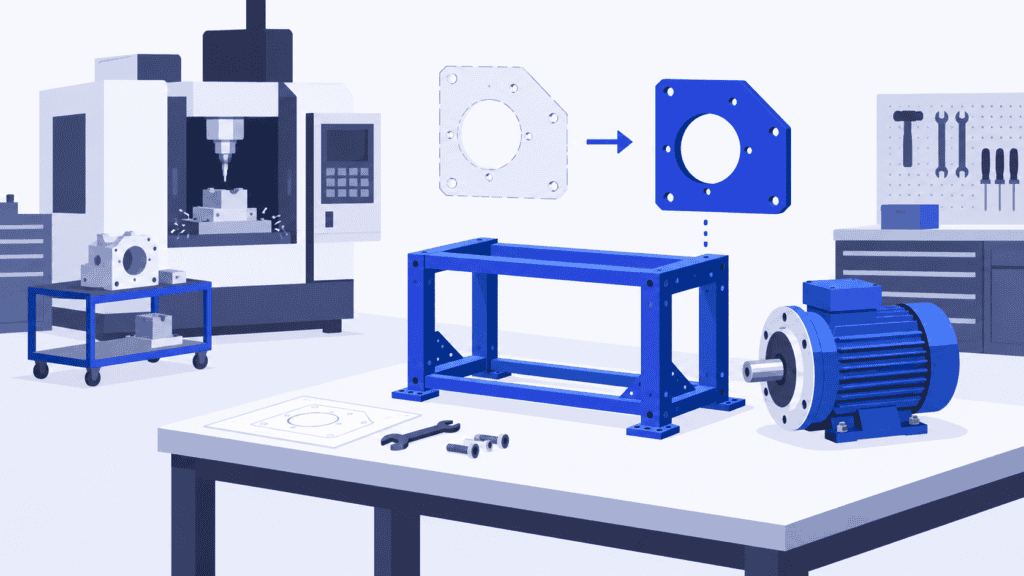
Immagina un’azienda che costruisce un banco prova per un componente particolare di un cliente. Il team deve progettare l’attrezzatura di fissaggio, scegliere un azionamento adatto e definire la configurazione in base alle esigenze di collaudo del cliente. Si possono riutilizzare motori e sistemi di controllo standard, ma il banco completo viene progettato per quell’ordine.
Engineer to order e produzione su commessa a confronto
Entrambi partono da un ordine del cliente. La differenza sta nel grado di definizione del prodotto.
| Strategia | Cosa succede dopo l’ordine? | La domanda chiave per la pianificazione |
|---|---|---|
| Engineer to order (ETO) | Si progetta la soluzione specifica per il cliente, poi si produce quanto approvato | Quando saranno definite le lavorazioni e ci saranno le condizioni per avviarle? Quando potrà completarle la produzione? |
| Produzione su commessa (MTO) | Si realizza per l’ordine un prodotto o una variante già definiti | Dove si possono inserire nel programma di produzione le operazioni già note? |
| Configurazione su ordine (CTO) | Si scelgono opzioni predefinite e compatibili tra loro | È possibile approvvigionare i componenti e realizzare la configurazione scelta in tempo? |
| Produzione per magazzino (MTS) | Si evade l’ordine attingendo ai prodotti finiti realizzati in previsione della domanda | I prodotti finiti richiesti sono disponibili a magazzino? |
Una finitura o una quantità particolare non rendono automaticamente una commessa ETO. Se il progetto approvato e il metodo di produzione soddisfano già il requisito, può essere più corretto parlare di produzione su commessa. Se invece l’ufficio tecnico deve sviluppare una nuova soluzione, ETO è la definizione più utile.
Uno stesso stabilimento può adottare più strategie. Gli articoli standard possono essere prodotti per magazzino, quelli ricorrenti su commessa e i nuovi prodotti progettati e realizzati secondo la logica ETO. Le rispettive operazioni possono comunque contendersi le stesse macchine e le stesse persone.
Quando conviene affrontare il lavoro aggiuntivo dell’ETO?
L’ETO ha senso quando un prodotto esistente o una configurazione predefinita non possono soddisfare l’esigenza del cliente e risolverla giustifica l’impegno progettuale. Ne sono esempi le macchine speciali, le attrezzature di collaudo personalizzate e i gruppi industriali destinati ad applicazioni specifiche.
Il vantaggio commerciale sta nella rispondenza alle esigenze: puoi fornire una soluzione che il cliente non può semplicemente scegliere da un catalogo. Riutilizzare moduli collaudati, dove opportuno, aiuta a evitare che la personalizzazione porti a riprogettare inutilmente ciò che già funziona.
Il rovescio della medaglia è dato dai tempi e dall’incertezza. Progettazione, approvazioni e approvvigionamento aggiungono attività necessarie prima di poter completare la produzione. Un progetto in evoluzione può modificare i fabbisogni di materiali, i tempi di lavorazione e i costi. Non si realizzano prodotti finiti per magazzino in previsione di vendite future, ma il capitale può comunque restare immobilizzato nei componenti acquistati e nelle commesse in corso.
Prima di accettare l’ordine, concorda che cosa sta acquistando il cliente, quali decisioni restano aperte, chi approva il progetto e come le modifiche successive incidono sul prezzo e sulla consegna. Verifica che il cliente accetti un lead time che comprenda progettazione e approvvigionamento, non soltanto le lavorazioni a macchina.
Se gli ordini ricorrenti richiedono sempre la stessa soluzione, valuta se una parte del lavoro possa diventare un progetto standard o un’opzione configurabile. Riserva l’ETO ai requisiti che richiedono davvero un’attività di progettazione.
Coordina ufficio tecnico, acquisti e produzione prima del passaggio di consegne
Un piano ETO diventa fragile quando ogni reparto ha una data plausibile, ma nessuno verifica che le date siano compatibili tra loro. L’ufficio tecnico prevede di rilasciare un disegno per la produzione, gli acquisti attendono l’arrivo di un componente e la produzione presume che entrambi saranno pronti per una finestra già occupata da un’altra commessa.
Un flusso di lavoro più efficace collega fin dall’inizio le condizioni necessarie per avviare le lavorazioni alla capacità produttiva disponibile.
Definisci l’ambito della commessa e le ipotesi di rilascio in produzione
Individua gli aspetti del progetto che determinano la consegna: approvazioni del cliente, interfacce critiche, apparecchiature da acquistare e informazioni di produzione senza le quali gli altri non possono procedere. Per ogni decisione ancora aperta, assegna un responsabile e una data prevista per la risoluzione.
I primi piani conterranno delle stime. Mantienile chiaramente riconoscibili come ipotesi, senza trattare ogni data prevista come un rilascio già approvato. Una consegna promessa sulla base di un’interfaccia non ancora confermata richiede un’attenzione diversa rispetto a una basata su un gruppo già collaudato e prodotto più volte.
Considera già durante la progettazione gli acquisti con tempi di approvvigionamento lunghi
Un motore, un getto o un componente di controllo critico potrebbero dover essere ordinati prima di aver definito ogni dettaglio del prodotto. Ufficio tecnico e acquisti dovrebbero concordare quali specifiche sono abbastanza stabili da consentire l’acquisto e quali rischi restano in caso di modifiche al progetto.
La scelta non si riduce a “comprare in anticipo” oppure “aspettare il progetto completo”. Acquistare troppo presto può lasciare componenti inutilizzabili; farlo troppo tardi può bloccare una commessa altrimenti pronta. Collega le date dei fornitori alle operazioni che richiedono quei componenti e aggiorna il piano quando cambia la data confermata da un fornitore.
Rilascia le parti definite con informazioni utilizzabili in produzione
Quando il prodotto lo consente, puoi rilasciare in produzione una parte approvata senza attendere la definizione di tutti i dettagli che non la riguardano. Un telaio ormai definito può essere pronto mentre l’attrezzatura di fissaggio specifica per il cliente è ancora in progettazione. Questo può ridurre l’attesa, purché le decisioni successive non rendano inutilizzabile quanto già rilasciato.
Ogni rilascio deve includere la revisione del disegno applicabile, i materiali, la quantità, le operazioni, le risorse produttive idonee e tempi realistici di attrezzaggio e lavorazione. Chiarisci quali lavorazioni sono autorizzate e quali restano provvisorie. Prima di inviare un’istruzione aggiornata al reparto produttivo, concorda come gestire gli effetti di una modifica tecnica su quanto è già stato acquistato, rilasciato o avviato.
È a questo punto che le informazioni tecniche diventano requisiti per la schedulazione. Il ciclo di lavorazione descrive le attività da svolgere, ma non prenota la capacità necessaria per eseguirle.
Verifica l’intero percorso fino alla consegna tenendo conto delle altre commesse
Schedula le operazioni rilasciate insieme al resto del carico di lavoro dello stabilimento. Includi i componenti che devono confluire al montaggio, gli eventuali controlli o collaudi richiesti e il tempo necessario dopo la produzione per la spedizione o per preparare l’installazione.
Non assegnare a ogni commessa una copia immaginaria della stessa squadra di montaggio. Il piano di una singola commessa può presentare una sequenza sensata mentre il piano complessivo dello stabilimento è sovraccarico. Al cliente serve una data di completamento sostenibile con le risorse condivise, non una semplice durata sommata alla data di rilascio dell’ufficio tecnico.
Un ritardo nella progettazione può incidere su più commesse
Torniamo all’ipotetico costruttore di banchi prova. Il telaio è approvato, è stato ordinato un azionamento e per completare la piastra adattatrice mancano ancora le dimensioni dell’interfaccia del cliente. Le lavorazioni meccaniche devono terminare prima del montaggio finale e altre commesse utilizzano lo stesso centro di lavorazione e la stessa squadra di montaggio.
Il cliente modifica l’interfaccia. L’ufficio tecnico rivede la piastra adattatrice e il suo rilascio in produzione slitta. Nel frattempo, un’altra commessa occupa la finestra di lavorazione prevista per la piastra.
Spostare soltanto la data della piastra adattatrice non basta. La prima disponibilità successiva per la lavorazione potrebbe cadere dopo la finestra prevista per il montaggio. L’azionamento può arrivare puntuale e il telaio può essere completo, ma il banco non può comunque passare al montaggio finale. Avviare altri componenti non collegati non risolve questa mancanza di sincronizzazione.
Il pianificatore deve riesaminare insieme tutte le operazioni rimanenti. Un centro di lavoro alternativo, già autorizzato, potrebbe realizzare la piastra adattatrice? Una modifica concordata delle priorità permetterebbe di recuperare la finestra di montaggio e su quale altra consegna inciderebbe? È giustificato aggiungere capacità oppure occorre comunicare al cliente una nuova data?
Sono decisioni di produzione, non di gestione dei disegni. Un programma che tiene conto di questi legami consente di valutarle prima che un mancato rilascio si trasformi in una sorpresa al montaggio finale.
Usa SkyPlanner per collocare in modo realistico le lavorazioni rilasciate
SkyPlanner riunisce centri di lavoro, turni, operatori, materiali e priorità in un unico programma di produzione. Le fasi del ciclo del prodotto descrivono le lavorazioni da eseguire e le relative durate. Arcturus schedula queste operazioni in base alla capacità, alle dipendenze e alle regole configurate; il diagramma di Gantt mostra dove vengono eseguite e quando se ne prevede il completamento.
Per chi pianifica la produzione ETO, questo significa vedere le lavorazioni del banco di prova autorizzate per la produzione accanto agli altri progetti che utilizzano le stesse risorse produttive. Puoi seguire il passaggio dalle lavorazioni meccaniche all’assemblaggio e vedere quando è previsto il completamento, senza dover gestire date separate per ogni reparto.
La data minima di avvio indica quando la produzione può iniziare al più presto. In questo flusso, è il pianificatore o l’ERP collegato a fornire tale data, sulla base delle informazioni concordate sullo stato di approntamento. Se cambia la data prevista per l’autorizzazione alla produzione dell’adattatore, aggiorna le lavorazioni interessate e ricalcola il programma. Puoi quindi verificare la nuova data di fine produzione prima di confermare le conseguenze della modifica sulla consegna.
Quando è attiva la regola di schedulazione che tiene conto dei materiali, Arcturus ne considera anche la disponibilità. Le date di consegna degli ordini di acquisto indicano la disponibilità prevista; confermare un ordine di acquisto come consegnato aggiorna le giacenze. Una nuova data comunicata dal fornitore può quindi essere recepita nei dati usati per la schedulazione, anziché restare in un’email dell’ufficio acquisti mentre la produzione continua a basarsi sulla previsione precedente.
Sei tu a stabilire le priorità e a usare i blocchi per mantenere ferme le decisioni di schedulazione che non devono cambiare. Arcturus esegue il calcolo nel rispetto di queste indicazioni. Questo riduce la rischedulazione manuale e ti aiuta a sfruttare meglio la capacità disponibile, lasciando a te la valutazione commerciale su quali impegni abbiano la precedenza.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua REST API aperta. Collega i dati già disponibili su ordini e produzione al calcolo del programma, mantenendo ben definiti il processo di approvazione tecnica e le responsabilità dell’ERP. Migliorare la schedulazione ETO non richiede necessariamente di sostituire i sistemi che già gestiscono le informazioni di prodotto e gli ordini.
Scegli SkyPlanner quando coordinare le lavorazioni dei diversi progetti è diventato un onere manuale quotidiano. Il vantaggio è una risposta più chiara alla domanda che i clienti continuano a fare: considerando ciò che è pronto e gli impegni di produzione già presi, quando potrà essere completato questo progetto?
UTU: una schedulazione più chiara per le consegne su commessa
Lo stabilimento UTU di Ulvila produce quadri elettrici e apparecchiature di manovra, dai prodotti standard alle grandi forniture su commessa. Prima di SkyPlanner, i reparti pianificavano con fogli Excel aggiornati manualmente. Le modifiche alla sequenza di produzione nell’ERP non sempre arrivavano al reparto produttivo ed era difficile avere una visione realistica della capacità disponibile.
Nell’implementazione di UTU, SkyPlanner è collegato a Oracle NetSuite e al sistema paghe e riunisce tutte le linee e tutti i reparti dello stabilimento in un unico sistema di pianificazione. UTU sottolinea il valore della combinazione tra schedulazione automatica e diagramma di Gantt: piano, avanzamento effettivo, capacità e carico sono visibili insieme. La coda di lavoro aggiornata arriva agli addetti al montaggio in pochi secondi.
L’azienda riferisce una schedulazione più precisa dei prodotti su commessa, come le cabine di trasformazione da esterno e i quadri di media tensione. Nel piano a più lungo termine può tenere conto delle variazioni di capacità, comprese le assenze per malattia. UTU stima inoltre un risparmio di circa due ore di lavoro alla settimana, perché non è più necessario aggiornare manualmente i fogli di calcolo.
Questa esperienza mostra il valore concreto per la produzione su commessa: un piano di produzione aggiornato e condiviso facilita il coordinamento del lavoro e offre basi più solide per discutere le consegne. La testimonianza di UTU su SkyPlanner mostra che cosa è cambiato per i pianificatori e gli addetti al montaggio.
Inserisci il tuo prossimo progetto nel programma di produzione condiviso
L’ETO ti permette di progettare e produrre in base alle esigenze specifiche del cliente. Per mantenere la redditività della commessa e riuscire a consegnarla, occorre mettere in relazione il progetto approvato, i componenti e la capacità necessaria per completarla. Una data di autorizzazione alla produzione è utile solo se lo stabilimento può darle seguito.
Prenota una demo di SkyPlanner e porta un progetto specifico per un cliente, con le date previste di autorizzazione alla produzione e la risorsa produttiva che condivide con altri ordini. Porta anche un esempio recente di modifica al progetto o di variazione comunicata da un fornitore. Saranno un punto di partenza concreto per mostrarti come Arcturus e il programma nel diagramma di Gantt possono ridurre il lavoro di ripianificazione e rendere più semplice valutare le date di consegna.
Preferisci prima esplorare il prodotto? Prova SkyPlanner con dati dimostrativi e scopri come ordini, operazioni e capacità si combinano in un unico programma di produzione.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


