








Dans cet article
- Qu’est-ce que l’engineer to order ?
- Conception à la commande ou fabrication à la commande ?
- Quand l’ETO justifie-t-il le travail supplémentaire ?
- Coordonnez bureau d’études, achats et production avant le passage en fabrication
- Définissez le périmètre et les hypothèses de validation pour fabrication
- Intégrez les approvisionnements à long délai aux échanges sur la conception
- Autorisez la fabrication des éléments définis avec des informations exploitables
- Vérifiez tout le parcours jusqu’à la livraison en tenant compte des autres projets
- Un retard de conception peut affecter plusieurs projets
- Avec SkyPlanner, trouvez un créneau réaliste pour les opérations autorisées à la fabrication
- UTU : un ordonnancement plus clair pour les livraisons de projets
- Intégrez votre prochain projet au planning partagé
Accueil » Ressources » Engineer to Order : de la conception à un planning réalisable
Temps de lecture estimé : 10 minutes
Le client a besoin d’une machine qui n’existe pas encore sous sa forme définitive. Votre bureau d’études doit la définir, les achats doivent garantir l’approvisionnement en pièces et la production doit trouver un créneau pour la fabriquer, tout en tenant les engagements pris sur les autres projets.
C’est le principe de l’engineer to order, ou conception à la commande. L’enjeu ne se limite pas à concevoir le bon produit : à mesure qu’il prend forme, il faut maintenir la cohérence entre les choix de conception, les dates de disponibilité des matières et le planning de l’usine. Terminer un plan ne libère pas un centre d’usinage, et recevoir un composant critique ne crée pas de créneau de montage.
SkyPlanner APS vous aide à transformer ce besoin de fabrication en un planning réalisable. Son IA d’ordonnancement, Arcturus, calcule où placer les opérations en fonction de vos ressources, de vos matières et de vos priorités. Vous visualisez le résultat dans un diagramme de Gantt, au lieu de réorganiser manuellement les files d’attente sur les machines pour chaque projet.
Qu’est-ce que l’engineer to order ?
L’engineer to order (ETO), ou conception à la commande, est une stratégie industrielle dans laquelle la commande client déclenche à la fois les études de conception du produit et sa fabrication. Les exigences du client doivent être traduites en une conception approuvée avant de pouvoir fabriquer les éléments concernés.
Les études peuvent porter sur une nouvelle machine, un ensemble propre au client ou une adaptation importante d’un produit existant. L’ETO n’impose pas de réinventer chaque fixation, chaque composant ou chaque élément de conception. Ce qui le caractérise, c’est que la solution commandée nécessite encore un travail de conception : il ne suffit pas de sélectionner un produit déjà défini et de lancer sa gamme de fabrication.
Imaginons un fabricant qui réalise un banc d’essai pour un composant atypique de son client. L’équipe doit concevoir le dispositif de maintien, choisir un entraînement adapté et définir l’agencement en fonction des exigences d’essai du client. Elle peut réutiliser des moteurs et des systèmes de commande standard, mais le banc terminé est conçu pour cette commande.
Conception à la commande ou fabrication à la commande ?
Dans les deux cas, tout commence par une commande client. La différence tient à ce qui est déjà défini dans le produit.
| Stratégie | Que se passe-t-il après la commande ? | Question centrale pour la planification |
|---|---|---|
| Conception à la commande (ETO) | Concevoir la solution propre au client, puis fabriquer les éléments approuvés | Quand les éléments à fabriquer seront-ils définis et prêts, et quand la production pourra-t-elle les terminer ? |
| Fabrication à la commande (MTO) | Fabriquer pour la commande un produit ou une variante déjà définis | Où placer les opérations déjà connues dans le planning de production ? |
| Configuration à la commande (CTO) | Choisir parmi des options prédéfinies et compatibles | Peut-on approvisionner les composants et fabriquer la configuration choisie dans les délais ? |
| Fabrication sur stock (MTS) | Honorer la commande à partir de produits finis fabriqués en prévision de la demande | Les bons produits finis sont-ils disponibles en stock ? |
Une finition ou une quantité particulière ne suffit pas à faire d’une commande un cas d’ETO. Si la conception approuvée et la méthode de fabrication couvrent déjà le besoin, la fabrication à la commande est peut-être le terme le plus juste. Si le bureau d’études doit développer une nouvelle solution, la notion d’ETO est plus pertinente.
Une même usine peut combiner plusieurs stratégies : stocker les articles standard, fabriquer à la commande les produits récurrents et concevoir à la commande les produits destinés à de nouveaux projets. Leurs opérations peuvent néanmoins solliciter les mêmes machines et les mêmes équipes.
Quand l’ETO justifie-t-il le travail supplémentaire ?
L’ETO est pertinent lorsqu’un produit existant ou une configuration prédéfinie ne peut pas répondre au besoin du client et que la réponse à ce besoin justifie l’effort de conception. Les machines spéciales, les équipements d’essai sur mesure et les ensembles industriels conçus pour une application précise en sont de bons exemples.
L’avantage commercial tient à l’adéquation au besoin : vous pouvez fournir une solution que le client ne peut pas simplement choisir dans un catalogue. Réutiliser des modules éprouvés lorsque c’est pertinent permet d’éviter que la personnalisation ne conduise à tout réinventer inutilement.
En contrepartie, il faut accepter des délais et de l’incertitude. Les études, les validations et les approvisionnements ajoutent du travail avant de pouvoir terminer la fabrication. Une conception qui évolue peut modifier les besoins en matières, les temps opératoires et les coûts. Les produits finis ne sont pas fabriqués pour constituer un stock en anticipant d’éventuelles commandes, mais les composants achetés et les encours des projets peuvent tout de même immobiliser de la trésorerie.
Avant d’accepter la commande, convenez avec le client de ce qu’il achète, des décisions qui restent à prendre, de la personne qui approuve la conception et de l’incidence des modifications ultérieures sur le prix et la livraison. Vérifiez qu’il accepte un délai qui comprend les études et les approvisionnements, et pas seulement le temps de travail sur machine.
Si les commandes récurrentes portent toujours sur la même solution, examinez si une partie du travail peut être intégrée à une conception standard ou proposée comme option de configuration. Réservez l’ETO aux besoins qui nécessitent réellement des études de conception.
Coordonnez bureau d’études, achats et production avant le passage en fabrication
Un planning ETO devient fragile lorsque chaque service avance une date plausible sans que personne ne vérifie leur cohérence d’ensemble. Le bureau d’études prévoit de valider un plan, les achats attendent l’arrivée d’un composant et la production suppose que tout sera prêt pour un créneau déjà pris par un autre projet.
Une démarche plus efficace consiste à mettre en regard, dès le départ, les conditions nécessaires au lancement et les capacités disponibles.
Définissez le périmètre et les hypothèses de validation pour fabrication
Repérez les éléments de conception qui conditionnent la livraison : validations du client, interfaces critiques, équipements achetés et informations de fabrication sans lesquelles les autres intervenants ne peuvent pas avancer. Pour chaque décision en suspens, désignez un responsable et fixez une date de résolution prévisionnelle.
Les premiers plannings contiendront des estimations. Faites-les apparaître clairement comme des hypothèses, au lieu de considérer chaque date prévisionnelle comme une validation acquise pour la fabrication. Un engagement de livraison reposant sur une interface non confirmée ne demande pas la même vigilance qu’un engagement fondé sur un ensemble éprouvé, déjà fabriqué.
Intégrez les approvisionnements à long délai aux échanges sur la conception
Il peut être nécessaire de commander un moteur critique, une pièce de fonderie ou un composant de commande avant que tous les détails du produit soient définis. Le bureau d’études et les achats doivent s’accorder sur les spécifications suffisamment stabilisées pour passer commande et sur les risques qui subsistent en cas de modification de la conception.
Le choix ne se résume pas à « acheter tôt » ou à « attendre que toute la conception soit terminée ». Acheter trop tôt peut vous laisser avec des pièces inutilisables ; acheter trop tard peut bloquer un projet par ailleurs prêt à avancer. Reliez les dates fournisseurs aux opérations qui ont besoin de ces articles et actualisez le planning dès qu’un fournisseur modifie son engagement.
Autorisez la fabrication des éléments définis avec des informations exploitables
Lorsque le produit le permet, vous pouvez autoriser la fabrication d’une partie approuvée sans attendre que tous les détails sans lien avec elle soient arrêtés. Un bâti dont la conception est stabilisée peut être prêt alors que son dispositif de maintien spécifique au client est encore à l’étude. Cela peut réduire l’attente, à condition que les décisions ultérieures ne remettent pas en cause les éléments autorisés à la fabrication.
Chaque autorisation de fabrication doit s’accompagner de l’indice de plan applicable, des matières, de la quantité, des opérations, des ressources admissibles et de durées réalistes de préparation et d’exécution. Distinguez clairement ce qui est autorisé de ce qui reste provisoire. Avant de transmettre une instruction révisée à l’atelier, convenez des conséquences d’une modification de conception sur les éléments déjà achetés, autorisés à la fabrication ou en cours de réalisation.
C’est à ce stade que les informations du bureau d’études se traduisent en besoins d’ordonnancement. La gamme de fabrication décrit le travail à réaliser ; elle ne réserve pas la capacité nécessaire à son exécution.
Vérifiez tout le parcours jusqu’à la livraison en tenant compte des autres projets
Ordonnancez les opérations autorisées à la fabrication avec le reste de la charge de l’usine. Tenez compte des pièces qui doivent être réunies pour le montage, des contrôles ou essais nécessaires et du temps à prévoir après la production pour l’expédition ou la préparation de l’installation.
Ne planifiez pas chaque projet comme s’il disposait à lui seul de la même équipe de montage. Un planning de projet peut présenter un enchaînement cohérent alors que le planning global de l’usine est en surcharge. Le client a besoin d’une date d’achèvement que les ressources partagées permettent de tenir, pas d’une simple durée ajoutée à la date de validation des études pour fabrication.
Un retard de conception peut affecter plusieurs projets
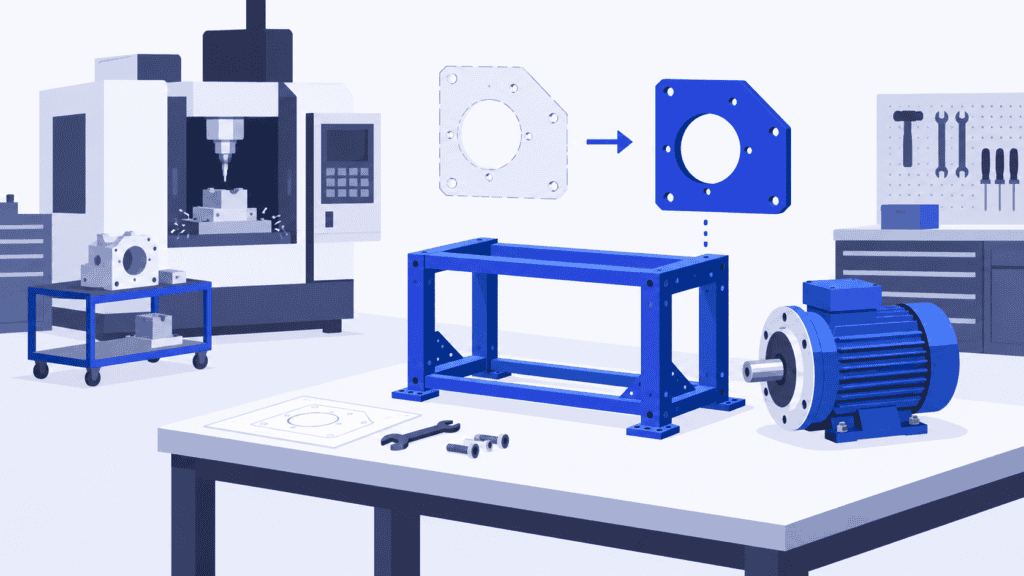
Reprenons l’exemple fictif du fabricant de bancs d’essai. Le bâti est approuvé, un entraînement est en commande et il manque encore les dimensions de l’interface client pour définir la plaque d’adaptation. L’usinage doit être terminé avant le montage final, et d’autres projets utilisent le même centre d’usinage et la même équipe de montage.
Le client modifie l’interface. Le bureau d’études révise la plaque d’adaptation, ce qui repousse sa validation pour fabrication. Entre-temps, un autre projet occupe le créneau d’usinage prévu pour cette plaque.
Décaler uniquement la date de la plaque d’adaptation ne suffit pas. Le prochain créneau d’usinage disponible peut se situer après celui prévu pour le montage. L’entraînement peut arriver à temps et le bâti être terminé, sans que le montage final du banc puisse commencer. Lancer davantage de pièces sans lien avec ce blocage ne résoudra pas ce problème d’enchaînement.
Le planificateur doit réexaminer ensemble les opérations restantes. Un autre poste de travail approuvé pourrait-il réaliser la plaque d’adaptation ? Un changement de priorité convenu permettrait-il de retrouver le créneau de montage, et quelle autre livraison en subirait les conséquences ? Une capacité supplémentaire se justifie-t-elle, ou faut-il communiquer une nouvelle date au client ?
Ces décisions relèvent de la production, pas de la gestion des plans. Un planning qui relie ces éléments vous permet d’évaluer les options avant qu’un retard de validation ne se transforme en mauvaise surprise au montage final.
Avec SkyPlanner, trouvez un créneau réaliste pour les opérations autorisées à la fabrication
SkyPlanner réunit les postes de travail, les horaires des équipes, les opérateurs, les matières et les priorités dans un même planning de production. Les étapes du processus de fabrication du produit décrivent les opérations à réaliser et leurs durées. Arcturus ordonnance ces opérations en fonction des capacités, des dépendances et des règles configurées ; le diagramme de Gantt indique sur quelles ressources elles sont exécutées et quand leur achèvement est prévu.
Pour un planificateur ETO, les opérations du banc d’essai autorisées pour la fabrication apparaissent ainsi aux côtés des autres projets qui mobilisent les mêmes ressources. Vous pouvez suivre l’enchaînement de l’usinage et de l’assemblage et voir la date de fin prévue, plutôt que de tenir à jour des dates distinctes pour chaque service.
La date de début autorisée fixe le démarrage au plus tôt de la production. Dans ce fonctionnement, le planificateur ou l’ERP connecté fournit cette date à partir des informations convenues sur l’état de préparation. Si la date prévue d’autorisation de fabrication de l’adaptateur change, mettez à jour les opérations concernées et recalculez le planning. Vous examinez ensuite la nouvelle date de fin de fabrication avant de confirmer les conséquences du changement sur la livraison.
Lorsque la prise en compte des matières est activée dans l’ordonnancement, Arcturus tient également compte de leur disponibilité. Les dates de livraison des commandes fournisseurs indiquent une disponibilité prévisionnelle ; la confirmation de livraison d’une commande fournisseur met le stock à jour. Une nouvelle date annoncée par un fournisseur peut donc être intégrée aux données d’ordonnancement, au lieu de rester dans un e-mail du service achats pendant que la production continue de se fonder sur l’ancienne date.
Vous définissez les priorités et verrouillez les décisions d’ordonnancement qui doivent rester inchangées. Arcturus effectue les calculs dans le respect de ces consignes. Vous réduisez ainsi le réordonnancement manuel et exploitez mieux la capacité disponible, tout en gardant la main sur les arbitrages commerciaux qui déterminent les engagements prioritaires.
SkyPlanner s’intègre à tout ERP ou MES grâce à son interface REST API ouverte. Reliez vos données existantes de commandes et de production au calcul d’ordonnancement, tout en gardant clairement définis votre processus de validation des études et le rôle de l’ERP. Améliorer l’ordonnancement en ETO n’impose pas de commencer par remplacer les systèmes qui gèrent déjà vos données produit et vos commandes.
Choisissez SkyPlanner lorsque la coordination de la fabrication entre les projets est devenue une lourde tâche manuelle au quotidien. Vous pourrez répondre plus clairement à la question que vos clients posent sans cesse : compte tenu de ce qui est prêt et des engagements déjà pris, quand ce projet pourra-t-il être terminé ?
UTU : un ordonnancement plus clair pour les livraisons de projets
L’usine UTU d’Ulvila fabrique des tableaux électriques et des appareillages de distribution, des produits standard aux équipements destinés à de grands projets. Avant SkyPlanner, les services planifiaient leur activité dans des feuilles Excel mises à jour manuellement. Les changements de séquence de production dans l’ERP ne parvenaient pas toujours à l’atelier, et il était difficile de connaître la capacité réellement disponible.
Chez UTU, SkyPlanner est connecté à Oracle NetSuite et au système de paie, réunissant toutes les lignes et tous les services de l’usine dans un même système de planification. UTU souligne l’intérêt d’associer l’ordonnancement automatique au diagramme de Gantt : le planning, l’avancement réel, la capacité et la charge sont visibles ensemble. La liste des opérations à réaliser, une fois mise à jour, parvient aux monteurs en quelques secondes.
L’entreprise fait état d’un ordonnancement plus précis pour les produits réalisés dans le cadre de projets, comme les postes de transformation pour parcs et les appareillages moyenne tension. Elle peut intégrer les variations de capacité, notamment les absences pour maladie, dans son planning à plus long terme. UTU estime également gagner environ deux heures de travail par semaine, les feuilles de calcul n’ayant plus besoin d’être mises à jour manuellement.
Cette expérience illustre l’intérêt concret pour la fabrication par projet : un planning de production partagé et à jour facilite la coordination du travail et donne une base plus solide aux échanges sur les livraisons. Le témoignage d’UTU sur SkyPlanner montre ce qui a changé pour ses planificateurs et ses monteurs.
Intégrez votre prochain projet au planning partagé
La conception à la commande (ETO) permet de réaliser un produit qui répond au besoin spécifique d’un client. Pour que ce travail reste rentable et puisse être livré, il faut coordonner la conception validée, les pièces et la capacité nécessaires à sa réalisation. Une date d’autorisation de fabrication n’est utile que si l’usine peut effectivement donner suite.
Réservez une démonstration de SkyPlanner et venez avec un projet spécifique à un client, ses dates prévues d’autorisation de fabrication et la ressource qu’il partage avec d’autres commandes. Prévoyez aussi un exemple récent de modification de conception ou de changement côté fournisseur. Ces éléments nous donneront un point de départ concret pour montrer comment Arcturus et le planning Gantt peuvent réduire le travail de replanification et faciliter l’évaluation des dates de livraison.
Vous préférez d’abord explorer le logiciel ? Essayez SkyPlanner avec des données de démonstration et découvrez comment les commandes, les opérations et la capacité s’articulent dans un même planning.
Jussi Mäntylä
Spécialiste de la planification de la production, SkyPlanner


