








En este artículo
- ¿Qué es la ingeniería bajo pedido?
- Ingeniería bajo pedido frente a fabricación bajo pedido
- ¿Cuándo compensa el trabajo adicional de ETO?
- Coordine ingeniería, compras y producción antes del traspaso a fabricación
- Defina el alcance y los supuestos para la autorización de fabricación
- Incluya las compras con plazos largos en las decisiones de diseño
- Autorice el trabajo definido con información útil para fabricarlo
- Contraste todo el proceso hasta la entrega con los demás proyectos
- Un retraso de diseño puede afectar a más de un proyecto
- Use SkyPlanner para encontrar un hueco viable para el trabajo autorizado
- UTU: una programación más clara para las entregas de proyectos
- Incorpora tu próximo proyecto al programa compartido
Inicio » Recursos » Ingeniería bajo pedido: del diseño a un programa viable
Tiempo de lectura estimado: 10 minutos
El cliente necesita una máquina cuya configuración definitiva aún no existe. Su equipo de ingeniería debe definirla, compras debe conseguir los componentes y producción debe encontrar un hueco para fabricarla junto con los proyectos ya comprometidos.
Eso es la ingeniería bajo pedido. El reto no consiste solo en diseñar el producto adecuado, sino en mantener coordinadas las decisiones de diseño, las fechas de disponibilidad de los materiales y la programación de la planta mientras el producto toma forma. Terminar un plano no deja libre un centro de mecanizado, y recibir un componente crítico no crea un hueco para el montaje.
SkyPlanner APS le ayuda a convertir esa necesidad de fabricación en un plan viable. Arcturus, su IA de programación de la producción, calcula dónde encaja cada operación teniendo en cuenta sus recursos productivos, materiales y prioridades. Puede ver el resultado en un diagrama de Gantt, en lugar de rehacer manualmente las colas de trabajo de las máquinas para cada proyecto.
¿Qué es la ingeniería bajo pedido?
La ingeniería bajo pedido (ETO) es una estrategia de fabricación en la que el pedido del cliente pone en marcha tanto la ingeniería del producto como su producción. Los requisitos del cliente deben plasmarse en un diseño aprobado antes de poder fabricar las piezas o conjuntos a los que afecta.
El trabajo de ingeniería puede consistir en desarrollar una máquina nueva, un conjunto específico para un cliente o una adaptación sustancial de un producto existente. ETO no exige reinventar cada elemento de fijación, componente o detalle de diseño. Lo que lo define es que la solución solicitada aún requiere trabajo de ingeniería: no basta con seleccionar un producto ya definido e iniciar su ruta de fabricación.
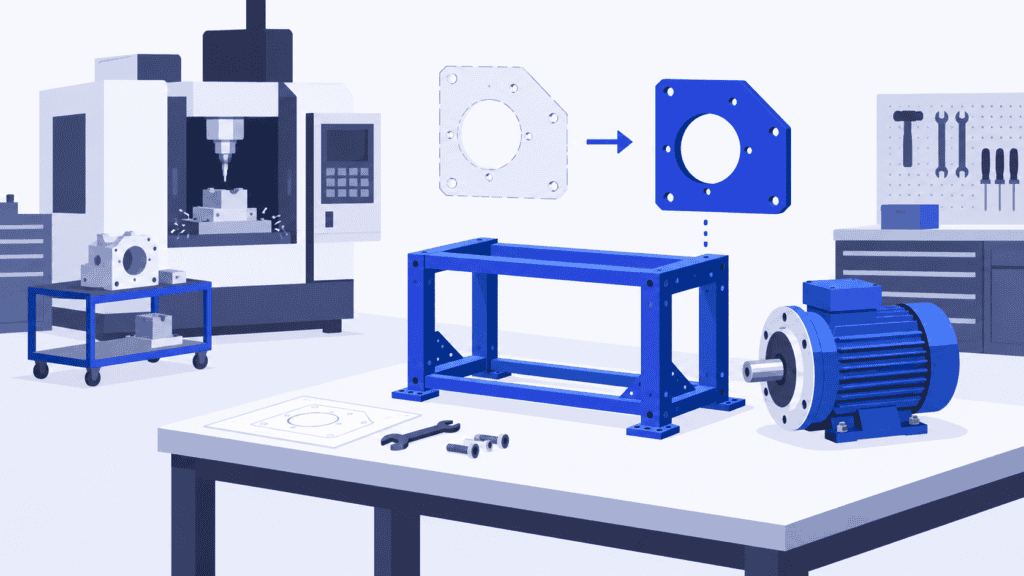
Imagine un fabricante que construye un banco de pruebas para un componente poco habitual de un cliente. El equipo debe diseñar el utillaje de sujeción, elegir un accionamiento adecuado y definir la disposición del conjunto según los requisitos de ensayo del cliente. Puede reutilizar motores y sistemas de control estándar, pero el banco de pruebas se desarrolla específicamente para ese pedido.
Ingeniería bajo pedido frente a fabricación bajo pedido
Ambas parten de un pedido del cliente. La diferencia está en qué parte del producto está ya definida.
| Estrategia | ¿Qué ocurre tras recibir el pedido? | Pregunta clave para la planificación |
|---|---|---|
| Ingeniería bajo pedido (ETO) | Desarrollar la solución específica para el cliente y fabricar después lo aprobado | ¿Cuándo estará el trabajo definido y listo para fabricar, y cuándo podrá terminarlo producción? |
| Fabricación bajo pedido (MTO) | Fabricar para el pedido un producto o una variante ya definidos | ¿Dónde encajan sus operaciones ya conocidas en el programa de producción? |
| Configuración bajo pedido (CTO) | Seleccionar opciones predefinidas y compatibles entre sí | ¿Se puede disponer de los componentes y fabricar la configuración elegida a tiempo? |
| Fabricación contra stock (MTS) | Atender el pedido con productos terminados fabricados en previsión de la demanda | ¿Hay existencias disponibles del producto terminado adecuado? |
Un acabado o una cantidad especiales no convierten automáticamente un trabajo en ETO. Si el diseño aprobado y el método de fabricación ya cubren el requisito, puede ser más preciso hablar de fabricación bajo pedido. Si ingeniería debe desarrollar una solución nueva, ETO es la descripción más útil.
Una misma fábrica puede utilizar varias estrategias: mantener existencias de artículos estándar, fabricar bajo pedido productos que se repiten y desarrollar mediante ingeniería bajo pedido los productos de nuevos proyectos. Aun así, sus operaciones pueden competir por las mismas máquinas y el mismo personal.
¿Cuándo compensa el trabajo adicional de ETO?
ETO tiene sentido cuando un producto existente o una configuración predefinida no pueden satisfacer la necesidad del cliente y resolverla justifica el esfuerzo de ingeniería. Algunos ejemplos son la maquinaria para fines específicos, los equipos de ensayo a medida y los conjuntos industriales destinados a una aplicación concreta.
La ventaja comercial está en la adaptación a la necesidad: puede ofrecer una solución que el cliente no puede elegir sin más en un catálogo. Reutilizar módulos probados cuando resulte adecuado ayuda a evitar que la personalización lleve a reinventar lo que no hace falta.
La contrapartida es el tiempo y la incertidumbre. La ingeniería, las aprobaciones y el aprovisionamiento añaden trabajo que debe completarse antes de terminar la fabricación. A medida que evoluciona el diseño, pueden cambiar las necesidades de materiales, los tiempos de proceso y los costes. Aunque no se fabriquen productos terminados para almacenar a la espera de venderlos, puede seguir habiendo capital inmovilizado en componentes comprados y en proyectos en curso.
Antes de aceptar el pedido, acuerde qué compra el cliente, qué decisiones siguen pendientes, quién aprueba el diseño y cómo afectarán los cambios posteriores al precio y a la entrega. Compruebe que el cliente acepta un lead time que incluya la ingeniería y el aprovisionamiento, no solo el tiempo de trabajo de las máquinas.
Si los pedidos sucesivos solicitan una y otra vez la misma solución, valore si parte de ese trabajo puede convertirse en un diseño estándar o en una opción configurable. Reserve ETO para los requisitos que realmente necesitan ingeniería.
Coordine ingeniería, compras y producción antes del traspaso a fabricación
Un plan ETO se vuelve frágil cuando cada departamento maneja una fecha razonable, pero nadie comprueba si todas encajan entre sí. Ingeniería prevé aprobar un plano para fabricación, compras espera la llegada de un componente y producción da por hecho que ambos estarán listos para un hueco que ya ha ocupado otro proyecto.
Un flujo de trabajo más útil coordina desde el principio la disponibilidad para fabricar y la capacidad productiva.
Defina el alcance y los supuestos para la autorización de fabricación
Identifique los aspectos del diseño que condicionan la entrega: aprobaciones del cliente, interfaces críticas, equipos comprados a proveedores e información de fabricación sin la que otros no pueden avanzar. Asigne a cada decisión pendiente un responsable y una fecha prevista de resolución.
Los primeros planes contendrán estimaciones. Manténgalas identificadas como supuestos, en lugar de tratar cada fecha prevista como una autorización de fabricación confirmada. Un compromiso de entrega basado en una interfaz sin confirmar requiere una atención distinta de otro basado en un conjunto ya probado que se fabrica de forma recurrente.
Incluya las compras con plazos largos en las decisiones de diseño
Puede ser necesario pedir un motor, una pieza de fundición o un componente de control críticos antes de completar todos los detalles del producto. Ingeniería y compras deben acordar qué especificaciones son lo bastante estables para comprar conforme a ellas y qué riesgos persisten si cambia el diseño.
La decisión no se reduce a «comprar pronto» o «esperar a que todo el diseño esté terminado». Comprar demasiado pronto puede dejarle con piezas inutilizables; comprar demasiado tarde puede bloquear un proyecto que, por lo demás, está listo. Vincule las fechas de los proveedores con las operaciones que necesitan esos artículos y actualice el plan cuando cambie la fecha comprometida por un proveedor.
Autorice el trabajo definido con información útil para fabricarlo
Cuando el producto lo permita, puede autorizar la fabricación de una parte aprobada sin esperar a que se resuelvan todos los detalles que no le afectan. Un bastidor con un diseño estable puede estar listo mientras aún se diseña el utillaje específico del cliente. Así se puede acortar la espera, siempre que las decisiones posteriores no invaliden el trabajo autorizado.
Cada autorización de fabricación debe ir acompañada de la revisión del plano aplicable, los materiales, la cantidad, las operaciones, los recursos productivos aptos y unos tiempos realistas de preparación y proceso. Deje claro qué trabajo está autorizado y cuál sigue siendo provisional. Antes de enviar instrucciones revisadas a planta, acuerde cómo afecta un cambio de ingeniería a lo que ya se ha comprado, autorizado para fabricar o empezado.
En este punto, la información de ingeniería se convierte en una necesidad que debe cubrir la programación de la producción. La ruta de fabricación describe el trabajo, pero no reserva la capacidad para realizarlo.
Contraste todo el proceso hasta la entrega con los demás proyectos
Programe las operaciones autorizadas junto con el resto de la carga de trabajo de la fábrica. Incluya las piezas que deben coincidir en el montaje, las inspecciones o pruebas necesarias y el tiempo que se necesita tras la producción para la expedición o la preparación de la instalación.
No asigne a cada proyecto una copia imaginaria del mismo equipo de montaje. El plan de un proyecto puede mostrar una secuencia lógica mientras el plan conjunto de la fábrica está sobrecargado. El cliente necesita una fecha de finalización respaldada por la disponibilidad de los recursos compartidos, no simplemente una duración sumada a la fecha de autorización de fabricación.
Un retraso de diseño puede afectar a más de un proyecto
Volvamos al fabricante imaginario de bancos de pruebas. El bastidor está aprobado, se ha pedido un accionamiento y aún faltan las dimensiones de la interfaz del cliente para definir la placa adaptadora. El mecanizado debe terminar antes del montaje final, y otros proyectos utilizan el mismo centro de mecanizado y el mismo equipo de montaje.
El cliente cambia la interfaz. Ingeniería revisa la placa adaptadora y se retrasa su autorización de fabricación. Mientras tanto, otro proyecto ocupa el hueco de mecanizado previsto para ella.
No basta con cambiar únicamente la fecha de la placa adaptadora. El siguiente hueco disponible para mecanizarla puede ser posterior al previsto para el montaje. Aunque el accionamiento llegue a tiempo y el bastidor esté terminado, el banco de pruebas seguirá sin poder pasar al montaje final. Empezar más piezas que no resuelvan esa dependencia no solucionará el problema.
El planificador debe revisar conjuntamente las operaciones pendientes. ¿Podría fabricarse la placa adaptadora en otra estación de trabajo autorizada? ¿Permitiría un cambio de prioridades acordado recuperar el hueco de montaje, y a qué otra entrega afectaría? ¿Se justifica añadir capacidad o habría que comunicar al cliente una nueva fecha?
Son decisiones de producción, no de gestión de planos. Un programa que tenga en cuenta estas dependencias permite valorarlas antes de que un retraso en la autorización de fabricación se convierta en una sorpresa en el montaje final.
Use SkyPlanner para encontrar un hueco viable para el trabajo autorizado
SkyPlanner reúne estaciones de trabajo, turnos, operarios, materiales y prioridades en un único programa de producción. Las etapas del proceso del producto describen el trabajo de fabricación y su duración. Arcturus programa esas operaciones según la capacidad, las dependencias y las reglas configuradas; el diagrama de Gantt muestra dónde se realizan y cuándo se prevé que terminen.
Para quien planifica la producción ETO, esto significa que los trabajos del banco de pruebas autorizados para fabricación aparecen junto a los demás proyectos que utilizan los mismos recursos productivos. Así puede seguir el avance desde el mecanizado hasta el montaje y ver cuándo se prevé terminar, en lugar de mantener fechas por separado para cada departamento.
La fecha a partir de la cual se permite iniciar un trabajo marca el comienzo más temprano posible de la producción. En este flujo de trabajo, el planificador o el ERP conectado aporta esa fecha a partir de la información acordada sobre lo que está listo para fabricar. Si cambia la fecha prevista de autorización del adaptador, actualice los trabajos afectados y recalcule el programa. Después, revise la nueva fecha de finalización de la fabricación antes de confirmar cómo afecta el cambio a la entrega.
Cuando está activada la programación que tiene en cuenta los materiales, Arcturus también considera su disponibilidad. Las fechas de entrega de los pedidos de compra indican cuándo se espera disponer de los materiales; al confirmar un pedido de compra como entregado, se actualizan las existencias. Así, una nueva fecha comunicada por un proveedor puede incorporarse a los datos de programación, en lugar de quedarse en un correo de compras mientras producción sigue trabajando con la previsión anterior.
Usted decide las prioridades y utiliza bloqueos para mantener fijas las decisiones de programación que no deben cambiar. Arcturus se encarga del cálculo respetando esas instrucciones. Esto reduce la reprogramación manual y le ayuda a aprovechar mejor la capacidad disponible, sin que tenga que renunciar a su criterio comercial para decidir qué compromisos son más importantes.
SkyPlanner se integra con cualquier ERP o MES a través de su REST API abierta. Conecte los datos existentes de pedidos y producción con el cálculo del programa, manteniendo claramente definidos el proceso de aprobación de ingeniería y las responsabilidades del ERP. Mejorar la programación ETO no tiene por qué empezar por sustituir los sistemas que ya gestionan la información de sus productos y sus pedidos.
Elija SkyPlanner cuando coordinar la fabricación entre distintos proyectos se haya convertido en una carga de trabajo manual diaria. La ventaja es poder responder con mayor claridad a la pregunta que los clientes repiten: teniendo en cuenta lo que está listo para fabricar y el trabajo ya comprometido, ¿cuándo puede terminar este proyecto?
UTU: una programación más clara para las entregas de proyectos
La fábrica de UTU en Ulvila produce cuadros eléctricos y aparamenta, desde productos estándar hasta grandes entregas para proyectos. Antes de SkyPlanner, los departamentos planificaban con hojas de Excel que se actualizaban manualmente. Los cambios en la secuencia de producción del ERP no siempre llegaban a la planta, y era difícil conocer la capacidad real.
En la implantación de UTU, SkyPlanner se conecta con Oracle NetSuite y con el sistema de nóminas, reuniendo todas las líneas y departamentos de la fábrica en un único sistema de planificación. UTU destaca la combinación de programación automática y diagrama de Gantt: el plan, el avance real, la capacidad y la carga se ven en un mismo lugar. La cola de trabajo actualizada llega a los instaladores en segundos.
La empresa señala que ahora programa con mayor precisión la fabricación de productos para proyectos, como centros de transformación tipo parque y aparamenta de media tensión. Puede tener en cuenta los cambios de capacidad, incluidas las bajas por enfermedad, en su planificación a más largo plazo. UTU también estima que ahorra unas dos horas de trabajo a la semana al no tener que actualizar las hojas de cálculo manualmente.
Esta experiencia ilustra el valor práctico para la fabricación por proyectos: un plan de producción actualizado y compartido facilita la coordinación del trabajo y aporta una base más sólida para hablar de plazos de entrega. El testimonio de UTU sobre SkyPlanner muestra qué cambió para sus planificadores e instaladores.
Incorpora tu próximo proyecto al programa compartido
La ingeniería bajo pedido permite fabricar según las necesidades específicas del cliente. Para que ese trabajo siga siendo rentable y pueda entregarse, hay que coordinar el diseño aprobado, las piezas y la capacidad necesaria para completarlo. Una fecha de autorización para fabricar solo resulta útil si la fábrica puede actuar en consecuencia.
Reserva una demostración de SkyPlanner y trae un proyecto específico de un cliente, sus fechas previstas de autorización para fabricar y el recurso productivo que comparte con otros pedidos. Incluye también algún cambio reciente de diseño o de proveedor. Con ello tendremos un punto de partida concreto para mostrar cómo Arcturus y la programación en el diagrama de Gantt pueden reducir el trabajo de replanificación y facilitar la evaluación de las fechas de entrega.
¿Prefieres explorar primero? Prueba SkyPlanner con datos de demostración y descubre cómo se integran los pedidos, las operaciones y la capacidad en un único programa de producción.
Jussi Mäntylä
Especialista en planificación de producción, SkyPlanner


