








Dans cet article
- Qu’est-ce que l’analyse des causes racines en production ?
- 1. Sécuriser la production et délimiter un problème à examiner
- 2. Rassembler les faits, y compris ceux des séries conformes
- 3. Choisir l’outil d’analyse adapté à la question
- 4. Mettez l’explication à l’épreuve avant de retenir une solution
- 5. Traduisez la cause vérifiée en actions réalisables dans l’usine
- Intégrez les travaux approuvés au planning SkyPlanner
- 6. Vérifiez l’efficacité dans les conditions qui ont entraîné la réapparition du problème
- Partez d’un problème récurrent pour mieux planifier la production
Accueil » Ressources » Analyse des causes racines en production : éviter les défaillances récurrentes
Temps de lecture estimé : 12 minutes
Le lot rejeté a été trié, la machine tourne à nouveau et la commande urgente est partie. Puis le même problème réapparaît au changement de série suivant. L’intervention a mis fin à l’interruption du jour, mais quelque chose dans le processus prépare encore la défaillance de demain.
L’analyse des causes racines en production vous aide à identifier ce mécanisme récurrent et à agir dessus. Son intérêt est de relier trois éléments : des preuves de ce qui a causé le problème, une action corrective réalisable sur le terrain et une vérification de son efficacité dans les conditions qui avaient provoqué la défaillance.
SkyPlanner vous aide à coordonner le volet production de cette démarche. Les temps et les quantités enregistrés par opération donnent un point de départ plus clair à votre investigation. Le planning de production partagé réserve une place aux travaux correctifs approuvés, aux côtés des commandes clients. Vous passez moins de temps à recouper des rapports et des files d’attente machine distinctes, et davantage à concrétiser l’amélioration.
Qu’est-ce que l’analyse des causes racines en production ?
L’analyse des causes racines, ou RCA, est une investigation structurée qui vise à comprendre pourquoi un problème de fabrication s’est produit. Elle permet de traiter les causes sous-jacentes plutôt que d’en corriger sans cesse les conséquences. Elle peut s’appliquer aux défauts récurrents, aux arrêts d’équipement, aux temps de traitement excessifs ou aux problèmes de livraison.
Un symptôme décrit ce qui ne va pas : des trous mal positionnés, une opération qui dépasse le temps prévu ou une commande expédiée en retard. L’explication causale identifie les conditions du processus qui ont produit ce résultat. Plusieurs causes peuvent interagir ; il n’y a pas nécessairement une réponse unique à trouver au bout d’une série de cinq questions.
Distinguez bien trois types de réponse :
- Les mesures conservatoires sécurisent la production en cours. Isolez les stocks suspects ou ajoutez un contrôle temporaire approuvé pour que les produits concernés ne poursuivent pas leur parcours sans vérification.
- La correction traite le problème détecté. Il peut s’agir, par exemple, de retoucher ou de remplacer les pièces concernées.
- L’action corrective traite la cause de la récurrence. Modifiez la condition du processus qui a permis au problème de survenir.
Ces trois réponses peuvent être nécessaires. Trier un lot peut protéger le client sans modifier le processus qui a produit les pièces défectueuses. De même, une excellente investigation n’améliore pas la production tant que l’action convenue n’est pas mise en œuvre.
1. Sécuriser la production et délimiter un problème à examiner
N’attendez pas la fin de l’analyse pour appliquer les procédures de votre site en matière de mesures conservatoires et d’escalade. Délimitez ensuite précisément le périmètre de l’investigation. « La qualité est mauvaise » est trop vague pour permettre une vérification, tandis que « l’opérateur a mal réglé la machine » porte déjà une accusation avant même l’examen des faits.
Un énoncé de problème utile précise le produit ou le processus, l’exigence non respectée, le lieu et la période concernés, ainsi que l’ampleur de l’écart. Ajoutez ce que vous savez des situations où le problème ne se produit pas. Réunissez les personnes capables d’expliquer le travail : l’opérateur, le représentant qualité, l’ingénieur méthodes et, selon le cas, un spécialiste de la maintenance ou de la planification.
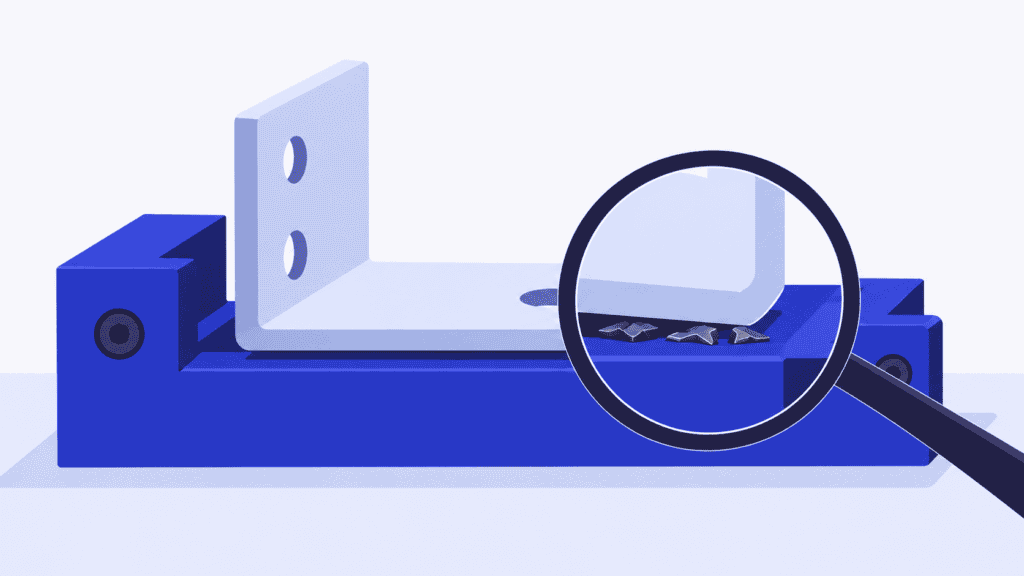
Imaginons un atelier d’usinage qui fabrique une famille d’équerres. Le contrôle a relevé, dans plusieurs lots produits après un changement de montage d’usinage, des trous de fixation hors de la tolérance de position définie au plan. D’autres lots de la même famille sont conformes. L’énoncé initial du problème décrit cette différence ; il n’attribue pas encore la cause à un outil usé, à un montage défectueux ou à une erreur humaine.
Commencez par un seul mode de défaillance. Regrouper les défauts de position des trous, d’état de surface et de documentation sous le terme « rejets » risque de masquer trois investigations distinctes derrière une seule moyenne. Si vous devez hiérarchiser plusieurs problèmes, classez-les selon un indicateur cohérent, comme la fréquence, le temps perdu ou le coût de non qualité. En parallèle, traitez les risques urgents pour le client et la sécurité selon la procédure adaptée.
2. Rassembler les faits, y compris ceux des séries conformes
Partez de l’opération concernée. Recueillez les identifiants des opérations et des lots, les temps de production réels, les quantités contrôlées, la non-conformité précise et la chronologie des événements pertinents. Complétez avec les éléments nécessaires à l’examen du processus : indices de révision des plans et des programmes, état des outils et du montage, données matière, instructions de réglage et résultats de contrôle.
Pour le problème des équerres, une simple comparaison entre « lundi et mardi » ne suffit pas. Il faut comparer les séries conformes et non conformes pour un même produit et une même exigence, en examinant ce qui s’est passé lors du changement de série. Recherchez les différences de montage, de séquence de réglage, de programme, de matière et de méthode de contrôle.
Vérifiez la mesure avant de la considérer comme une preuve incontestable. Les pièces ont-elles été évaluées selon la même exigence, avec une méthode adaptée et constante ? Si les contrôleurs ne s’accordent pas, levez cette incertitude avant de chercher à expliquer un écart de production qui pourrait n’être qu’un écart de mesure.
Le rapport des opérations de SkyPlanner présente le travail enregistré pour chaque opération, avec la personne et le poste de travail concernés, et permet une comparaison avec les durées prévues. La vue de tous les relevés de temps fournit les enregistrements horodatés du travail. Les quantités produites et défectueuses peuvent également être saisies lors de la finalisation des relevés de temps des opérations. Vous pouvez ainsi retrouver le travail concerné et voir si un problème qualité a coïncidé avec un allongement du temps de traitement ou avec des opérations qu’il a fallu refaire.
Conservez les mesures dimensionnelles, les résultats d’essais et les validations qualité dans votre circuit qualité, et reliez-les aux opérations de production correspondantes. Les enregistrements de production de SkyPlanner aident à organiser l’investigation ; une durée enregistrée plus longue ou un nombre plus élevé de pièces défectueuses n’explique pas, à lui seul, la cause physique.
3. Choisir l’outil d’analyse adapté à la question
Il n’est pas nécessaire d’utiliser toutes les méthodes d’analyse pour chaque problème. Choisissez l’approche la plus simple qui permette de traiter la complexité et les conséquences de la défaillance, puis approfondissez si les faits révèlent des causes qui interagissent.
| Question à examiner | Méthode utile | Ce qu’elle ne permet pas d’établir à elle seule |
|---|---|---|
| Quel problème récurrent faut-il traiter en priorité ? | Analyse de Pareto, avec un classement selon un indicateur défini de fréquence, de temps ou de coût | Le mécanisme à l’origine du problème classé en tête |
| Quel enchaînement de conditions pourrait expliquer cette défaillance ? | Méthode des 5 pourquoi, en vérifiant les éléments qui étayent chaque réponse | Qu’un enchaînement de réponses convaincant est vrai |
| Quelles causes possibles avons-nous oubliées ? | Diagramme d’Ishikawa, qui regroupe les pistes par main-d’œuvre, méthodes, machines, matières, mesures et milieu | Qu’une branche du diagramme constitue une cause vérifiée |
| Qu’est-ce qui a changé entre les séries conformes et non conformes ? | Analyse des changements et comparaison des séries touchées et non touchées | Que le changement le plus récent est nécessairement responsable |
| Comment plusieurs événements pourraient-ils se combiner, ou une barrière de maîtrise devenir inefficace ? | Arbre de défaillances ou analyse des barrières, avec l’appui de spécialistes compétents | Que tous les scénarios représentés se sont réellement produits |
Pour le problème des équerres, un diagramme d’Ishikawa peut éviter que l’équipe ne se concentre uniquement sur l’outillage. L’analyse des changements peut ensuite orienter les recherches vers ce qui diffère après le changement de montage. Utilisez les 5 pourquoi pour examiner un enchaînement causal étayé, et non pour transformer la première suggestion en conclusion. Le chiffre cinq sert de repère ; il n’impose pas un nombre de réponses.
Partez de la défaillance, demandez pourquoi elle s’est produite, puis utilisez la réponse étayée pour formuler la question suivante. Par exemple : pourquoi le trou est-il mal positionné ? La pièce n’était pas correctement en appui. Pourquoi ? Des copeaux étaient restés sur l’élément de mise en position. Pourquoi n’ont-ils pas été retirés ou détectés ? La méthode de changement de série ne prévoyait ni nettoyage ni vérification de la mise en appui. Chaque réponse doit reposer sur des observations ou des enregistrements ; lorsque les preuves manquent, notez la question comme restant à résoudre. Si plusieurs conditions interviennent, créez des branches dans l’analyse plutôt que de tout faire tenir dans une seule chaîne.
Si un client ou votre système qualité exige une réponse selon la méthode des huit disciplines, ou 8D, utilisez ce cadre plus large pour organiser l’équipe, les mesures conservatoires, l’analyse, les actions et la clôture. L’analyse des causes racines en fait partie ; elle ne la remplace pas. L’analyse des modes de défaillance, de leurs effets et de leur criticité, ou AMDEC, répond à un autre objectif : évaluer les risques de défaillances potentielles. Mettez à jour l’analyse des risques concernée à partir des enseignements de l’enquête, sans considérer un classement des risques comme une preuve de ce qui s’est passé.
4. Mettez l’explication à l’épreuve avant de retenir une solution
Formulez chaque explication plausible sous la forme d’une hypothèse vérifiable. Que devriez-vous observer si elle était juste ? Explique-t-elle les séries non conformes, les séries conformes et le moment où le problème apparaît ? Quels éléments pourraient la contredire ?
Dans notre exemple fictif de défaut sur des équerres, l’équipe pourrait examiner les hypothèses suivantes :
| Hypothèse | Éléments à examiner | Question pour mettre l’hypothèse à l’épreuve |
|---|---|---|
| L’usure de l’outil de coupe décale la position du trou | État et utilisation de l’outil, à rapprocher de la chronologie des contrôles | Les défauts suivent-ils l’usure de l’outil ou apparaissent-ils immédiatement après un changement de montage ? |
| Une révision du programme modifie la position du trou | Version du programme réellement utilisée pour les opérations ayant produit des pièces non conformes et celles ayant produit des pièces conformes | La même version produit-elle aussi des équerres conformes dans des conditions comparables ? |
| La pièce ne repose pas toujours correctement sur les appuis du montage | État des éléments de mise en position, observations lors de la préparation et résultats des mesures dimensionnelles | Lors d’un essai autorisé, le résultat change-t-il lorsque la pièce est correctement en appui et que cet appui a été vérifié, les autres conditions pertinentes restant maîtrisées ? |
Supposons que l’enquête révèle des copeaux sur une surface de mise en position, un défaut d’appui correspondant et une instruction de changement de série qui n’impose ni le nettoyage ni la vérification de cette surface. Un essai autorisé, réalisé avec le montage correctement préparé, donne des résultats conformes. Ensemble, ces observations étayent bien mieux un mécanisme causal que le simple constat « les rebuts ont augmenté dans l’équipe du soir ».
L’équipe doit néanmoins examiner les autres explications possibles et les conditions de l’essai. Si l’outillage, la matière et le programme ont tous été modifiés en même temps, un bon résultat ne permettrait pas de savoir quelle modification a été déterminante. Prévoyez un essai planifié ou une méthode expérimentale spécialisée adaptée à l’incertitude à lever ; ne recréez pas une situation dangereuse pour démontrer une hypothèse.
Posez ensuite une deuxième question : pourquoi le défaut a-t-il échappé aux contrôles existants ? Le contrôle de la première pièce ne portait peut-être pas sur la cote concernée. Il s’agit d’une cause distincte de celle qui a créé le défaut d’appui. Éviter le défaut et détecter une réapparition inattendue peuvent nécessiter des actions différentes.
L’analyse ne peut pas s’arrêter à « l’erreur humaine ». Cherchez ce qui a rendu l’erreur possible ou difficile à détecter : une instruction peu claire, une méthode de contrôle inaccessible, une position du montage ambiguë ou une vérification absente. L’objectif est de mettre en place un processus qui permette de travailler de façon fiable, pas de trouver un nom à inscrire dans le rapport.
5. Traduisez la cause vérifiée en actions réalisables dans l’usine
Choisissez des actions correctives qui traitent le mécanisme étayé par les éléments recueillis. Dans l’exemple du montage, cela pourrait consister à améliorer le dispositif de mise en position, à ajouter une étape explicite de nettoyage et de vérification du bon appui, et à revoir le contrôle de la première pièce. La combinaison appropriée dépend de ce que l’enquête établit réellement.
Attribuez à chaque action un responsable, une échéance et un contrôle d’acceptation. « Former à nouveau tout le monde » n’est pas une réponse complète si l’instruction ne définit toujours pas la condition critique à respecter. L’action « mettre à jour la procédure » n’est pas terminée lorsque le document est modifié mais que la nouvelle méthode n’a pas été transmise aux personnes qui réalisent le travail.
La mise en œuvre mobilise aussi de la capacité. Modifier un montage peut nécessiter une ressource de l’atelier d’outillage ; une série de validation peut occuper un centre d’usinage déjà réservé aux commandes clients. Si ces travaux restent sur une liste d’améliorations en dehors du planning de production, ils risquent d’être sans cesse reportés ou de surgir comme une nouvelle interruption urgente.
Intégrez les travaux approuvés au planning SkyPlanner
Décrivez les travaux correctifs approuvés liés à la production sous forme d’opérations précises, avec des durées réalistes, les ressources pouvant les réaliser, les dépendances et les priorités. Intégrez les essais de production nécessaires à la validation de la modification : le planning doit tenir compte de la capacité qu’ils mobilisent, au même titre que du carnet de commandes clients.
Arcturus, l’IA d’ordonnancement de SkyPlanner, calcule l’enchaînement des opérations en fonction des capacités et des règles que vous paramétrez. Le diagramme de Gantt montre où les travaux s’insèrent et l’incidence des dates de fin obtenues sur les autres opérations. Vous pilotez les priorités et préservez vos décisions d’ordonnancement à l’aide de règles et de verrouillages ; Arcturus prend en charge le calcul de l’ordonnancement et de ses interdépendances.
Pour l’atelier qui fabrique les équerres, la question devient concrète : quand les travaux sur le montage peuvent-ils être terminés, quand l’essai peut-il avoir lieu et quelles opérations destinées aux clients sont touchées ? Vous pouvez faire cet arbitrage dans un seul planning de production, plutôt que d’ajuster manuellement une liste de travaux d’outillage et plusieurs files d’attente de machines.
C’est une bonne raison de choisir SkyPlanner lorsque les problèmes qualité récurrents ne cessent de créer des imprévus dans votre planning de production. Vous établissez un lien plus clair entre les données factuelles de production, les travaux approuvés par l’équipe et les engagements de livraison à respecter lors de leur planification. SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte, ce qui vous permet de relier vos informations de production existantes à ce planning partagé.
6. Vérifiez l’efficacité dans les conditions qui ont entraîné la réapparition du problème
Une action terminée n’est pas nécessairement une action efficace. Avant sa mise en œuvre, convenez du résultat qui permettra de conclure à sa réussite, de la production à examiner, de la personne chargée de cet examen et des critères qui déclencheront la réouverture de l’enquête.
Dans l’exemple du montage, le contrôle d’un seul lot conforme apporte peu d’éléments si le problème apparaissait après les changements de série. Assurez le suivi sur plusieurs changements de série pertinents, et non simplement sur un nombre de jours choisi par commodité. Incluez tous les démarrages comparables dans le périmètre convenu, y compris ceux qui se passent mal, et vérifiez que la nouvelle méthode est réellement appliquée.
Pour comparer les résultats, conservez la même définition du défaut, la même règle d’acceptation et la même méthode de mesure. Faites apparaître la répartition des produits et le volume exposé au risque de défaut. À titre purement illustratif, un suivi pourrait relever 24 équerres non conformes sur 600 contrôlées avant la modification, soit 4 %, contre quatre sur 800 contrôlées après, soit 0,5 %. Cet écart observé est encourageant, mais ne prouve pas à lui seul que l’action corrective en est la cause. Une répartition différente des produits, une autre approche du contrôle ou d’autres conditions de fonctionnement pourraient modifier la comparaison.
Évaluez la solution à partir des résultats du procédé et utilisez les enregistrements de production pour en comprendre les conséquences. Le défaut dimensionnel précis est-il réapparu ? Les reprises ont-elles diminué ? Le contrôle ajouté lors de la préparation est-il réalisable dans les conditions de travail ? Avez-vous déplacé le problème ailleurs ou créé un conflit avec les engagements de livraison ?
Si le problème continue de se reproduire, réexaminez l’explication causale, la conception de l’action et vérifiez si celle-ci a été mise en œuvre comme prévu. Ne clôturez pas le rapport au seul motif que les tâches attribuées sont marquées comme terminées. Lorsque les éléments recueillis étayent l’efficacité de la modification, intégrez-la aux instructions et aux contrôles concernés, examinez où elle pourrait aussi s’appliquer et ne levez les mesures conservatoires temporaires qu’en suivant le processus d’approbation approprié.
Partez d’un problème récurrent pour mieux planifier la production
Une analyse des causes racines utile ne se limite pas à une explication. Votre équipe comprend la défaillance, dispose d’éléments qui justifient l’action choisie et peut montrer les résultats obtenus lorsque le processus modifié a été confronté aux conditions réelles de production.
Choisissez SkyPlanner pour faciliter la coordination côté production : appuyez-vous sur les données de performance enregistrées pour chaque opération afin de cibler l’enquête, intégrez les travaux correctifs approuvés au planning partagé et réduisez les réorganisations manuelles des files d’attente nécessaires pour leur faire de la place.
Réservez une démo de SkyPlanner et venez avec un écart récurrent, les opérations concernées et une tâche corrective approuvée qui nécessite du temps de production. Appuyez-vous sur ce cas pour voir comment garder les données factuelles et les travaux à réaliser en lien avec votre planning de livraison. Si vous préférez d’abord explorer l’environnement, essayez SkyPlanner avec des données de démonstration.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


