


Dalam artikel ini
- Apa itu analisis akar masalah dalam manufaktur?
- 1. Amankan hasil produksi dan rumuskan satu masalah yang layak diinvestigasi
- 2. Kumpulkan bukti, termasuk dari proses produksi yang berjalan baik
- 3. Pilih alat RCA sesuai pertanyaan yang perlu dijawab
- 4. Uji dugaan penyebab sebelum menetapkan perbaikan
- 5. Tindak lanjuti penyebab yang telah terverifikasi dengan pekerjaan yang dapat diselesaikan di pabrik
- Masukkan pekerjaan yang telah disetujui ke jadwal SkyPlanner
- 6. Verifikasi efektivitas pada kondisi yang menyebabkan masalah berulang
- Tangani satu masalah berulang melalui rencana produksi yang lebih baik
Beranda » Sumber Daya » Analisis Akar Masalah dalam Manufaktur: Hentikan Kegagalan Berulang
Perkiraan waktu baca: 12 menit
Batch yang ditolak sudah disortir, mesin kembali berjalan, dan pesanan mendesak sudah dikirim. Namun, masalah yang sama muncul lagi setelah changeover berikutnya. Penanganan tadi memang mengatasi gangguan hari ini, tetapi masih ada kondisi dalam proses yang akan menimbulkan kegagalan berikutnya.
Analisis akar masalah dalam manufaktur membantu Anda menemukan dan menangani mekanisme yang membuat masalah terus berulang. Manfaatnya terletak pada keterkaitan tiga hal: bukti penyebab masalah, tindakan korektif yang benar-benar dapat dilaksanakan, dan pemeriksaan untuk memastikan tindakan tersebut berhasil pada kondisi yang sebelumnya menimbulkan kegagalan.
SkyPlanner membantu menghubungkan berbagai kegiatan produksi dalam upaya tersebut. Catatan waktu dan kuantitas per job memberi titik awal yang lebih jelas untuk investigasi. Sementara itu, jadwal produksi bersama menyediakan alokasi waktu bagi pekerjaan korektif yang telah disetujui, berdampingan dengan pesanan pelanggan. Anda pun menghabiskan lebih sedikit waktu untuk menyatukan laporan dan antrean tiap mesin yang terpisah, sehingga bisa lebih fokus mewujudkan perbaikan.
Apa itu analisis akar masalah dalam manufaktur?
Analisis akar masalah, atau RCA, adalah investigasi terstruktur untuk mengetahui mengapa suatu masalah manufaktur terjadi. Tujuannya agar penyebab yang mendasarinya dapat ditangani, bukan sekadar mengatasi dampaknya berulang kali. RCA dapat diterapkan pada cacat berulang, gangguan peralatan, waktu proses yang berlebihan, atau kegagalan memenuhi pengiriman.
Gejala menunjukkan apa yang bermasalah: posisi lubang meleset, suatu operasi memakan waktu lebih lama dari rencana, atau pesanan terlambat dikirim. Penjelasan sebab-akibat mengidentifikasi kondisi proses yang menghasilkan masalah tersebut. Bisa jadi ada beberapa penyebab yang saling berinteraksi, bukan satu jawaban akhir yang tersembunyi di ujung rangkaian lima pertanyaan.
Bedakan tiga jenis penanganan berikut:
- Tindakan pengamanan melindungi produksi saat ini. Pisahkan stok yang dicurigai bermasalah atau tambahkan pemeriksaan sementara yang telah disetujui agar hasil produksi yang terdampak tidak diteruskan tanpa pemeriksaan.
- Koreksi menangani masalah yang telah terdeteksi. Misalnya, kerjakan ulang atau ganti komponen yang terdampak.
- Tindakan korektif menangani penyebab masalah berulang. Ubah kondisi proses yang memungkinkan masalah itu terjadi.
Ketiganya bisa diperlukan. Menyortir satu batch dapat melindungi pelanggan tanpa mengubah proses yang menghasilkan komponen cacat. Demikian pula, investigasi yang sangat baik tidak akan memperbaiki produksi sebelum tindakan yang disepakati dilaksanakan.
1. Amankan hasil produksi dan rumuskan satu masalah yang layak diinvestigasi
Jangan menunggu analisis selesai untuk menjalankan prosedur pengamanan dan eskalasi yang berlaku di pabrik Anda. Setelah itu, tetapkan batasan investigasi yang jelas. Pernyataan “kualitas buruk” terlalu luas untuk diuji, sedangkan “operator salah melakukan setup” sudah menuduh seseorang sebelum bukti diperiksa.
Rumusan masalah yang berguna menyebutkan produk atau proses, persyaratan yang tidak terpenuhi, lokasi dan periode yang terdampak, serta besarnya penyimpangan. Tambahkan informasi yang Anda ketahui tentang kondisi ketika masalah tidak terjadi. Libatkan orang-orang yang dapat menjelaskan pekerjaan tersebut: operator, perwakilan bagian kualitas, insinyur proses, serta spesialis pemeliharaan atau perencanaan yang terkait.
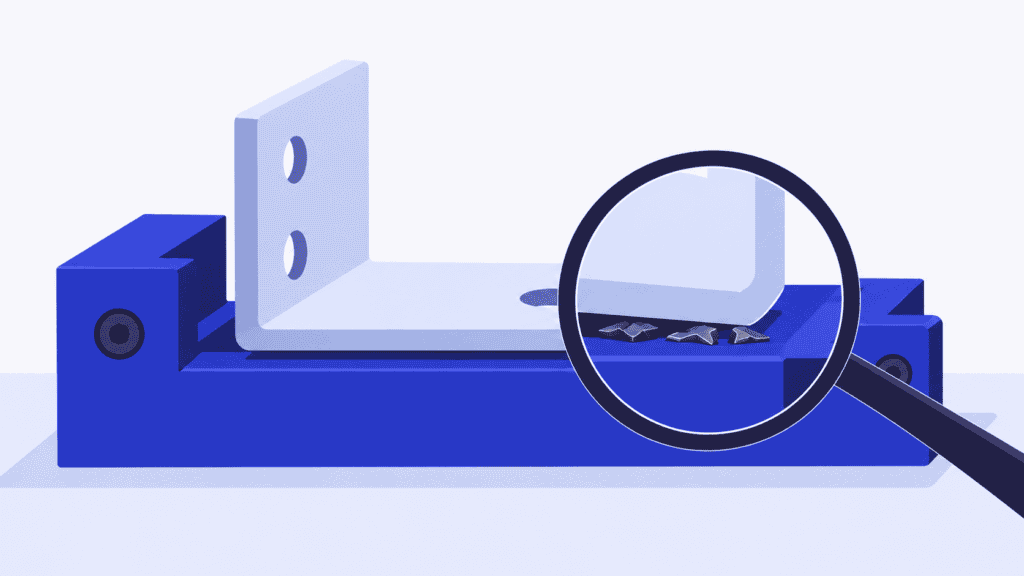
Bayangkan sebuah bengkel pemesinan yang memproduksi satu keluarga produk braket. Pemeriksaan menemukan posisi lubang pemasangan di luar toleransi pada gambar teknik dalam beberapa batch setelah changeover fixture. Batch lain dari keluarga produk yang sama lolos pemeriksaan. Rumusan masalah awal menjelaskan perbedaan tersebut, tanpa langsung menetapkan perkakas aus, fixture bermasalah, atau kesalahan seseorang sebagai penyebabnya.
Pilih satu mode kegagalan terlebih dahulu. Menggabungkan masalah posisi lubang, kualitas permukaan, dan dokumen yang tidak lengkap ke dalam kategori “produk ditolak” dapat menyamarkan tiga investigasi berbeda di balik satu nilai rata-rata. Jika Anda harus memprioritaskan beberapa masalah, urutkan berdasarkan ukuran yang konsisten, seperti frekuensi, waktu yang hilang, atau biaya kualitas buruk. Sementara itu, tangani risiko mendesak terhadap pelanggan dan keselamatan melalui prosedur penanganan yang sesuai.
2. Kumpulkan bukti, termasuk dari proses produksi yang berjalan baik
Mulailah dari operasi yang terdampak. Kumpulkan identitas job dan batch, waktu produksi aktual, jumlah yang diperiksa, ketidaksesuaian spesifik, serta urutan kejadian yang relevan. Lengkapi dengan bukti yang diperlukan untuk menelaah proses: revisi gambar teknik dan program, kondisi perkakas dan fixture, catatan material, instruksi setup, serta hasil pemeriksaan.
Untuk masalah braket tadi, perbandingan yang berguna bukan sekadar “Senin dengan Selasa”. Bandingkan proses produksi yang gagal dan yang berhasil untuk produk serta persyaratan yang sama, dengan memperhatikan apa yang terjadi saat changeover. Tanyakan apa yang berbeda pada fixture, urutan setup, program, material, dan metode pemeriksaannya.
Periksa pengukurannya sebelum menganggap hasilnya sebagai bukti yang tidak terbantahkan. Apakah komponen dinilai berdasarkan persyaratan yang sama dengan metode yang sesuai dan konsisten? Jika hasil antarinspektur berbeda, tuntaskan ketidakpastian itu terlebih dahulu. Jangan sampai perbedaan yang dianggap berasal dari produksi ternyata berasal dari pengukuran.
Laporan Job di SkyPlanner menampilkan pekerjaan yang tercatat untuk setiap job, termasuk personel dan stasiun kerjanya, serta mendukung perbandingan dengan durasi yang direncanakan. Semua Catatan Waktu menyediakan catatan pekerjaan yang dilengkapi penanda waktu. Jumlah yang diproduksi dan jumlah cacat juga dapat dicatat saat catatan waktu job difinalisasi. Data ini membantu Anda menemukan pekerjaan yang terdampak dan melihat apakah masalah kualitas terjadi bersamaan dengan tambahan waktu proses atau pengerjaan berulang.
Tetap kelola hasil pengukuran dimensi, hasil pengujian, dan persetujuan kualitas dalam alur kerja kualitas Anda, lalu hubungkan dengan job produksi yang terkait. Catatan produksi SkyPlanner membantu menata investigasi. Namun, durasi tercatat yang lebih panjang atau jumlah cacat yang lebih tinggi tidak dengan sendirinya menjelaskan penyebab fisiknya.
3. Pilih alat RCA sesuai pertanyaan yang perlu dijawab
Tidak semua masalah memerlukan seluruh metode analisis. Gunakan pendekatan paling sederhana yang mampu menangani kompleksitas dan dampak kegagalan tersebut. Perdalam analisis jika bukti menunjukkan adanya penyebab yang saling berinteraksi.
| Pertanyaan investigasi | Metode yang dapat digunakan | Hal yang tidak dapat dibuktikan hanya dengan metode ini |
|---|---|---|
| Masalah berulang mana yang perlu ditangani terlebih dahulu? | Analisis Pareto untuk mengurutkan masalah berdasarkan ukuran frekuensi, waktu, atau biaya yang telah ditetapkan | Mekanisme penyebab masalah pada peringkat tertinggi |
| Rangkaian kondisi apa yang dapat menjelaskan kegagalan ini? | 5 Mengapa, dengan memeriksa bukti di balik setiap jawaban | Bahwa rangkaian jawaban yang meyakinkan memang benar |
| Kemungkinan penyebab apa yang terlewatkan? | Diagram tulang ikan untuk mengelompokkan gagasan ke dalam kategori manusia, metode, mesin, material, pengukuran, dan lingkungan | Bahwa suatu cabang diagram merupakan penyebab yang telah diverifikasi |
| Apa yang berubah antara proses produksi yang berhasil dan yang gagal? | Analisis perubahan serta perbandingan proses produksi yang terdampak dan yang tidak terdampak | Bahwa perubahan terakhirlah yang pasti menjadi penyebab |
| Bagaimana beberapa kejadian dapat berpadu, atau bagaimana suatu pengendalian dapat gagal? | Analisis pohon kegagalan atau analisis penghalang dengan dukungan spesialis yang sesuai | Bahwa setiap jalur yang dipetakan benar-benar terjadi |
Untuk masalah braket tadi, diagram tulang ikan dapat membantu agar pembahasan tim tidak hanya berkutat pada perkakas. Analisis perubahan kemudian dapat mengarahkan perhatian pada perbedaan setelah changeover fixture. Gunakan 5 Mengapa untuk menelaah jalur sebab-akibat yang didukung bukti, bukan untuk menjadikan dugaan pertama sebagai kesimpulan. Angka lima hanyalah panduan, bukan jumlah jawaban yang wajib dipenuhi.
Mulailah dari kegagalan, tanyakan mengapa hal itu terjadi, lalu gunakan jawaban yang didukung bukti sebagai dasar pertanyaan berikutnya. Misalnya: mengapa posisi lubang meleset? Komponen tidak duduk dengan benar. Mengapa? Masih ada geram pada penepat. Mengapa geram tidak dibersihkan atau terdeteksi? Metode changeover tidak mencakup pembersihan dan verifikasi bahwa komponen duduk dengan benar. Setiap jawaban memerlukan pengamatan atau catatan pendukung. Jika bukti belum ada, tandai pertanyaan tersebut sebagai hal yang belum terjawab. Buat cabang analisis ketika ada lebih dari satu kondisi yang berperan, alih-alih memaksakan semuanya ke dalam satu rangkaian.
Jika pelanggan atau sistem kualitas Anda mewajibkan penanganan dengan delapan disiplin, atau 8D, gunakan kerangka yang lebih luas tersebut untuk mengelola tim, tindakan pengamanan, analisis, tindakan, dan penutupan masalah. RCA merupakan bagian dari 8D, bukan penggantinya. Analisis mode dan dampak kegagalan, atau FMEA, memiliki tujuan berbeda, yaitu menilai potensi risiko kegagalan. Perbarui analisis risiko yang relevan berdasarkan temuan investigasi, bukan menganggap peringkat risiko sebagai bukti tentang apa yang telah terjadi.
4. Uji dugaan penyebab sebelum menetapkan perbaikan
Rumuskan setiap dugaan penyebab yang layak ditelusuri menjadi pernyataan yang dapat diuji. Apa yang seharusnya terlihat jika dugaan itu benar? Apakah dugaan tersebut menjelaskan proses produksi yang gagal maupun yang berhasil, serta waktu terjadinya masalah? Bukti apa yang dapat membantahnya?
Untuk masalah bracket dalam contoh fiktif ini, tim dapat menyelidiki beberapa kemungkinan berikut:
| Dugaan penyebab | Bukti yang perlu diperiksa | Pertanyaan untuk menguji dugaan |
|---|---|---|
| Keausan pahat potong menggeser posisi lubang | Kondisi dan pemakaian pahat, dibandingkan dengan urutan hasil inspeksi | Apakah kegagalan mengikuti umur pakai pahat, atau justru muncul segera setelah penggantian fixture? |
| Revisi program mengubah posisi lubang | Revisi program yang benar-benar digunakan pada job bermasalah dan job yang lolos inspeksi | Apakah revisi yang sama juga menghasilkan bracket yang memenuhi persyaratan dalam kondisi sebanding? |
| Benda kerja tidak selalu duduk dengan tepat pada fixture | Kondisi penepat, pengamatan saat setup, dan hasil pengukuran dimensi | Dalam uji coba yang telah mendapat persetujuan, apakah hasilnya berubah setelah kedudukan benda kerja dipastikan tepat, sementara kondisi relevan lainnya tetap terkendali? |
Misalkan penyelidikan menemukan geram pada permukaan penepat, kesalahan kedudukan benda kerja yang sesuai dengan temuan itu, serta instruksi changeover yang tidak mewajibkan pembersihan dan pemeriksaan permukaan tersebut. Uji coba yang telah mendapat persetujuan, dengan fixture yang disiapkan secara benar, menghasilkan produk yang memenuhi persyaratan. Secara bersama-sama, pengamatan ini memberi dukungan yang lebih kuat terhadap mekanisme penyebab dibandingkan sekadar pernyataan “jumlah produk reject meningkat pada sif akhir.”
Tim tetap perlu memeriksa dugaan penyebab lain dan kondisi uji coba. Jika perkakas, material, dan program diubah sekaligus, hasil yang baik tidak akan menunjukkan perubahan mana yang berpengaruh. Gunakan uji coba terencana atau metode eksperimen khusus yang sesuai dengan ketidakpastian yang dihadapi; jangan menciptakan kembali kondisi berbahaya hanya untuk membuktikan dugaan.
Sekarang ajukan pertanyaan kedua: mengapa kegagalan ini lolos dari pengendalian yang ada? Mungkin pemeriksaan benda pertama tidak mencakup dimensi yang bermasalah. Hal itu berbeda dari kondisi yang menyebabkan kesalahan kedudukan benda kerja. Mencegah cacat dan mendeteksi kemunculannya kembali secara tak terduga mungkin memerlukan tindakan yang berbeda.
Penyelidikan tidak cukup berhenti pada “kesalahan manusia”. Tanyakan apa yang memungkinkan kesalahan terjadi atau membuatnya sulit diketahui: instruksi yang tidak jelas, metode pemeriksaan yang sulit diakses, posisi fixture yang ambigu, atau tidak adanya verifikasi. Tujuannya adalah membangun proses yang mendukung pekerjaan yang andal, bukan mencari nama orang untuk dicantumkan dalam laporan.
5. Tindak lanjuti penyebab yang telah terverifikasi dengan pekerjaan yang dapat diselesaikan di pabrik
Pilih tindakan korektif yang menangani mekanisme penyebab yang didukung bukti. Dalam contoh fixture, tindakannya dapat berupa penyempurnaan sistem penepat, penambahan langkah yang jelas untuk membersihkan dan memverifikasi kedudukan benda kerja, serta revisi pemeriksaan benda pertama. Kombinasi yang tepat bergantung pada apa yang benar-benar dipastikan oleh penyelidikan.
Tetapkan penanggung jawab, target penyelesaian, dan pemeriksaan penerimaan untuk setiap tindakan. “Latih ulang semua orang” bukanlah tanggapan yang tuntas jika instruksi masih belum menjelaskan kondisi kritis yang harus dipenuhi. “Perbarui prosedur” belum selesai hanya karena dokumennya sudah diubah, sementara metode baru belum disampaikan kepada orang yang mengerjakan proses tersebut.
Pelaksanaannya juga membutuhkan kapasitas. Modifikasi fixture mungkin membutuhkan sumber daya produksi di bengkel perkakas; proses validasi mungkin menggunakan machining centre yang sudah dialokasikan untuk pesanan pelanggan. Jika pekerjaan itu hanya tercantum dalam daftar perbaikan di luar rencana produksi, pelaksanaannya bisa terus tertunda atau muncul sebagai gangguan mendesak berikutnya.
Masukkan pekerjaan yang telah disetujui ke jadwal SkyPlanner
Susun pekerjaan korektif terkait produksi yang telah disetujui sebagai operasi yang terdefinisi, lengkap dengan durasi realistis, sumber daya produksi yang sesuai, ketergantungan, dan prioritas. Sertakan pekerjaan uji produksi yang diperlukan untuk memvalidasi perubahan, agar rencana memperhitungkan kebutuhan kapasitasnya sekaligus pesanan pelanggan yang belum terpenuhi.
Arcturus, kecerdasan buatan untuk penjadwalan di SkyPlanner, menghitung urutan pekerjaan berdasarkan kapasitas dan aturan yang Anda tetapkan. Linimasa Gantt menunjukkan kapan pekerjaan dapat dijadwalkan dan bagaimana tanggal penyelesaiannya memengaruhi job lain. Anda mengarahkan prioritas dan menjaga keputusan penjadwalan dengan aturan serta penguncian; Arcturus menangani perhitungan jadwal beserta keterkaitannya.
Bagi pabrik pembuat bracket tersebut, pertanyaan praktisnya menjadi: kapan pekerjaan fixture dapat selesai, kapan uji coba dapat dijalankan, dan job pelanggan mana yang terdampak? Anda dapat menentukan komprominya dalam satu rencana produksi, alih-alih menyesuaikan daftar pekerjaan bengkel perkakas dan antrean beberapa mesin secara manual.
Ini menjadi alasan kuat untuk memilih SkyPlanner ketika masalah kualitas yang berulang terus mengganggu perencanaan tanpa terduga. Anda memperoleh keterkaitan yang lebih jelas antara bukti dari produksi, pekerjaan yang telah disetujui tim, dan komitmen pengiriman yang harus tetap dipenuhi saat pekerjaan itu dijalankan. SkyPlanner terintegrasi dengan ERP atau MES apa pun melalui REST API terbukanya, sehingga informasi produksi yang sudah ada dapat dihubungkan dengan jadwal bersama tersebut.
6. Verifikasi efektivitas pada kondisi yang menyebabkan masalah berulang
Tindakan yang sudah selesai belum tentu efektif. Sebelum pelaksanaan, sepakati hasil yang dianggap berhasil, produksi mana yang akan ditinjau, siapa yang akan meninjaunya, dan apa yang akan memicu dibukanya kembali penyelidikan.
Dalam contoh fixture, memeriksa satu batch yang baik hanya memberi bukti lemah jika masalah muncul setelah changeover. Pantau beberapa changeover yang relevan, bukan sekadar selama jumlah hari kalender yang mudah ditetapkan. Sertakan semua awal produksi yang sebanding dalam cakupan yang disepakati, termasuk yang tidak berhasil, dan pastikan metode baru benar-benar digunakan.
Lakukan perbandingan dengan definisi kegagalan, aturan penerimaan, dan metode pengukuran yang sama. Pastikan komposisi produk dan jumlah yang terpapar kondisi berisiko tetap terlihat. Sebagai ilustrasi tindak lanjut semata, 24 bracket yang tidak memenuhi persyaratan dari 600 yang diperiksa sebelum perubahan berarti 4%; empat dari 800 yang diperiksa setelahnya berarti 0,5%. Perbedaan yang teramati ini menggembirakan, tetapi bukan bukti tersendiri bahwa tindakan korektiflah yang menyebabkannya. Perbedaan komposisi produk, pendekatan inspeksi, atau kondisi operasi dapat mengubah perbandingan tersebut.
Gunakan hasil pada tingkat proses untuk menilai perbaikan, dan catatan produksi untuk memahami dampaknya. Apakah masalah dimensi yang sama muncul kembali? Apakah pemrosesan ulang berkurang? Apakah pemeriksaan tambahan saat setup praktis dilakukan dalam pekerjaan sehari-hari? Apakah masalah justru berpindah ke bagian lain atau menimbulkan benturan dengan komitmen pengiriman?
Jika masalah terus berulang, tinjau kembali penjelasan penyebabnya, rancangan tindakan, dan apakah tindakan itu dilaksanakan sesuai rencana. Jangan tutup laporan hanya karena tugas yang diberikan sudah ditandai selesai. Ketika bukti mendukung efektivitasnya, masukkan perubahan yang berhasil ke dalam instruksi dan pengendalian yang relevan, pertimbangkan bagian lain yang juga dapat menerapkannya, dan hentikan tindakan pengamanan sementara hanya melalui proses persetujuan yang sesuai.
Tangani satu masalah berulang melalui rencana produksi yang lebih baik
Analisis akar masalah yang bermanfaat tidak berhenti pada penjelasan. Tim Anda memahami kegagalannya, memiliki bukti yang mendukung tindakan pilihannya, dan dapat menunjukkan hasil ketika proses yang direvisi dijalankan dalam kondisi produksi nyata.
Pilih SkyPlanner agar koordinasi di sisi produksi lebih mudah: catatan kinerja job untuk penyelidikan yang terarah, pekerjaan korektif yang telah disetujui masuk ke jadwal bersama, dan lebih sedikit penataan ulang antrean secara manual untuk mengakomodasi pekerjaan tersebut.
Jadwalkan demo SkyPlanner dan siapkan satu penyimpangan yang berulang, job yang terdampak, serta tugas korektif yang telah disetujui dan membutuhkan waktu produksi. Gunakan situasi itu untuk menjajaki cara menjaga keterkaitan bukti dan pekerjaan dengan rencana pengiriman Anda. Jika ingin menjelajahi aplikasinya terlebih dahulu, coba SkyPlanner dengan data demo.
Jussi Mäntylä
Spesialis Perencanaan Produksi, SkyPlanner


