








In questo articolo
- Che cos’è l’analisi delle cause radice in produzione?
- 1. Metti in sicurezza la produzione e definisci un problema da indagare
- 2. Raccogli evidenze anche dalle lavorazioni senza problemi
- 3. Scegli lo strumento RCA in base alla domanda a cui devi rispondere
- 4. Mettete alla prova la spiegazione prima di scegliere la soluzione
- 5. Traducete la causa verificata in interventi realizzabili in produzione
- Inserite gli interventi approvati nella schedulazione di SkyPlanner
- 6. Verificate l’efficacia nelle condizioni che hanno causato il ripetersi del problema
- Partite da un problema ricorrente per migliorare il piano di produzione
Home » Risorse » Analisi delle cause radice in produzione: evitare problemi ricorrenti
Tempo di lettura stimato: 12 minuti
Il lotto respinto è stato selezionato, la macchina è ripartita e l’ordine urgente è stato spedito. Poi, al cambio produzione successivo, il problema si ripresenta. L’intervento ha risolto l’interruzione di oggi, ma nel processo c’è ancora qualcosa che provocherà il problema di domani.
L’analisi delle cause radice in produzione aiuta a individuare e affrontare il meccanismo che fa ripresentare il problema. Il suo valore sta nel collegare tre elementi: le evidenze sulle cause del problema, un’azione correttiva concretamente attuabile e una verifica della sua efficacia nelle condizioni che in precedenza avevano generato il problema.
SkyPlanner aiuta a coordinare gli aspetti produttivi di questo lavoro. I tempi e le quantità registrati per ogni operazione offrono una base più chiara da cui avviare l’indagine; il piano di produzione condiviso permette di inserire gli interventi correttivi approvati accanto agli ordini dei clienti. Così dedichi meno tempo a ricostruire le informazioni da report e code di lavoro separate per macchina, e più tempo a realizzare il miglioramento.
Che cos’è l’analisi delle cause radice in produzione?
L’analisi delle cause radice, o RCA, è un’indagine strutturata volta a capire perché si è verificato un problema in produzione, così da intervenire sulle cause alla base anziché continuare a trattarne le conseguenze. Può essere applicata a difetti ricorrenti, interruzioni degli impianti, tempi di lavorazione eccessivi o problemi di consegna.
Un sintomo indica che cosa è andato storto: fori fuori posizione, un’operazione che supera il tempo previsto o un ordine spedito in ritardo. Una spiegazione causale individua invece le condizioni del processo che hanno prodotto quel risultato. Le cause possono essere diverse e interagire tra loro: non esiste necessariamente un’unica risposta definitiva da scoprire alla fine di una sequenza di cinque domande.
Occorre distinguere tre tipi di intervento:
- Il contenimento mette in sicurezza la produzione corrente. Isola le scorte sospette o introduci un controllo temporaneo approvato, affinché i prodotti interessati non proseguano senza essere verificati.
- La correzione risolve il problema rilevato. Per esempio, rilavorando o sostituendo i pezzi interessati.
- L’azione correttiva interviene sulla causa del ripetersi del problema. Modifica la condizione del processo che ne ha consentito l’insorgenza.
Tutti e tre gli interventi possono essere necessari. La selezione di un lotto può tutelare il cliente senza modificare il processo che ha prodotto i pezzi difettosi. Allo stesso modo, anche un’ottima indagine non migliora la produzione finché l’azione concordata non viene attuata.
1. Metti in sicurezza la produzione e definisci un problema da indagare
Non aspettare di completare l’analisi per applicare le procedure di contenimento e di escalation previste nello stabilimento. Poi delimita con precisione l’indagine. «La qualità è scarsa» è una formulazione troppo generica per essere verificata, mentre «l’operatore ha sbagliato l’impostazione» contiene già un’accusa, prima ancora che siano state esaminate le evidenze.
Una definizione utile del problema specifica il prodotto o il processo, il requisito non rispettato, il luogo e il periodo interessati e l’entità dello scostamento. Aggiungi ciò che sai sulle situazioni in cui il problema non si verifica. Riunisci le persone che conoscono il lavoro e possono spiegarlo: l’operatore, il referente della qualità, il tecnico di processo e lo specialista di manutenzione o pianificazione pertinente.
Immagina un’officina meccanica che produce una famiglia di staffe. In diversi lotti lavorati dopo un cambio dell’attrezzatura di posizionamento, il controllo ha rilevato fori di fissaggio fuori dalla tolleranza di posizione indicata a disegno. Altri lotti della stessa famiglia sono risultati conformi. La definizione iniziale del problema descrive questa differenza, senza ancora attribuirne la causa a un utensile usurato, a un’attrezzatura difettosa o all’errore di una persona.
Parti da una sola modalità di difetto. Raggruppare posizione dei fori, finitura superficiale e documentazione mancante sotto la voce «non conformi» può nascondere tre indagini diverse dietro un’unica media. Se devi stabilire le priorità tra più problemi, ordinali secondo una misura coerente, come la frequenza, il tempo perso o i costi della non qualità. Nel frattempo, gestisci i rischi urgenti per il cliente e per la sicurezza attraverso le procedure appropriate.
2. Raccogli evidenze anche dalle lavorazioni senza problemi
Parti dall’operazione interessata. Raccogli gli identificativi delle operazioni e dei lotti, i tempi effettivi di produzione, le quantità controllate, la non conformità specifica e la sequenza degli eventi rilevanti. Aggiungi gli elementi necessari per esaminare il processo: revisioni dei disegni e dei programmi, condizioni degli utensili e delle attrezzature di posizionamento, registrazioni sui materiali, istruzioni di attrezzaggio e risultati dei controlli.
Per il problema delle staffe, il confronto utile non è semplicemente «lunedì contro martedì». Occorre confrontare lo stesso prodotto rispetto allo stesso requisito, nelle lavorazioni conformi e in quelle non conformi, prestando attenzione a ciò che è avvenuto durante il cambio produzione. Chiediti che cosa fosse diverso nell’attrezzatura di posizionamento, nella sequenza di attrezzaggio, nel programma, nel materiale e nel metodo di controllo.
Verifica la misurazione prima di considerarla un’evidenza indiscutibile. I pezzi sono stati valutati rispetto allo stesso requisito, con un metodo idoneo e coerente? Se gli addetti al controllo ottengono risultati discordanti, risolvi questa incertezza prima di cercare una spiegazione a una differenza produttiva che potrebbe dipendere dalla misurazione.
Il report delle operazioni di SkyPlanner mostra il lavoro registrato per ogni operazione, inclusi la persona e il centro di lavoro, e consente il confronto con le durate pianificate. La vista di tutte le registrazioni dei tempi fornisce i dati di lavoro con data e ora. Quando si completano le registrazioni dei tempi delle operazioni, è possibile registrare anche le quantità prodotte e quelle difettose. Questo aiuta a individuare le lavorazioni interessate e a capire se un problema di qualità ha coinciso con tempi di lavorazione aggiuntivi o con attività ripetute.
Mantieni le misurazioni dimensionali, i risultati delle prove e le approvazioni della qualità nel tuo flusso di gestione della qualità, collegandoli alle operazioni di produzione pertinenti. I dati di produzione di SkyPlanner aiutano a organizzare l’indagine; una durata registrata più lunga o una quantità maggiore di pezzi difettosi non spiegano, da sole, la causa fisica.
3. Scegli lo strumento RCA in base alla domanda a cui devi rispondere
Non serve applicare tutti i metodi di analisi a ogni problema. Scegli l’approccio più semplice in grado di affrontarne la complessità e le conseguenze, poi approfondisci se le evidenze rivelano cause che interagiscono tra loro.
| Domanda da approfondire | Metodo utile | Che cosa non dimostra da solo |
|---|---|---|
| Quale problema ricorrente merita attenzione per primo? | Analisi di Pareto, con una graduatoria basata su una misura definita di frequenza, tempo o costo | Il meccanismo che causa il problema in cima alla graduatoria |
| Quale sequenza di condizioni potrebbe spiegare questo problema? | Metodo dei 5 perché, verificando le evidenze a sostegno di ogni risposta | Che una sequenza di risposte convincente sia vera |
| Quali possibili cause abbiamo trascurato? | Diagramma a lisca di pesce, raggruppando le ipotesi per persone, metodi, macchine, materiali, misurazione e ambiente | Che un ramo del diagramma rappresenti una causa verificata |
| Che cosa è cambiato tra le lavorazioni conformi e quelle non conformi? | Analisi dei cambiamenti e confronto tra lavorazioni interessate e non interessate dal problema | Che il cambiamento più recente sia necessariamente responsabile |
| Come potrebbero combinarsi più eventi, o come potrebbe fallire un controllo? | Analisi dell’albero dei guasti o delle barriere, con un adeguato supporto specialistico | Che ogni percorso rappresentato si sia effettivamente verificato |
Per il problema delle staffe, un diagramma a lisca di pesce può evitare che il gruppo si concentri solo sugli utensili. L’analisi dei cambiamenti può poi indirizzare l’attenzione sulle differenze emerse dopo il cambio dell’attrezzatura di posizionamento. Usa i 5 perché per esaminare un percorso causale sostenuto da evidenze, non per trasformare la prima ipotesi in una conclusione. Cinque è un’indicazione, non un numero obbligatorio di risposte.
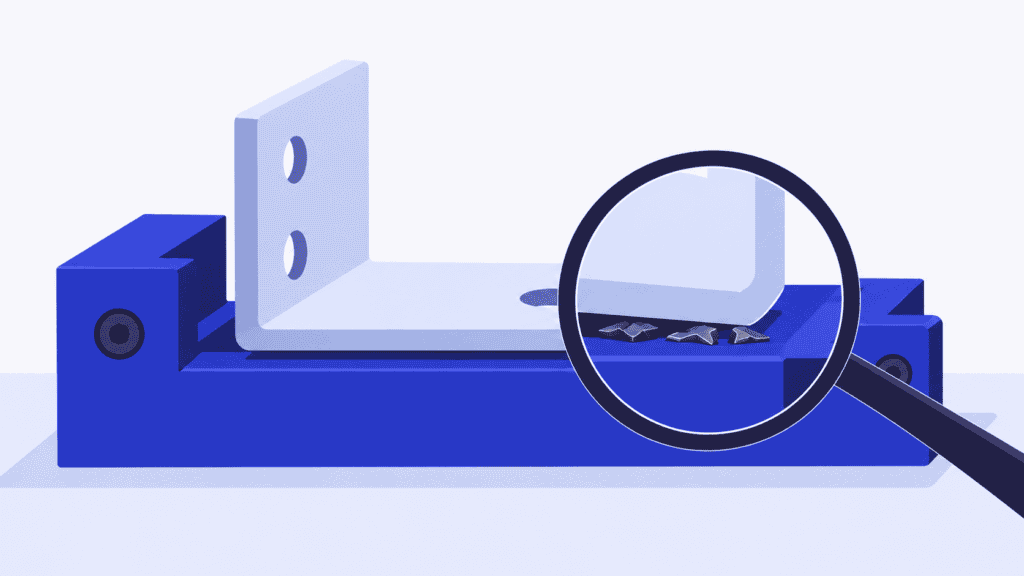
Parti dal problema, chiediti perché si è verificato e usa la risposta sostenuta dalle evidenze per formulare la domanda successiva. Per esempio: perché il foro è fuori posizione? Il pezzo non era correttamente in battuta. Perché? Erano rimasti dei trucioli sull’elemento di riferimento. Perché non erano stati rimossi o rilevati? Il metodo di cambio produzione non prevedeva la pulizia e la verifica del corretto appoggio del pezzo. Ogni risposta richiede osservazioni o registrazioni; dove mancano evidenze, annota una domanda ancora aperta. Se contano più condizioni, sviluppa più rami dell’analisi anziché forzare tutto in un’unica sequenza.
Se un cliente o il vostro sistema qualità richiede una risposta secondo il metodo delle otto discipline, o 8D, usate questo quadro più ampio per gestire il gruppo di lavoro, il contenimento, l’analisi, le azioni e la chiusura. L’analisi delle cause radice (RCA) ne fa parte, non lo sostituisce. L’analisi dei modi e degli effetti di guasto, o FMEA, ha uno scopo diverso: valutare i rischi di guasti potenziali. Aggiornate l’analisi dei rischi pertinente con quanto emerge dall’indagine, senza considerare una classificazione dei rischi come prova di ciò che è accaduto.
4. Mettete alla prova la spiegazione prima di scegliere la soluzione
Formulate ogni ipotesi plausibile in modo da poterla verificare. Che cosa vi aspettereste di osservare se fosse vera? Spiega sia le lavorazioni con esito negativo sia quelle riuscite, e il momento in cui si manifesta il problema? Quali riscontri potrebbero smentirla?
Per il problema delle staffe dell’esempio immaginario, il gruppo potrebbe esaminare queste ipotesi alternative:
| Ipotesi da verificare | Riscontri da esaminare | Domanda utile per mettere alla prova l’ipotesi |
|---|---|---|
| L’usura dell’utensile da taglio sposta la posizione del foro | Condizioni e utilizzo dell’utensile, confrontati con la sequenza dei controlli | La comparsa dei difetti è legata alla vita utile dell’utensile oppure i difetti compaiono subito dopo un cambio dell’attrezzatura di fissaggio? |
| Una revisione del programma modifica la posizione del foro | Revisione del programma effettivamente utilizzata nelle operazioni con esito non conforme e in quelle con esito conforme | La stessa revisione produce anche staffe conformi in condizioni comparabili? |
| Il pezzo non appoggia sempre correttamente sull’attrezzatura di fissaggio | Condizioni degli elementi di riferimento, osservazioni durante l’attrezzaggio e risultati dei controlli dimensionali | In una prova autorizzata, la verifica del corretto appoggio modifica il risultato, mantenendo sotto controllo le altre condizioni rilevanti? |
Supponiamo che l’indagine rilevi trucioli su una superficie di riferimento, un corrispondente errore di appoggio e un’istruzione per il cambio produzione che non richiede di pulire e verificare quella superficie. Una prova autorizzata, con l’attrezzatura di fissaggio preparata correttamente, dà risultati conformi. Nel loro insieme, queste osservazioni forniscono riscontri più solidi a sostegno di un meccanismo causale rispetto alla semplice affermazione «gli scarti sono aumentati nel turno serale».
Il gruppo dovrebbe comunque esaminare le spiegazioni alternative e le condizioni della prova. Se utensili, materiale e programma fossero stati cambiati tutti contemporaneamente, un buon risultato non permetterebbe di capire quale modifica abbia fatto la differenza. Usate una prova pianificata o un metodo sperimentale specialistico adeguato al grado di incertezza; non ricreate una condizione pericolosa solo per dimostrare un’ipotesi.
Ponetevi ora una seconda domanda: perché i controlli esistenti non hanno rilevato il difetto? Forse il controllo del primo pezzo non comprendeva la quota interessata. Questa è una causa diversa dalla condizione che ha generato l’errore di appoggio. Prevenire il difetto e rilevarne un’eventuale ricomparsa inattesa può richiedere azioni diverse.
Non basta fermarsi alla conclusione «errore umano». Chiedetevi che cosa abbia reso l’errore possibile o difficile da notare: un’istruzione poco chiara, un metodo di controllo non accessibile, una posizione ambigua dell’attrezzatura di fissaggio o una verifica mancante. L’obiettivo è ottenere un processo che consenta di lavorare in modo affidabile, non trovare un nome da inserire nel rapporto.
5. Traducete la causa verificata in interventi realizzabili in produzione
Scegliete azioni correttive che intervengano sul meccanismo causale sostenuto dai riscontri. Nell’esempio dell’attrezzatura di fissaggio, si potrebbe migliorare il sistema di posizionamento, aggiungere una fase esplicita di pulizia e verifica dell’appoggio e rivedere il controllo del primo pezzo. La combinazione appropriata dipende da ciò che l’indagine accerta effettivamente.
Per ogni azione definite un responsabile, un termine di completamento e una verifica di accettazione. «Ripetere la formazione per tutti» non è una risposta completa se l’istruzione continua a non definire la condizione critica. L’azione «aggiornare la procedura» non è conclusa se cambia il documento ma il nuovo metodo non è stato comunicato a chi svolge il lavoro.
Anche l’attuazione richiede capacità produttiva. La modifica dell’attrezzatura di fissaggio può richiedere una risorsa dell’attrezzeria; una lavorazione di validazione può occupare lo stesso centro di lavorazione già impegnato per gli ordini dei clienti. Se questi interventi restano in un elenco di miglioramenti esterno al piano di produzione, rischiano di essere rinviati ripetutamente o di presentarsi come un’ulteriore interruzione urgente.
Inserite gli interventi approvati nella schedulazione di SkyPlanner
Inserite gli interventi correttivi approvati che riguardano la produzione come operazioni ben definite, con durate realistiche, risorse produttive idonee, dipendenze e priorità. Includete le lavorazioni di prova necessarie a validare la modifica, affinché il piano tenga conto anche della capacità richiesta da queste attività, oltre che dal portafoglio ordini clienti.
Arcturus, l’intelligenza artificiale di SkyPlanner per la schedulazione, calcola la sequenza in base alla capacità e alle regole che configurate. Il diagramma di Gantt mostra dove si collocano gli interventi e quali conseguenze hanno le date di completamento risultanti sulle altre operazioni. Voi stabilite le priorità e mantenete ferme le decisioni di schedulazione con regole e blocchi; Arcturus esegue i calcoli tenendo conto dei collegamenti tra le operazioni.
Per l’officina che produce le staffe, la domanda pratica diventa: quando si può completare l’intervento sull’attrezzatura di fissaggio, quando si può eseguire la prova e quali operazioni per i clienti ne risentono? Potete gestire questo compromesso in un unico piano di produzione, anziché aggiornare manualmente l’elenco dell’attrezzeria e le code di più macchine.
È un valido motivo per scegliere SkyPlanner quando i problemi di qualità ricorrenti continuano a creare imprevisti nella pianificazione. Potete collegare più chiaramente i riscontri di produzione, gli interventi approvati dal gruppo e gli impegni di consegna da rispettare durante la loro esecuzione. SkyPlanner si integra con qualsiasi ERP o MES tramite la sua API REST aperta, così potete collegare le informazioni di produzione già disponibili alla schedulazione condivisa.
6. Verificate l’efficacia nelle condizioni che hanno causato il ripetersi del problema
Un’azione completata non è necessariamente un’azione efficace. Prima di attuarla, concordate quale risultato sarà considerato un successo, quale produzione sarà esaminata, chi la esaminerà e quali circostanze faranno riaprire l’indagine.
Nell’esempio dell’attrezzatura di fissaggio, verificare un solo lotto conforme fornisce un riscontro debole se il problema si manifestava dopo i cambi produzione. Monitorate più cambi produzione pertinenti, senza limitarvi a un numero di giorni di calendario scelto per comodità. Includete tutti gli avviamenti comparabili che rientrano nell’ambito concordato, anche quelli con esito negativo, e verificate che il nuovo metodo venga effettivamente utilizzato.
Nel confronto usate la stessa definizione del difetto, lo stesso criterio di accettazione e lo stesso metodo di misurazione. Rendete espliciti il mix di prodotti e l’esposizione alle condizioni in cui il problema può manifestarsi. A titolo puramente illustrativo, in una verifica successiva si potrebbero confrontare 24 staffe non conformi su 600 controllate prima della modifica, pari al 4%, con quattro su 800 controllate dopo, pari allo 0,5%. È una differenza osservata incoraggiante, ma da sola non dimostra che sia stata causata dall’azione correttiva. Un diverso mix di prodotti, un diverso approccio al controllo o condizioni operative differenti potrebbero modificare il confronto.
Usate i risultati a livello di processo per valutare la soluzione e le registrazioni di produzione per comprenderne le conseguenze. Lo specifico problema dimensionale si è ripresentato? Le rilavorazioni sono diminuite? Il controllo aggiunto durante l’attrezzaggio è praticabile nello svolgimento del lavoro? Avete spostato il problema altrove o creato un conflitto con gli impegni di consegna?
Se il problema continua a ripresentarsi, riesaminate la spiegazione delle cause, il modo in cui è stata definita l’azione e la sua effettiva attuazione secondo quanto previsto. Non chiudete il rapporto solo perché le attività assegnate risultano completate. Quando i riscontri ne confermano l’efficacia, integrate la modifica nelle istruzioni e nei controlli pertinenti, valutate dove altro sia applicabile e rimuovete le misure di contenimento temporanee solo attraverso il processo di approvazione previsto.
Partite da un problema ricorrente per migliorare il piano di produzione
Un’analisi delle cause radice utile non si conclude con una semplice spiegazione. Il gruppo comprende il problema, dispone di riscontri a sostegno dell’azione scelta e può mostrare che cosa è accaduto quando il processo modificato è stato applicato nelle reali condizioni di produzione.
Scegliete SkyPlanner per coordinare più facilmente le attività di produzione: dati consuntivi delle operazioni per un’indagine mirata, interventi correttivi approvati inseriti nella schedulazione condivisa e meno lavoro manuale per riorganizzare le code delle altre operazioni.
Prenotate una demo di SkyPlanner e portate un caso di non conformità ricorrente, le operazioni interessate e un intervento correttivo approvato che richiede tempo di produzione. Partite da questa situazione per esplorare come mantenere i riscontri e gli interventi collegati al piano delle consegne. Se preferite prima esplorare l’ambiente, provate SkyPlanner con dati dimostrativi.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


