


この記事の内容
不合格となったロットの選別が終わり、設備も再稼働し、急ぎの注文も出荷できた。ところが、次の段取り替えの後に同じ問題が起きる。その場の生産停止は解消できても、工程には次の不具合を生む要因が残っています。
製造業における根本原因分析は、こうした再発の仕組みを突き止め、対処するための手法です。その価値は、問題の原因を示す証拠、現場で実行できる是正処置、そして以前に不具合が発生した条件下で処置の効果を確かめる検証という、3つをつなぐことにあります。
SkyPlannerは、こうした取り組みに必要な生産情報と作業計画を結び付けるのに役立ちます。作業ごとの時間と数量の記録は調査の出発点を明確にし、共有の生産スケジュールには、承認済みの是正作業を顧客の注文と並べて組み込めます。報告書や設備ごとに分かれた作業順を突き合わせる時間が減り、改善の実行により多くの時間を使えます。
製造業における根本原因分析とは?
根本原因分析(RCA)とは、製造上の問題がなぜ起きたのかを体系的に調査することです。問題の結果に繰り返し対処するのではなく、その根底にある原因に対処することを目指します。繰り返す不良、設備の停止、過大な加工時間、納期遅延などに適用できます。
症状が示すのは、穴位置のずれ、工程時間の超過、出荷の遅れといった「何が起きたか」です。一方、原因を説明するには、その結果を生んだ工程の条件を特定する必要があります。原因は複数あり、互いに影響している場合もあります。なぜを5回たどった先に、唯一の答えが隠れているとは限りません。
対応は、次の3種類を区別してください。
- 封じ込めは、現在の生産品への影響拡大を防ぎます。不良の疑いがある在庫を隔離するか、承認済みの一時的な確認を追加し、問題のある製品が未確認のまま次へ流れないようにします。
- 修正は、見つかった問題そのものに対処します。例えば、対象部品の手直しや交換を行います。
- 是正処置は、再発の原因に対処します。問題の発生を許していた工程の条件を変えます。
3つすべてが必要になることもあります。ロットを選別すれば顧客への影響を防げても、不良品を生んだ工程は変わらないかもしれません。同様に、どれほど優れた調査でも、合意した対策を実行しなければ生産の改善にはつながりません。
1. 生産品への影響拡大を防ぎ、調査する問題を1つに絞る
分析の完了を待たず、現場で定められた封じ込めとエスカレーションの手順に従ってください。そのうえで、調査の範囲を具体的に定めます。「品質が悪い」では広すぎて検証できません。一方、「作業者が設定を間違えた」では、証拠を確認する前から責任を決めつけることになります。
調査に役立つ問題の定義には、対象の製品や工程、満たしていない要求事項、発生した場所と期間、逸脱の規模を明記します。発生していない範囲についても、分かっていることを加えてください。作業者、品質担当者、生産技術者、関連する保全担当者や生産計画担当者など、その作業を説明できる人を集めます。
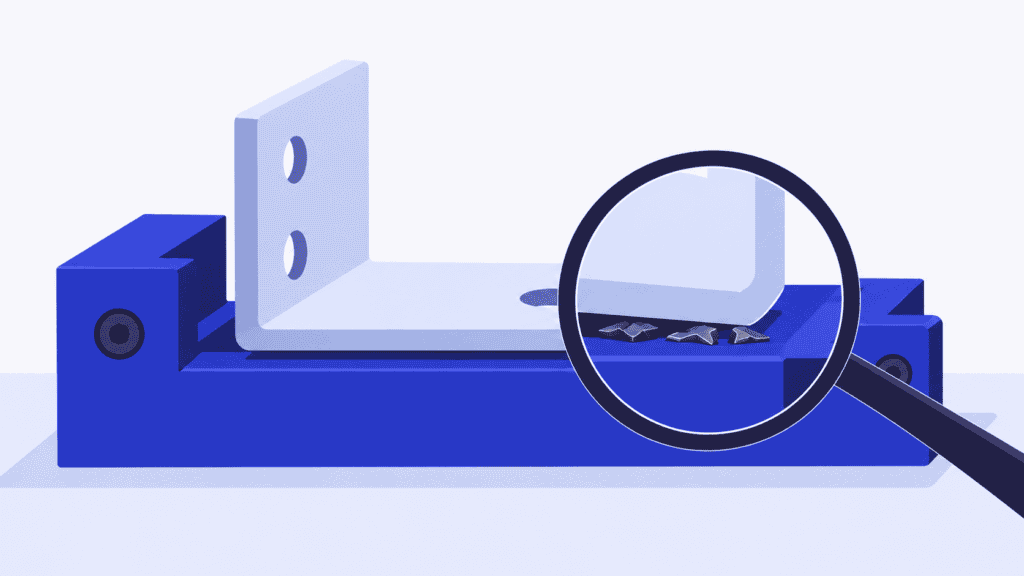
同じ製品群のブラケットを製造する機械加工工場を想像してください。治具の段取り替え後に生産した複数のロットで、取付穴が図面の位置度公差を外れていることが検査で見つかりました。一方、同じ製品群でも合格したロットがあります。最初の問題定義では、この違いを記述します。工具の摩耗、治具の不良、人のミスなどを、まだ原因とは決めません。
まずは不具合の形態を1つ選びます。穴位置、表面仕上げ、書類の不備をまとめて「不合格」とすると、本来は別々に調べるべき3つの問題が、1つの平均値に埋もれかねません。複数の問題に優先順位を付ける必要がある場合は、発生頻度、損失時間、品質不良コストなど、一貫した指標で順位を付けます。同時に、顧客や安全に関わる緊急のリスクには、適切な対応手順に従って対処してください。
2. 正常に生産できたときの記録も含めて証拠を集める
まずは問題が発生した工程の周辺から調べます。作業とロットの識別情報、実際の生産時間、検査数量、具体的な不適合内容、関連する出来事の時系列を集めてください。さらに、図面とプログラムの改訂履歴、工具や治具の状態、材料の記録、段取り手順書、検査結果など、工程を調べるために必要な証拠を加えます。
ブラケットの問題で有効なのは、単なる「月曜日と火曜日」の比較ではありません。同じ製品、同じ要求事項について、不良が出た生産と正常にできた生産を比較し、段取り替え時に何が起きたかに注目します。治具、段取りの順序、プログラム、材料、確認方法にどのような違いがあったかを調べてください。
測定結果を疑いのない証拠として扱う前に、測定自体を確認します。同じ要求事項に対して、適切で一貫した方法で部品を評価していたでしょうか。検査員によって判定が異なるなら、まずその不確かさを解消してください。生産上の違いに見えても、実際には測定の違いかもしれません。
SkyPlannerの作業レポートでは、担当者やリソースを含め、作業に紐づく実績を確認し、予定時間と比較できます。全時間記録の画面では、タイムスタンプ付きの作業記録を確認できます。作業の時間記録を確定する際には、生産数量と不良数量も記録できます。これにより、問題のあった作業を特定し、品質問題と同時に加工時間の増加や作業のやり直しが起きていたかを確認できます。
寸法の測定値、試験結果、品質に関する承認は品質管理のワークフローで管理し、関連する生産作業と紐づけてください。SkyPlannerの生産記録は調査の整理に役立ちますが、記録時間が長いことや不良数量が多いことだけでは、物理的な原因は説明できません。
3. 明らかにしたい問いに合わせてRCAの手法を選ぶ
すべての問題に、すべての分析手法を使う必要はありません。不具合の複雑さと影響に対応できる範囲で、最もシンプルな手法を使います。証拠から複数の原因の相互作用が見えてきたら、さらに掘り下げてください。
| 調査で明らかにしたいこと | 役立つ手法 | その手法だけでは立証できないこと |
|---|---|---|
| 繰り返す問題のうち、どれに最初に取り組むべきか? | パレート分析:定義した頻度、時間、コストの指標に基づいて順位を付ける | 最上位の問題を引き起こす仕組み |
| どのような条件の連鎖で、この不具合を説明できるか? | なぜなぜ分析(5 Whys):各回答の裏付けとなる証拠を確認する | 筋の通った回答の連鎖が、事実であること |
| 見落としている原因候補はないか? | 特性要因図:人、方法、機械、材料、測定、環境に分けて考えを整理する | 図の枝に挙げた要因が、検証済みの原因であること |
| 正常に生産できたときと、不良が出たときで何が変わったか? | 変化点分析と、問題が発生した生産・発生しなかった生産の比較 | 直近の変更が必ず原因であること |
| 複数の出来事が重なると何が起こり得るか、また、どのような場合に管理策が機能しなくなるか? | 適切な専門家の支援を受けて行うフォールトツリー分析やバリア分析 | 図に示したすべての経路が実際に起きたこと |
ブラケットの問題では、特性要因図を使うと、議論が工具だけに偏るのを防げます。次に変化点分析を使えば、治具の段取り替え後の違いに焦点を当てられます。なぜなぜ分析は、裏付けのある因果関係を調べるために使い、最初に出た意見をそのまま結論にするために使わないでください。「5」は掘り下げを促す目安であり、必ず5回答えるという決まりではありません。
不具合を出発点に、なぜ起きたのかを問い、裏付けのある回答から次の問いを立てます。例えば、「なぜ穴位置がずれたのか」「部品が正しく着座していなかったから」「なぜ正しく着座しなかったのか」「位置決め部に切りくずが残っていたから」「なぜ切りくずを除去できず、残留にも気づかなかったのか」「段取り替えの手順に清掃と着座確認が含まれていなかったから」とたどります。どの回答にも観察結果や記録が必要です。証拠が足りない箇所は、未解決の問いとして残してください。複数の条件が関係する場合は、無理に1本の連鎖にまとめず、分析を分岐させます。
顧客や自社の品質システムが8D(問題解決の八つのステップ)による対応を求める場合は、その広い枠組みを使い、チーム、封じ込め、分析、対策、完了までを管理します。RCAはその一部であり、その枠組みに代わるものではありません。故障モード影響解析(FMEA)の目的は別で、潜在的な不具合のリスクを評価することです。リスクの順位を実際に起きたことの証拠として扱うのではなく、調査から得た知見を関連するリスク分析に反映してください。
4. 対策を決める前に、原因の説明を検証する
有力な原因候補は、それぞれ検証できる仮説にします。その仮説が正しければ、何が観察されるはずでしょうか。不良が出た生産、正常にできた生産、発生のタイミングを説明できるでしょうか。どのような証拠があれば、その仮説を否定できるでしょうか。
架空のブラケットの事例では、チームは次のような原因候補を調べられます。
| 原因の仮説 | 確認すべき証拠 | 仮説を検証するための問い |
|---|---|---|
| 切削工具の摩耗で穴位置がずれる | 検査結果の推移と、その時点での工具の状態・使用状況 | 不良は工具寿命に応じて発生するのか、それとも治具交換の直後に発生するのか。 |
| プログラムの改訂で穴位置が変わる | 不良が出た作業と良品ができた作業で、実際に使用したプログラムの版 | 同じ版のプログラムでも、同等の条件で適合品のブラケットを製造できているか。 |
| ワークの治具への着座が安定しない | 位置決め部の状態、段取り時の観察記録、寸法測定結果 | 承認を受けた試験で、ほかの関連条件を管理したまま、正しく着座していることを確認すると、結果は変わるか。 |
調査の結果、位置決め面に切りくずがあり、それに対応する着座不良が見つかったとします。さらに、段取り替えの手順書には、その面の清掃と確認が要求されていなかったとします。承認を受けた試験で治具を正しく準備したところ、適合する結果が得られました。こうした観察結果を合わせると、「遅番で不良が増えた」という情報だけの場合よりも、不良の発生メカニズムを強く裏付けられます。
それでも、チームはほかの仮説や試験条件を検討する必要があります。治工具、材料、プログラムを一度にすべて変更していたなら、良い結果が出ても、どの変更が効いたのかは分かりません。不確かさに応じて、計画的な試験や専門的な実験手法を用いてください。仮説を証明するために危険な状態を再現してはいけません。
次に、もう一つ問いかけます。なぜ既存の管理では不良を見逃したのでしょうか。初品検査に、問題となった寸法が含まれていなかったのかもしれません。これは、着座不良を引き起こした条件とは別の問題です。不良の発生を防ぐ対策と、予期しない再発を検出する対策は、異なる場合があります。
「ヒューマンエラー」で調査を止めてはいけません。不明確な指示、実施しにくい確認方法、曖昧な治具の位置、確認工程の欠落など、何がミスを可能にし、気づきにくくしたのかを問い直します。目指すのは、確実な作業を支える工程であり、報告書に責任者として記載する人を探すことではありません。
5. 検証済みの原因を、現場で実行できる作業に落とし込む
証拠に裏付けられた発生メカニズムに対処する是正処置を選びます。治具の例では、位置決め機構の改善、清掃と着座確認を行う明確な手順の追加、初品検査の見直しなどが考えられます。どの対策を組み合わせるべきかは、調査で実際に何が明らかになったかによって決まります。
各対策には、担当者、完了時点、完了を確認する基準を定めます。手順書で重要な条件が曖昧なままなら、「全員を再教育する」だけでは十分な対応になりません。また、文書を書き換えても、新しい方法が実際に作業する人に伝わっていなければ、「手順の更新」は完了していません。
対策の実施にも、生産能力の確保が必要です。治具の改造には工具室のリソースが必要になることがあり、検証運転では、顧客の受注分にすでに割り当てられたマシニングセンタを使うかもしれません。こうした作業を生産計画に組み込まず、改善項目の一覧に載せるだけでは、何度も先送りされたり、また別の緊急割り込み作業になったりするおそれがあります。
承認済みの作業をSkyPlannerのスケジュールに組み込む
承認済みの生産関連の是正作業を工程として定義し、現実的な所要時間、使用可能なリソース、依存関係、優先順位を設定します。変更の妥当性を確認するための試験生産も含め、受注残だけでなく、その作業に必要な能力も計画に織り込んでください。
SkyPlannerのスケジューリングAIであるArcturusは、設定された能力とルールに基づいて作業順序を計算します。ガントチャートでは、その作業をどこに組み込めるか、また、その完了日がほかの作業にどう影響するかを確認できます。優先順位の調整や、ルールとロックによる計画の維持は担当者が行い、Arcturusが関連するスケジュール計算を処理します。
ブラケットの製造現場では、「治具の作業はいつ終わるのか」「試験はいつ実施できるのか」「顧客のどの作業に影響するのか」が実務上の課題になります。工具室の作業リストと複数の設備の作業順を手作業で調整する代わりに、一つの生産計画の中でこれらの兼ね合いを調整できます。
繰り返す品質問題が、そのたびに計画外の事態を招いているなら、これはSkyPlannerを選ぶ大きな理由になります。生産の記録、チームが承認した作業、そしてその作業と両立させるべき納期の約束を、より明確に結び付けられます。SkyPlannerは、公開REST APIを通じてあらゆるERPやMESと連携できるため、既存の生産情報を共通のスケジュールにつなげられます。
6. 再発が起きた条件で有効性を確認する
対策の完了と、その対策が有効であることは同じではありません。実施前に、どのような結果を成功とするか、どの生産を確認対象にするか、誰が確認するか、どのような場合に調査を再開するかを合意しておきます。
治具の例で、問題が段取り替え後に発生していたなら、良品ができた1ロットを確認するだけでは証拠として不十分です。都合のよい日数だけを見るのではなく、該当する段取り替えを繰り返し追跡します。合意した範囲内で条件が同等の立ち上がりは、不良が出たものも含めて確認対象にし、新しい方法が実際に使われているかも確かめてください。
比較には、同じ不良の定義、合否判定基準、測定方法を使います。品種構成と、不良が発生し得た対象数や機会も明確にしておきます。あくまで説明用の追跡例ですが、変更前に検査した600個のブラケットのうち不適合が24個なら4%、変更後に検査した800個のうち不適合が4個なら0.5%です。これは期待の持てる観察結果ですが、この差だけで是正処置の効果だと証明できるわけではありません。品種構成、検査の仕方、稼働条件が違えば、比較結果は変わり得ます。
対策の評価には工程ごとの結果を使い、その影響を把握するには生産記録を使います。問題となった寸法不良は再発していないでしょうか。再加工は減ったでしょうか。追加した段取り確認は、実際の作業の中で無理なく行えるでしょうか。問題を別の箇所に移したり、納期に支障をきたしたりしていないでしょうか。
再発が続く場合は、想定した因果関係、対策の内容、そして意図どおりに実施されたかを見直します。割り当てた作業が完了扱いになったという理由だけで、報告を終了してはいけません。有効性が証拠で裏付けられたら、効果のあった変更を関連する手順書や管理方法に組み込み、ほかに適用できる箇所も検討します。暫定的な封じ込め措置の解除は、必ず適切な承認手続きを経て行ってください。
繰り返す問題を一つ取り上げ、生産計画の改善につなげる
役立つ根本原因分析は、原因を説明するだけでは終わりません。チームが不良を理解し、選んだ対策の根拠を持ち、変更後の工程を実際の生産条件で動かした結果まで示せることが重要です。
生産側の調整を進めやすくするために、SkyPlannerをご活用ください。記録された作業実績を使って調査の焦点を絞り、承認済みの是正作業を共通のスケジュールに組み込むことで、周辺の作業順を手作業で組み直す負担を減らせます。
SkyPlannerのデモを予約し、繰り返し起きている逸脱を一つ、その影響を受ける作業、そして生産時間の確保が必要な承認済みの是正作業をご用意ください。その事例を使って、証拠と作業を納期計画に結び付けて管理する方法を確認できます。まずは操作環境を確認したい方は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


