


Neste artigo
- O que é análise de causa raiz na indústria?
- 1. Proteja a produção e delimite um problema que valha a pena investigar
- 2. Reúna evidências também sobre a produção sem falhas
- 3. Escolha a ferramenta de RCA conforme a pergunta a responder
- 4. Teste a explicação antes de decidir pela solução
- 5. Transforme a causa verificada em ações que a fábrica consiga executar
- Inclua o trabalho aprovado na programação do SkyPlanner
- 6. Verifique a eficácia nas condições que causaram a recorrência
- Use um problema recorrente como ponto de partida para melhorar o plano de produção
Início » Recursos » Análise de causa raiz na indústria: evite falhas recorrentes
Tempo de leitura estimado: 12 minutos
O lote rejeitado já passou por triagem, a máquina voltou a funcionar e o pedido urgente foi expedido. Mas, após a próxima troca de produção, o mesmo problema reaparece. A resposta resolveu a interrupção de hoje, mas algo no processo continua gerando a falha de amanhã.
A análise de causa raiz na indústria ajuda a identificar e tratar o mecanismo que faz o problema se repetir. Seu valor está em conectar três elementos: evidências do que causou o problema, uma ação corretiva que a equipe consiga executar e a verificação de que essa ação funcionou nas condições que antes provocavam a falha.
O SkyPlanner ajuda a conectar as atividades de produção envolvidas nesse trabalho. Os registros de tempo e quantidade por operação oferecem um ponto de partida mais claro para a investigação; a programação compartilhada da produção reserva espaço para o trabalho corretivo aprovado ao lado dos pedidos dos clientes. Assim, você dedica menos tempo a reunir relatórios e conciliar filas separadas de máquinas, e mais tempo a colocar a melhoria em prática.
O que é análise de causa raiz na indústria?
A análise de causa raiz, ou RCA, é uma investigação estruturada dos motivos que levaram a um problema de fabricação. O objetivo é tratar as causas subjacentes, em vez de lidar repetidamente com as consequências. Ela pode ser aplicada a defeitos recorrentes, paradas de equipamentos, tempo excessivo de processamento ou falhas nas entregas.
Um sintoma indica o que deu errado: furos fora de posição, uma operação que ultrapassa o tempo previsto ou um pedido expedido com atraso. Já uma explicação causal identifica as condições do processo que produziram esse resultado. Pode haver várias causas interagindo, e não uma única resposta definitiva escondida no fim de uma sequência de cinco perguntas.
Diferencie estes três tipos de resposta:
- A contenção protege a produção no momento. Isole o estoque suspeito ou acrescente uma verificação temporária aprovada para que os itens afetados não avancem sem controle.
- A correção trata o problema detectado. Por exemplo, retrabalhe ou substitua as peças afetadas.
- A ação corretiva trata a causa da recorrência. Altere a condição do processo que permitiu o surgimento do problema.
As três podem ser necessárias. A triagem de um lote pode proteger o cliente sem alterar o processo que produziu as peças defeituosas. Da mesma forma, uma excelente investigação não melhora a produção enquanto a ação acordada não for implementada.
1. Proteja a produção e delimite um problema que valha a pena investigar
Não espere a conclusão da análise para seguir os procedimentos de contenção e escalonamento da sua unidade. Em seguida, delimite o escopo da investigação. “A qualidade está ruim” é uma afirmação ampla demais para ser testada, enquanto “o operador regulou errado” já traz uma acusação antes mesmo de as evidências serem examinadas.
Uma boa descrição do problema identifica o produto ou processo, o requisito não atendido, o local e o período afetados e a dimensão do desvio. Acrescente o que você sabe sobre onde ele não ocorre. Reúna quem pode explicar o trabalho: o operador, o representante da qualidade, o engenheiro de processos e o especialista de manutenção ou planejamento pertinente ao caso.
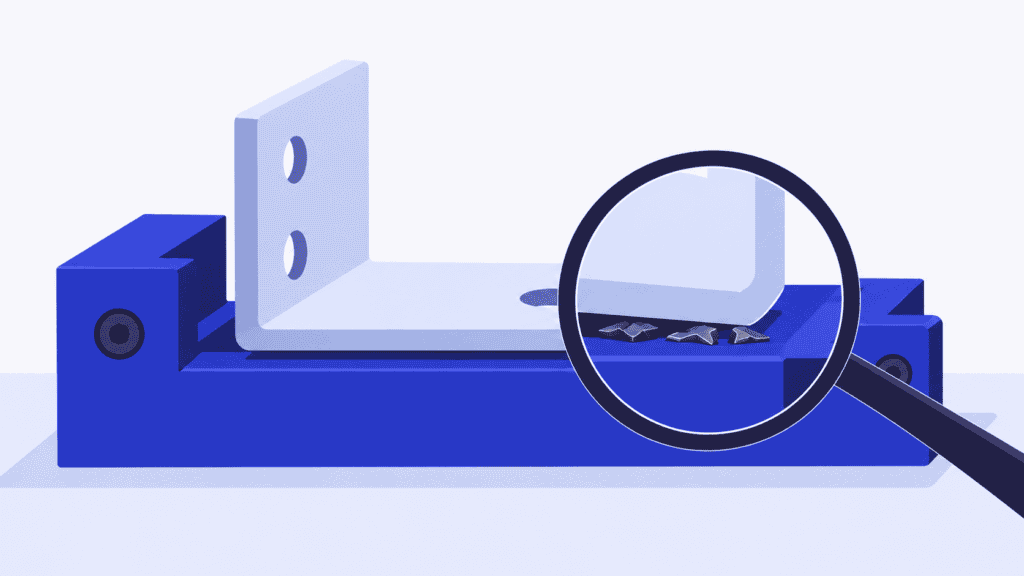
Imagine uma oficina de usinagem que fabrica uma família de suportes. A inspeção encontrou furos de montagem fora da tolerância de posição especificada no desenho em vários lotes após uma troca do dispositivo de fixação. Outros lotes da mesma família foram aprovados. A descrição inicial do problema registra essa diferença, sem ainda apontar uma ferramenta desgastada, um dispositivo defeituoso ou um erro de alguém como causa.
Comece por um único modo de falha. Agrupar posição dos furos, acabamento superficial e documentação faltante sob o rótulo de “rejeições” pode esconder três investigações diferentes em uma única média. Se precisar priorizar vários problemas, classifique-os por uma medida consistente, como frequência, tempo perdido ou custos da má qualidade. Ao mesmo tempo, trate os riscos urgentes para o cliente e para a segurança pelo processo de resposta adequado.
2. Reúna evidências também sobre a produção sem falhas
Comece pela operação afetada. Reúna os identificadores das operações e dos lotes, os tempos reais de produção, as quantidades inspecionadas, a não conformidade específica e a sequência dos eventos relevantes. Acrescente as evidências necessárias para examinar o processo: revisões dos desenhos e programas, condições do ferramental e dos dispositivos de fixação, registros de materiais, instruções de setup e resultados de inspeção.
No problema dos suportes, não basta comparar “segunda-feira com terça-feira”. A comparação útil considera o mesmo produto e o mesmo requisito na produção com e sem falhas, com atenção ao que ocorreu na troca de produção. Verifique o que mudou no dispositivo de fixação, na sequência de setup, no programa, no material e no método de verificação.
Verifique a medição antes de tratá-la como evidência inquestionável. As peças foram avaliadas segundo o mesmo requisito, com um método adequado e consistente? Se houver divergência entre os inspetores, resolva essa incerteza antes de tentar explicar uma diferença na produção que talvez seja apenas uma diferença de medição.
O Relatório de operações do SkyPlanner mostra o trabalho registrado em cada operação, incluindo a pessoa e o centro de trabalho, e permite a comparação com as durações planejadas. A seção Todos os apontamentos de tempo reúne os registros de trabalho com data e hora. As quantidades produzidas e defeituosas também podem ser registradas ao finalizar os apontamentos de tempo da operação. Isso ajuda a localizar o trabalho afetado e a verificar se um problema de qualidade coincidiu com tempo adicional de processamento ou repetição de trabalho.
Mantenha as medições dimensionais, os resultados de testes e as aprovações da qualidade no seu fluxo de trabalho da qualidade, vinculando-os às operações de produção correspondentes. Os registros de produção do SkyPlanner ajudam a organizar a investigação; uma duração registrada maior ou uma quantidade maior de peças defeituosas não explica, por si só, a causa física.
3. Escolha a ferramenta de RCA conforme a pergunta a responder
Você não precisa usar todos os métodos de análise em cada problema. Adote a abordagem mais simples capaz de lidar com a complexidade e as consequências da falha. Aprofunde a análise se as evidências revelarem causas que interagem entre si.
| Pergunta da investigação | Método útil | O que o método não comprova por si só |
|---|---|---|
| Qual problema recorrente merece atenção primeiro? | Análise de Pareto, com classificação por uma medida definida de frequência, tempo ou custo | O mecanismo que causa o problema no topo da classificação |
| Que sequência de condições poderia explicar esta falha? | 5 Porquês, verificando as evidências que sustentam cada resposta | Que uma sequência convincente de respostas seja verdadeira |
| Que possíveis causas deixamos de considerar? | Diagrama de Ishikawa, agrupando ideias por pessoas, métodos, máquinas, materiais, medição e meio ambiente | Que uma ramificação do diagrama seja uma causa verificada |
| O que mudou entre a produção sem falhas e a produção com falhas? | Análise de mudanças e comparação entre a produção afetada e a não afetada | Que a mudança mais recente seja necessariamente a responsável |
| Como vários eventos poderiam se combinar, ou um controle poderia falhar? | Análise de árvore de falhas ou de barreiras, com apoio especializado adequado | Que todos os caminhos mapeados tenham de fato ocorrido |
No problema dos suportes, um diagrama de Ishikawa pode evitar que a equipe discuta apenas o ferramental. A análise de mudanças pode então direcionar a atenção para a diferença após a troca do dispositivo de fixação. Use os 5 Porquês para examinar uma sequência causal sustentada por evidências, e não para transformar a primeira sugestão em conclusão. Cinco é uma orientação, não um número obrigatório de respostas.
Comece pela falha, pergunte por que ela ocorreu e use a resposta sustentada por evidências como base para a próxima pergunta. Por exemplo: por que o furo está fora de posição? A peça não estava assentada corretamente. Por quê? Havia cavacos no elemento de localização. Por que eles não foram removidos ou detectados? O método de troca de produção não previa a limpeza nem a verificação do assentamento. Cada resposta precisa de observações ou registros; onde faltarem evidências, registre uma questão em aberto. Crie ramificações na análise quando mais de uma condição for relevante, em vez de forçar tudo em uma única sequência.
Se um cliente ou o seu sistema da qualidade exigir uma resposta pelo método das oito disciplinas, ou 8D, use essa estrutura mais abrangente para gerenciar a equipe, a contenção, a análise, as ações e o encerramento. A RCA faz parte dela, mas não a substitui. Já a análise de modos de falha e seus efeitos, ou FMEA, tem outro objetivo: avaliar riscos de falhas potenciais. Atualize a análise de riscos pertinente com o aprendizado da investigação, em vez de tratar uma classificação de riscos como prova do que aconteceu.
4. Teste a explicação antes de decidir pela solução
Transforme cada hipótese plausível em uma afirmação que possa ser testada. O que você esperaria observar se ela fosse verdadeira? Ela explica tanto a produção com falhas quanto a produção sem falhas, além do momento em que cada uma ocorreu? Que evidências poderiam contradizê-la?
No exemplo fictício do problema com os suportes, a equipe poderia investigar estas alternativas:
| Hipótese | Evidências a examinar | Pergunta para testar a hipótese |
|---|---|---|
| O desgaste da ferramenta de corte desloca a posição do furo | Condição e uso da ferramenta em relação à sequência de inspeção | As falhas acompanham o desgaste ao longo da vida útil da ferramenta ou aparecem logo após a troca do dispositivo de fixação? |
| Uma revisão do programa altera a posição do furo | Revisão do programa efetivamente usada nas operações com e sem não conformidades | A mesma revisão também produz suportes conformes em condições comparáveis? |
| A peça não se assenta de maneira consistente no dispositivo de fixação | Condição do localizador, observações do setup e resultados dimensionais | Em um teste autorizado, o assentamento correto e verificado da peça altera o resultado enquanto as demais condições relevantes permanecem controladas? |
Suponha que a investigação encontre cavacos em uma superfície de localização, um erro de assentamento correspondente e uma instrução de troca de produção que não exija a limpeza e a verificação dessa superfície. Um teste autorizado, com o dispositivo de fixação corretamente preparado, produz resultados conformes. Em conjunto, essas observações dão mais sustentação a um mecanismo causal do que a constatação de que “as rejeições aumentaram no último turno”.
Ainda assim, a equipe deve examinar as explicações alternativas e as condições do teste. Se o ferramental, o material e o programa forem alterados ao mesmo tempo, um bom resultado não revelará qual mudança fez a diferença. Use um teste planejado ou um método experimental especializado adequado à incerteza; não recrie uma condição perigosa para comprovar uma hipótese.
Agora faça uma segunda pergunta: por que a falha passou pelos controles existentes sem ser detectada? Talvez a inspeção da primeira peça não incluísse a dimensão afetada. Isso é diferente da condição que gerou o erro de assentamento. Evitar o defeito e detectar uma recorrência inesperada podem exigir ações distintas.
“Erro humano” não é uma conclusão suficiente para encerrar a análise. Pergunte o que tornou o erro possível ou difícil de perceber: uma instrução pouco clara, um método de verificação inacessível, uma posição ambígua do dispositivo de fixação ou a ausência de uma verificação. O objetivo é ter um processo que favoreça um trabalho confiável, não encontrar alguém para apontar no relatório.
5. Transforme a causa verificada em ações que a fábrica consiga executar
Escolha ações corretivas que atuem sobre o mecanismo sustentado pelas evidências. No exemplo do dispositivo de fixação, isso poderia envolver melhorar o sistema de localização da peça, acrescentar uma etapa clara de limpeza e verificação do assentamento e revisar a inspeção da primeira peça. A combinação adequada depende do que a investigação de fato comprovar.
Defina um responsável, um marco de conclusão e uma verificação de aceitação para cada ação. “Treinar todos novamente” não é uma resposta completa se a instrução ainda não define a condição crítica. “Atualizar o procedimento” não está concluído quando o documento muda, mas o novo método ainda não chegou às pessoas que executam o trabalho.
A implementação também exige capacidade. Modificar um dispositivo de fixação pode exigir um recurso da ferramentaria; uma rodada de validação pode ocupar o mesmo centro de usinagem já comprometido com pedidos de clientes. Se esse trabalho ficar em uma lista de melhorias fora do plano de produção, poderá ser adiado repetidamente ou surgir como mais uma interrupção urgente.
Inclua o trabalho aprovado na programação do SkyPlanner
Cadastre o trabalho corretivo aprovado que envolve a produção como operações definidas, com durações realistas, recursos aptos a executá-las, dependências e prioridades. Inclua a produção de teste necessária para validar a mudança, para que o plano considere essa demanda de capacidade além da carteira de pedidos dos clientes.
Arcturus, a IA de programação da produção do SkyPlanner, calcula a sequência com base na capacidade e nas regras que você configura. O gráfico de Gantt mostra onde o trabalho se encaixa e como as datas de conclusão resultantes afetam as demais operações. Você define as prioridades e protege as decisões de programação com regras e bloqueios; Arcturus cuida do cálculo da programação, considerando as interdependências.
Para a fábrica de suportes, a questão prática passa a ser: quando o trabalho no dispositivo de fixação pode terminar, quando o teste pode ser executado e quais operações dos clientes serão afetadas? Você pode conciliar essas necessidades em um único plano de produção, em vez de ajustar manualmente uma lista da ferramentaria e várias filas de máquinas.
Esse é um forte motivo para escolher o SkyPlanner quando problemas recorrentes de qualidade continuam gerando imprevistos no planejamento. Você passa a ter uma conexão mais clara entre as evidências da produção, o trabalho aprovado pela equipe e os compromissos de entrega que precisam ser respeitados ao programá-lo. O SkyPlanner se integra a qualquer ERP ou MES por meio de sua API REST aberta, permitindo conectar as informações de produção existentes a essa programação compartilhada.
6. Verifique a eficácia nas condições que causaram a recorrência
Concluir uma ação não é o mesmo que comprovar sua eficácia. Antes da implementação, combine qual resultado será considerado um sucesso, qual produção será analisada, quem fará essa análise e o que levará à reabertura da investigação.
No exemplo do dispositivo de fixação, verificar um único lote conforme é uma evidência fraca se o problema aparecia após as trocas de produção. Acompanhe várias trocas de produção relevantes, em vez de apenas um número conveniente de dias corridos. Inclua todas as partidas comparáveis dentro do escopo acordado, inclusive as malsucedidas, e verifique se o novo método está realmente sendo usado.
Faça a comparação usando a mesma definição de falha, o mesmo critério de aceitação e o mesmo método de medição. Deixe explícitos o mix de produtos e a exposição às condições de falha. Em um acompanhamento puramente ilustrativo, 24 suportes não conformes entre 600 inspecionados antes da mudança correspondem a 4%; quatro entre 800 inspecionados depois correspondem a 0,5%. A diferença observada é animadora, mas, por si só, não comprova que foi causada pela ação corretiva. Um mix de produtos, uma abordagem de inspeção ou um conjunto de condições operacionais diferente poderia alterar a comparação.
Use os resultados do processo para avaliar a solução e os registros de produção para entender suas consequências. O problema dimensional específico voltou a ocorrer? O reprocessamento diminuiu? A verificação acrescentada ao setup é viável na rotina de trabalho? O problema foi apenas transferido para outro ponto ou surgiu um conflito com os compromissos de entrega?
Se o problema continuar se repetindo, reavalie a explicação causal, a concepção da ação e se ela foi implementada conforme previsto. Não encerre o relatório apenas porque as tarefas atribuídas estão marcadas como concluídas. Quando as evidências sustentarem a eficácia, incorpore a mudança bem-sucedida às instruções e aos controles pertinentes, avalie onde mais ela se aplica e retire a contenção temporária somente por meio do processo de aprovação adequado.
Use um problema recorrente como ponto de partida para melhorar o plano de produção
Uma análise de causa raiz útil entrega mais do que uma explicação. Sua equipe entende a falha, tem evidências que sustentam a ação escolhida e consegue demonstrar o que aconteceu quando o processo revisado foi submetido às condições reais de produção.
Escolha o SkyPlanner para facilitar a coordenação do trabalho na produção: registros de desempenho das operações para uma investigação focada, trabalho corretivo aprovado na programação compartilhada e menos ajustes manuais nas filas para acomodá-lo.
Agende uma demonstração do SkyPlanner e traga um desvio recorrente, as operações afetadas e uma tarefa corretiva aprovada que precise de tempo na produção. Use essa situação para explorar como manter as evidências e o trabalho conectados ao seu plano de entregas. Se preferir conhecer o ambiente primeiro, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner


