








I denne artikkelen
- Hva er rotårsaksanalyse i produksjon?
- 1. Sikre produksjonen og avgrens ett problem som er verdt å undersøke
- 2. Samle dokumentasjon også fra kjøringene uten feil
- 3. Velg RCA-verktøy ut fra spørsmålet dere trenger svar på
- 4. Test forklaringen før dere bestemmer dere for løsningen
- 5. Definer arbeid fabrikken kan gjennomføre for å håndtere den bekreftede årsaken
- Legg det godkjente arbeidet inn i planen i SkyPlanner
- 6. Verifiser effekten under forholdene som gjorde at feilen gjentok seg
- Ta utgangspunkt i ett gjentakende problem og lag en bedre produksjonsplan
Hjem » Ressurser » Rotårsaksanalyse i produksjon: Stopp gjentakende feil
Estimert lesetid: 12 minutter
Det underkjente partiet er sortert, maskinen går igjen, og hasteordren er sendt. Så kommer det samme problemet tilbake etter neste omstilling. Tiltakene løste dagens avbrudd, men noe i prosessen skaper fortsatt morgendagens feil.
Rotårsaksanalyse i produksjon hjelper deg med å finne og gjøre noe med mekanismen som får problemet til å gjenta seg. Verdien ligger i å koble sammen tre ting: dokumentasjon på hva som forårsaket problemet, korrigerende tiltak som folk faktisk kan gjennomføre, og en kontroll av om tiltakene virket under forholdene som tidligere førte til feilen.
SkyPlanner bidrar til å knytte sammen produksjonsdelen av dette arbeidet. Registrert tid og antall per jobb gir undersøkelsen et tydeligere utgangspunkt, mens den felles produksjonsplanen gir godkjent korrigerende arbeid plass ved siden av kundeordrene. Du bruker mindre tid på å sammenstille rapporter og separate maskinkøer, og mer tid på å gjennomføre forbedringen.
Hva er rotårsaksanalyse i produksjon?
Rotårsaksanalyse, eller RCA, er en strukturert undersøkelse av hvorfor et produksjonsproblem oppsto. Målet er å gjøre noe med de underliggende årsakene i stedet for å håndtere konsekvensene gang på gang. Metoden kan brukes på gjentakende produktfeil, driftsavbrudd, for lang bearbeidingstid eller leveringssvikt.
Et symptom forteller hva som gikk galt: Hull er feilplassert, en operasjon tar lengre tid enn planlagt, eller en ordre sendes for sent. En årsaksforklaring identifiserer forholdene i prosessen som ga dette resultatet. Flere årsaker kan virke sammen. Det finnes ikke nødvendigvis ett endelig svar nederst i en kjede med fem spørsmål.
Skill mellom tre typer tiltak:
- Strakstiltak sikrer den aktuelle produksjonen. Sperr varer som kan være berørt, eller innfør en godkjent midlertidig kontroll slik at berørte produkter ikke går videre uten kontroll.
- Korrigering retter opp det påviste problemet. Det kan for eksempel være å omarbeide eller erstatte de berørte delene.
- Korrigerende tiltak retter seg mot årsaken til at problemet gjentar seg. Endre forholdet i prosessen som gjorde at problemet kunne oppstå.
Alle tre kan være nødvendige. Å sortere et parti kan beskytte kunden uten å endre prosessen som laget de feilaktige delene. På samme måte gir ikke selv en grundig undersøkelse bedre produksjon før det avtalte tiltaket er gjennomført.
1. Sikre produksjonen og avgrens ett problem som er verdt å undersøke
Ikke vent til analysen er ferdig med å følge bedriftens rutiner for strakstiltak og eskalering. Avgrens deretter undersøkelsen tydelig. «Kvaliteten er dårlig» er for bredt til å kunne testes, mens «operatøren stilte inn feil» legger skylden på noen før dokumentasjonen er undersøkt.
En nyttig problembeskrivelse angir produktet eller prosessen, kravet som ikke er oppfylt, hvor og når avviket oppsto, og hvor omfattende det er. Ta også med det dere vet om hvor problemet ikke forekommer. Samle dem som kan forklare arbeidet: operatøren, en kvalitetsrepresentant, prosessingeniøren og relevante fagpersoner innen vedlikehold eller planlegging.
Se for deg et maskinverksted som produserer en familie av braketter. Ved kontroll er det funnet monteringshull utenfor tegningens posisjonstoleranse i flere partier etter omstilling med bytte av fikstur. Andre partier i samme produktfamilie er godkjent. Den første problembeskrivelsen beskriver denne forskjellen. Den peker ennå ikke på et slitt verktøy, en dårlig fikstur eller en menneskelig feil som årsak.
Velg én feiltype først. Hvis hullposisjon, overflatekvalitet og manglende dokumentasjon samles under «underkjente produkter», kan tre ulike undersøkelser forsvinne i ett gjennomsnitt. Må dere prioritere mellom flere problemer, ranger dem etter et konsekvent mål, for eksempel hyppighet, tapt tid eller kostnader ved dårlig kvalitet. Akutte kunde- og sikkerhetsrisikoer må samtidig håndteres gjennom de aktuelle rutinene.
2. Samle dokumentasjon også fra kjøringene uten feil
Begynn ved operasjonen som er berørt. Samle jobb- og partiidentifikatorer, faktiske produksjonstider, antall kontrollerte enheter, det konkrete avviket og rekkefølgen på relevante hendelser. Legg til dokumentasjonen som trengs for å undersøke prosessen: tegnings- og programrevisjoner, tilstanden til verktøy og fiksturer, materialdokumentasjon, oppsettinstruksjoner og kontrollresultater.
For problemet med brakettene er det ikke nok å sammenligne «mandag med tirsdag». Det nyttige er å sammenligne samme produkt og samme krav på tvers av kjøringer med og uten feil, med særlig vekt på hva som skjedde under omstillingen. Undersøk hva som var forskjellig ved fiksturen, oppsettrekkefølgen, programmet, materialet og kontrollmetoden.
Kontroller målingen før dere behandler den som et ubestridelig bevis. Ble delene vurdert mot samme krav med en egnet og konsekvent metode? Hvis kontrollørene er uenige, må denne usikkerheten avklares før dere forklarer en forskjell i produksjonen som egentlig kan skyldes målingen.
Jobbrapporten i SkyPlanner viser registrert arbeid per jobb, inkludert person og arbeidsstasjon, og gjør det mulig å sammenligne med planlagt tidsbruk. Alle tidsregistreringer gir oversikt over arbeidsregistreringene med tidsstempel. Produsert antall og antall med feil kan også registreres når tidsregistreringene for en jobb avsluttes. Det hjelper dere med å finne det berørte arbeidet og se om et kvalitetsproblem sammenfalt med ekstra bearbeidingstid eller gjentatt arbeid.
Behold dimensjonsmålinger, testresultater og kvalitetsgodkjenninger i kvalitetsarbeidsflyten, og knytt dem til de aktuelle produksjonsjobbene. Produksjonsregistreringene i SkyPlanner hjelper dere med å organisere undersøkelsen. Lengre registrert tidsbruk eller flere enheter med feil forklarer ikke i seg selv den fysiske årsaken.
3. Velg RCA-verktøy ut fra spørsmålet dere trenger svar på
Dere trenger ikke alle analysemetodene for hvert problem. Bruk den enkleste tilnærmingen som kan håndtere feilens kompleksitet og konsekvenser. Gå så grundigere til verks hvis dokumentasjonen viser at flere årsaker virker sammen.
| Spørsmål som skal undersøkes | Egnet metode | Hva metoden ikke fastslår alene |
|---|---|---|
| Hvilket gjentakende problem bør få oppmerksomhet først? | Paretoanalyse som rangerer etter et definert mål for hyppighet, tid eller kostnad | Mekanismen som forårsaker problemet øverst på listen |
| Hvilken kjede av forhold kan forklare denne feilen? | 5 hvorfor, med kontroll av dokumentasjonen bak hvert svar | At en overbevisende kjede av svar er sann |
| Hvilke mulige årsaker har vi oversett? | Fiskebeinsdiagram som grupperer ideer under mennesker, metoder, maskiner, materialer, måling og miljø | At en gren i diagrammet er en bekreftet årsak |
| Hva endret seg mellom produksjon med og uten feil? | Endringsanalyse og sammenligning av kjøringer med og uten avvik | At den siste endringen nødvendigvis er årsaken |
| Hvordan kan flere hendelser virke sammen, eller en kontroll svikte? | Feiltreanalyse eller barriereanalyse med relevant fagstøtte | At alle kartlagte hendelsesforløp faktisk fant sted |
I eksempelet med brakettene kan et fiskebeinsdiagram hindre at teamet bare diskuterer verktøy. En endringsanalyse kan deretter rette oppmerksomheten mot forskjellen etter omstilling med bytte av fikstur. Bruk 5 hvorfor til å undersøke en årsakskjede som har støtte i dokumentasjonen, ikke til å gjøre det første forslaget til en konklusjon. Fem er en rettesnor, ikke et krav til antall svar.
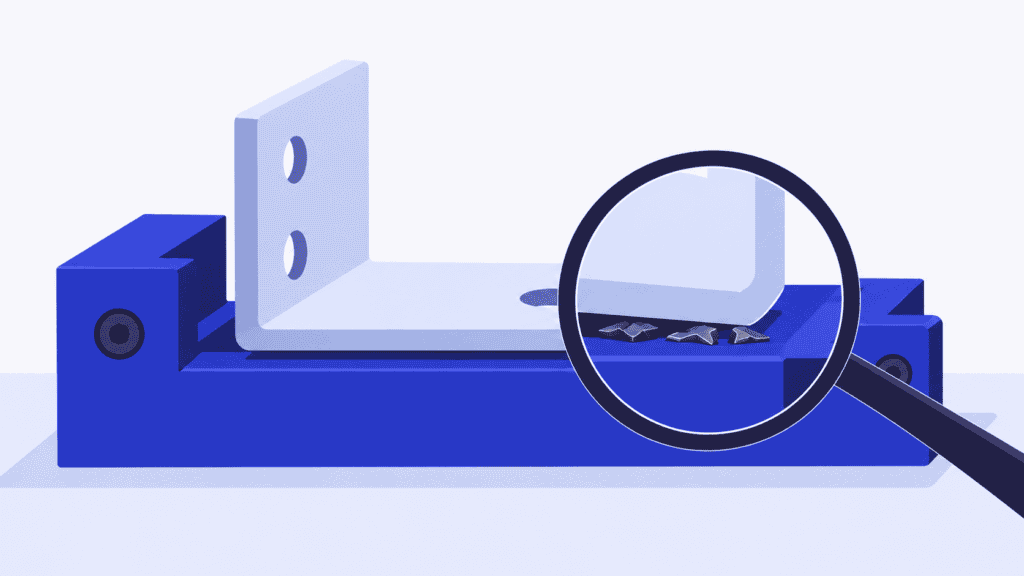
Start med feilen, spør hvorfor den oppsto, og bruk svaret som har støtte i dokumentasjonen, som utgangspunkt for neste spørsmål. For eksempel: Hvorfor er hullet feilplassert? Delen lå ikke riktig an. Hvorfor ikke? Det lå igjen spon på fiksturens posisjoneringsanlegg. Hvorfor ble sponene verken fjernet eller oppdaget? Omstillingsrutinen manglet rengjøring og kontroll av at delen lå riktig an. Hvert svar må underbygges med observasjoner eller registreringer. Der dokumentasjon mangler, markerer dere spørsmålet som uavklart. Forgren analysen når flere forhold har betydning, i stedet for å tvinge alt inn i én kjede.
Hvis en kunde eller kvalitetssystemet krever en 8D-prosess, altså problemløsning i åtte disipliner, bruker dere dette bredere rammeverket til å styre teamet, strakstiltakene, analysen, tiltakene og avslutningen. RCA er en del av dette, ikke en erstatning for det. Feilmodus- og effektanalyse, eller FMEA, har et annet formål: å vurdere risikoen for mulige feil. Oppdater den relevante risikoanalysen med det dere lærer av undersøkelsen, i stedet for å behandle en risikorangering som bevis på hva som skjedde.
4. Test forklaringen før dere bestemmer dere for løsningen
Formuler hver aktuell årsaksforklaring som en påstand som kan testes. Hva ville dere forvente å observere hvis den stemte? Forklarer den både kjøringene med feil, de vellykkede kjøringene og tidspunktet feilene oppstår på? Hvilke funn ville tale imot den?
I det tenkte eksemplet med brakettene kan teamet undersøke disse alternativene:
| Mulig forklaring | Grunnlag som bør undersøkes | Spørsmål som utfordrer forklaringen |
|---|---|---|
| Slitasje på skjæreverktøyet forskyver hullposisjonen | Verktøyets tilstand og bruk sett opp mot kontrollresultatene i tidsrekkefølge | Henger feilene sammen med hvor lenge verktøyet har vært i bruk, eller oppstår de rett etter et fiksturbytte? |
| En programrevisjon endrer posisjonen | Programrevisjonen som faktisk ble brukt for jobber med og uten avvik | Gir samme revisjon også braketter som oppfyller kravene under sammenlignbare forhold? |
| Arbeidsstykket ligger ikke likt an i fiksturen hver gang | Tilstanden på posisjoneringselementene, observasjoner under oppspenning og resultater fra dimensjonsmålinger | Endres resultatet i et godkjent forsøk når det er kontrollert at arbeidsstykket ligger riktig an, mens øvrige relevante forhold holdes under kontroll? |
Anta at undersøkelsen avdekker spon på en anleggsflate, en tilhørende feil i hvordan arbeidsstykket ligger an, og en omstillingsinstruks som ikke krever rengjøring og kontroll av denne flaten. Et godkjent forsøk med riktig klargjort fikstur gir resultater som oppfyller kravene. Samlet gir disse observasjonene sterkere støtte for en årsaksmekanisme enn «antallet underkjente deler økte på kveldsskiftet».
Teamet bør likevel undersøke alternative forklaringer og forholdene under forsøket. Hvis verktøy, materiale og program ble endret samtidig, ville ikke et godt resultat vise hvilken endring som hadde betydning. Bruk et planlagt forsøk eller en spesialisert forsøksmetode som passer til usikkerheten. Ikke gjenskap en farlig situasjon for å bevise et poeng.
Still så et nytt spørsmål: Hvorfor ble ikke feilen fanget opp av de eksisterende kontrollene? Kanskje kontrollen av første emne ikke omfattet den aktuelle dimensjonen. Det er en annen årsak enn forholdet som gjorde at arbeidsstykket lå feil an. Å forebygge feilen og å oppdage at den uventet kommer tilbake, kan kreve ulike tiltak.
«Menneskelig feil» er ikke et tilstrekkelig svar å stoppe ved. Spør hva som gjorde feilen mulig eller vanskelig å oppdage: en uklar instruks, en kontrollmetode som var vanskelig tilgjengelig, en tvetydig fiksturposisjon eller manglende verifisering. Målet er en prosess som legger til rette for pålitelig arbeid, ikke å finne en person å føre opp i rapporten.
5. Definer arbeid fabrikken kan gjennomføre for å håndtere den bekreftede årsaken
Velg korrigerende tiltak som retter seg mot årsaksmekanismen funnene støtter. I fikstureksemplet kan det bety å forbedre posisjoneringen, innføre et tydelig trinn for rengjøring og kontroll av at arbeidsstykket ligger riktig an, og revidere kontrollen av første emne. Hvilken kombinasjon som er riktig, avhenger av hva undersøkelsen faktisk fastslår.
Gi hvert tiltak en ansvarlig, en frist for ferdigstillelse og en kontroll for godkjenning. «Gi alle ny opplæring» er ikke et fullgodt tiltak hvis instruksen fortsatt ikke beskriver det kritiske forholdet. «Oppdater prosedyren» er ikke fullført bare fordi dokumentet er endret, dersom den nye metoden ennå ikke har nådd dem som utfører arbeidet.
Gjennomføringen krever også kapasitet. En endring av fiksturen kan kreve en ressurs fra verktøyverkstedet, og en valideringskjøring kan legge beslag på det samme maskineringssenteret som allerede er lovet bort til kundeordrer. Hvis arbeidet blir stående på en forbedringsliste utenfor produksjonsplanen, kan det bli utsatt gang på gang eller dukke opp som enda et hasteavbrudd.
Legg det godkjente arbeidet inn i planen i SkyPlanner
Legg inn godkjent korrigerende arbeid knyttet til produksjonen som definerte operasjoner med realistisk varighet, egnede ressurser, avhengigheter og prioriteringer. Ta med prøveproduksjonen som trengs for å validere endringen, slik at planen tar høyde for dette kapasitetsbehovet i tillegg til kundeordrene i ordrereserven.
Arcturus, SkyPlanners KI for finplanlegging, beregner rekkefølgen ut fra kapasiteten og reglene du setter opp. Gantt-tidslinjen viser hvor arbeidet passer inn, og hva de beregnede ferdigdatoene betyr for andre jobber. Du styrer prioriteringene og sikrer planleggingsbeslutningene med regler og låsinger. Arcturus beregner planen som en helhet.
For verkstedet som lager brakettene, blir de praktiske spørsmålene: Når kan fiksturarbeidet være ferdig, når kan forsøket kjøres, og hvilke kundejobber blir berørt? Du kan avveie dette i én produksjonsplan i stedet for å justere en liste for verktøyverkstedet og flere maskinkøer manuelt.
Dette er en god grunn til å velge SkyPlanner når gjentakende kvalitetsproblemer stadig skaper overraskelser i planleggingen. Du får en tydeligere sammenheng mellom funn fra produksjonen, arbeidet teamet har godkjent, og leveringsforpliktelsene som arbeidet må tilpasses. SkyPlanner kan integreres med alle ERP- og MES-systemer via sitt åpne REST API, slik at du kan koble eksisterende produksjonsinformasjon til den felles planen.
6. Verifiser effekten under forholdene som gjorde at feilen gjentok seg
At et tiltak er fullført, betyr ikke at det virker. Før gjennomføringen må dere bli enige om hvilket resultat som skal regnes som vellykket, hvilken produksjon som skal gjennomgås, hvem som skal gjøre det, og hva som skal utløse at undersøkelsen gjenåpnes.
I fikstureksemplet gir kontroll av ett godt parti et svakt grunnlag hvis problemet oppsto etter omstillinger. Følg opp flere relevante omstillinger, ikke bare et antall kalenderdager som passer. Ta med alle sammenlignbare oppstarter innenfor det avtalte omfanget, også de som ikke lykkes, og kontroller at den nye metoden faktisk blir brukt.
Bruk samme feildefinisjon, godkjenningskriterium og målemetode i sammenligningen. Synliggjør produktmiksen og omfanget av produksjon som var utsatt for feilen. Som et rent illustrerende oppfølgingseksempel gir 24 braketter med avvik blant 600 kontrollerte før endringen 4 %; fire blant 800 kontrollerte etterpå gir 0,5 %. Den observerte forskjellen er oppmuntrende, men beviser ikke i seg selv at det korrigerende tiltaket var årsaken. En annen produktmiks, kontrollmetode eller andre driftsforhold kan endre sammenligningen.
Bruk resultater på prosessnivå til å vurdere tiltaket, og produksjonsregistreringer til å forstå konsekvensene. Har det aktuelle dimensjonsavviket oppstått igjen? Har behovet for omarbeiding gått ned? Er den ekstra kontrollen ved omstilling praktisk å gjennomføre i arbeidet? Har dere flyttet problemet et annet sted eller skapt en konflikt med leveringsplanen?
Hvis feilen fortsetter å gjenta seg, må dere se på årsaksforklaringen og utformingen av tiltaket på nytt, og undersøke om det ble gjennomført som tiltenkt. Ikke lukk rapporten bare fordi de tildelte oppgavene er merket som fullført. Når funnene støtter at tiltaket virker, må endringen innarbeides i relevante instrukser og kontroller. Vurder hvor ellers den er aktuell, og avvikle midlertidige sikringstiltak bare gjennom riktig godkjenningsprosess.
Ta utgangspunkt i ett gjentakende problem og lag en bedre produksjonsplan
En nyttig rotårsaksanalyse ender med mer enn en forklaring. Teamet forstår feilen, har et dokumentert grunnlag for tiltaket det valgte, og kan vise hva som skjedde da den reviderte prosessen ble brukt under reelle produksjonsforhold.
Velg SkyPlanner for å gjøre det enklere å koordinere produksjonsarbeidet: registrerte jobbresultater som grunnlag for en målrettet undersøkelse, godkjent korrigerende arbeid i den felles planen og mindre manuell omlegging av køene rundt dette arbeidet.
Bestill en demonstrasjon av SkyPlanner, og ta med ett gjentakende avvik, de berørte jobbene og en godkjent korrigerende oppgave som krever produksjonstid. Bruk denne situasjonen til å utforske hvordan dokumentasjonen og arbeidet kan holdes knyttet til leveringsplanen. Hvis du heller vil utforske løsningen først, kan du prøve SkyPlanner med demodata.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner


