








I den här artikeln
- Vad är rotorsaksanalys i tillverkningen?
- 1. Säkra produktionen och avgränsa ett problem som är värt att utreda
- 2. Samla underlag även från körningar utan fel
- 3. Välj RCA-verktyg utifrån frågan ni behöver besvara
- 4. Pröva förklaringen innan ni bestämmer er för lösningen
- 5. Omsätt den verifierade orsaken i åtgärder som fabriken kan genomföra
- Lägg in det godkända arbetet i schemat i SkyPlanner
- 6. Verifiera effekten under de förhållanden där felet återkom
- Planera bättre för att hantera ett återkommande problem
Hem » Resurser » Rotorsaksanalys i tillverkningen: Stoppa återkommande fel
Beräknad lästid: 12 minuter
Det underkända partiet har sorterats, maskinen är i gång igen och den brådskande ordern har skickats. Men efter nästa omställning kommer samma problem tillbaka. Insatsen löste dagens avbrott, men något i processen fortsätter att orsaka morgondagens fel.
Rotorsaksanalys i tillverkningen hjälper dig att hitta och åtgärda det som får problemet att återkomma. Nyttan ligger i att knyta ihop tre saker: belägg för vad som orsakade problemet, korrigerande åtgärder som går att genomföra i praktiken och en kontroll av att åtgärderna fungerade under de förhållanden som tidigare gav upphov till felet.
SkyPlanner hjälper dig att hålla ihop de delar av arbetet som rör produktionen. Registrerade tider och kvantiteter per operation ger utredningen en tydligare utgångspunkt. I det gemensamma produktionsschemat får godkända korrigerande åtgärder plats tillsammans med kundorder. Du lägger mindre tid på att pussla ihop rapporter och separata maskinköer och mer tid på att genomföra förbättringen.
Vad är rotorsaksanalys i tillverkningen?
Rotorsaksanalys, eller RCA, är en strukturerad utredning av varför ett problem uppstod i tillverkningen. Syftet är att kunna åtgärda de bakomliggande orsakerna i stället för att gång på gång hantera följderna. Metoden kan användas vid återkommande defekter, utrustningsstopp, alltför långa bearbetningstider eller leveransproblem.
Ett symtom visar vad som gick fel: hål ligger fel, en operation tar längre tid än planerat eller en order levereras för sent. En orsaksförklaring pekar ut vilka förhållanden i processen som ledde till resultatet. Det kan finnas flera samverkande orsaker, inte ett enda slutgiltigt svar som döljer sig längst ned i en kedja av fem frågor.
Skilj på tre typer av insatser:
- Begränsningsåtgärder säkrar det aktuella läget. Spärra misstänkt material eller inför en godkänd tillfällig kontroll så att berörda produkter inte går vidare okontrollerade.
- Rättelse hanterar det upptäckta felet. Omarbeta eller ersätt till exempel de berörda detaljerna.
- Korrigerande åtgärder angriper orsaken till att felet återkommer. Ändra det förhållande i processen som gjorde att problemet kunde uppstå.
Alla tre kan behövas. Att sortera ett parti kan skydda kunden utan att förändra den process där de felaktiga detaljerna tillverkades. På samma sätt förbättrar inte ens en utmärkt utredning produktionen förrän den överenskomna åtgärden är genomförd.
1. Säkra produktionen och avgränsa ett problem som är värt att utreda
Vänta inte tills analysen är klar med att följa anläggningens rutiner för begränsningsåtgärder och eskalering. Avgränsa sedan utredningen tydligt. ”Kvaliteten är dålig” är för brett för att pröva, medan ”operatören ställde in fel” lägger skulden på någon innan underlaget har granskats.
En användbar problembeskrivning anger vilken produkt eller process det gäller, vilket krav som inte uppfylldes, var och när problemet uppstod samt avvikelsens omfattning. Lägg till vad ni vet om var problemet inte uppstår. Samla dem som kan förklara arbetet: operatören, en kvalitetsrepresentant, processteknikern och berörda specialister inom underhåll eller planering.
Tänk dig en mekanisk verkstad som tillverkar en familj av konsoler. Vid kontroll har monteringshål visat sig ligga utanför ritningens lägetolerans i flera partier efter ett fixturbyte. Andra partier i samma produktfamilj har blivit godkända. Den första problembeskrivningen beskriver den skillnaden. Den pekar ännu inte ut ett slitet verktyg, en felaktig fixtur eller någons misstag som orsak.
Välj först en feltyp. Om hålens läge, ytfinish och saknad dokumentation slås ihop under ”underkända produkter” kan tre olika utredningar försvinna i ett enda genomsnitt. Behöver ni prioritera mellan flera problem, rangordna dem med ett enhetligt mått, till exempel frekvens, förlorad tid eller kvalitetsbristkostnader. Hantera samtidigt akuta kund- och säkerhetsrisker enligt tillämpliga rutiner.
2. Samla underlag även från körningar utan fel
Börja nära den berörda operationen. Samla in operations- och partiidentifierare, faktiska produktionstider, kontrollerade kvantiteter, den specifika avvikelsen och tidsföljden för relevanta händelser. Komplettera med det underlag som behövs för att granska processen: ritnings- och programrevisioner, verktygens och fixturens skick, materialuppgifter, ställinstruktioner och kontrollresultat.
För problemet med konsolerna räcker det inte att jämföra ”måndag med tisdag”. Jämförelsen behöver gälla samma produkt och samma krav i körningar med och utan fel, med särskilt fokus på vad som hände vid omställningen. Fråga vad som skilde sig åt i fixturen, ställförloppet, programmet, materialet och kontrollmetoden.
Kontrollera mätningen innan ni betraktar den som ett obestridligt belägg. Bedömdes detaljerna mot samma krav med en lämplig och enhetlig metod? Om kontrollanterna gör olika bedömningar behöver ni reda ut osäkerheten innan ni försöker förklara en skillnad i produktionen som kanske egentligen beror på mätningen.
Operationsrapporten i SkyPlanner visar registrerat arbete per operation, inklusive person och produktionsgrupp, och ger möjlighet att jämföra med planerade tider. Vyn för alla tidsregistreringar visar arbetsregistreringarna med tidsstämplar. När tidsregistreringen för en operation avslutas går det också att registrera antal tillverkade och felaktiga enheter. Det hjälper er att hitta det berörda arbetet och se om kvalitetsproblemet sammanföll med extra bearbetningstid eller upprepat arbete.
Behåll måttdata, testresultat och kvalitetsgodkännanden i ert kvalitetsflöde och koppla dem till berörda produktionsoperationer. Produktionsregistreringarna i SkyPlanner hjälper er att strukturera utredningen. En längre registrerad tid eller fler felaktiga enheter förklarar däremot inte i sig den fysiska orsaken.
3. Välj RCA-verktyg utifrån frågan ni behöver besvara
Alla problem kräver inte alla analysmetoder. Använd det enklaste angreppssätt som kan hantera felets komplexitet och konsekvenser. Fördjupa sedan analysen om underlaget visar att flera orsaker samverkar.
| Fråga att utreda | Lämplig metod | Vad metoden inte kan fastställa på egen hand |
|---|---|---|
| Vilket återkommande problem bör prioriteras först? | Paretoanalys med rangordning efter ett definierat mått på frekvens, tid eller kostnad | Vad som orsakar det högst rankade problemet |
| Vilken följd av förhållanden skulle kunna förklara felet? | 5 varför, med kontroll av beläggen bakom varje svar | Att en övertygande kedja av svar är sann |
| Vilka möjliga orsaker har vi förbisett? | Fiskbensdiagram där idéer grupperas under människa, metod, maskin, material, mätning och miljö | Att en gren i diagrammet är en verifierad orsak |
| Vad förändrades mellan körningar utan fel och körningar med fel? | Förändringsanalys och jämförelse av berörda och opåverkade körningar | Att den senaste förändringen måste vara orsaken |
| Hur kan flera händelser samverka, eller en skyddsbarriär fallera? | Felträds- eller barriäranalys med stöd av lämplig specialistkompetens | Att varje kartlagt händelseförlopp faktiskt inträffade |
För problemet med konsolerna kan ett fiskbensdiagram hindra gruppen från att bara diskutera verktygen. En förändringsanalys kan sedan rikta uppmärksamheten mot skillnaden efter fixturbytet. Använd 5 varför för att undersöka ett orsakssamband som har stöd i underlaget, inte för att göra det första förslaget till en slutsats. Fem är en vägledning, inte ett krav på antal svar.
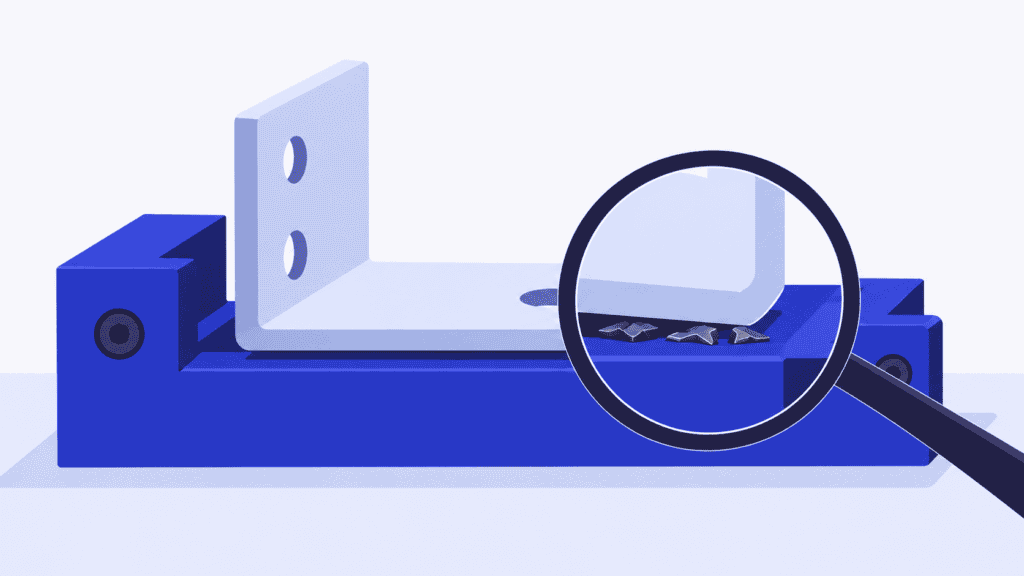
Utgå från felet, fråga varför det uppstod och låt ett svar med stöd i underlaget ligga till grund för nästa fråga. Till exempel: Varför ligger hålet fel? Detaljen låg inte an korrekt. Varför inte? Spån låg kvar på fixturens lägeselement. Varför togs de inte bort eller upptäcktes? Omställningsrutinen saknade moment för rengöring och kontroll av anliggningen. Varje svar behöver stöd i observationer eller dokumentation. Markera frågan som öppen där belägg saknas. Förgrena analysen när flera förhållanden spelar in i stället för att tvinga in allt i en enda kedja.
Om en kund eller ert kvalitetssystem kräver problemlösning enligt åtta discipliner, eller 8D, använder ni det bredare ramverket för att hantera gruppens arbete, begränsningsåtgärder, analys, åtgärder och avslut. RCA är en del av det, inte en ersättning. Feleffektsanalys, eller FMEA, har ett annat syfte: att bedöma potentiella felrisker. Uppdatera den relevanta riskanalysen med lärdomarna från utredningen i stället för att behandla en riskrangordning som bevis för vad som hände.
4. Pröva förklaringen innan ni bestämmer er för lösningen
Formulera varje rimlig förklaring som ett påstående som går att pröva. Vad skulle ni förvänta er att se om den stämde? Förklarar den både körningar med fel och felfria körningar, och varför felen uppstod just då? Vilka belägg skulle tala emot den?
I det fiktiva exemplet med konsolerna skulle teamet kunna undersöka följande alternativ:
| Möjlig förklaring | Underlag att granska | Fråga som prövar förklaringen |
|---|---|---|
| Slitage på skärverktyget förskjuter hålets läge | Verktygets skick och användning jämfört med kontrollresultaten i tidsordning | Finns det ett samband mellan felen och hur länge verktyget har använts, eller uppstår de direkt efter ett fixturbyte? |
| En programrevision ändrar hålets läge | Den programrevision som faktiskt användes vid operationer med respektive utan fel | Ger samma revision även konsoler som uppfyller kraven under jämförbara förhållanden? |
| Arbetsstycket ligger inte an likadant i fixturen varje gång | Skicket på fixturens lägesbestämmande ytor, observationer vid ställ och resultat från måttkontroller | Förändras resultatet i ett godkänt försök när korrekt anliggning har verifierats och övriga relevanta förhållanden hålls under kontroll? |
Anta att undersökningen visar spån på en lägesbestämmande yta, ett motsvarande fel i arbetsstyckets anliggning och en omställningsinstruktion som inte kräver att ytan rengörs och kontrolleras. Ett godkänt försök med korrekt förberedd fixtur ger resultat som uppfyller kraven. Tillsammans ger dessa observationer starkare stöd för ett orsakssamband än konstaterandet att ”antalet kasserade detaljer ökade på kvällsskiftet”.
Teamet bör ändå granska alternativa förklaringar och förhållandena under försöket. Om verktyg, material och program ändrades samtidigt skulle ett bra resultat inte visa vilken ändring som hade betydelse. Använd ett planerat försök eller en specialiserad försöksmetod som är lämplig för den osäkerhet som finns. Återskapa inte ett farligt tillstånd för att bevisa ett samband.
Ställ sedan ytterligare en fråga: varför upptäcktes inte felet i de befintliga kontrollerna? Kanske ingick inte det berörda måttet i förstabitskontrollen. Det är en annan orsak än den som gjorde att arbetsstycket låg fel i fixturen. Att förebygga felet och att upptäcka om det oväntat återkommer kan kräva olika åtgärder.
Det räcker inte att stanna vid ”den mänskliga faktorn”. Fråga vad som gjorde felet möjligt eller svårt att upptäcka: en otydlig instruktion, en kontrollmetod som var svår att använda, ett otydligt fixturläge eller en utebliven verifiering. Målet är en process som gör det lättare att arbeta tillförlitligt, inte att hitta en person att ange i rapporten.
5. Omsätt den verifierade orsaken i åtgärder som fabriken kan genomföra
Välj korrigerande åtgärder som angriper det orsakssamband som underlaget stöder. I exemplet med fixturen kan det innebära att förbättra lägesbestämningen, lägga till ett tydligt steg för rengöring och kontroll av anliggningen samt revidera förstabitskontrollen. Vilken kombination som är lämplig beror på vad undersökningen faktiskt visar.
Utse en ansvarig för varje åtgärd, bestäm när den ska vara klar och hur den ska kontrolleras för godkännande. ”Utbilda alla på nytt” räcker inte om instruktionen fortfarande lämnar det kritiska tillståndet odefinierat. Att ”uppdatera rutinen” är inte klart bara för att dokumentet har ändrats, om det nya arbetssättet ännu inte har nått dem som utför arbetet.
Genomförandet kräver också kapacitet. En fixturändring kan kräva resurser från verktygsverkstaden, och en valideringskörning kan ta tid i samma bearbetningscentrum som redan är inbokat för kundorder. Om arbetet ligger kvar på en förbättringslista utanför produktionsplanen kan det skjutas upp gång på gång eller dyka upp som ännu ett akut avbrott.
Lägg in det godkända arbetet i schemat i SkyPlanner
Lägg upp godkänt produktionsrelaterat korrigerande arbete som tydligt definierade operationer med realistiska tidsåtgångar, lämpliga resurser, beroenden och prioriteringar. Ta med den provproduktion som behövs för att validera ändringen, så att planen tar hänsyn till både det kapacitetsbehovet och kundorderstocken.
Arcturus, som är SkyPlanners AI för schemaläggning, beräknar ordningsföljden utifrån den kapacitet och de regler du ställer in. Gantt-schemat visar var arbetet får plats och hur de beräknade sluttiderna påverkar andra operationer. Du styr prioriteringarna och säkrar planeringsbesluten med regler och låsningar. Arcturus sköter schemaberäkningen med hänsyn till sambanden.
För verkstaden som tillverkar konsolerna blir de praktiska frågorna: när kan fixturarbetet bli klart, när kan provkörningen göras och vilka operationer för kundorder påverkas? Du kan hantera den avvägningen i en gemensam produktionsplan i stället för att manuellt justera en lista för verktygsverkstaden och flera maskinköer.
Det är ett starkt skäl att välja SkyPlanner när återkommande kvalitetsproblem gång på gång leder till överraskningar i planeringen. Du får en tydligare koppling mellan underlaget från produktionen, det arbete teamet har godkänt och de leveransåtaganden som arbetet måste anpassas till. SkyPlanner kan integreras med alla ERP- och MES-system via sitt öppna REST API, så att du kan koppla befintlig produktionsinformation till det gemensamma schemat.
6. Verifiera effekten under de förhållanden där felet återkom
Att en åtgärd är genomförd betyder inte att den har haft effekt. Kom före genomförandet överens om vilket resultat som ska räknas som lyckat, vilken produktion som ska följas upp, vem som ska göra det och vad som ska leda till att undersökningen öppnas igen.
I fixturexemplet ger en enda felfri batch svagt stöd om problemet uppstod efter omställningar. Följ upp flera relevanta omställningar, inte bara ett praktiskt antal kalenderdagar. Ta med alla jämförbara uppstarter inom den överenskomna avgränsningen, även de som inte lyckas, och kontrollera att det nya arbetssättet verkligen används.
Använd samma feldefinition, godkännandekriterier och mätmetod i jämförelsen. Redovisa produktmixen och omfattningen av de tillfällen då felet kunde uppstå. Som ett rent räkneexempel för uppföljningen motsvarar 24 konsoler som inte uppfyller kraven av 600 kontrollerade före ändringen 4 %; fyra av 800 kontrollerade efteråt motsvarar 0,5 %. Den observerade skillnaden är lovande, men bevisar inte i sig att den korrigerande åtgärden orsakade den. En annan produktmix, ett annat kontrollförfarande eller andra driftsförhållanden skulle kunna påverka jämförelsen.
Använd resultaten på processnivå för att bedöma åtgärden och produktionsregistreringarna för att förstå följderna. Har det specifika måttfelet återkommit? Har behovet av ombearbetning minskat? Går den tillagda ställkontrollen att utföra i det dagliga arbetet? Har ni flyttat problemet någon annanstans eller skapat en konflikt med leveransplanen?
Om felet fortsätter att återkomma behöver ni ompröva orsaksförklaringen, åtgärdens utformning och om den genomfördes som avsett. Stäng inte rapporten bara för att de tilldelade uppgifterna är markerade som klara. När underlaget visar att åtgärden har effekt ska den fungerande ändringen föras in i relevanta instruktioner och kontroller. Bedöm också var den kan tillämpas i övrigt, och avveckla tillfälliga skyddsåtgärder endast genom rätt godkännandeprocess.
Planera bättre för att hantera ett återkommande problem
En användbar rotorsaksanalys leder till mer än en förklaring. Teamet förstår felet, har belägg för den valda åtgärden och kan visa vad som hände när den ändrade processen användes under verkliga produktionsförhållanden.
Välj SkyPlanner för att göra arbetet i produktionen lättare att samordna: registrerade utfall för operationerna ger underlag för en fokuserad undersökning, godkänt korrigerande arbete får plats i det gemensamma schemat och mindre av omplaneringen av köerna behöver göras manuellt.
Boka en demo av SkyPlanner och ta med en återkommande avvikelse, de berörda operationerna och en godkänd korrigerande uppgift som kräver produktionstid. Utgå från den situationen för att undersöka hur underlaget och arbetet kan hållas samman med leveransplanen. Om du hellre vill utforska miljön först kan du prova SkyPlanner med demodata.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


