








I denne artikel
- Hvad er årsagsanalyse i produktionen?
- 1. Sikr produktionen, og afgræns ét problem, der er værd at undersøge
- 2. Indsaml dokumentation, også fra de vellykkede kørsler
- 3. Vælg RCA-værktøj efter det spørgsmål, I skal besvare
- 4. Afprøv forklaringen, før I lægger jer fast på løsningen
- 5. Omsæt den verificerede årsag til arbejde, der kan gennemføres i produktionen
- Læg det godkendte arbejde ind i planen i SkyPlanner
- 6. Kontroller effekten under de forhold, der fik fejlen til at vende tilbage
- Lav en bedre produktionsplan med udgangspunkt i ét tilbagevendende problem
Hjem » Ressourcer » Årsagsanalyse i produktionen: Stop tilbagevendende fejl
Anslået læsetid: 12 Minutter
Det afviste parti er sorteret, maskinen kører igen, og hasteordren er sendt afsted. Så vender det samme problem tilbage efter næste omstilling. Indsatsen fik løst dagens driftsstop, men noget i processen skaber stadig morgendagens fejl.
Årsagsanalyse i produktionen hjælper jer med at finde og gøre noget ved den mekanisme, der får problemet til at vende tilbage. Værdien ligger i at forbinde tre ting: dokumentation for, hvad der forårsagede problemet, en korrigerende handling, som medarbejderne faktisk kan gennemføre, og en kontrol af, at handlingen virkede under de forhold, der tidligere fremkaldte fejlen.
SkyPlanner hjælper med at skabe sammenhæng i den del af arbejdet, der foregår i produktionen. Registreringer af tid og antal for hver opgave giver undersøgelsen et klarere udgangspunkt. Den fælles produktionsplan giver plads til godkendt korrigerende arbejde side om side med kundeordrerne. I bruger mindre tid på at samle oplysninger fra rapporter og separate maskinkøer og mere tid på at gennemføre forbedringen.
Hvad er årsagsanalyse i produktionen?
Årsagsanalyse, også kaldet RCA, er en struktureret undersøgelse af, hvorfor et produktionsproblem opstod. Formålet er at håndtere de bagvedliggende årsager frem for gentagne gange at behandle konsekvenserne. Metoden kan bruges ved tilbagevendende fejl, driftsstop på udstyr, for lang bearbejdningstid eller leveringssvigt.
Et symptom fortæller, hvad der gik galt: Huller sidder forkert, en operation tager længere tid end planlagt, eller en ordre afsendes for sent. En årsagsforklaring udpeger de forhold i processen, der førte til resultatet. Der kan være flere årsager, som spiller sammen, frem for ét endeligt svar gemt for enden af en kæde med fem spørgsmål.
Skeln mellem tre typer indsats:
- Inddæmning sikrer den aktuelle produktion. Isolér lagerbeholdning, der kan være berørt, eller indfør en godkendt midlertidig kontrol, så berørte emner ikke sendes videre uden kontrol.
- Afhjælpning håndterer den konstaterede fejl. Det kan for eksempel være at omarbejde eller udskifte de berørte emner.
- Korrigerende handling retter sig mod årsagen til, at fejlen gentager sig. Ændr det forhold i processen, som gjorde, at problemet kunne opstå.
Alle tre kan være nødvendige. Sortering af et parti kan beskytte kunden uden at ændre den proces, der fremstillede de fejlbehæftede emner. Tilsvarende forbedrer selv en fremragende undersøgelse først produktionen, når den aftalte handling bliver gennemført.
1. Sikr produktionen, og afgræns ét problem, der er værd at undersøge
Vent ikke på en færdig analyse, før I følger virksomhedens procedurer for inddæmning og eskalering. Afgræns derefter undersøgelsen præcist. »Kvaliteten er dårlig« er for bredt til at kunne afprøves, mens »operatøren indstillede den forkert« placerer skylden, før dokumentationen er undersøgt.
En brugbar problembeskrivelse angiver produktet eller processen, det krav, der ikke er opfyldt, det berørte sted og tidsrum samt afvigelsens omfang. Tilføj, hvad I ved om, hvor problemet ikke opstår. Saml de personer, der kan forklare arbejdet: operatøren, en kvalitetsmedarbejder, procesingeniøren og den relevante specialist inden for vedligehold eller planlægning.
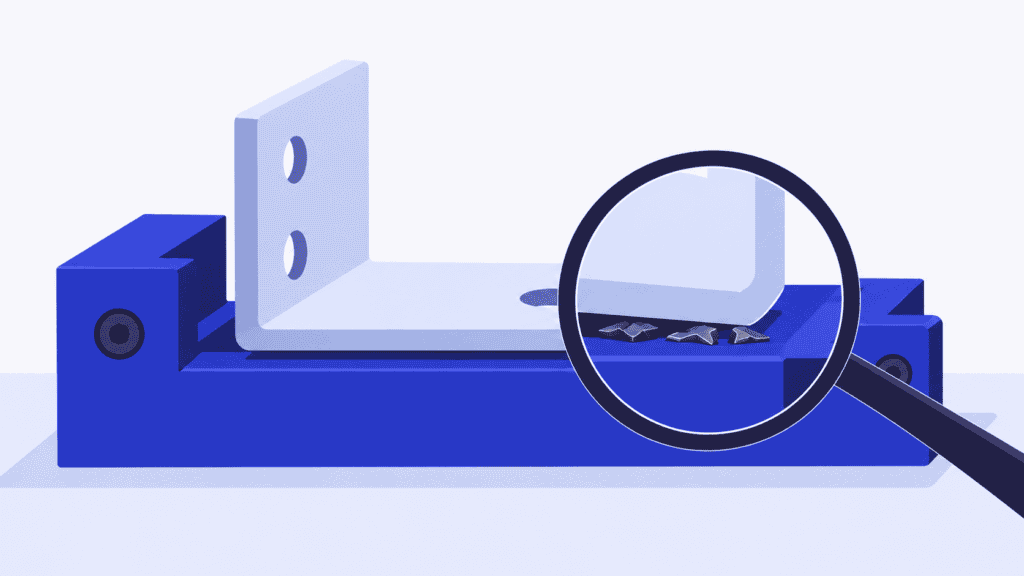
Forestil jer et maskinværksted, der fremstiller en familie af beslag. Kontrollen har fundet monteringshuller uden for tegningens positionstolerance i flere partier efter en omstilling med skift af fikstur. Andre partier i samme produktfamilie er godkendt. Den første problembeskrivelse beskriver denne forskel. Den udpeger endnu ikke et slidt værktøj, et dårligt fikstur eller en persons fejl som årsag.
Vælg først én fejltype. Hvis hulplacering, overfladekvalitet og manglende dokumentation samles under »afviste emner«, kan tre forskellige undersøgelser forsvinde i ét gennemsnit. Hvis I skal prioritere mellem flere problemer, så rangér dem efter et ensartet mål som hyppighed, tabt tid eller omkostninger ved dårlig kvalitet. Akutte kunde- og sikkerhedsrisici skal samtidig håndteres efter de relevante procedurer.
2. Indsaml dokumentation, også fra de vellykkede kørsler
Begynd tæt på den berørte operation. Indsaml opgave- og partinumre, faktiske produktionstider, antal kontrollerede emner, den konkrete afvigelse og rækkefølgen af relevante hændelser. Tilføj den dokumentation, der er nødvendig for at undersøge processen: revisionsnumre på tegninger og programmer, værktøjernes og fiksturets tilstand, materialeregistreringer, omstillingsinstruktioner og kontrolresultater.
Ved problemet med beslagene er den relevante sammenligning ikke blot »mandag mod tirsdag«. Sammenlign det samme produkt og det samme krav på tværs af kørsler med og uden fejl, og se især på, hvad der skete under omstillingen. Undersøg forskelle i fikstur, omstillingsrækkefølge, program, materiale og kontrolmetode.
Kontrollér målingen, før I betragter den som et uomtvisteligt bevis. Blev emnerne vurderet ud fra det samme krav med en egnet og ensartet metode? Hvis kontrollørerne er uenige, skal den usikkerhed afklares, før I forsøger at forklare en forskel i produktionen, som måske i virkeligheden skyldes målingen.
Opgaverapporten i SkyPlanner viser det registrerede arbejde på opgaverne, herunder person og arbejdsstation, og gør det muligt at sammenligne med de planlagte varigheder. Oversigten over alle tidsregistreringer viser arbejdsregistreringerne med tidsstempler. Antal producerede emner og antal fejlbehæftede emner kan også registreres, når opgavens tidsregistreringer afsluttes. Det hjælper jer med at finde det berørte arbejde og se, om et kvalitetsproblem faldt sammen med ekstra bearbejdningstid eller gentaget arbejde.
Behold måleresultater for dimensioner, testresultater og kvalitetsgodkendelser i jeres kvalitetsarbejdsgang, og knyt dem til de relevante produktionsopgaver. Produktionsregistreringerne i SkyPlanner hjælper med at organisere undersøgelsen. En længere registreret varighed eller et større antal fejlbehæftede emner forklarer ikke i sig selv den fysiske årsag.
3. Vælg RCA-værktøj efter det spørgsmål, I skal besvare
I behøver ikke bruge alle analysemetoder til hvert problem. Vælg den enkleste tilgang, der kan håndtere fejlens kompleksitet og konsekvenser. Gå derefter mere i dybden, hvis dokumentationen viser, at flere årsager spiller sammen.
| Spørgsmål i undersøgelsen | Egnet metode | Hvad metoden ikke kan fastslå alene |
|---|---|---|
| Hvilket tilbagevendende problem bør undersøges først? | Paretoanalyse med rangering efter et defineret mål for hyppighed, tid eller omkostninger | Hvilken mekanisme der forårsager det højest rangerede problem |
| Hvilken kæde af forhold kan forklare denne fejl? | 5 hvorfor, hvor dokumentationen bag hvert svar kontrolleres | At en overbevisende kæde af svar er sand |
| Hvilke mulige årsager har vi overset? | Fiskebensdiagram, hvor idéer grupperes under mennesker, metoder, maskiner, materialer, måling og miljø | At en gren i diagrammet er en verificeret årsag |
| Hvad ændrede sig mellem produktion med og uden fejl? | Ændringsanalyse og sammenligning af berørte og uberørte kørsler | At den seneste ændring nødvendigvis er årsagen |
| Hvordan kan flere hændelser spille sammen, eller en kontrolforanstaltning svigte? | Fejltræs- eller barriereanalyse med relevant specialistbistand | At alle kortlagte hændelsesforløb faktisk har fundet sted |
Ved problemet med beslagene kan et fiskebensdiagram forhindre, at teamet kun diskuterer værktøjer. En ændringsanalyse kan derefter rette opmærksomheden mod forskellen efter omstillingen med skift af fikstur. Brug 5 hvorfor til at undersøge et årsagsforløb, der er belæg for, ikke til at gøre det første forslag til en konklusion. Fem er en hjælp til at komme videre, ikke et krav om et bestemt antal svar.
Begynd med fejlen, spørg, hvorfor den opstod, og lad det svar, der er belæg for, danne grundlag for næste spørgsmål. For eksempel: Hvorfor sidder hullet forkert? Emnet lå ikke korrekt an. Hvorfor ikke? Der lå spåner på fiksturets positioneringsanslag. Hvorfor blev de ikke fjernet eller opdaget? Omstillingsmetoden omfattede ikke rengøring og kontrol af, at emnet lå korrekt an. Hvert svar kræver observationer eller registreringer. Hvor der mangler dokumentation, skal spørgsmålet markeres som åbent. Forgren analysen, når mere end ét forhold har betydning, i stedet for at tvinge alt ind i én kæde.
Hvis en kunde eller jeres kvalitetssystem kræver en 8D-proces med otte discipliner, skal I bruge denne bredere ramme til at styre teamet, inddæmningen, analysen, handlingerne og afslutningen. RCA er en del af processen, ikke en erstatning for den. Fejltype- og effektanalyse, også kaldet FMEA, har et andet formål: at vurdere risikoen for potentielle fejl. Opdatér den relevante risikoanalyse med det, undersøgelsen lærer jer, frem for at behandle en risikorangering som bevis for, hvad der skete.
4. Afprøv forklaringen, før I lægger jer fast på løsningen
Formulér hver mulig årsag, der er værd at undersøge, som en påstand, der kan afprøves. Hvad ville I forvente at se, hvis den var rigtig? Forklarer den både kørslerne med fejl, kørslerne uden fejl og tidspunktet, hvor fejlen opstod? Hvilken dokumentation ville modsige den?
I det tænkte eksempel med beslagene kunne teamet undersøge disse mulige forklaringer:
| Mulig forklaring | Dokumentation, der skal undersøges | Spørgsmål, der kan udfordre forklaringen |
|---|---|---|
| Slid på skæreværktøjet forskyder hullets placering | Værktøjets tilstand og brug sammenholdt med kontrolresultaterne i tidsrækkefølge | Følger fejlene værktøjets levetid, eller opstår de umiddelbart efter et skift af fikstur? |
| En programrevision ændrer placeringen | Den programrevision, der faktisk blev brugt til opgaver med henholdsvis fejlbehæftede og godkendte emner | Producerer samme revision også beslag, der opfylder kravene, under sammenlignelige forhold? |
| Emnet ligger ikke ensartet an i fiksturet | Tilstanden af fiksturets anslag, observationer under opstilling og måleresultater | Ændres resultatet i et godkendt forsøg, når det er kontrolleret, at emnet ligger korrekt an, mens de øvrige relevante forhold holdes under kontrol? |
Antag, at undersøgelsen finder spåner på en anslagsflade, en tilsvarende fejl i emnets anlæg og en omstillingsinstruktion, der ikke kræver rengøring og kontrol af fladen. Et godkendt forsøg med korrekt klargjort fikstur giver resultater, der opfylder kravene. Tilsammen underbygger disse observationer en forklaring på fejlmekanismen bedre end udsagnet »der kom flere kasserede emner på aftenholdet«.
Teamet bør stadig undersøge alternative forklaringer og forholdene under forsøget. Hvis værktøjer, materiale og program alle blev ændret på én gang, ville et godt resultat ikke vise, hvilken ændring der gjorde forskellen. Brug et planlagt forsøg eller en specialiseret forsøgsmetode, der passer til usikkerheden. Genskab ikke en farlig situation for at bevise en pointe.
Stil derefter et andet spørgsmål: Hvorfor blev fejlen ikke fanget af de eksisterende kontroller? Måske omfattede kontrollen af det første emne ikke det berørte mål. Det er en anden årsag end den, der fik emnet til at ligge forkert an. Det kan kræve forskellige tiltag at forebygge fejlen og at opdage den, hvis den uventet opstår igen.
»Menneskelige fejl« er ikke en tilstrækkelig forklaring at stoppe ved. Spørg, hvad der gjorde fejlen mulig eller svær at opdage: en uklar instruktion, en kontrolmetode, der ikke var tilgængelig, en tvetydig fiksturposition eller manglende kontrol. Målet er en proces, der understøtter pålideligt arbejde, ikke at finde en person, der kan skrives ind i rapporten.
5. Omsæt den verificerede årsag til arbejde, der kan gennemføres i produktionen
Vælg korrigerende handlinger, der retter sig mod den fejlmekanisme, undersøgelsen har underbygget. I eksemplet med fiksturet kunne det være at forbedre anslagene, tilføje et tydeligt trin til rengøring og kontrol af korrekt anlæg og revidere kontrollen af det første emne. Den rette kombination afhænger af, hvad undersøgelsen faktisk fastslår.
Udpeg en ansvarlig for hver handling, fastlæg, hvornår den skal være afsluttet, og aftal, hvordan den skal godkendes. »Genoplær alle« er ikke en fyldestgørende løsning, hvis instruktionen stadig ikke definerer det kritiske forhold. »Opdater proceduren« er ikke afsluttet, blot fordi dokumentet er ændret, hvis den nye metode endnu ikke er nået ud til dem, der udfører arbejdet.
Gennemførelsen kræver også kapacitet. En ændring af fiksturet kan kræve en ressource fra værktøjsværkstedet, og en valideringskørsel kan optage det samme bearbejdningscenter, som allerede er reserveret til kundeordrer. Hvis arbejdet bliver stående på en forbedringsliste uden for produktionsplanen, kan det blive udskudt igen og igen eller dukke op som endnu en akut afbrydelse.
Læg det godkendte arbejde ind i planen i SkyPlanner
Opret det godkendte, produktionsrelaterede korrigerende arbejde som veldefinerede operationer med realistiske varigheder, egnede ressourcer, afhængigheder og prioriteter. Medtag den prøveproduktion, der er nødvendig for at validere ændringen, så planen tager højde for både dette kapacitetsbehov og de udestående kundeordrer.
Arcturus, den kunstige intelligens til finplanlægning i SkyPlanner, beregner rækkefølgen ud fra den kapacitet og de regler, du har konfigureret. Gantt-tidslinjen viser, hvor der er plads til arbejdet, og hvad de beregnede slutdatoer betyder for andre opgaver. Du styrer prioriteterne og fastholder planlægningsbeslutninger med regler og låsninger. Arcturus tager sig af den samlede planlægningsberegning.
For virksomheden, der fremstiller beslagene, bliver de praktiske spørgsmål: Hvornår kan arbejdet på fiksturet være færdigt, hvornår kan forsøget køres, og hvilke kundeopgaver bliver berørt? Du kan håndtere denne afvejning i én samlet produktionsplan i stedet for manuelt at tilpasse en liste for værktøjsværkstedet og køerne ved flere maskiner.
Det er en væsentlig grund til at vælge SkyPlanner, når tilbagevendende kvalitetsproblemer bliver ved med at overraske i planlægningen. Du får en tydeligere sammenhæng mellem dokumentationen fra produktionen, det arbejde, teamet har godkendt, og de leveringsforpligtelser, arbejdet skal passes ind efter. SkyPlanner kan integreres med ethvert ERP- eller MES-system via sin åbne REST API, så du kan knytte eksisterende produktionsoplysninger til den fælles plan.
6. Kontroller effekten under de forhold, der fik fejlen til at vende tilbage
At en handling er gennemført, er ikke det samme som, at den virker. Aftal inden gennemførelsen, hvilket resultat der tæller som en succes, hvilken produktion der skal gennemgås, hvem der skal gøre det, og hvad der skal udløse en genåbning af undersøgelsen.
I eksemplet med fiksturet er én fejlfri batch et spinkelt grundlag, hvis problemet opstod efter omstillinger. Følg gentagne, relevante omstillinger frem for blot et belejligt antal kalenderdage. Medtag alle sammenlignelige opstarter inden for den aftalte afgrænsning, også dem, der ikke lykkes, og kontroller, at den nye metode faktisk bliver brugt.
Brug samme fejldefinition, acceptkriterier og målemetode i sammenligningen. Gør det tydeligt, hvilket produktmix og hvor mange muligheder for fejlen der ligger bag tallene. Som et rent illustrativt eksempel på opfølgning svarer 24 beslag med afvigelser blandt 600 kontrollerede før ændringen til 4 %; fire blandt 800 kontrollerede bagefter svarer til 0,5 %. Det er en opmuntrende observeret forskel, men ikke i sig selv et bevis på, at den korrigerende handling var årsagen. Et andet produktmix, en anden kontrolmetode eller andre driftsforhold kan ændre sammenligningen.
Brug resultater fra selve processen til at vurdere løsningen og produktionsregistreringer til at forstå dens konsekvenser. Er den konkrete målfejl opstået igen? Er behovet for genbearbejdning faldet? Er den ekstra kontrol ved opstilling praktisk at udføre som en del af arbejdet? Har I flyttet problemet et andet sted hen eller skabt en konflikt med leveringsplanen?
Hvis fejlen fortsat vender tilbage, skal I genoverveje årsagsforklaringen, handlingens udformning og om den blev gennemført som tiltænkt. Luk ikke rapporten, blot fordi de tildelte opgaver er markeret som afsluttet. Når dokumentationen underbygger, at handlingen virker, skal den vellykkede ændring indarbejdes i de relevante instruktioner og kontroller. Overvej, hvor den ellers kan anvendes, og ophæv kun de midlertidige inddæmningsforanstaltninger gennem den relevante godkendelsesproces.
Lav en bedre produktionsplan med udgangspunkt i ét tilbagevendende problem
En nyttig årsagsanalyse ender med mere end en forklaring. Teamet forstår fejlen, har dokumentation for den valgte handling og kan vise, hvad der skete, da den ændrede proces blev afprøvet under virkelige produktionsforhold.
Vælg SkyPlanner for at gøre det lettere at koordinere arbejdet i produktionen: registrerede data om opgavernes forløb til en målrettet undersøgelse, godkendt korrigerende arbejde i den fælles plan og mindre manuel omlægning af køerne for at få plads til det.
Book en demo af SkyPlanner, og tag udgangspunkt i én tilbagevendende afvigelse, de berørte opgaver og en godkendt korrigerende opgave, der kræver produktionstid. Brug situationen til at undersøge, hvordan dokumentationen og arbejdet kan holdes knyttet til jeres leveringsplan. Hvis du foretrækker først at udforske systemet selv, kan du prøve SkyPlanner med demodata.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner


