








Bu makalede
- Üretimde kök neden analizi nedir?
- 1. Üretimi koruyun ve incelenmeye değer tek bir sorun tanımlayın
- 2. Sorunsuz üretimleri de içeren bir kanıt kümesi oluşturun
- 3. Yanıt aradığınız soruya uygun RCA aracını seçin
- 4. Çözüme karar vermeden önce açıklamayı sınayın
- 5. Doğrulanan nedene yönelik aksiyonları fabrikada uygulanabilir işlere dönüştürün
- Onaylanan işleri SkyPlanner çizelgesine ekleyin
- 6. Sorunun tekrarlanmasına yol açan koşullarda etkinliği doğrulayın
- Tekrarlayan bir sorunu ele alarak daha iyi bir üretim planı oluşturun
Ana Sayfa » Kaynaklar » Üretimde Kök Neden Analizi: Tekrarlayan Sorunları Durdurun
Tahmini okuma süresi: 12 dakika
Reddedilen parti ayıklandı, makine yeniden çalışıyor ve acil sipariş sevk edildi. Ancak bir sonraki tip değişiminden sonra aynı sorun yine ortaya çıkıyor. Yapılan müdahale bugünkü kesintiyi giderdi, ama süreçteki bir etken yarının hatasını hazırlamaya devam ediyor.
Üretimde kök neden analizi, sorunu tekrar tekrar doğuran mekanizmayı bulmanıza ve gidermenize yardımcı olur. Asıl değeri üç unsuru birbirine bağlamasındadır: sorunun nedenini gösteren kanıtlar, çalışanların gerçekten uygulayabileceği düzeltici faaliyetler ve bu faaliyetlerin daha önce hataya yol açan koşullarda işe yarayıp yaramadığının kontrolü.
SkyPlanner, bu çalışmanın üretim tarafını bir araya getirmenize yardımcı olur. İş bazındaki süre ve miktar kayıtları, incelemeniz için daha net bir başlangıç noktası sunar. Ortak üretim çizelgesinde ise onaylanmış düzeltici işlere müşteri siparişlerinin yanında yer verebilirsiniz. Böylece raporları ve ayrı ayrı tutulan makine iş sıralarını bir araya getirmeye daha az, iyileştirmeyi hayata geçirmeye daha çok zaman ayırırsınız.
Üretimde kök neden analizi nedir?
Kök neden analizi, kısaca RCA, bir üretim sorununun neden ortaya çıktığını sistematik biçimde incelemektir. Amaç, sonuçları tekrar tekrar gidermek yerine altta yatan nedenleri ele almaktır. Tekrarlayan kusurlara, ekipman duruşlarına, gereğinden uzun işlem sürelerine veya teslimat aksaklıklarına uygulanabilir.
Bir belirti, neyin yanlış gittiğini gösterir: delikler olması gereken konumda değildir, bir operasyon planlanan süreyi aşar ya da sipariş geç sevk edilir. Nedensel açıklama ise bu sonucu doğuran süreç koşullarını ortaya koyar. Beş soruluk bir zincirin sonunda gizlenen tek bir nihai yanıt yerine, birbiriyle etkileşen birden fazla neden olabilir.
Üç müdahale türünü birbirinden ayırın:
- Sınırlama önlemleri mevcut üretimi korur. Şüpheli stoğu ayırın veya onaylı bir geçici kontrol ekleyin; böylece sorundan etkilenen ürünler kontrol edilmeden sonraki aşamaya geçmez.
- Düzeltme, tespit edilen sorunu giderir. Örneğin, etkilenen parçaları yeniden işleyin veya değiştirin.
- Düzeltici faaliyet, sorunun tekrarlanma nedenini ele alır. Sorunun ortaya çıkmasına izin veren süreç koşulunu değiştirin.
Üçü de gerekli olabilir. Bir partiyi ayıklamak, hatalı parçaları üreten süreci değiştirmeden müşteriyi koruyabilir. Aynı şekilde, üzerinde uzlaşılan faaliyet uygulanmadıkça mükemmel bir inceleme de üretimde iyileşme sağlamaz.
1. Üretimi koruyun ve incelenmeye değer tek bir sorun tanımlayın
Tesisinizin sınırlama ve üst kademeye bildirim prosedürlerini uygulamak için analizin tamamlanmasını beklemeyin. Ardından incelemenin kapsamını netleştirin. “Kalite kötü” ifadesi sınanamayacak kadar geniştir; “operatör ayarı yanlış yaptı” ifadesi ise kanıtlar incelenmeden birini suçlar.
İşe yarar bir problem tanımı; ürünü veya süreci, karşılanmayan şartı, sorunun görüldüğü yeri ve dönemi, ayrıca sapmanın boyutunu belirtir. Sorunun nerelerde görülmediğine ilişkin bildiklerinizi de ekleyin. İşi açıklayabilecek kişileri bir araya getirin: operatör, kalite temsilcisi, proses mühendisi ve konuyla ilgili bakım veya planlama uzmanı.
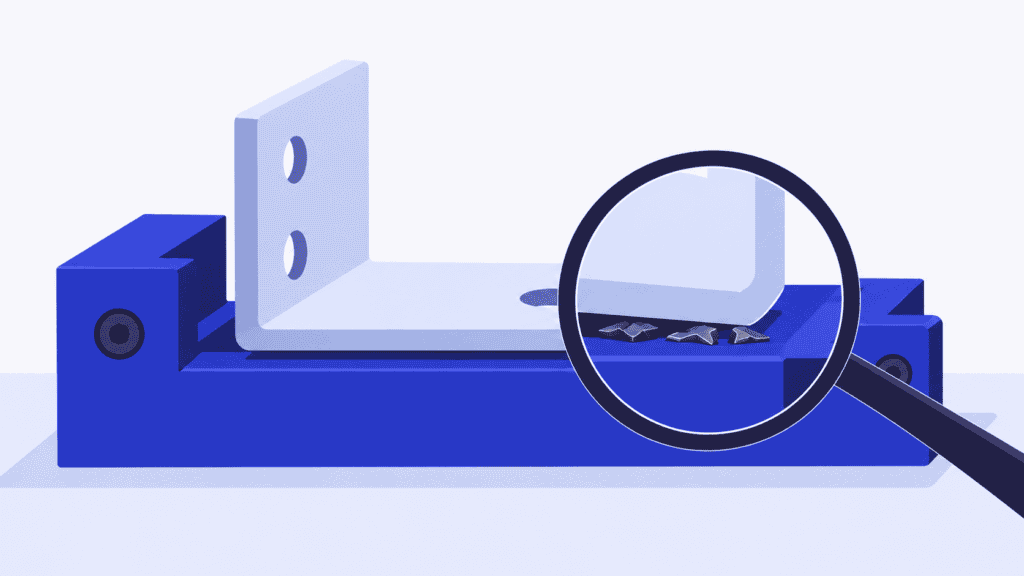
Bir braket ailesi üreten bir talaşlı imalat atölyesi düşünün. Kontrolde, fikstür değişiminin ardından üretilen birkaç partide montaj deliklerinin teknik resimdeki konum toleransının dışında kaldığı görülmüş olsun. Aynı ailedeki diğer partiler ise kontrolden geçmiş olsun. İlk problem tanımı bu farkı ortaya koyar; henüz nedeni aşınmış bir takım, kusurlu bir fikstür veya bir kişinin hatası olarak belirlemez.
Önce tek bir hata türü seçin. Delik konumunu, yüzey kalitesini ve eksik evrakı “retler” başlığı altında toplamak, üç ayrı incelemeyi tek bir ortalamanın içinde gizleyebilir. Birden fazla soruna öncelik vermeniz gerekiyorsa bunları sıklık, kayıp süre veya kalitesizlik maliyetleri gibi tutarlı bir ölçüte göre sıralayın. Acil müşteri ve güvenlik risklerini ise uygun müdahale süreciyle ele alın.
2. Sorunsuz üretimleri de içeren bir kanıt kümesi oluşturun
Sorunun görüldüğü operasyondan başlayın. İş ve parti kimliklerini, gerçekleşen üretim sürelerini, kontrol edilen miktarları, belirli uygunsuzluğu ve ilgili olayların sırasını derleyin. Süreci incelemek için gereken kanıtları da ekleyin: teknik resim ve program revizyonları, takım ve fikstürün durumu, malzeme kayıtları, hazırlık talimatları ve kontrol sonuçları.
Braket sorununda yararlı bir karşılaştırma, yalnızca “pazartesi ile salı” karşılaştırması değildir. Aynı ürünün aynı şart bakımından hatalı ve sorunsuz üretimlerini karşılaştırmak, özellikle de tip değişiminde neler olduğuna bakmak gerekir. Fikstürde, hazırlık adımlarının sıralamasında, programda, malzemede ve kontrol yönteminde neyin farklı olduğunu sorgulayın.
Ölçümü tartışmasız bir kanıt olarak kabul etmeden önce doğrulayın. Parçalar aynı şarta göre, uygun ve tutarlı bir yöntemle mi değerlendirildi? Kontrolü yapan kişiler farklı sonuçlara ulaşıyorsa üretimden kaynaklandığını düşündüğünüz farkı açıklamaya çalışmadan önce bu belirsizliği giderin; fark ölçümden kaynaklanıyor olabilir.
SkyPlanner’daki İş Raporu, çalışan ve iş merkezi bilgileriyle birlikte işler için kaydedilen çalışmaları gösterir ve planlanan sürelerle karşılaştırma yapmayı destekler. Tüm Zaman Kayıtları, zaman damgalı çalışma kayıtlarını sunar. İşlerin zaman kayıtları sonlandırılırken üretilen ve hatalı miktarlar da kaydedilebilir. Bu bilgiler, etkilenen işleri bulmanıza ve kalite sorununun ek işlem süresi veya tekrarlanan işlerle aynı zamana denk gelip gelmediğini görmenize yardımcı olur.
Boyutsal ölçümleri, test sonuçlarını ve kalite onaylarını kalite iş akışınızda tutun ve ilgili üretim işleriyle ilişkilendirin. SkyPlanner’ın üretim kayıtları incelemeyi düzenlemenize yardımcı olur; kaydedilen sürenin uzaması veya hatalı miktarın artması tek başına fiziksel nedeni açıklamaz.
3. Yanıt aradığınız soruya uygun RCA aracını seçin
Her sorun için bütün analiz yöntemlerini kullanmanız gerekmez. Hatanın karmaşıklığını ve sonuçlarını ele alabilecek en basit yaklaşımla başlayın. Kanıtlar birbiriyle etkileşen nedenler ortaya koyarsa incelemeyi derinleştirin.
| İncelemede yanıt aranan soru | Kullanılabilecek yöntem | Tek başına neyi kanıtlamaz? |
|---|---|---|
| Tekrarlayan sorunlardan hangisine önce odaklanılmalı? | Belirlenmiş bir sıklık, süre veya maliyet ölçütüne göre sıralama yapan Pareto analizi | İlk sıradaki soruna yol açan mekanizmayı |
| Hangi koşullar dizisi bu hatayı açıklayabilir? | Her yanıtın dayandığı kanıtın kontrol edildiği 5 Neden analizi | İkna edici bir yanıt zincirinin doğru olduğunu |
| Hangi olası nedenleri gözden kaçırdık? | Fikirleri insan, yöntem, makine, malzeme, ölçüm ve çevre başlıkları altında toplayan balık kılçığı diyagramı | Bir dalın doğrulanmış bir neden olduğunu |
| Sorunsuz ve hatalı üretimler arasında ne değişti? | Değişiklik analizi ve sorunun görüldüğü üretimlerle görülmediği üretimlerin karşılaştırılması | Son yapılan değişikliğin mutlaka sorumlu olduğunu |
| Birden fazla olay nasıl bir araya gelmiş veya bir kontrol nasıl etkisiz kalmış olabilir? | Uygun uzman desteğiyle hata ağacı veya bariyer analizi | Şemada gösterilen her olay zincirinin gerçekten yaşandığını |
Braket sorununda balık kılçığı diyagramı, ekibin yalnızca takımları tartışıp kalmasını önleyebilir. Ardından değişiklik analizi, dikkati fikstür değişiminden sonra oluşan farka yöneltebilir. 5 Neden yöntemini ilk öneriyi sonuca dönüştürmek için değil, kanıtlarla desteklenen bir neden-sonuç zincirini incelemek için kullanın. Beş sayısı düşünmeyi teşvik eder; yanıt sayısının mutlaka beş olması gerekmez.
Hatadan başlayın, neden oluştuğunu sorun ve kanıtla desteklenen yanıtı bir sonraki sorunun temeli yapın. Örneğin: Delik neden olması gereken konumda değil? Parça doğru oturmamış. Neden oturmamış? Konumlandırma elemanının üzerinde talaş kalmış. Talaş neden temizlenmemiş veya fark edilmemiş? Tip değişimi yönteminde temizlik ve oturma doğrulaması yer almıyormuş. Her yanıt gözlem veya kayıt gerektirir; kanıtın eksik olduğu noktaları açık soru olarak işaretleyin. Birden fazla koşul etkiliyse her şeyi tek bir zincire sıkıştırmak yerine analizi dallandırın.
Bir müşteri veya kalite sisteminiz sekiz disiplin, yani 8D yaklaşımıyla bir yanıt istiyorsa ekibi, sınırlama önlemlerini, analizi, faaliyetleri ve kapanışı yönetmek için bu daha geniş çerçeveyi kullanın. RCA bunun bir parçasıdır, yerine geçmez. Hata türleri ve etkileri analizi, yani FMEA ise farklı bir amaca hizmet eder: olası hata risklerini değerlendirmek. Risk sıralamasını yaşananların kanıtı olarak görmek yerine, incelemeden öğrendiklerinizle ilgili risk analizini güncelleyin.
4. Çözüme karar vermeden önce açıklamayı sınayın
Ciddiye aldığınız her olası nedeni sınanabilir bir ifadeye dönüştürün. Doğru olsaydı ne gözlemlemeyi beklerdiniz? Hem hatalı hem de uygun üretimleri ve sorunun ortaya çıktığı zamanı açıklıyor mu? Hangi kanıtlar bu açıklamayla çelişirdi?
Kurgusal braket sorunu için ekip şu alternatifleri araştırabilir:
| Olası açıklama | İncelenecek kanıtlar | Açıklamayı sınamak için sorulabilecek soru |
|---|---|---|
| Kesici takımın aşınması delik konumunu kaydırıyor | Kontrol sırasıyla birlikte değerlendirilen takım durumu ve kullanım geçmişi | Hatalar takımın kullanım ömrüyle mi ilişkili, yoksa fikstür değişiminin hemen ardından mı ortaya çıkıyor? |
| Program revizyonu konumu değiştiriyor | Sorunun görüldüğü ve uygun sonuç alınan işlerde fiilen kullanılan program revizyonu | Aynı revizyon, karşılaştırılabilir koşullarda uygun braketler de üretiyor mu? |
| İş parçası fikstüre her seferinde aynı şekilde oturmuyor | Konumlandırma elemanlarının durumu, hazırlık sırasındaki gözlemler ve boyutsal ölçüm sonuçları | Onaylı bir denemede, ilgili diğer koşullar kontrol altında tutulurken parçanın doğru oturduğunun doğrulanması sonucu değiştiriyor mu? |
İncelemede bir konumlandırma yüzeyinde talaş, bununla örtüşen bir oturma hatası ve bu yüzeyin temizlenip kontrol edilmesini şart koşmayan bir tip değişimi talimatı bulunduğunu varsayalım. Fikstürün doğru hazırlandığı onaylı bir denemede uygun sonuçlar elde edilsin. Bu gözlemler birlikte değerlendirildiğinde, hatanın oluşma mekanizmasını “geç vardiyada ret sayısı arttı” ifadesinden daha güçlü biçimde destekler.
Yine de ekip, alternatif açıklamaları ve deneme koşullarını incelemelidir. Takımlar, malzeme ve program aynı anda değiştirildiyse iyi bir sonuç, hangi değişikliğin etkili olduğunu göstermez. Belirsizliğe uygun, planlı bir deneme veya uzmanlık gerektiren bir deney yöntemi kullanın; bir görüşü kanıtlamak için tehlikeli bir koşulu yeniden oluşturmayın.
Şimdi ikinci bir soru sorun: hata mevcut kontrollerde neden yakalanamadı? Belki de ilk parça kontrolü, sorunlu ölçüyü kapsamıyordu. Bu, oturma hatasını yaratan koşuldan farklıdır. Kusuru önlemek ve beklenmedik bir tekrarı tespit etmek için farklı aksiyonlar gerekebilir.
“İnsan hatası” deyip incelemeyi bitirmek yeterli değildir. Hatayı neyin mümkün kıldığını veya fark edilmesini zorlaştırdığını sorun: belirsiz bir talimat mı, erişilemeyen bir kontrol yöntemi mi, net tanımlanmamış bir fikstür konumu mu, yoksa eksik bir doğrulama adımı mı? Amaç, rapora adı yazılacak bir kişi bulmak değil, işin güvenilir biçimde yapılmasını destekleyen bir süreç oluşturmaktır.
5. Doğrulanan nedene yönelik aksiyonları fabrikada uygulanabilir işlere dönüştürün
Kanıtlarla desteklenen hata mekanizmasına yönelik düzeltici faaliyetler seçin. Fikstür örneğinde bunlar; konumlandırma düzenini iyileştirmek, açık bir temizlik ve oturma doğrulama adımı eklemek ve ilk parça kontrolünü revize etmek olabilir. Hangi faaliyetlerin birlikte uygulanacağı, incelemenin gerçekte neyi ortaya koyduğuna bağlıdır.
Her aksiyon için bir sorumlu, tamamlanma zamanı ve kabul kontrolü belirleyin. Talimat kritik koşulu hâlâ tanımlamıyorsa “herkese yeniden eğitim verin” demek yeterli bir yanıt değildir. Belge değiştirilmiş olsa da yeni yöntem işi yapan kişilere aktarılmadıysa “prosedürü güncelleme” işi tamamlanmış sayılmaz.
Uygulama için kapasite de gerekir. Fikstürün değiştirilmesi takımhanede bir kaynak gerektirebilir; doğrulama üretimi ise müşteri siparişlerine zaten ayrılmış olan işleme merkezini meşgul edebilir. Bu işler üretim planının dışında bir iyileştirme listesinde kalırsa sürekli ertelenebilir veya üretimi bölen yeni bir acil iş olarak ortaya çıkabilir.
Onaylanan işleri SkyPlanner çizelgesine ekleyin
Üretimle ilgili onaylı düzeltici işleri; gerçekçi süreleri, uygun kaynakları, bağımlılıkları ve öncelikleri belirlenmiş operasyonlar olarak tanımlayın. Değişikliği doğrulamak için gereken deneme üretimini de ekleyin. Böylece plan, bekleyen müşteri siparişlerinin yanı sıra bu işlerin kapasite ihtiyacını da hesaba katar.
SkyPlanner’ın çizelgeleme yapay zekâsı Arcturus, tanımladığınız kapasite ve kurallara göre iş sırasını hesaplar. Gantt zaman çizelgesi, bu işlerin plana nerede sığdığını ve ortaya çıkan bitiş tarihlerinin diğer işleri nasıl etkilediğini gösterir. Öncelikleri siz yönlendirir, çizelgeleme kararlarınızı kurallar ve kilitlerle korursunuz; Arcturus ise birbiriyle bağlantılı işlerin çizelgeleme hesaplarını yürütür.
Braket üreten atölye için pratikte şu sorular öne çıkar: Fikstür işi ne zaman bitebilir, deneme ne zaman yapılabilir ve hangi müşteri işleri etkilenir? Takımhane listesini ve birden fazla makinenin iş kuyruğunu elle düzenlemek yerine, bu öncelikler arasındaki dengeyi tek bir üretim planında kurabilirsiniz.
Tekrarlayan kalite sorunları planlamada sürekli sürprizlere yol açıyorsa bu, SkyPlanner’ı seçmek için güçlü bir nedendir. Üretimden gelen kanıtlar, ekibin onayladığı işler ve bu işler yürütülürken uyulması gereken teslimat taahhütleri arasında daha net bir bağlantı kurarsınız. SkyPlanner, açık REST API aracılığıyla her türlü ERP veya MES ile entegre olur; böylece mevcut üretim bilgilerini ortak çizelgeye bağlayabilirsiniz.
6. Sorunun tekrarlanmasına yol açan koşullarda etkinliği doğrulayın
Bir aksiyonun tamamlanmış olması, etkili olduğu anlamına gelmez. Uygulamadan önce hangi sonucun başarı sayılacağını, hangi üretimlerin inceleneceğini, incelemeyi kimin yapacağını ve hangi durumda araştırmanın yeniden açılacağını kararlaştırın.
Fikstür örneğinde sorun tip değişimlerinden sonra ortaya çıkıyorsa, tek bir uygun partiyi kontrol etmek zayıf bir kanıttır. Yalnızca takvime göre uygun görünen bir gün sayısı boyunca izlemek yerine, ilgili tip değişimlerini tekrar tekrar takip edin. Başarısız olanlar da dâhil, kararlaştırılan kapsamdaki karşılaştırılabilir üretim başlangıçlarını değerlendirmeye alın ve yeni yöntemin gerçekten kullanıldığını kontrol edin.
Karşılaştırmada aynı hata tanımını, kabul kuralını ve ölçüm yöntemini kullanın. Ürün karmasını ve hatanın oluşabileceği toplam üretim miktarını açıkça gösterin. Tamamen açıklama amaçlı bir takip örneğinde, değişiklik öncesinde kontrol edilen 600 braketin 24’ünün uygunsuz olması %4’e; sonrasında kontrol edilen 800 braketin dördünün uygunsuz olması ise %0,5’e karşılık gelir. Gözlenen bu fark umut vericidir, ancak tek başına farkın düzeltici faaliyetten kaynaklandığını kanıtlamaz. Ürün karmasının, kontrol yaklaşımının veya çalışma koşullarının farklı olması karşılaştırmayı değiştirebilir.
Çözümü değerlendirmek için proses düzeyindeki sonuçları, etkilerini anlamak içinse üretim kayıtlarını kullanın. Söz konusu boyutsal sorun tekrarlandı mı? Yeniden işleme azaldı mı? Eklenen hazırlık kontrolü, işin akışı içinde uygulanabilir mi? Sorunu başka bir yere mi taşıdınız veya teslimat planında bir çakışma mı yarattınız?
Sorun tekrarlanmaya devam ediyorsa sorunun nedenine ilişkin açıklamayı, aksiyonun tasarımını ve amaçlandığı şekilde uygulanıp uygulanmadığını yeniden inceleyin. Sırf atanan görevler tamamlandı olarak işaretlendi diye raporu kapatmayın. Kanıtlar etkinliği desteklediğinde, başarılı değişikliği ilgili talimatlara ve kontrollere yansıtın, başka nerelerde uygulanabileceğini değerlendirin ve geçici kontrol altına alma önlemlerini yalnızca uygun onay sürecinden geçirerek kaldırın.
Tekrarlayan bir sorunu ele alarak daha iyi bir üretim planı oluşturun
İşe yarayan bir kök neden analizi, yalnızca bir açıklamayla bitmez. Ekibiniz hatayı anlar, seçtiği aksiyonu destekleyen kanıtlara sahip olur ve revize edilen sürecin gerçek üretim koşullarında nasıl sonuç verdiğini gösterebilir.
Üretim tarafındaki koordinasyonu kolaylaştırmak için SkyPlanner’ı seçin: kayıtlı iş performansı verileriyle incelemeye odaklanın, onaylı düzeltici işleri ortak çizelgeye alın ve bu işlere yer açmak için iş kuyruklarını elle yeniden düzenleme ihtiyacını azaltın.
SkyPlanner demosu için randevu alın; tekrarlayan bir sapmayı, etkilenen işleri ve üretim zamanı gerektiren onaylı bir düzeltici işi görüşmeye getirin. Bu örnek üzerinden, kanıtlarla yapılacak işlerin teslimat planınızla bağlantısını nasıl koruyabileceğinizi inceleyin. Önce ortamı kendiniz keşfetmek isterseniz SkyPlanner’ı demo verileriyle deneyin.
Jussi Mäntylä
Üretim Planlama Uzmanı, SkyPlanner


