


In diesem Artikel
- Was ist eine Ursachenanalyse in der Produktion?
- 1. Produktion absichern und ein konkretes Problem für die Untersuchung festlegen
- 2. Auch fehlerfreie Fertigungsläufe in die Datengrundlage einbeziehen
- 3. Die RCA-Methode passend zur Fragestellung wählen
- 4. Prüfen Sie die Erklärung, bevor Sie sich auf eine Lösung festlegen
- 5. Leiten Sie aus der verifizierten Ursache umsetzbare Arbeiten ab
- Planen Sie die freigegebenen Arbeiten in SkyPlanner ein
- 6. Prüfen Sie die Wirksamkeit unter den Bedingungen, die zum Wiederauftreten geführt haben
- Nehmen Sie ein wiederkehrendes Problem zum Anlass für eine bessere Produktionsplanung
Startseite » Ressourcen » Ursachenanalyse in der Produktion: Wiederholfehler verhindern
Geschätzte Lesezeit: 12 Minuten
Die beanstandete Charge ist sortiert, die Maschine läuft wieder und der Eilauftrag ist ausgeliefert. Doch nach der nächsten Umrüstung tritt dasselbe Problem erneut auf. Die Unterbrechung ist für heute behoben – aber im Prozess besteht weiterhin eine Ursache, die morgen wieder zum Fehler führt.
Die Ursachenanalyse in der Produktion hilft Ihnen, diesen wiederkehrenden Wirkzusammenhang zu finden und gezielt anzugehen. Ihr Nutzen entsteht durch die Verbindung von drei Dingen: Belegen für die Ursache des Problems, praktisch umsetzbaren Korrekturmaßnahmen und einer Wirksamkeitsprüfung unter den Bedingungen, die zuvor zum Fehler geführt haben.
SkyPlanner hilft, die dafür nötigen Schritte in der Produktion aufeinander abzustimmen. Erfasste Zeiten und Mengen je Arbeitsgang geben Ihrer Untersuchung eine klarere Ausgangsbasis. Im gemeinsamen Produktionsplan erhalten freigegebene Korrekturmaßnahmen ihren Platz neben den Kundenaufträgen. So verbringen Sie weniger Zeit damit, Berichte und separate Maschinenbelegungspläne zusammenzuführen, und haben mehr Zeit, die Verbesserung umzusetzen.
Was ist eine Ursachenanalyse in der Produktion?
Die Ursachenanalyse, auch RCA genannt, untersucht systematisch, warum ein Problem in der Fertigung aufgetreten ist. Ziel ist es, die zugrunde liegenden Ursachen anzugehen, statt immer wieder nur die Folgen zu behandeln. Sie eignet sich für wiederkehrende Fehler, Anlagenunterbrechungen, überlange Bearbeitungszeiten oder Lieferprobleme.
Ein Symptom zeigt, was schiefgelaufen ist: Bohrungen liegen außerhalb ihrer Sollposition, ein Arbeitsgang dauert länger als geplant oder ein Auftrag wird zu spät versandt. Eine Ursachenerklärung benennt dagegen die Prozessbedingungen, die zu diesem Ergebnis geführt haben. Dabei können mehrere Ursachen zusammenwirken. Es gibt nicht unbedingt eine einzige abschließende Antwort, die am Ende einer Kette von fünf Fragen wartet.
Unterscheiden Sie drei Arten von Maßnahmen:
- Sofortmaßnahmen sichern die laufende Produktion ab. Sperren Sie verdächtige Bestände oder führen Sie eine freigegebene vorübergehende Prüfung ein, damit betroffene Teile nicht ungeprüft weitergegeben werden.
- Eine Korrektur beseitigt das festgestellte Problem. Dazu gehört beispielsweise, betroffene Teile nachzuarbeiten oder zu ersetzen.
- Eine Korrekturmaßnahme setzt an der Ursache des erneuten Auftretens an. Ändern Sie die Prozessbedingung, durch die das Problem entstehen konnte.
Alle drei können notwendig sein. Das Sortieren einer Charge kann den Kunden schützen, ohne den Prozess zu verändern, der die fehlerhaften Teile hervorgebracht hat. Umgekehrt verbessert auch eine hervorragende Untersuchung die Produktion erst dann, wenn die vereinbarte Maßnahme umgesetzt wird.
1. Produktion absichern und ein konkretes Problem für die Untersuchung festlegen
Warten Sie nicht auf den Abschluss der Analyse, bevor Sie die in Ihrem Betrieb geltenden Sofortmaßnahmen und Eskalationsverfahren anwenden. Grenzen Sie anschließend die Untersuchung klar ein. „Die Qualität ist schlecht“ ist zu allgemein, um es überprüfen zu können. „Der Bediener hat falsch gerüstet“ enthält dagegen bereits eine Schuldzuweisung, bevor die Belege geprüft wurden.
Eine brauchbare Problembeschreibung benennt das Produkt oder den Prozess, die nicht erfüllte Anforderung, den betroffenen Bereich und Zeitraum sowie das Ausmaß der Abweichung. Ergänzen Sie, was Sie darüber wissen, wo das Problem nicht auftritt. Holen Sie die Personen zusammen, die den Ablauf erklären können: den Maschinenbediener, einen Vertreter der Qualitätssicherung, den Prozessingenieur und die zuständigen Fachleute aus Instandhaltung oder Planung.
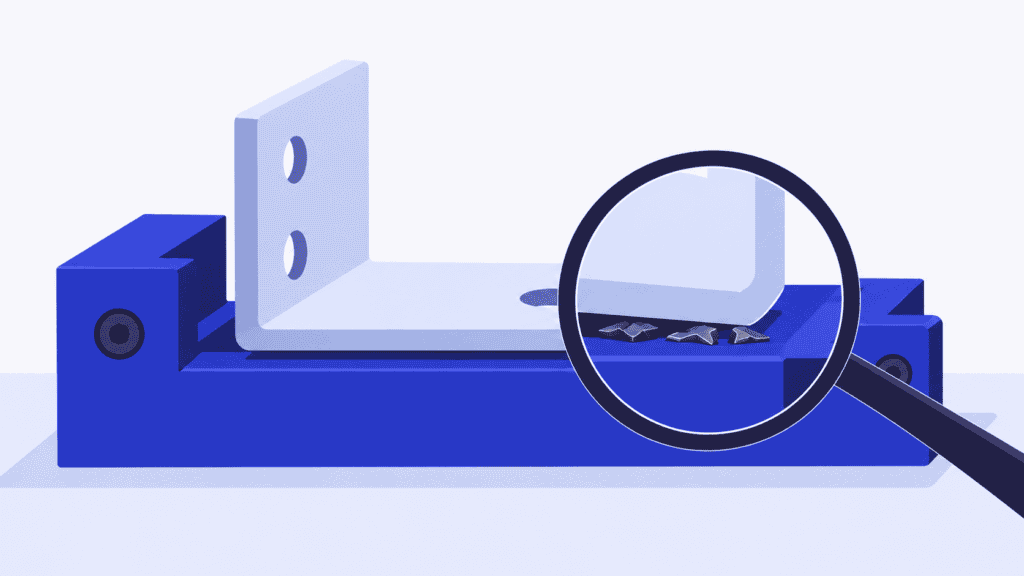
Stellen Sie sich einen Zerspanungsbetrieb vor, der eine Familie von Halterungen fertigt. Bei der Prüfung mehrerer Chargen nach dem Umrüsten einer Spannvorrichtung wurde festgestellt, dass Befestigungsbohrungen außerhalb der in der Zeichnung vorgegebenen Positionstoleranz liegen. Andere Chargen derselben Teilefamilie haben die Prüfung bestanden. Die erste Problembeschreibung hält diesen Unterschied fest. Sie benennt noch kein verschlissenes Werkzeug, keine fehlerhafte Vorrichtung und keinen Bedienfehler als Ursache.
Konzentrieren Sie sich zunächst auf eine Fehlerart. Wenn Bohrungsposition, Oberflächengüte und fehlende Unterlagen gemeinsam unter „Beanstandungen“ erfasst werden, können drei unterschiedliche Untersuchungen in einem Durchschnittswert untergehen. Müssen Sie mehrere Probleme priorisieren, ordnen Sie diese nach einer einheitlichen Kennzahl wie Häufigkeit, Zeitverlust oder Kosten schlechter Qualität. Dringende Kunden- und Sicherheitsrisiken bearbeiten Sie parallel über die dafür vorgesehenen Verfahren.
2. Auch fehlerfreie Fertigungsläufe in die Datengrundlage einbeziehen
Beginnen Sie direkt beim betroffenen Arbeitsgang. Erfassen Sie die Kennungen der Arbeitsgänge und Chargen, die tatsächlichen Produktionszeiten, die geprüften Mengen, die konkrete Abweichung und den zeitlichen Ablauf relevanter Ereignisse. Ergänzen Sie die Unterlagen und Befunde, die Sie zur Untersuchung des Prozesses benötigen: Zeichnungs- und Programmstände, den Zustand von Werkzeugen und Vorrichtungen, Materialnachweise, Rüstanweisungen und Prüfergebnisse.
Beim Problem mit den Halterungen reicht ein Vergleich nach dem Muster „Montag gegen Dienstag“ nicht aus. Sinnvoll ist der Vergleich fehlerhafter und fehlerfreier Fertigungsläufe desselben Produkts bei gleicher Anforderung. Achten Sie dabei besonders auf die Vorgänge beim Umrüsten. Was unterschied sich an Vorrichtung, Rüstablauf, Programm, Material und Prüfmethode?
Überprüfen Sie die Messung, bevor Sie sie als zweifelsfreien Beleg heranziehen. Wurden die Teile anhand derselben Anforderung mit einer geeigneten, einheitlichen Methode bewertet? Wenn Prüfer zu unterschiedlichen Ergebnissen kommen, klären Sie zunächst diese Unsicherheit. Sonst versuchen Sie womöglich, einen Unterschied in der Produktion zu erklären, der tatsächlich auf die Messung zurückgeht.
Der Arbeitsgangbericht in SkyPlanner zeigt die zu den Arbeitsgängen erfassten Tätigkeiten einschließlich Person und Arbeitsstation und ermöglicht den Vergleich mit den geplanten Zeiten. Die Übersicht aller Zeitbuchungen enthält die mit Zeitstempeln versehenen Arbeitseinträge. Beim Abschließen der Zeitbuchungen eines Arbeitsgangs können außerdem produzierte und fehlerhafte Mengen erfasst werden. Das hilft Ihnen, die betroffenen Arbeitsgänge zu finden und zu erkennen, ob ein Qualitätsproblem mit zusätzlicher Bearbeitungszeit oder wiederholter Bearbeitung zusammenfiel.
Führen Sie Maßprüfungen, Testergebnisse und Qualitätsfreigaben weiterhin in Ihrem Qualitätsprozess und verknüpfen Sie sie mit den zugehörigen Arbeitsgängen. Die Produktionsaufzeichnungen in SkyPlanner helfen, die Untersuchung zu strukturieren. Eine längere erfasste Dauer oder eine höhere Fehlermenge erklärt für sich genommen jedoch noch nicht die physische Ursache.
3. Die RCA-Methode passend zur Fragestellung wählen
Sie brauchen nicht für jedes Problem jede Analysemethode. Wählen Sie den einfachsten Ansatz, der der Komplexität und den Folgen des Fehlers gerecht wird. Vertiefen Sie die Analyse, wenn die Belege auf zusammenwirkende Ursachen hindeuten.
| Fragestellung | Geeignete Methode | Was die Methode allein nicht belegt |
|---|---|---|
| Welches wiederkehrende Problem sollte zuerst angegangen werden? | Pareto-Analyse mit Rangfolge nach einer festgelegten Häufigkeits-, Zeit- oder Kostenkennzahl | Welcher Wirkzusammenhang das am höchsten eingestufte Problem verursacht |
| Welche Abfolge von Bedingungen könnte diesen Fehler erklären? | 5-Why-Methode, bei der die Belege für jede Antwort geprüft werden | Dass eine überzeugende Antwortkette tatsächlich zutrifft |
| Welche möglichen Ursachen haben wir übersehen? | Ishikawa-Diagramm, das Ideen nach Mensch, Methode, Maschine, Material, Messung und Umwelt gruppiert | Dass ein Zweig des Diagramms eine nachgewiesene Ursache darstellt |
| Was hat sich zwischen fehlerfreier und fehlerhafter Fertigung verändert? | Änderungsanalyse und Vergleich betroffener und nicht betroffener Fertigungsläufe | Dass die jüngste Änderung zwangsläufig die Ursache ist |
| Wie könnten mehrere Ereignisse zusammenwirken oder eine Schutzmaßnahme versagen? | Fehlerbaum- oder Barrierenanalyse mit geeigneter fachlicher Unterstützung | Dass jeder dargestellte Ereignispfad tatsächlich eingetreten ist |
Beim Problem mit den Halterungen kann ein Ishikawa-Diagramm verhindern, dass das Team nur über Werkzeuge diskutiert. Die Änderungsanalyse kann den Blick anschließend auf den Unterschied nach dem Umrüsten der Vorrichtung lenken. Nutzen Sie die 5-Why-Methode, um eine durch Belege gestützte Ursachenkette zu untersuchen – nicht, um den ersten Vorschlag zur Schlussfolgerung zu machen. Fünf ist dabei eine Orientierung, keine vorgeschriebene Anzahl von Antworten.
Beginnen Sie beim Fehler und fragen Sie, warum er aufgetreten ist. Nutzen Sie die belegte Antwort als Ausgangspunkt für die nächste Frage. Zum Beispiel: Warum liegt die Bohrung außerhalb der Sollposition? Das Teil saß nicht richtig auf. Warum nicht? Auf dem Positionierelement waren Späne zurückgeblieben. Warum wurden sie weder entfernt noch erkannt? Im Ablauf für die Umrüstung fehlten die Reinigung und die Prüfung des korrekten Sitzes. Jede Antwort braucht Beobachtungen oder Aufzeichnungen als Beleg. Wo Belege fehlen, halten Sie die Frage als offen fest. Verzweigen Sie die Analyse, wenn mehrere Bedingungen eine Rolle spielen, statt alles in eine einzige Kette zu zwängen.
Wenn ein Kunde oder Ihr Qualitätsmanagementsystem eine Bearbeitung nach der 8-Disziplinen-Methode, kurz 8D, verlangt, nutzen Sie diesen übergeordneten Rahmen, um Teamarbeit, Sofortmaßnahmen zur Absicherung, Analyse, Maßnahmen und Abschluss zu steuern. Die Ursachenanalyse (RCA) ist ein Teil davon, kein Ersatz dafür. Die Fehlermöglichkeits- und -einflussanalyse, kurz FMEA, hat einen anderen Zweck: Sie bewertet potenzielle Fehlerrisiken. Aktualisieren Sie die betreffende Risikoanalyse anhand der Erkenntnisse aus der Untersuchung, statt eine Risikoeinstufung als Beweis für den tatsächlichen Ablauf zu behandeln.
4. Prüfen Sie die Erklärung, bevor Sie sich auf eine Lösung festlegen
Formulieren Sie jede ernsthaft in Betracht kommende Erklärung als überprüfbare Aussage. Welche Beobachtungen wären zu erwarten, wenn sie zuträfe? Erklärt sie sowohl fehlerhafte als auch fehlerfreie Fertigungsläufe und den Zeitpunkt des Auftretens? Welche Befunde würden ihr widersprechen?
Beim fiktiven Problem mit den Halterungen könnte das Team folgende alternative Erklärungen untersuchen:
| Mögliche Erklärung | Zu prüfende Befunde | Frage zur kritischen Prüfung |
|---|---|---|
| Verschleiß am Zerspanungswerkzeug verschiebt die Bohrungsposition | Werkzeugzustand und bisherige Nutzung im Abgleich mit der zeitlichen Folge der Prüfergebnisse | Hängt das Auftreten der Fehler mit der Werkzeugstandzeit zusammen, oder treten sie unmittelbar nach einem Vorrichtungswechsel auf? |
| Eine geänderte Programmversion verändert die Bohrungsposition | Die tatsächlich verwendete Programmversion bei Arbeitsgängen mit fehlerhaften und mit konformen Ergebnissen | Entstehen mit derselben Programmversion unter vergleichbaren Bedingungen auch konforme Halterungen? |
| Das Werkstück sitzt nicht bei jeder Aufspannung korrekt auf der Vorrichtung | Zustand der Positionierelemente, Beobachtungen beim Rüsten und Ergebnisse der Maßprüfung | Verändert ein nachweislich korrekter Sitz das Ergebnis in einem freigegebenen Versuch, während die übrigen relevanten Bedingungen kontrolliert bleiben? |
Angenommen, die Untersuchung zeigt Späne an einer Positionierfläche, einen dazu passenden Sitzfehler und eine Umrüstanweisung, die weder die Reinigung noch die Überprüfung dieser Fläche verlangt. Ein freigegebener Versuch mit korrekt vorbereiteter Vorrichtung liefert konforme Ergebnisse. Zusammengenommen stützen diese Beobachtungen einen Wirkzusammenhang deutlich besser als die Aussage „In der Spätschicht gab es mehr fehlerhafte Teile“.
Das Team sollte dennoch alternative Erklärungen und die Versuchsbedingungen prüfen. Wenn Werkzeuge, Material und Programm gleichzeitig geändert wurden, lässt ein gutes Ergebnis nicht erkennen, welche Änderung ausschlaggebend war. Nutzen Sie einen geplanten Versuch oder eine geeignete fachliche Versuchsmethode, die der bestehenden Unsicherheit gerecht wird. Stellen Sie keine gefährliche Situation nach, nur um eine Annahme zu beweisen.
Stellen Sie nun eine zweite Frage: Warum wurde der Fehler durch die vorhandenen Prüfungen nicht erkannt? Vielleicht umfasste die Erstteilprüfung das betroffene Maß nicht. Das ist eine andere Ursache als die Bedingung, die zum fehlerhaften Sitz geführt hat. Um den Fehler zu verhindern und ein unerwartetes Wiederauftreten zu erkennen, können unterschiedliche Maßnahmen nötig sein.
Bei „menschlichem Fehler“ darf die Analyse nicht enden. Fragen Sie, was den Fehler ermöglicht oder seine Erkennung erschwert hat: eine unklare Anweisung, eine unzugängliche Prüfmöglichkeit, eine nicht eindeutige Vorrichtungsposition oder eine fehlende Überprüfung. Ziel ist ein Prozess, der zuverlässiges Arbeiten unterstützt – nicht ein Name, der als Verantwortlicher im Bericht steht.
5. Leiten Sie aus der verifizierten Ursache umsetzbare Arbeiten ab
Wählen Sie Korrekturmaßnahmen, die am belegten Wirkzusammenhang ansetzen. Im Beispiel mit der Vorrichtung könnte das bedeuten, die Positionierung zu verbessern, einen klaren Schritt zur Reinigung und Sitzprüfung aufzunehmen und die Erstteilprüfung zu überarbeiten. Welche Kombination geeignet ist, hängt davon ab, was die Untersuchung tatsächlich ergibt.
Legen Sie für jede Maßnahme eine verantwortliche Person, einen Fertigstellungstermin und eine Abnahmeprüfung fest. „Alle nachschulen“ reicht nicht aus, wenn die Anweisung die kritische Bedingung weiterhin offenlässt. Auch „Verfahrensanweisung aktualisieren“ ist nicht erledigt, wenn zwar das Dokument geändert wurde, die neue Vorgehensweise aber noch nicht bei den ausführenden Mitarbeitenden angekommen ist.
Auch die Umsetzung benötigt Kapazität. Für eine Änderung an der Vorrichtung kann eine Ressource im Werkzeugbau nötig sein; ein Validierungslauf kann dasselbe Bearbeitungszentrum belegen, das bereits für Kundenaufträge eingeplant ist. Stehen diese Arbeiten nur auf einer Verbesserungsliste außerhalb des Produktionsplans, werden sie womöglich immer wieder verschoben oder tauchen als weitere dringende Unterbrechung auf.
Planen Sie die freigegebenen Arbeiten in SkyPlanner ein
Bilden Sie freigegebene produktionsbezogene Korrekturarbeiten als klar definierte Arbeitsgänge ab – mit realistischen Dauern, geeigneten Ressourcen, Abhängigkeiten und Prioritäten. Nehmen Sie auch die zur Validierung der Änderung erforderliche Versuchsfertigung auf. So berücksichtigt der Plan neben dem Kundenauftragsbestand auch den dafür nötigen Kapazitätsbedarf.
Arcturus, die Planungs-KI von SkyPlanner, berechnet die Reihenfolge anhand der Kapazitäten und Regeln, die Sie vorgeben. Im Gantt-Diagramm sehen Sie, wo sich die Arbeiten einfügen und was die daraus resultierenden Fertigstellungstermine für andere Arbeitsgänge bedeuten. Sie steuern die Prioritäten und sichern Planungsentscheidungen mit Regeln und Sperren ab; Arcturus berechnet den Plan und berücksichtigt dabei die Zusammenhänge.
Für den Betrieb, der die Halterungen fertigt, stellen sich damit konkrete Fragen: Wann können die Arbeiten an der Vorrichtung abgeschlossen werden, wann kann der Versuch stattfinden und welche Kundenaufträge sind betroffen? Diesen Zielkonflikt können Sie in einem gemeinsamen Produktionsplan lösen, statt eine Werkzeugbauliste und die Auftragsreihenfolgen mehrerer Maschinen manuell anzupassen.
Das ist ein guter Grund, SkyPlanner zu wählen, wenn wiederkehrende Qualitätsprobleme die Planung immer wieder unerwartet durcheinanderbringen. Sie verknüpfen die Befunde aus der Produktion klarer mit den vom Team freigegebenen Arbeiten und den Lieferzusagen, die dabei eingehalten werden müssen. Über seine offene REST API lässt sich SkyPlanner mit jedem ERP- oder MES-System integrieren. So können Sie vorhandene Produktionsinformationen mit dem gemeinsamen Plan verbinden.
6. Prüfen Sie die Wirksamkeit unter den Bedingungen, die zum Wiederauftreten geführt haben
Eine abgeschlossene Maßnahme ist nicht automatisch eine wirksame Maßnahme. Vereinbaren Sie vor der Umsetzung, welches Ergebnis als Erfolg gilt, welche Fertigungsläufe überprüft werden, wer die Prüfung übernimmt und wann die Untersuchung wieder aufgenommen werden muss.
Im Vorrichtungsbeispiel ist ein einziges fehlerfreies Los nur ein schwacher Beleg, wenn das Problem nach Umrüstungen auftrat. Beobachten Sie deshalb mehrere relevante Umrüstungen, statt lediglich eine bequem gewählte Anzahl von Kalendertagen abzuwarten. Beziehen Sie alle vergleichbaren Anläufe innerhalb des vereinbarten Umfangs ein, auch die fehlgeschlagenen, und prüfen Sie, ob die neue Methode tatsächlich angewendet wird.
Verwenden Sie für den Vergleich dieselbe Fehlerdefinition, dieselben Annahmekriterien und dieselbe Messmethode. Machen Sie den Produktmix und den Umfang der relevanten Fertigung transparent. Ein rein illustratives Beispiel für die Nachverfolgung: 24 nicht konforme Halterungen unter 600 geprüften Teilen vor der Änderung entsprechen 4 %; vier unter 800 geprüften Teilen danach entsprechen 0,5 %. Dieser beobachtete Unterschied ist ermutigend, aber für sich genommen kein Beweis dafür, dass die Korrekturmaßnahme ihn verursacht hat. Ein anderer Produktmix, ein anderes Prüfverfahren oder andere Betriebsbedingungen könnten den Vergleich beeinflussen.
Bewerten Sie die Maßnahme anhand der Prozessergebnisse und nutzen Sie Produktionsaufzeichnungen, um ihre Auswirkungen zu verstehen. Ist die konkrete Maßabweichung erneut aufgetreten? Sind weniger Wiederholbearbeitungen nötig? Lässt sich die zusätzliche Rüstprüfung im Arbeitsablauf praktikabel durchführen? Haben Sie das Problem an eine andere Stelle verlagert oder einen Konflikt mit Lieferterminen geschaffen?
Tritt der Fehler weiterhin auf, prüfen Sie die Ursachenerklärung, die Ausgestaltung der Maßnahme und ihre tatsächliche Umsetzung erneut. Schließen Sie den Bericht nicht allein deshalb ab, weil die zugewiesenen Aufgaben als erledigt markiert sind. Wenn die Belege die Wirksamkeit bestätigen, verankern Sie die erfolgreiche Änderung in den betreffenden Anweisungen und Kontrollen und prüfen Sie, wo sie noch anwendbar ist. Heben Sie vorübergehende Absicherungsmaßnahmen nur über das dafür vorgesehene Freigabeverfahren auf.
Nehmen Sie ein wiederkehrendes Problem zum Anlass für eine bessere Produktionsplanung
Eine nützliche Ursachenanalyse liefert mehr als eine Erklärung. Ihr Team versteht den Fehler, kann die gewählte Maßnahme mit Belegen begründen und zeigen, was der überarbeitete Prozess unter realen Produktionsbedingungen bewirkt hat.
Mit SkyPlanner koordinieren Sie die Umsetzung in der Produktion einfacher: Aufgezeichnete Arbeitsgangdaten unterstützen eine gezielte Untersuchung, freigegebene Korrekturarbeiten stehen im gemeinsamen Plan, und die übrigen Auftragsreihenfolgen müssen seltener manuell angepasst werden.
Buchen Sie eine SkyPlanner-Demo und bringen Sie eine wiederkehrende Abweichung, die betroffenen Arbeitsgänge und eine freigegebene Korrekturaufgabe mit, die Produktionszeit benötigt. Erkunden Sie anhand dieses Falls, wie sich die Befunde und die erforderlichen Arbeiten mit Ihrer Lieferplanung verknüpfen lassen. Wenn Sie die Umgebung zunächst selbst erkunden möchten, testen Sie SkyPlanner mit Demodaten.
Jussi Mäntylä
Experte für Produktionsplanung, SkyPlanner


