








W tym artykule
- Czym jest analiza przyczyn źródłowych w produkcji?
- 1. Zabezpiecz wyroby i określ jeden problem wart zbadania
- 2. Zbierz dowody również z serii bez niezgodności
- 3. Dobierz narzędzie RCA do pytania, na które szukasz odpowiedzi
- 4. Sprawdź wyjaśnienie, zanim zdecydujesz się na rozwiązanie
- 5. Na podstawie potwierdzonej przyczyny zaplanuj działania możliwe do wykonania w zakładzie
- Wprowadź zatwierdzone prace do harmonogramu w SkyPlanner
- 6. Sprawdź skuteczność w warunkach, w których problem powracał
- Ulepsz plan produkcji, uwzględniając w nim jeden powracający problem
Strona główna » Zasoby » Analiza przyczyn źródłowych w produkcji: zapobiegaj nawrotom problemów
Szacowany czas czytania: 12 minut
Odrzucona partia została przesortowana, maszyna znów pracuje, a pilne zamówienie zostało wysłane. Po kolejnym przezbrojeniu ten sam problem jednak wraca. Podjęte działania usunęły dzisiejszą przeszkodę, ale w procesie nadal tkwi coś, co doprowadzi do następnej niezgodności.
Analiza przyczyn źródłowych w produkcji pomaga znaleźć i wyeliminować mechanizm, przez który problem powraca. Jej wartość polega na połączeniu trzech elementów: dowodów wskazujących przyczynę problemu, działań korygujących możliwych do wykonania oraz sprawdzenia, czy działania te przyniosły efekt w warunkach, w których wcześniej pojawiała się niezgodność.
SkyPlanner pomaga powiązać produkcyjne aspekty tych prac. Ewidencja czasu i ilości dla poszczególnych operacji daje solidniejszy punkt wyjścia do analizy, a wspólny harmonogram produkcji pozwala uwzględnić zatwierdzone prace korygujące obok zamówień klientów. Mniej czasu poświęcasz na zestawianie raportów i osobnych kolejek prac dla maszyn, a więcej na wdrożenie usprawnień.
Czym jest analiza przyczyn źródłowych w produkcji?
Analiza przyczyn źródłowych, czyli RCA, to uporządkowane badanie przyczyn wystąpienia problemu w produkcji. Pozwala zająć się jego źródłami zamiast wielokrotnie usuwać skutki. Można ją stosować do powracających wad, przerw w pracy maszyn, nadmiernie długiego czasu obróbki czy problemów z realizacją dostaw.
Objaw mówi, co poszło nie tak: otwory mają niewłaściwe położenie, operacja trwa zbyt długo lub zamówienie zostaje wysłane po terminie. Wyjaśnienie przyczynowe wskazuje warunki procesu, które doprowadziły do takiego wyniku. Przyczyn może być kilka i mogą one na siebie oddziaływać — nie zawsze istnieje jedna ostateczna odpowiedź ukryta na końcu ciągu pięciu pytań.
Rozróżniaj trzy rodzaje reakcji:
- Działania zabezpieczające ograniczają bieżące skutki problemu. Odizoluj podejrzane zapasy lub wprowadź zatwierdzoną kontrolę tymczasową, aby wyroby potencjalnie niezgodne nie trafiały dalej bez sprawdzenia.
- Korekcja usuwa wykrytą niezgodność. Może polegać na przykład na naprawie lub wymianie wadliwych części.
- Działanie korygujące służy usunięciu przyczyny nawrotów. Zmień warunek procesu, który umożliwił powstanie problemu.
Wszystkie trzy rodzaje działań mogą być potrzebne. Sortowanie partii może uchronić klienta przed wadliwymi częściami bez zmiany procesu, w którym one powstały. Podobnie nawet doskonała analiza nie poprawi produkcji, dopóki uzgodnione działanie nie zostanie wdrożone.
1. Zabezpiecz wyroby i określ jeden problem wart zbadania
Nie czekaj na zakończenie analizy, aby zastosować obowiązujące w zakładzie procedury zabezpieczania i eskalacji. Następnie wyznacz konkretny zakres analizy. Stwierdzenie „jakość jest niska” jest zbyt ogólne, by można je było zweryfikować, a „operator źle ustawił maszynę” to oskarżenie sformułowane jeszcze przed zbadaniem dowodów.
Przydatny opis problemu wskazuje wyrób lub proces, niespełnione wymaganie, miejsce i okres występowania niezgodności oraz jej skalę. Dodaj informacje o tym, gdzie problem nie występuje. Zaangażuj osoby, które potrafią wyjaśnić przebieg pracy: operatora, przedstawiciela działu jakości, inżyniera procesu oraz odpowiedniego specjalistę z utrzymania ruchu lub planowania.
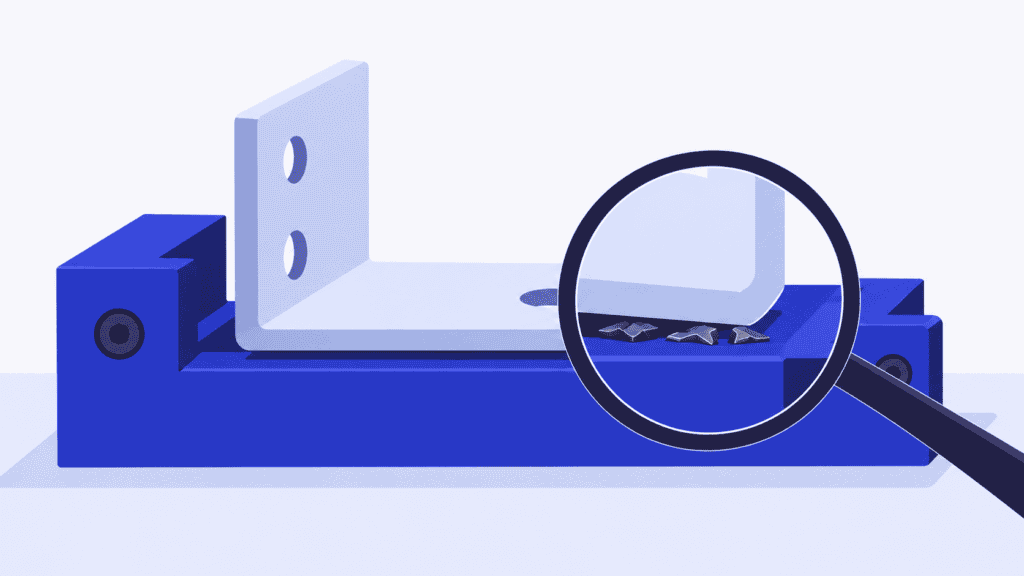
Wyobraźmy sobie zakład obróbki mechanicznej produkujący rodzinę wsporników. Kontrola wykazała, że w kilku partiach wykonanych po przezbrojeniu przyrządu mocującego otwory montażowe nie mieszczą się w tolerancji położenia określonej na rysunku. Inne partie z tej samej rodziny przeszły kontrolę. Wstępny opis problemu przedstawia tę różnicę, ale nie wskazuje jeszcze zużytego narzędzia, wadliwego przyrządu ani błędu człowieka jako przyczyny.
Na początek wybierz jeden rodzaj niezgodności. Łączenie niewłaściwego położenia otworów, wad powierzchni i brakującej dokumentacji pod wspólną etykietą „braki” może ukryć trzy odrębne problemy w jednej średniej. Jeśli musisz ustalić priorytety dla kilku problemów, uszereguj je według spójnej miary, takiej jak częstość występowania, stracony czas lub koszty złej jakości. Jednocześnie reaguj na pilne zagrożenia dla klienta i bezpieczeństwa zgodnie z odpowiednimi procedurami.
2. Zbierz dowody również z serii bez niezgodności
Zacznij od operacji, w której wystąpił problem. Zbierz identyfikatory operacji i partii, rzeczywiste czasy produkcji, liczby skontrolowanych sztuk, opis konkretnej niezgodności oraz kolejność istotnych zdarzeń. Uzupełnij je o dowody potrzebne do zbadania procesu: wersje rysunków i programów, informacje o stanie narzędzi i przyrządów mocujących, dokumentację materiałową, instrukcje ustawiania oraz wyniki kontroli.
W przypadku wsporników nie wystarczy po prostu porównać „poniedziałku z wtorkiem”. Trzeba porównać serie z niezgodnościami i bez nich dla tego samego wyrobu i wymagania, zwracając uwagę na przebieg przezbrojenia. Sprawdź, czym różniły się przyrząd mocujący, kolejność czynności ustawczych, program, materiał i metoda kontroli.
Zanim uznasz wynik pomiaru za niepodważalny dowód, sprawdź sam pomiar. Czy części oceniano według tego samego wymagania, odpowiednią i spójną metodą? Jeśli kontrolerzy uzyskują rozbieżne wyniki, najpierw wyjaśnij tę niepewność. Inaczej możesz próbować tłumaczyć różnicę w produkcji, która w rzeczywistości wynika z różnic w pomiarze.
Raport operacji w SkyPlanner pokazuje zarejestrowaną pracę przypisaną do operacji, wraz z wykonawcą i stanowiskiem roboczym, oraz umożliwia porównanie czasu rzeczywistego z planowanym. Widok wszystkich zapisów czasu pracy udostępnia ewidencję ze znacznikami czasu. Przy zamykaniu zapisów czasu operacji można również rejestrować liczbę wyprodukowanych i wadliwych sztuk. Pomaga to odnaleźć prace, których dotyczy problem, i sprawdzić, czy niezgodności jakościowej towarzyszyły wydłużony czas obróbki lub powtórne wykonanie pracy.
Pomiary wymiarów, wyniki badań i zatwierdzenia jakościowe pozostaw w obiegu dokumentacji jakościowej i powiąż je z odpowiednimi operacjami produkcyjnymi. Dane produkcyjne w SkyPlanner pomagają uporządkować analizę, ale dłuższy zarejestrowany czas lub większa liczba wadliwych sztuk same w sobie nie wyjaśniają fizycznej przyczyny problemu.
3. Dobierz narzędzie RCA do pytania, na które szukasz odpowiedzi
Nie każdy problem wymaga zastosowania wszystkich metod analizy. Wybierz najprostsze podejście odpowiednie do złożoności i skutków niezgodności. Pogłęb analizę, jeśli dowody wskażą na współdziałanie kilku przyczyn.
| Pytanie badawcze | Przydatna metoda | Czego sama metoda nie dowodzi |
|---|---|---|
| Którym powracającym problemem należy zająć się najpierw? | Analiza Pareto — uszeregowanie problemów według określonej miary częstości, czasu lub kosztu | Jaki mechanizm wywołuje problem o najwyższym priorytecie |
| Jaki ciąg warunków mógłby wyjaśnić tę niezgodność? | 5 dlaczego — sprawdzanie dowodów potwierdzających każdą odpowiedź | Że przekonujący ciąg odpowiedzi jest zgodny z prawdą |
| Jakie możliwe przyczyny przeoczyliśmy? | Diagram Ishikawy — grupowanie pomysłów w kategoriach: ludzie, metody, maszyny, materiały, pomiary i środowisko | Że przyczyna wpisana na gałęzi diagramu została zweryfikowana |
| Co zmieniło się między produkcją zgodną a niezgodną? | Analiza zmian i porównanie serii, w których problem wystąpił, z seriami bez problemu | Że za problem musi odpowiadać ostatnia zmiana |
| Jak mogło dojść do nałożenia się kilku zdarzeń lub jak mogło zawieść zabezpieczenie? | Analiza drzewa błędów lub analiza barier przy wsparciu odpowiednich specjalistów | Że każda przedstawiona ścieżka rzeczywiście wystąpiła |
W przypadku wsporników diagram Ishikawy może pomóc zespołowi uniknąć skupienia się wyłącznie na narzędziach. Analiza zmian pozwoli następnie przyjrzeć się różnicom po przezbrojeniu przyrządu mocującego. Metodę 5 dlaczego stosuj do badania ścieżki przyczynowej popartej dowodami, a nie do zamieniania pierwszej sugestii we wniosek. Pięć to wskazówka, nie wymagana liczba odpowiedzi.
Zacznij od niezgodności i zapytaj, dlaczego wystąpiła. Odpowiedź popartą dowodami wykorzystaj do sformułowania kolejnego pytania. Na przykład: dlaczego otwór ma niewłaściwe położenie? Część nie była prawidłowo osadzona. Dlaczego? Na elemencie ustalającym pozostały wióry. Dlaczego ich nie usunięto ani nie wykryto? Metoda przezbrojenia nie uwzględniała czyszczenia i weryfikacji osadzenia. Każda odpowiedź wymaga obserwacji lub zapisów; tam, gdzie brakuje dowodów, zaznacz pytanie jako otwarte. Gdy znaczenie ma więcej niż jeden warunek, rozgałęź analizę zamiast na siłę sprowadzać wszystko do jednego ciągu.
Jeśli klient lub system zarządzania jakością wymaga postępowania według metody ośmiu dyscyplin, czyli 8D, wykorzystaj te szersze ramy do organizacji pracy zespołu, działań zabezpieczających, analizy, działań naprawczych i zamknięcia sprawy. RCA jest częścią tego procesu, a nie jego zamiennikiem. Analiza rodzajów i skutków potencjalnych wad, czyli FMEA, służy innemu celowi: ocenie ryzyka wystąpienia potencjalnych wad. Zaktualizuj odpowiednią analizę ryzyka na podstawie ustaleń z badania problemu, zamiast traktować ranking ryzyka jako dowód tego, co się wydarzyło.
4. Sprawdź wyjaśnienie, zanim zdecydujesz się na rozwiązanie
Każdą poważnie rozważaną przyczynę sformułuj jako hipotezę, którą można sprawdzić. Jakich obserwacji należałoby się spodziewać, gdyby była prawdziwa? Czy wyjaśnia zarówno przebiegi produkcji z niezgodnościami, jak i te bez niezgodności oraz moment wystąpienia problemu? Jakie dowody mogłyby jej zaprzeczyć?
W fikcyjnym przykładzie problemu ze wspornikiem zespół mógłby zbadać następujące możliwe przyczyny:
| Hipoteza | Dowody do zbadania | Pytanie sprawdzające hipotezę |
|---|---|---|
| Zużycie narzędzia skrawającego powoduje przesunięcie otworu | Stan i stopień wykorzystania narzędzia w zestawieniu z kolejnymi wynikami kontroli | Czy niezgodności wiążą się ze stopniem zużycia narzędzia, czy pojawiają się bezpośrednio po wymianie przyrządu mocującego? |
| Zmiana wersji programu zmienia położenie otworu | Wersja programu faktycznie użyta w operacjach, w których wystąpiły niezgodności, oraz w tych zakończonych wynikiem zgodnym | Czy ta sama wersja programu pozwala również wytwarzać zgodne wsporniki w porównywalnych warunkach? |
| Detal nie jest za każdym razem prawidłowo osadzony w przyrządzie mocującym | Stan elementów ustalających, obserwacje podczas przezbrojenia i wyniki pomiarów wymiarowych | Czy potwierdzenie prawidłowego osadzenia detalu zmienia wynik zatwierdzonej próby, gdy pozostałe istotne warunki pozostają pod kontrolą? |
Załóżmy, że podczas badania problemu stwierdzono obecność wiórów na powierzchni ustalającej, odpowiadający temu błąd osadzenia oraz brak wymogu oczyszczenia i sprawdzenia tej powierzchni w instrukcji przezbrojenia. Zatwierdzona próba z prawidłowo przygotowanym przyrządem daje zgodne wyniki. Łącznie obserwacje te mocniej potwierdzają mechanizm powstawania niezgodności niż stwierdzenie „na popołudniowej zmianie wzrosła liczba braków”.
Zespół nadal powinien jednak zbadać alternatywne wyjaśnienia i warunki przeprowadzenia próby. Gdyby jednocześnie zmieniono oprzyrządowanie, materiał i program, dobry wynik nie wskazałby, która zmiana miała znaczenie. Zastosuj zaplanowaną próbę lub specjalistyczną metodę doświadczalną odpowiednią do zakresu niepewności. Nie odtwarzaj niebezpiecznych warunków tylko po to, by potwierdzić hipotezę.
Teraz zadaj drugie pytanie: dlaczego istniejące kontrole nie wykryły niezgodności? Być może kontrola pierwszej sztuki nie obejmowała wymiaru, którego dotyczył problem. To inna kwestia niż warunek, który doprowadził do błędnego osadzenia. Zapobieganie wadzie i wykrywanie jej nieoczekiwanego nawrotu mogą wymagać różnych działań.
Nie wystarczy zakończyć analizy stwierdzeniem „błąd ludzki”. Zapytaj, co umożliwiło popełnienie błędu lub utrudniło jego zauważenie: niejasna instrukcja, niedostępna metoda kontroli, niejednoznaczne położenie przyrządu czy brak weryfikacji. Celem jest proces, który sprzyja niezawodnej pracy, a nie wskazanie w raporcie osoby winnej.
5. Na podstawie potwierdzonej przyczyny zaplanuj działania możliwe do wykonania w zakładzie
Wybierz działania korygujące służące wyeliminowaniu mechanizmu potwierdzonego dowodami. W przykładzie z przyrządem mocującym może to oznaczać ulepszenie sposobu ustalania detalu, dodanie jednoznacznego kroku czyszczenia i weryfikacji osadzenia oraz zmianę kontroli pierwszej sztuki. Właściwy zestaw działań zależy od tego, co rzeczywiście ustalono podczas analizy.
Dla każdego działania wyznacz osobę odpowiedzialną, termin zakończenia i sposób sprawdzenia, czy można je odebrać. „Przeszkolić wszystkich ponownie” nie jest pełną odpowiedzią, jeśli instrukcja nadal nie określa kluczowego warunku. „Zaktualizować procedurę” nie oznacza zakończenia pracy, jeżeli zmieniono dokument, ale nowa metoda nie dotarła do osób wykonujących zadania.
Wdrożenie wymaga też dostępnych mocy produkcyjnych. Modyfikacja przyrządu może wymagać zaangażowania narzędziowni, a seria walidacyjna może zająć to samo centrum obróbcze, którego czas przeznaczono już na zamówienia klientów. Jeśli prace te pozostają na liście usprawnień poza planem produkcji, mogą być wielokrotnie odkładane lub pojawić się jako kolejna pilna przerwa w realizacji planu.
Wprowadź zatwierdzone prace do harmonogramu w SkyPlanner
Zatwierdzone prace korygujące związane z produkcją zapisz jako konkretne operacje z realistycznymi czasami trwania, odpowiednimi zasobami produkcyjnymi, zależnościami i priorytetami. Uwzględnij również produkcję próbną potrzebną do walidacji zmiany, aby plan obejmował zarówno potrzebne na nią moce, jak i portfel zamówień klientów.
Arcturus, sztuczna inteligencja SkyPlanner do harmonogramowania, wylicza kolejność operacji na podstawie skonfigurowanych mocy produkcyjnych i reguł. Wykres Gantta pokazuje, gdzie mieszczą się te prace i jak wynikające z tego terminy zakończenia wpływają na inne operacje. Ty ustalasz priorytety i zabezpieczasz decyzje planistyczne za pomocą reguł i blokad, a Arcturus wykonuje obliczenia harmonogramu z uwzględnieniem wzajemnych powiązań.
Dla zakładu produkującego wsporniki sprowadza się to do praktycznych pytań: kiedy można zakończyć prace przy przyrządzie, kiedy przeprowadzić próbę i na które operacje dla klientów to wpłynie? Możesz pogodzić te wymagania w jednym planie produkcji, zamiast ręcznie korygować listę prac narzędziowni i kolejki kilku maszyn.
To mocny argument za wyborem SkyPlanner, jeśli powracające problemy jakościowe wciąż zaskakują planistów. Zyskujesz czytelniejsze powiązanie między danymi z produkcji, pracami zatwierdzonymi przez zespół a zobowiązaniami dotyczącymi dostaw, które trzeba przy tym uwzględnić. SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API, dzięki czemu możesz powiązać istniejące informacje produkcyjne ze wspólnym harmonogramem.
6. Sprawdź skuteczność w warunkach, w których problem powracał
Zakończenie działania nie oznacza jeszcze, że było ono skuteczne. Przed wdrożeniem uzgodnij, jaki wynik będzie oznaczał sukces, jaki zakres produkcji zostanie poddany ocenie, kto ją przeprowadzi i co spowoduje ponowne otwarcie analizy.
W przykładzie z przyrządem kontrola jednej dobrej partii jest słabym dowodem, jeśli problem pojawiał się po przezbrojeniach. Obserwuj kolejne przezbrojenia istotne dla problemu, zamiast ograniczać się do dogodnej liczby dni kalendarzowych. Uwzględnij porównywalne uruchomienia w uzgodnionym zakresie, także te nieudane, i sprawdź, czy nowa metoda jest rzeczywiście stosowana.
Przy porównaniu stosuj tę samą definicję niezgodności, kryterium akceptacji i metodę pomiaru. Wyraźnie uwzględnij strukturę asortymentu i liczbę przypadków, w których problem mógł wystąpić. W czysto ilustracyjnym przykładzie oceny po wdrożeniu 24 niezgodne wsporniki na 600 skontrolowanych przed zmianą to 4%; cztery na 800 skontrolowanych po zmianie to 0,5%. Ta zaobserwowana różnica jest zachęcająca, ale sama w sobie nie dowodzi, że spowodowało ją działanie korygujące. Inna struktura asortymentu, sposób kontroli lub warunki pracy mogłyby zmienić wynik porównania.
Oceniaj rozwiązanie na podstawie wyników procesu, a jego konsekwencje analizuj z wykorzystaniem zapisów produkcyjnych. Czy konkretny problem wymiarowy powrócił? Czy zmniejszyła się potrzeba ponownej obróbki? Czy dodatkowa kontrola podczas przezbrojenia jest wykonalna w praktyce? Czy problem nie został przeniesiony w inne miejsce albo nie powstał konflikt z terminami dostaw?
Jeśli problem nadal powraca, ponownie przeanalizuj wyjaśnienie jego przyczyn, sposób zaprojektowania działania oraz to, czy wdrożono je zgodnie z zamierzeniem. Nie zamykaj raportu tylko dlatego, że przypisane zadania oznaczono jako wykonane. Gdy dowody potwierdzą skuteczność, utrwal udaną zmianę w odpowiednich instrukcjach i kontrolach oraz rozważ, gdzie jeszcze można ją zastosować. Tymczasowe działania zabezpieczające wycofuj wyłącznie zgodnie z właściwym procesem zatwierdzania.
Ulepsz plan produkcji, uwzględniając w nim jeden powracający problem
Użyteczna analiza przyczyn źródłowych nie kończy się na samym wyjaśnieniu. Zespół rozumie niezgodność, ma dowody uzasadniające wybór działania i potrafi pokazać, co się wydarzyło, gdy zmieniony proces zastosowano w rzeczywistych warunkach produkcyjnych.
Wybierz SkyPlanner, aby łatwiej koordynować działania na produkcji: wykorzystuj zapisane wyniki realizacji operacji do analizy konkretnego problemu, uwzględniaj zatwierdzone prace korygujące we wspólnym harmonogramie i ogranicz ręczne dostosowywanie kolejek operacji do tych prac.
Umów prezentację SkyPlanner i przygotuj przykład jednego powracającego odchylenia, operacji, których dotyczy, oraz zatwierdzonego zadania korygującego wymagającego czasu na produkcji. Na tej podstawie sprawdź, jak powiązać dowody i prace z planem dostaw. Jeśli wolisz najpierw poznać środowisko, wypróbuj SkyPlanner na danych demonstracyjnych.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


