








En este artículo
- ¿Qué es el análisis de causa raíz en fabricación?
- 1. Proteja la producción y delimite un problema que merezca investigarse
- 2. Reúna pruebas que incluyan también las series sin fallos
- 3. Elija la herramienta de RCA según la pregunta que deba responder
- 4. Ponga a prueba la explicación antes de decidir la solución
- 5. Defina trabajos que la planta pueda ejecutar para abordar la causa verificada
- Incorpore el trabajo aprobado al programa de SkyPlanner
- 6. Verifique la eficacia en las condiciones que provocaron la repetición del fallo
- Integre la respuesta a un problema recurrente en un mejor plan de producción
Inicio » Recursos » Análisis de causa raíz en fabricación: evite que los fallos se repitan
Tiempo de lectura estimado: 12 minutos
Ya se han separado las piezas conformes de las defectuosas del lote rechazado, la máquina vuelve a funcionar y el pedido urgente ha salido. Pero, tras el siguiente cambio de formato, el mismo problema reaparece. La intervención ha resuelto la interrupción de hoy, pero algo en el proceso sigue provocando el fallo de mañana.
El análisis de causa raíz en fabricación ayuda a identificar y abordar el mecanismo que hace que el problema se repita. Su valor reside en conectar tres elementos: las pruebas de qué causó el problema, una acción correctiva que el personal pueda llevar a cabo y la comprobación de que esa acción ha funcionado en las condiciones que antes provocaban el fallo.
SkyPlanner ayuda a coordinar la parte de este trabajo que corresponde a producción. Los registros de tiempos y cantidades por tarea ofrecen un punto de partida más claro para la investigación, mientras que el programa de producción compartido permite dar cabida a los trabajos correctivos aprobados junto a los pedidos de los clientes. Así, dedica menos tiempo a reunir informes y conciliar las colas de trabajo de cada máquina, y más a poner en práctica la mejora.
¿Qué es el análisis de causa raíz en fabricación?
El análisis de causa raíz, o RCA, es una investigación estructurada de por qué se ha producido un problema de fabricación. Su finalidad es abordar las causas subyacentes en lugar de tratar una y otra vez las consecuencias. Puede aplicarse a defectos recurrentes, paradas de equipos, tiempos de procesamiento excesivos o incumplimientos en las entregas.
Un síntoma indica qué ha fallado: unos orificios están fuera de posición, una operación tarda más de lo previsto o un pedido se expide con retraso. Una explicación causal identifica las condiciones del proceso que han producido ese resultado. Puede haber varias causas que interactúan entre sí, no una única respuesta definitiva al final de una cadena de cinco preguntas.
Conviene distinguir tres tipos de respuesta:
- La contención protege la producción en curso. Aísle las existencias sospechosas o incorpore un control temporal aprobado para que las piezas afectadas no avancen sin revisión.
- La corrección resuelve el problema detectado. Por ejemplo, mediante el retrabajo o la sustitución de las piezas afectadas.
- La acción correctiva aborda la causa que hace que el problema se repita. Modifique la condición del proceso que permitió que surgiera.
Las tres pueden ser necesarias. Separar las piezas conformes de las defectuosas de un lote puede proteger al cliente sin modificar el proceso que produjo las piezas defectuosas. Del mismo modo, una investigación excelente no mejora la producción hasta que se pone en práctica la acción acordada.
1. Proteja la producción y delimite un problema que merezca investigarse
No espere a terminar el análisis para aplicar los procedimientos de contención y escalado de su planta. Después, delimite el alcance de la investigación. «La calidad es mala» es una afirmación demasiado amplia para comprobarla, mientras que «el operario lo ajustó mal» introduce una acusación antes de examinar las pruebas.
Un planteamiento útil del problema identifica el producto o proceso, el requisito incumplido, el lugar y el periodo afectados, y la magnitud de la desviación. Añada lo que se sabe sobre dónde no se produce. Reúna a quienes puedan explicar el trabajo: el operario, el representante de calidad, el ingeniero de procesos y el especialista de mantenimiento o planificación que corresponda.
Imagine un taller de mecanizado que fabrica una familia de soportes. En varios lotes fabricados tras un cambio de utillaje de sujeción, la inspección ha detectado orificios de montaje fuera de la tolerancia de posición indicada en el plano. Otros lotes de la misma familia han superado la inspección. El planteamiento inicial del problema describe esa diferencia; todavía no atribuye la causa a una herramienta desgastada, un utillaje defectuoso o el error de una persona.
Empiece por un solo modo de fallo. Agrupar los problemas de posición de los orificios, acabado superficial y documentación ausente bajo «rechazos» puede ocultar tres investigaciones distintas en un único promedio. Si necesita priorizar varios problemas, ordénelos según un criterio uniforme, como la frecuencia, el tiempo perdido o el coste de la mala calidad, y atienda los riesgos urgentes para el cliente y la seguridad mediante el procedimiento de respuesta correspondiente.
2. Reúna pruebas que incluyan también las series sin fallos
Empiece por la operación afectada. Recopile los identificadores de las tareas y los lotes, los tiempos reales de producción, las cantidades inspeccionadas, la no conformidad concreta y la secuencia de los hechos relevantes. Añada las pruebas necesarias para examinar el proceso: revisiones de planos y programas, estado de las herramientas y del utillaje de sujeción, registros de materiales, instrucciones de preparación y resultados de inspección.
En el problema de los soportes, la comparación útil no es simplemente «lunes frente a martes». Hay que comparar el mismo producto y el mismo requisito en series con y sin fallos, prestando atención a lo que ocurrió durante el cambio de formato. Pregúntese qué diferencias hubo en el utillaje de sujeción, la secuencia de preparación, el programa, el material y el método de control.
Compruebe la medición antes de tratarla como una prueba incuestionable. ¿Se evaluaron las piezas según el mismo requisito, con un método adecuado y uniforme? Si los inspectores discrepan, resuelva esa incertidumbre antes de buscar una explicación a una diferencia de producción que podría deberse a la medición.
El informe de tareas de SkyPlanner muestra el trabajo registrado para cada tarea, incluida la persona y la estación de trabajo, y permite compararlo con las duraciones previstas. La vista de todos los registros de tiempo recoge el trabajo registrado con sus marcas de fecha y hora. Al finalizar los registros de tiempo de las tareas, también se pueden anotar las cantidades producidas y defectuosas. Esto ayuda a localizar el trabajo afectado y a comprobar si un problema de calidad coincidió con un mayor tiempo de procesamiento o con trabajos que hubo que repetir.
Mantenga las mediciones dimensionales, los resultados de los ensayos y las aprobaciones de calidad dentro de su flujo de trabajo de calidad, y vincúlelos con las tareas de producción correspondientes. Los registros de producción de SkyPlanner ayudan a organizar la investigación; una duración registrada más larga o una mayor cantidad de piezas defectuosas no explican, por sí solas, la causa física.
3. Elija la herramienta de RCA según la pregunta que deba responder
No hace falta utilizar todos los métodos de análisis en cada problema. Elija el enfoque más sencillo que permita abordar la complejidad del fallo y sus consecuencias, y profundice si las pruebas revelan causas que interactúan entre sí.
| Pregunta de la investigación | Método útil | Lo que no demuestra por sí solo |
|---|---|---|
| ¿Qué problema recurrente debe atenderse primero? | Análisis de Pareto, con una clasificación según una medida definida de frecuencia, tiempo o coste | El mecanismo que causa el problema situado en primer lugar |
| ¿Qué secuencia de condiciones podría explicar este fallo? | Los 5 porqués, comprobando las pruebas que respaldan cada respuesta | Que una cadena de respuestas convincente sea cierta |
| ¿Qué posibles causas hemos pasado por alto? | Diagrama de Ishikawa, que agrupa las ideas por personas, métodos, máquinas, materiales, medición y entorno | Que una rama del diagrama sea una causa verificada |
| ¿Qué cambió entre la producción sin fallos y la que presentó fallos? | Análisis de cambios y comparación entre series afectadas y no afectadas | Que el cambio más reciente sea necesariamente el responsable |
| ¿Cómo podrían combinarse varios sucesos o fallar un control? | Análisis de árbol de fallos o de barreras, con el apoyo de especialistas adecuados | Que todas las secuencias representadas hayan ocurrido realmente |
En el problema de los soportes, un diagrama de Ishikawa puede evitar que el equipo se centre únicamente en las herramientas. Después, el análisis de cambios puede dirigir la atención hacia la diferencia observada tras el cambio de utillaje de sujeción. Utilice los 5 porqués para examinar una secuencia causal respaldada por pruebas, no para convertir la primera sugerencia en una conclusión. El cinco sirve de orientación; no obliga a obtener ese número de respuestas.
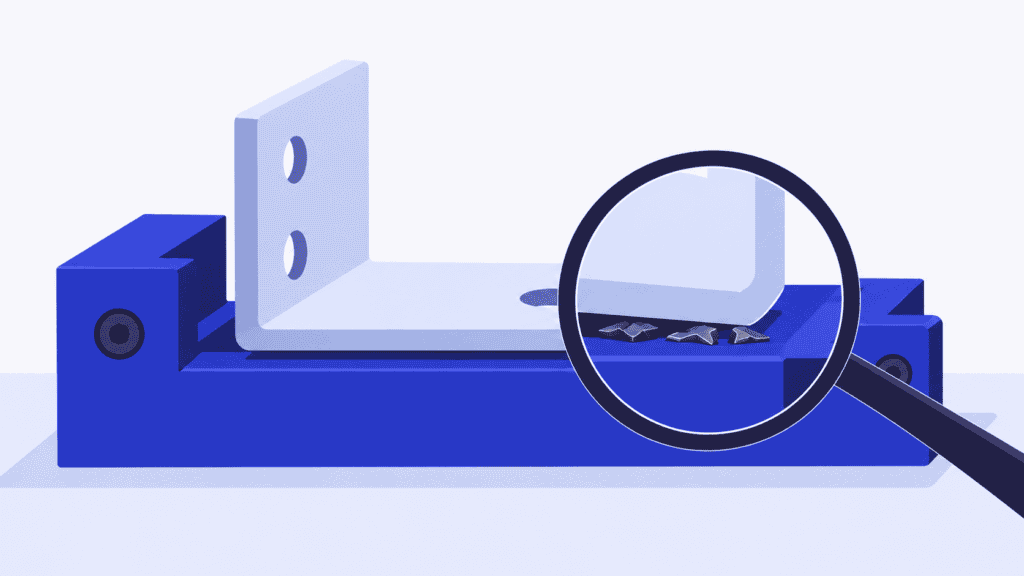
Parta del fallo, pregunte por qué ocurrió y utilice la respuesta respaldada por evidencias para formular la siguiente pregunta. Por ejemplo: ¿por qué está el orificio fuera de posición? La pieza no estaba bien asentada. ¿Por qué? Quedaron virutas en el elemento de posicionamiento. ¿Por qué no se retiraron ni se detectaron? El método de cambio de formato no contemplaba la limpieza ni la verificación del asentamiento. Cada respuesta necesita observaciones o registros que la respalden; cuando falten evidencias, deje la pregunta abierta. Si interviene más de una condición, abra distintas ramas de análisis en lugar de forzar todo en una sola cadena.
Si un cliente o su sistema de calidad exige una respuesta basada en las ocho disciplinas, o 8D, utilice ese marco más amplio para gestionar el equipo, la contención, el análisis, las acciones y el cierre. El análisis de causa raíz forma parte de ese marco, no lo sustituye. El análisis de modos de fallo y sus efectos, o FMEA, tiene otra finalidad: evaluar los riesgos de fallos potenciales. Actualice el análisis de riesgos correspondiente con lo aprendido en la investigación, en lugar de considerar que una clasificación de riesgos demuestra lo que ocurrió.
4. Ponga a prueba la explicación antes de decidir la solución
Formule cada posible causa que merezca investigarse como una afirmación que se pueda poner a prueba. ¿Qué esperaría observar si fuera cierta? ¿Explica las series con fallos, las que salieron bien y el momento en que ocurrió el problema? ¿Qué evidencias la contradirían?
En el ejemplo ficticio de los soportes, el equipo podría investigar estas alternativas:
| Posible explicación | Evidencias que examinar | Pregunta para poner a prueba la explicación |
|---|---|---|
| El desgaste de la herramienta de corte desplaza la posición del orificio | Estado y uso de la herramienta, contrastados con la secuencia de inspección | ¿Los fallos guardan relación con la vida útil de la herramienta o aparecen justo después de cambiar el dispositivo de sujeción? |
| Una revisión del programa modifica la posición | Revisión del programa que se utilizó realmente en las tareas afectadas y en las que dieron resultados conformes | ¿La misma revisión también produce soportes conformes en condiciones comparables? |
| La pieza no se asienta de forma uniforme en el dispositivo de sujeción | Estado de los elementos de posicionamiento, observaciones de la preparación y resultados dimensionales | ¿Cambia el resultado en una prueba autorizada cuando se ha comprobado que la pieza está bien asentada y se mantienen controladas las demás condiciones relevantes? |
Supongamos que la investigación encuentra virutas en una superficie de posicionamiento, un error de asentamiento correspondiente y una instrucción de cambio de formato que no exige limpiar ni verificar esa superficie. Una prueba autorizada con el dispositivo de sujeción correctamente preparado da resultados conformes. En conjunto, estas observaciones respaldan un mecanismo causal con más solidez que afirmar que «los rechazos aumentaron en el turno de tarde».
Aun así, el equipo debe examinar las explicaciones alternativas y las condiciones de la prueba. Si se cambiaran a la vez el utillaje, el material y el programa, un buen resultado no revelaría qué cambio fue determinante. Utilice una prueba planificada o un método experimental especializado adecuado al grado de incertidumbre; no reproduzca una situación peligrosa para demostrar una hipótesis.
Plantee ahora una segunda pregunta: ¿por qué los controles existentes no detectaron el fallo? Quizá la inspección de la primera pieza no incluía la cota afectada. Esa causa es distinta de la condición que provocó el error de asentamiento. Prevenir el defecto y detectar una repetición inesperada pueden requerir acciones diferentes.
No basta con llegar a la conclusión de que hubo un «error humano». Pregunte qué hizo posible el error o dificultó detectarlo: una instrucción poco clara, un método de comprobación inaccesible, una posición ambigua del dispositivo de sujeción o la ausencia de una verificación. El objetivo es conseguir un proceso que permita trabajar de forma fiable, no encontrar a alguien a quien señalar en el informe.
5. Defina trabajos que la planta pueda ejecutar para abordar la causa verificada
Elija acciones correctivas que actúen sobre el mecanismo respaldado por las evidencias. En el ejemplo del dispositivo de sujeción, podría tratarse de mejorar el sistema de posicionamiento, añadir un paso claro de limpieza y verificación del asentamiento, y revisar la inspección de la primera pieza. La combinación adecuada depende de lo que realmente establezca la investigación.
Asigne a cada acción un responsable, un plazo de finalización y una comprobación de aceptación. «Volver a formar a todo el personal» no es una respuesta completa si la instrucción sigue sin definir la condición crítica. «Actualizar el procedimiento» no termina con la modificación del documento si el nuevo método aún no ha llegado a quienes realizan el trabajo.
La ejecución también requiere capacidad. Modificar el dispositivo de sujeción puede requerir un recurso productivo del taller de utillaje; una serie de validación puede ocupar el mismo centro de mecanizado ya comprometido con pedidos de clientes. Si ese trabajo permanece en una lista de mejoras al margen del plan de producción, puede aplazarse repetidamente o convertirse en otra interrupción urgente.
Incorpore el trabajo aprobado al programa de SkyPlanner
Defina el trabajo correctivo aprobado que afecte a producción como operaciones con duraciones realistas, recursos productivos aptos, dependencias y prioridades. Incluya el trabajo de producción de prueba necesario para validar el cambio, de modo que el plan contemple tanto esa capacidad como los pedidos de clientes pendientes.
Arcturus, la IA de SkyPlanner para la programación de la producción, calcula la secuencia según la capacidad y las reglas que configure. El diagrama de Gantt muestra dónde encaja el trabajo y cómo afectan las fechas de finalización resultantes a las demás tareas. Usted dirige las prioridades y protege las decisiones de programación mediante reglas y bloqueos; Arcturus se encarga de calcular la programación teniendo en cuenta esas relaciones.
Para el taller que fabrica los soportes, la cuestión práctica pasa a ser: ¿cuándo puede terminarse el trabajo en el dispositivo de sujeción, cuándo puede realizarse la prueba y qué tareas de clientes se ven afectadas? Puede decidir cómo compatibilizar esos trabajos en un único plan de producción, en lugar de ajustar manualmente una lista del taller de utillaje y las colas de varias máquinas.
Es una buena razón para elegir SkyPlanner cuando los problemas de calidad recurrentes siguen causando imprevistos en la planificación. Obtendrá una conexión más clara entre las evidencias de producción, el trabajo aprobado por el equipo y los compromisos de entrega con los que debe compatibilizarse. SkyPlanner se integra con cualquier ERP o MES mediante su API REST abierta, para que pueda conectar la información de producción existente con ese programa compartido.
6. Verifique la eficacia en las condiciones que provocaron la repetición del fallo
Que una acción esté terminada no significa que sea eficaz. Antes de ejecutarla, acuerde qué resultado se considerará satisfactorio, qué producción se revisará, quién la revisará y qué motivos llevarán a reabrir la investigación.
En el ejemplo del dispositivo de sujeción, comprobar un único lote conforme aporta poca evidencia si el problema aparecía tras los cambios de formato. Haga el seguimiento de varios cambios de formato relevantes, no solo durante un número de días que resulte cómodo. Incluya todos los arranques comparables dentro del alcance acordado, también los que no salgan bien, y compruebe que el nuevo método se utiliza realmente.
Compare los resultados utilizando la misma definición del fallo, el mismo criterio de aceptación y el mismo método de medición. Mantenga visibles la combinación de productos y la exposición al fallo. Como seguimiento meramente ilustrativo, 24 soportes no conformes entre 600 inspeccionados antes del cambio representan un 4 %; cuatro entre 800 inspeccionados después representan un 0,5 %. La diferencia observada es alentadora, pero por sí sola no demuestra que la acción correctiva la haya causado. Una combinación de productos, un enfoque de inspección o unas condiciones de funcionamiento diferentes podrían alterar la comparación.
Utilice los resultados del proceso para evaluar la solución y los registros de producción para entender sus consecuencias. ¿Se ha repetido el problema dimensional concreto? ¿Se han reducido los reprocesos? ¿La comprobación añadida a la preparación es viable en el trabajo diario? ¿Se ha trasladado el problema a otro punto o se ha creado un conflicto con las entregas?
Si el fallo sigue repitiéndose, revise la explicación causal, el diseño de la acción y si se ejecutó según lo previsto. No cierre el informe solo porque las tareas asignadas figuren como terminadas. Cuando las evidencias respalden la eficacia, incorpore el cambio que ha funcionado a las instrucciones y los controles pertinentes, valore dónde más puede aplicarse y retire la contención temporal únicamente mediante el proceso de aprobación correspondiente.
Integre la respuesta a un problema recurrente en un mejor plan de producción
Un análisis de causa raíz útil termina con algo más que una explicación. El equipo comprende el fallo, dispone de evidencias que respaldan la acción elegida y puede mostrar qué ocurrió cuando el proceso revisado se puso a prueba en condiciones reales de producción.
Elija SkyPlanner para facilitar la coordinación de la producción: datos registrados sobre la ejecución de las tareas para centrar la investigación, trabajo correctivo aprobado dentro del programa compartido y menos ajustes manuales de las colas para darle cabida.
Reserve una demostración de SkyPlanner y traiga un caso de desviación recurrente, las tareas afectadas y una tarea correctiva aprobada que necesite tiempo de producción. Utilice ese caso para explorar cómo mantener las evidencias y el trabajo vinculados a su plan de entregas. Si prefiere explorar primero el entorno, pruebe SkyPlanner con datos de demostración.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


