








Neste artigo
- O que é a análise de causa raiz na produção?
- 1. Proteja a produção e delimite um problema que mereça investigação
- 2. Reúna evidências que incluam as séries de produção sem falhas
- 3. Escolha a ferramenta de RCA em função da pergunta a que precisa de responder
- 4. Teste a explicação antes de decidir a solução
- 5. Traduza a causa verificada em trabalho que a fábrica consiga executar
- Inclua o trabalho aprovado no plano do SkyPlanner
- 6. Verifique a eficácia nas condições que provocaram a recorrência
- Integre a resposta a um problema recorrente num plano de produção melhor
Início » Recursos » Análise de causa raiz na produção: evite falhas repetidas
Tempo de leitura estimado: 12 minutos
O lote rejeitado já foi sujeito a triagem, a máquina voltou a trabalhar e a encomenda urgente já foi expedida. Mas, após a mudança de produção seguinte, o mesmo problema regressa. A intervenção resolveu a interrupção de hoje, mas algo no processo continua a provocar a falha de amanhã.
A análise de causa raiz na produção ajuda a identificar e a corrigir o mecanismo que faz o problema repetir-se. O seu valor está na ligação entre três elementos: evidências do que causou o problema, uma ação corretiva que as pessoas consigam executar e a verificação de que essa ação resultou nas condições que antes provocavam a falha.
O SkyPlanner ajuda a articular a vertente de produção desse trabalho. Os registos de tempos e quantidades por tarefa dão à investigação um ponto de partida mais claro; o plano de produção partilhado permite reservar espaço para o trabalho corretivo aprovado, a par das encomendas dos clientes. Assim, dedica menos tempo a cruzar relatórios e filas de trabalho de máquinas isoladas, e mais tempo a concretizar a melhoria.
O que é a análise de causa raiz na produção?
A análise de causa raiz, ou RCA, é uma investigação estruturada dos motivos pelos quais ocorreu um problema na produção. Procura atuar sobre as causas subjacentes, em vez de tratar repetidamente as consequências. Pode aplicar-se a defeitos recorrentes, interrupções no funcionamento de equipamentos, tempos de processamento excessivos ou falhas nas entregas.
Um sintoma indica o que correu mal: furos fora de posição, uma operação que demora mais do que o previsto ou uma encomenda expedida com atraso. Uma explicação causal identifica as condições do processo que produziram esse resultado. Pode haver várias causas que interagem entre si, e não uma única resposta definitiva escondida no fim de uma sequência de cinco perguntas.
Distinga três tipos de resposta:
- A contenção protege a produção em curso. Isole o stock suspeito ou acrescente uma verificação temporária aprovada, para que a produção afetada não avance sem controlo.
- A correção resolve o problema detetado. Por exemplo, retrabalhe ou substitua as peças afetadas.
- A ação corretiva atua sobre a causa da recorrência. Altere a condição do processo que permitiu o aparecimento do problema.
As três respostas podem ser necessárias. A triagem de um lote pode proteger o cliente sem alterar o processo que originou as peças defeituosas. Da mesma forma, uma excelente investigação não melhora a produção enquanto a ação acordada não for implementada.
1. Proteja a produção e delimite um problema que mereça investigação
Não espere pela conclusão da análise para seguir os procedimentos de contenção e de comunicação aos responsáveis da sua unidade. Depois, delimite claramente o âmbito da investigação. «A qualidade é fraca» é uma afirmação demasiado ampla para ser testada, enquanto «o operador fez mal a preparação» introduz uma acusação antes de se examinarem as evidências.
Uma descrição útil do problema identifica o produto ou processo, o requisito não cumprido, o local e o período afetados e a dimensão do desvio. Acrescente o que sabe sobre as situações em que o problema não ocorre. Reúna as pessoas que podem explicar o trabalho: o operador, o representante da qualidade, o engenheiro de processo e o especialista de manutenção ou de planeamento relevante.
Imagine uma oficina de maquinagem que fabrica uma família de suportes. A inspeção encontrou furos de fixação fora da tolerância de posição indicada no desenho em vários lotes, após uma mudança de produção com troca do dispositivo de fixação. Outros lotes da mesma família foram aprovados. A descrição inicial do problema apresenta essa diferença; ainda não aponta como causa uma ferramenta gasta, um dispositivo de fixação defeituoso ou um erro de alguém.
Comece por escolher um único modo de falha. Agrupar a posição dos furos, o acabamento superficial e a falta de documentação na categoria «rejeições» pode ocultar três investigações distintas numa única média. Se tiver de dar prioridade a vários problemas, ordene-os segundo um critério consistente, como a frequência, o tempo perdido ou os custos da má qualidade. Em paralelo, trate os riscos urgentes para os clientes e para a segurança através do processo de resposta adequado.
2. Reúna evidências que incluam as séries de produção sem falhas
Comece pela operação afetada. Recolha os identificadores das tarefas e dos lotes, os tempos reais de produção, as quantidades verificadas, a não conformidade específica e a sequência dos acontecimentos relevantes. Acrescente as evidências necessárias para examinar o processo: revisões dos desenhos e dos programas, estado das ferramentas e dos dispositivos de fixação, registos dos materiais, instruções de preparação e resultados da inspeção.
No problema dos suportes, a comparação útil não é simplesmente «segunda-feira contra terça-feira». É comparar o mesmo produto e o mesmo requisito em séries de produção com e sem falhas, prestando atenção ao que aconteceu na mudança de produção. Procure perceber o que diferiu no dispositivo de fixação, na sequência de preparação, no programa, no material e no método de verificação.
Verifique a medição antes de a tratar como uma evidência inquestionável. As peças foram avaliadas face ao mesmo requisito, com um método adequado e consistente? Se os inspetores discordarem, esclareça essa incerteza antes de tentar explicar uma diferença na produção que pode ser, afinal, uma diferença na medição.
O Relatório de tarefas do SkyPlanner apresenta o trabalho registado por tarefa, incluindo a pessoa e o centro de trabalho, e permite comparar as durações reais com as planeadas. A vista Todos os registos de tempo disponibiliza os registos de trabalho com data e hora. Também é possível registar as quantidades produzidas e defeituosas ao finalizar os registos de tempo das tarefas. Isto ajuda a localizar o trabalho afetado e a perceber se um problema de qualidade coincidiu com tempo de processamento adicional ou com trabalho repetido.
Mantenha as medições dimensionais, os resultados dos ensaios e as aprovações da qualidade no seu fluxo de trabalho da qualidade, associando-os às tarefas de produção relevantes. Os registos de produção do SkyPlanner ajudam a organizar a investigação; uma duração registada mais longa ou uma quantidade superior de peças defeituosas não explica, por si só, a causa física.
3. Escolha a ferramenta de RCA em função da pergunta a que precisa de responder
Nem todos os problemas exigem todos os métodos de análise. Use a abordagem mais simples que permita lidar com a complexidade e as consequências da falha. Aprofunde a análise se as evidências revelarem causas que interagem entre si.
| Pergunta a investigar | Método útil | O que o método, por si só, não permite concluir |
|---|---|---|
| Que problema recorrente merece atenção primeiro? | Análise de Pareto, ordenando os problemas segundo uma medida definida de frequência, tempo ou custo | Qual o mecanismo que causa o problema no topo da classificação |
| Que sequência de condições poderia explicar esta falha? | 5 Porquês, verificando as evidências que sustentam cada resposta | Que uma sequência convincente de respostas é verdadeira |
| Que causas possíveis nos escaparam? | Diagrama de Ishikawa, agrupando as ideias por pessoas, métodos, máquinas, materiais, medição e ambiente | Que um ramo do diagrama corresponde a uma causa verificada |
| O que mudou entre a produção sem falhas e a produção com falhas? | Análise de alterações e comparação entre séries de produção afetadas e não afetadas | Que a alteração mais recente é necessariamente responsável |
| Como poderiam vários acontecimentos combinar-se, ou um controlo falhar? | Análise de árvore de falhas ou de barreiras, com apoio especializado adequado | Que todas as sequências representadas ocorreram de facto |
No problema dos suportes, um diagrama de Ishikawa pode evitar que a equipa se concentre apenas nas ferramentas. A análise de alterações pode depois centrar a atenção na diferença observada após a mudança de produção com troca do dispositivo de fixação. Use os 5 Porquês para examinar uma sequência causal sustentada por evidências, não para transformar a primeira sugestão numa conclusão. Cinco é uma orientação, não um número obrigatório de respostas.
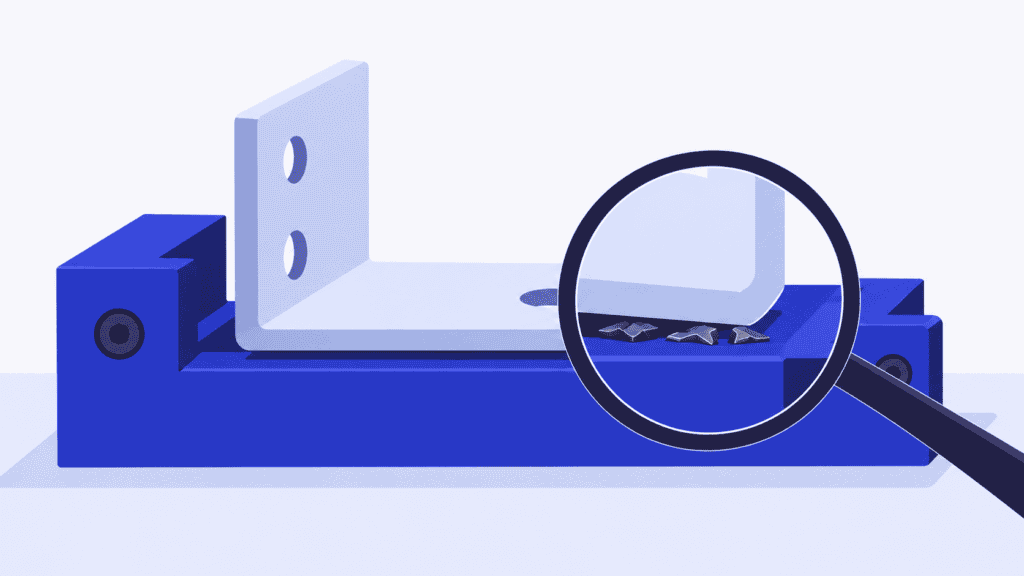
Comece pela falha, pergunte por que ocorreu e formule a pergunta seguinte a partir da resposta sustentada por evidências. Por exemplo: por que está o furo fora de posição? A peça não estava corretamente assente. Porquê? Ficaram aparas no elemento de posicionamento. Por que não foram removidas ou detetadas? O método de mudança de produção não previa a limpeza nem a verificação do assentamento. Cada resposta precisa de observações ou registos que a sustentem; quando faltarem evidências, assinale a questão como estando em aberto. Se houver mais do que uma condição relevante, ramifique a análise em vez de forçar tudo numa única sequência.
Se um cliente ou o seu sistema da qualidade exigir uma resposta segundo a metodologia das oito disciplinas, ou 8D, utilize esse enquadramento mais abrangente para gerir a equipa, a contenção, a análise, as ações e o encerramento. A RCA faz parte dessa metodologia, não a substitui. A análise dos modos de falha e seus efeitos, ou FMEA, tem outro objetivo: avaliar riscos de falhas potenciais. Atualize a análise de risco relevante com o que aprendeu na investigação, em vez de tratar uma classificação de riscos como prova do que aconteceu.
4. Teste a explicação antes de decidir a solução
Formule cada hipótese plausível de modo a que possa ser testada. O que esperaria observar se fosse verdadeira? Explica as séries de produção com e sem falhas, bem como o momento em que estas ocorreram? Que evidências a poderiam contradizer?
No exemplo fictício do problema com os suportes, a equipa poderia investigar estas alternativas:
| Possível explicação | Evidências a examinar | Pergunta para pôr a explicação à prova |
|---|---|---|
| O desgaste da ferramenta de corte altera a posição do furo | Estado e utilização da ferramenta, cruzados com a sequência das inspeções | As falhas acompanham o desgaste da ferramenta ou surgem imediatamente após a troca do dispositivo de fixação? |
| Uma revisão do programa altera a posição | Revisão do programa efetivamente utilizada nas tarefas com e sem não conformidades | A mesma revisão também produz suportes conformes em condições comparáveis? |
| O assentamento da peça no dispositivo de fixação não é consistente | Estado dos elementos de posicionamento, observações durante a preparação e resultados dimensionais | Num ensaio autorizado, a verificação do assentamento altera o resultado, mantendo controladas as restantes condições relevantes? |
Suponha que a investigação encontra aparas numa superfície de posicionamento, um erro de assentamento correspondente e uma instrução de mudança de produção que não exige a limpeza e a verificação dessa superfície. Um ensaio autorizado, com o dispositivo de fixação corretamente preparado, produz resultados conformes. Em conjunto, estas observações sustentam um mecanismo causal com mais força do que a afirmação «as rejeições aumentaram no turno da tarde».
Ainda assim, a equipa deve examinar as explicações alternativas e as condições do ensaio. Se as ferramentas, o material e o programa tiverem sido alterados ao mesmo tempo, um bom resultado não permitirá identificar qual das alterações foi determinante. Recorra a um ensaio planeado ou a um método experimental especializado adequado à incerteza em causa; não recrie uma condição perigosa para demonstrar uma hipótese.
Coloque agora uma segunda pergunta: porque é que a falha não foi detetada pelos controlos existentes? Talvez a inspeção da primeira peça não incluísse a dimensão afetada. Isso é diferente da condição que originou o erro de assentamento. Prevenir o defeito e detetar uma recorrência inesperada pode exigir ações distintas.
Não basta chegar à conclusão de que houve «erro humano». Pergunte o que tornou o erro possível ou difícil de detetar: uma instrução pouco clara, um método de controlo de difícil acesso, uma posição ambígua do dispositivo de fixação ou uma verificação em falta. O objetivo é criar um processo que permita trabalhar de forma fiável, não encontrar um nome para colocar no relatório.
5. Traduza a causa verificada em trabalho que a fábrica consiga executar
Escolha ações corretivas que atuem sobre o mecanismo sustentado pelas evidências. No exemplo do dispositivo de fixação, isso poderá implicar melhorar o sistema de posicionamento, acrescentar uma etapa clara de limpeza e verificação do assentamento e rever a inspeção da primeira peça. A combinação adequada depende do que a investigação efetivamente apurar.
Defina para cada ação um responsável, um prazo de conclusão e uma verificação de aceitação. «Voltar a dar formação a todos» não é uma resposta completa se a instrução continuar sem definir a condição crítica. «Atualizar o procedimento» não fica concluído só porque o documento foi alterado, se o novo método ainda não chegou às pessoas que executam o trabalho.
A implementação também exige capacidade. A modificação do dispositivo de fixação pode precisar de um recurso da ferramentaria; uma série de validação pode ocupar o mesmo centro de maquinagem já comprometido com encomendas de clientes. Se esse trabalho ficar numa lista de melhorias à margem do plano de produção, poderá ser adiado repetidamente ou surgir como mais uma interrupção urgente.
Inclua o trabalho aprovado no plano do SkyPlanner
Represente o trabalho corretivo aprovado relacionado com a produção através de operações bem definidas, com durações realistas, recursos aptos a executá-las, dependências e prioridades. Inclua a produção experimental necessária para validar a alteração, para que o plano tenha em conta essa capacidade, além da carteira de encomendas dos clientes.
Arcturus, a IA de programação da produção do SkyPlanner, calcula a sequência com base na capacidade e nas regras que configurar. O diagrama de Gantt mostra onde se encaixa o trabalho e como as datas de conclusão resultantes afetam as restantes tarefas. O utilizador define as prioridades e protege as decisões de programação com regras e bloqueios; Arcturus trata do cálculo da programação, tendo em conta as interdependências.
Para a fábrica de suportes, a questão prática passa a ser: quando pode ficar concluído o trabalho no dispositivo de fixação, quando pode decorrer o ensaio e que tarefas de clientes são afetadas? Pode conciliar estas necessidades num único plano de produção, em vez de ajustar manualmente uma lista da ferramentaria e várias filas de trabalho das máquinas.
Este é um forte motivo para escolher o SkyPlanner quando os problemas de qualidade recorrentes continuam a causar surpresas no planeamento. Passa a ter uma ligação mais clara entre as evidências da produção, o trabalho aprovado pela equipa e os compromissos de entrega com que esse trabalho tem de ser conciliado. O SkyPlanner integra-se com qualquer ERP ou MES através da sua API REST aberta, permitindo ligar a informação de produção existente a esse plano partilhado.
6. Verifique a eficácia nas condições que provocaram a recorrência
Uma ação concluída não é necessariamente uma ação eficaz. Antes da implementação, acorde qual o resultado que será considerado um sucesso, que produção será analisada, quem fará essa análise e o que levará à reabertura da investigação.
No exemplo do dispositivo de fixação, verificar um único lote conforme é uma evidência fraca se o problema surgia após mudanças de produção. Acompanhe várias mudanças de produção relevantes, em vez de se limitar a um número conveniente de dias de calendário. Inclua os arranques comparáveis dentro do âmbito acordado, mesmo os que tiveram resultados não conformes, e verifique se o novo método está efetivamente a ser utilizado.
Na comparação, mantenha a mesma definição de falha, o mesmo critério de aceitação e o mesmo método de medição. Explicite a combinação de produtos e a exposição às condições em causa. Num acompanhamento meramente ilustrativo, 24 suportes não conformes entre 600 inspecionados antes da alteração correspondem a 4%; quatro entre 800 inspecionados depois correspondem a 0,5%. A diferença observada é encorajadora, mas não prova, por si só, que tenha sido causada pela ação corretiva. Uma combinação de produtos, uma abordagem de inspeção ou um conjunto de condições de funcionamento diferentes poderiam alterar a comparação.
Utilize os resultados ao nível do processo para avaliar a solução e os registos de produção para compreender as suas consequências. O problema dimensional específico voltou a ocorrer? Diminuiu a necessidade de repetir o processamento? A verificação acrescentada à preparação é exequível durante o trabalho? O problema foi deslocado para outra área ou surgiu algum conflito com os compromissos de entrega?
Se o problema continuar a repetir-se, reavalie a explicação causal, a conceção da ação e se esta foi implementada como previsto. Não encerre o relatório apenas porque as tarefas atribuídas estão assinaladas como concluídas. Quando as evidências sustentarem a eficácia, incorpore a alteração bem-sucedida nas instruções e nos controlos relevantes, avalie onde mais se pode aplicar e retire as medidas temporárias de contenção apenas através do processo de aprovação adequado.
Integre a resposta a um problema recorrente num plano de produção melhor
Uma análise de causa raiz útil não termina numa explicação. A equipa compreende a falha, dispõe de evidências que sustentam a ação escolhida e consegue demonstrar o que aconteceu quando o processo revisto foi aplicado em condições reais de produção.
Escolha o SkyPlanner para facilitar a coordenação do trabalho na produção: registos do desempenho das tarefas para uma investigação focada, trabalho corretivo aprovado no plano partilhado e menos ajustes manuais das filas de trabalho para o acomodar.
Marque uma demonstração do SkyPlanner e traga um desvio recorrente, as tarefas afetadas e uma tarefa corretiva aprovada que precise de tempo de produção. Use esse caso para explorar como manter as evidências e o trabalho ligados ao seu plano de entregas. Se preferir explorar primeiro o ambiente, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner


