


In dit artikel
- Wat is oorzaakanalyse in de productie?
- 1. Stel de productie veilig en baken één relevant probleem af
- 2. Verzamel ook gegevens van goed verlopen productieruns
- 3. Kies de RCA-methode die past bij je onderzoeksvraag
- 4. Toets de verklaring voordat u voor een oplossing kiest
- 5. Vertaal de geverifieerde oorzaak naar uitvoerbaar werk in de fabriek
- Plan het goedgekeurde werk in SkyPlanner
- 6. Controleer de effectiviteit onder de omstandigheden waarin het probleem terugkeerde
- Pak één terugkerend probleem aan met een betere productieplanning
Home » Bronnen » Oorzaakanalyse in de productie: voorkom terugkerende fouten
Geschatte leestijd: 12 minuten
De afgekeurde partij is uitgesorteerd, de machine draait weer en de spoedorder is de deur uit. Maar na de volgende omstelling keert hetzelfde probleem terug. De ingreep heeft de onderbreking van vandaag verholpen, maar in het proces zit nog steeds iets dat morgen opnieuw tot fouten leidt.
Oorzaakanalyse in de productie helpt je dat terugkerende mechanisme te vinden en aan te pakken. De waarde zit in het verbinden van drie zaken: bewijs voor de oorzaak van het probleem, een corrigerende maatregel die mensen daadwerkelijk kunnen uitvoeren, en een controle of die maatregel werkt onder de omstandigheden waarin de fout eerder ontstond.
SkyPlanner helpt om de productieactiviteiten binnen dit werk met elkaar te verbinden. Geregistreerde tijden en aantallen per taak geven je onderzoek een duidelijker vertrekpunt. In de gedeelde productieplanning krijgt goedgekeurd corrigerend werk een plek naast klantorders. Je besteedt minder tijd aan het samenvoegen van rapportages en afzonderlijke wachtrijen per machine, en meer tijd aan het doorvoeren van de verbetering.
Wat is oorzaakanalyse in de productie?
Oorzaakanalyse, ook wel RCA genoemd, is een gestructureerd onderzoek naar de vraag waarom een productieprobleem is ontstaan. Daarmee kun je de achterliggende oorzaken aanpakken in plaats van telkens de gevolgen te bestrijden. Je kunt deze aanpak gebruiken bij terugkerende productfouten, machinestoringen, te lange bewerkingstijden of leverproblemen.
Een symptoom vertelt je wat er misging: gaten zitten op de verkeerde positie, een bewerking loopt uit of een order wordt te laat verzonden. Een causale verklaring benoemt de procesomstandigheden die tot dat resultaat hebben geleid. Er kunnen meerdere oorzaken op elkaar inwerken; er ligt niet altijd één definitief antwoord verscholen aan het eind van een reeks van vijf waaromvragen.
Maak onderscheid tussen drie soorten maatregelen:
- Beheersmaatregelen stellen de huidige productie veilig. Zet verdachte voorraad apart of voeg een goedgekeurde tijdelijke controle toe, zodat mogelijk afwijkende producten niet ongecontroleerd doorgaan naar de volgende stap.
- Een correctie verhelpt het vastgestelde probleem. Denk bijvoorbeeld aan het nabewerken of vervangen van de betrokken onderdelen.
- Een corrigerende maatregel pakt de oorzaak van de herhaling aan. Verander de procesomstandigheid waardoor het probleem kon ontstaan.
Alle drie kunnen nodig zijn. Een partij uitsorteren kan de klant beschermen zonder iets te veranderen aan het proces dat de foutieve onderdelen heeft voortgebracht. Andersom verbetert ook een uitstekend onderzoek de productie pas als de afgesproken maatregel is uitgevoerd.
1. Stel de productie veilig en baken één relevant probleem af
Wacht niet tot de analyse klaar is voordat je de procedures voor beheersing en escalatie op jouw locatie volgt. Baken vervolgens het onderzoek duidelijk af. “De kwaliteit is slecht” is te breed om te toetsen, terwijl “de operator heeft het verkeerd ingesteld” al een beschuldiging bevat voordat het bewijs is onderzocht.
Een bruikbare probleemomschrijving benoemt het product of proces, de eis waaraan niet is voldaan, de betrokken locatie en periode, en de omvang van de afwijking. Voeg toe wat je weet over waar het probleem niet optreedt. Betrek de mensen die het werk kunnen toelichten: de operator, een kwaliteitsmedewerker, de procesengineer en de relevante specialist van onderhoud of planning.
Stel je een verspaningsbedrijf voor dat een productfamilie van beugels maakt. Bij de inspectie zijn in meerdere partijen na een omstelling van de opspaninrichting montagegaten aangetroffen die buiten de positietolerantie op de tekening vallen. Andere partijen uit dezelfde productfamilie zijn goedgekeurd. De eerste probleemomschrijving beschrijft dat verschil, maar wijst nog geen versleten gereedschap, gebrekkige opspaninrichting of menselijke fout als oorzaak aan.
Kies eerst één type fout. Als je afwijkende gatposities, oppervlakteafwerking en ontbrekende documenten samenvoegt onder “afkeur”, kunnen drie verschillende onderzoeken in één gemiddelde verdwijnen. Moet je meerdere problemen prioriteren, rangschik ze dan op basis van een eenduidige maatstaf, zoals frequentie, tijdverlies of kosten van slechte kwaliteit. Pak urgente risico’s voor klanten en veiligheid ondertussen aan via de daarvoor bestemde procedure.
2. Verzamel ook gegevens van goed verlopen productieruns
Begin bij de betrokken bewerking. Verzamel de taak- en partijnummers, de werkelijke productietijden, de gecontroleerde aantallen, de specifieke afwijking en de volgorde van relevante gebeurtenissen. Vul dit aan met de gegevens die nodig zijn om het proces te onderzoeken: revisies van tekeningen en programma’s, de staat van gereedschappen en opspaninrichtingen, materiaalgegevens, instelinstructies en inspectieresultaten.
Bij het probleem met de beugels is alleen “maandag tegenover dinsdag” geen zinvolle vergelijking. Vergelijk hetzelfde product en dezelfde eis in runs met en zonder de fout, met bijzondere aandacht voor wat er tijdens de omstelling gebeurde. Ga na wat er verschilde in de opspaninrichting, de instelvolgorde, het programma, het materiaal en de controlemethode.
Controleer de meting voordat je die als onomstotelijk bewijs beschouwt. Zijn de onderdelen aan dezelfde eis getoetst met een geschikte, consistente methode? Als inspecteurs het niet eens zijn, neem die onzekerheid dan eerst weg. Anders probeer je misschien een verschil in productie te verklaren dat in werkelijkheid een meetverschil is.
Het taakrapport van SkyPlanner toont het geregistreerde werk per taak, inclusief de medewerker en het werkcentrum, en maakt een vergelijking met geplande tijden mogelijk. Het overzicht van alle tijdregistraties bevat de werkregistraties met tijdstempels. Bij het afronden van tijdregistraties per taak kunnen ook geproduceerde en foutieve aantallen worden vastgelegd. Zo kun je het betrokken werk terugvinden en nagaan of een kwaliteitsprobleem samenviel met extra bewerkingstijd of opnieuw uitgevoerd werk.
Bewaar maatmetingen, testresultaten en kwaliteitsgoedkeuringen in je kwaliteitsworkflow en koppel ze aan de relevante productietaken. De productiegegevens van SkyPlanner helpen het onderzoek te structureren. Een langere geregistreerde tijd of een groter aantal foutieve producten verklaart op zichzelf niet de fysieke oorzaak.
3. Kies de RCA-methode die past bij je onderzoeksvraag
Je hebt niet voor elk probleem alle analysemethoden nodig. Kies de eenvoudigste aanpak die recht doet aan de complexiteit en de gevolgen van de fout. Verdiep het onderzoek als uit de gegevens blijkt dat oorzaken op elkaar inwerken.
| Onderzoeksvraag | Geschikte methode | Wat deze methode op zichzelf niet aantoont |
|---|---|---|
| Welk terugkerend probleem verdient als eerste aandacht? | Paretoanalyse: rangschikken op basis van een vastgelegde maatstaf voor frequentie, tijd of kosten | Welk mechanisme het hoogst gerangschikte probleem veroorzaakt |
| Welke opeenvolging van omstandigheden kan deze fout verklaren? | De 5-waarom-methode, waarbij je de onderbouwing van elk antwoord controleert | Dat een overtuigende reeks antwoorden ook klopt |
| Welke mogelijke oorzaken hebben we over het hoofd gezien? | Visgraatdiagram: ideeën groeperen onder mens, methode, machine, materiaal, meting en milieu | Dat een tak van het diagram een geverifieerde oorzaak is |
| Wat is er veranderd tussen de productie met en zonder de fout? | Veranderingsanalyse en vergelijking van runs met en zonder de fout | Dat de meest recente verandering verantwoordelijk moet zijn |
| Hoe kunnen meerdere gebeurtenissen samenkomen of kan een beheersmaatregel falen? | Foutenboomanalyse of barrièreanalyse, met passende ondersteuning van specialisten | Dat elk in kaart gebracht scenario zich daadwerkelijk heeft voorgedaan |
Bij het probleem met de beugels kan een visgraatdiagram voorkomen dat het team alleen over gereedschappen praat. Met een veranderingsanalyse kun je de aandacht vervolgens richten op het verschil na de omstelling van de opspaninrichting. Gebruik de 5-waarom-methode om een onderbouwde causale keten te onderzoeken, niet om de eerste suggestie tot conclusie te verheffen. Vijf is een hulpmiddel, geen verplicht aantal antwoorden.
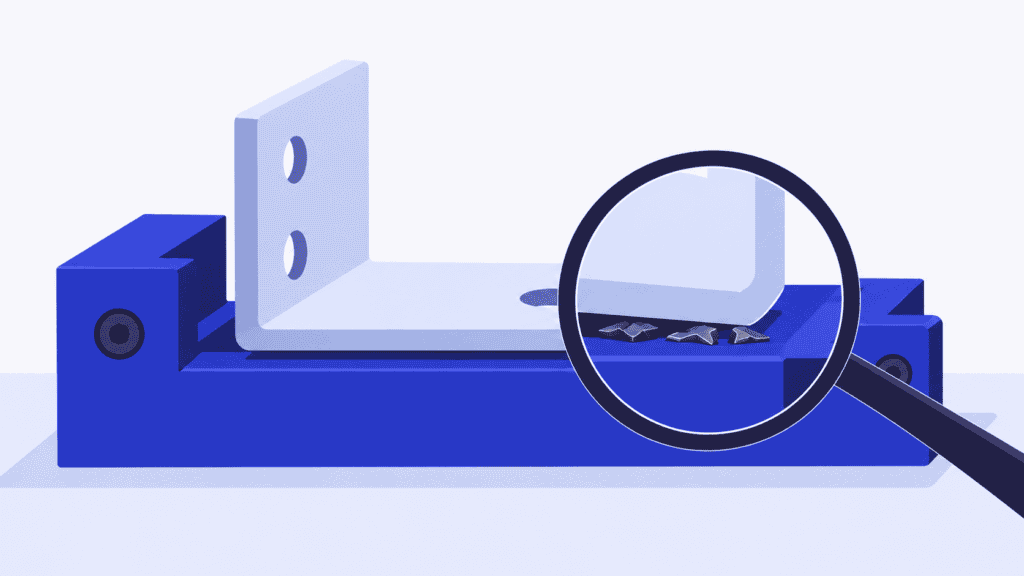
Begin bij de fout, vraag waarom die is ontstaan en gebruik het onderbouwde antwoord als vertrekpunt voor de volgende vraag. Bijvoorbeeld: waarom zit het gat op de verkeerde positie? Het onderdeel lag niet goed aan. Waarom niet? Er lagen nog spanen op het positioneerelement van de opspaninrichting. Waarom waren die niet verwijderd of opgemerkt? De omstelprocedure bevatte geen reiniging en geen controle of het onderdeel goed aanlag. Elk antwoord vraagt om waarnemingen of registraties. Ontbreekt de onderbouwing, noteer dan een open vraag. Laat de analyse vertakken als meerdere omstandigheden van belang zijn, in plaats van alles in één keten te dwingen.
Als een klant of uw kwaliteitssysteem een aanpak volgens de acht disciplines van 8D vereist, gebruik dat bredere kader dan voor het aansturen van het team, de tijdelijke beheersmaatregelen, de analyse, de acties en de afsluiting. RCA maakt daar deel van uit en vervangt die aanpak niet. Een faalwijzen- en effectenanalyse, of FMEA, heeft een ander doel: mogelijke faalrisico’s beoordelen. Werk de relevante risicoanalyse bij met de inzichten uit het onderzoek, maar beschouw een risicorangschikking niet als bewijs voor wat er is gebeurd.
4. Toets de verklaring voordat u voor een oplossing kiest
Formuleer elke serieuze mogelijke verklaring als een toetsbare uitspraak. Wat zou u verwachten waar te nemen als die klopt? Verklaart ze zowel de mislukte als de geslaagde productieruns en het moment waarop het probleem optreedt? Welk bewijs zou haar tegenspreken?
Voor het fictieve probleem met de beugels zou het team de volgende alternatieve verklaringen kunnen onderzoeken:
| Mogelijke verklaring | Te onderzoeken gegevens en waarnemingen | Kritische vraag om de verklaring te toetsen |
|---|---|---|
| Slijtage van het snijgereedschap verschuift de positie van het gat | Staat en gebruik van het gereedschap, naast de inspectieresultaten in tijdsvolgorde | Hangen de afwijkingen samen met de standtijd van het gereedschap, of treden ze direct na een wissel van de opspanmal op? |
| Een gewijzigde programmaversie verandert de positie van het gat | De daadwerkelijk gebruikte programmaversie bij taken met afwijkende en goedgekeurde producten | Levert dezelfde versie onder vergelijkbare omstandigheden ook beugels op die aan de eisen voldoen? |
| Het werkstuk ligt niet steeds goed aan in de opspanmal | Staat van de positioneerelementen, waarnemingen tijdens het instellen en resultaten van maatcontroles | Verandert het resultaat bij een goedgekeurde proef als wordt gecontroleerd dat het werkstuk goed aanligt, terwijl de overige relevante omstandigheden beheerst blijven? |
Stel dat het onderzoek spanen op een positioneervlak aantreft, een daarmee overeenkomende fout in de aanligging en een omstelinstructie die niet voorschrijft dat dit vlak wordt gereinigd en gecontroleerd. Een goedgekeurde proef met een correct voorbereide opspanmal levert resultaten op die aan de eisen voldoen. Samen onderbouwen deze waarnemingen het ontstaansmechanisme sterker dan de constatering dat ‘de afkeur tijdens de late dienst toenam’.
Het team moet ook dan nog alternatieve verklaringen en de proefomstandigheden onderzoeken. Als gereedschap, materiaal en programma allemaal tegelijk zijn gewijzigd, laat een goed resultaat niet zien welke wijziging het verschil maakte. Gebruik een geplande proef of een specialistische experimentele methode die past bij de onzekerheid. Creëer geen gevaarlijke situatie opnieuw om een verklaring te bewijzen.
Stel vervolgens een tweede vraag: waarom is de afwijking niet door de bestaande controles ontdekt? Misschien werd de betreffende maat niet meegenomen in de eerstestukcontrole. Dat is iets anders dan de omstandigheid die de foutieve aanligging veroorzaakte. Het voorkomen van de afwijking en het opsporen van een onverwachte herhaling kunnen verschillende maatregelen vereisen.
‘Menselijke fout’ is geen afdoende eindconclusie. Vraag waardoor de fout kon ontstaan of moeilijk op te merken was: een onduidelijke instructie, een moeilijk toegankelijke controlemethode, een onduidelijke positie van de opspanmal of een ontbrekende verificatie. Het doel is een proces dat betrouwbaar werken ondersteunt, niet een naam om in het rapport te zetten.
5. Vertaal de geverifieerde oorzaak naar uitvoerbaar werk in de fabriek
Kies corrigerende maatregelen die het onderbouwde ontstaansmechanisme aanpakken. In het voorbeeld met de opspanmal kan dat betekenen dat u de positionering verbetert, een duidelijke stap toevoegt voor reiniging en controle van de aanligging, en de eerstestukcontrole herziet. Welke combinatie passend is, hangt af van wat het onderzoek daadwerkelijk vaststelt.
Wijs voor elke actie een verantwoordelijke aan en leg vast wanneer deze gereed moet zijn en hoe de acceptatie wordt gecontroleerd. ‘Iedereen opnieuw trainen’ volstaat niet als de instructie de kritieke voorwaarde nog steeds niet vastlegt. ‘De procedure bijwerken’ is niet afgerond als alleen het document is gewijzigd, maar de nieuwe werkwijze de mensen die het werk uitvoeren nog niet heeft bereikt.
Ook de uitvoering vraagt capaciteit. Voor aanpassing van de opspanmal kan capaciteit in de gereedschapsmakerij nodig zijn. Een validatierun kan beslag leggen op hetzelfde bewerkingscentrum dat al voor klantorders is gereserveerd. Blijft dit werk op een verbeterlijst buiten de productieplanning staan, dan kan het steeds worden uitgesteld of opnieuw als spoedonderbreking opduiken.
Plan het goedgekeurde werk in SkyPlanner
Leg goedgekeurde corrigerende werkzaamheden voor de productie vast als duidelijk omschreven bewerkingen, met realistische tijdsduren, geschikte productiemiddelen, afhankelijkheden en prioriteiten. Neem ook de proefproductie op die nodig is om de wijziging te valideren. Zo houdt de planning rekening met zowel die capaciteitsbehoefte als de openstaande klantorders.
Arcturus, de kunstmatige intelligentie waarmee SkyPlanner plant, berekent de volgorde op basis van de capaciteit en regels die u instelt. De Gantt-tijdlijn laat zien waar het werk past en wat de daaruit voortkomende einddatums betekenen voor andere taken. U bepaalt de prioriteiten en borgt planningsbeslissingen met regels en vergrendelingen. Arcturus berekent de samenhangende planning.
Voor de beugelfabrikant wordt de praktische vraag dan: wanneer kan de aanpassing van de opspanmal klaar zijn, wanneer kan de proef plaatsvinden en welke klanttaken ondervinden daarvan gevolgen? U kunt die afweging maken in één productieplanning, in plaats van handmatig een lijst voor de gereedschapsmakerij en de wachtrijen van meerdere machines bij te werken.
Dat is een goede reden om voor SkyPlanner te kiezen wanneer terugkerende kwaliteitsproblemen steeds tot verrassingen in de planning leiden. U ziet duidelijker hoe de gegevens uit de productie, het werk dat het team heeft goedgekeurd en de leverafspraken waarbinnen dat werk moet passen, samenhangen. SkyPlanner integreert met elk ERP- of MES-systeem via zijn open REST API. Zo kunt u bestaande productiegegevens koppelen aan die gezamenlijke planning.
6. Controleer de effectiviteit onder de omstandigheden waarin het probleem terugkeerde
Een afgeronde actie is niet automatisch een effectieve actie. Spreek vóór de uitvoering af welk resultaat als succes geldt, welke productie wordt beoordeeld, wie die beoordeling uitvoert en wanneer het onderzoek opnieuw moet worden geopend.
In het voorbeeld met de opspanmal biedt één goede batch weinig bewijs als het probleem na omstellingen optrad. Volg meerdere relevante omstellingen, niet alleen een aantal kalenderdagen dat goed uitkomt. Neem alle vergelijkbare productiestarts binnen de afgesproken afbakening mee, ook de mislukte, en controleer of de nieuwe werkwijze daadwerkelijk wordt toegepast.
Hanteer bij de vergelijking dezelfde definitie van de afwijking, dezelfde acceptatieregel en dezelfde meetmethode. Houd de productmix en de omvang van de blootstelling aan de relevante omstandigheden inzichtelijk. Een zuiver illustratief vervolg: 24 afwijkende beugels op 600 geïnspecteerde exemplaren vóór de wijziging is 4%; vier op 800 geïnspecteerde exemplaren erna is 0,5%. Dat is een bemoedigend waargenomen verschil, maar op zichzelf geen bewijs dat de corrigerende maatregel het heeft veroorzaakt. Een andere productmix, inspectieaanpak of combinatie van bedrijfsomstandigheden kan de vergelijking beïnvloeden.
Gebruik resultaten op procesniveau om de oplossing te beoordelen en productieregistraties om de gevolgen ervan te begrijpen. Is het specifieke maatprobleem teruggekeerd? Is er minder herstelbewerking nodig? Is de toegevoegde controle bij het instellen praktisch uitvoerbaar tijdens het werk? Hebt u het probleem verplaatst of een conflict met de leverplanning veroorzaakt?
Blijft het probleem terugkeren, beoordeel dan opnieuw de oorzakelijke verklaring, de opzet van de maatregel en de vraag of deze zoals bedoeld is uitgevoerd. Sluit het rapport niet alleen omdat de toegewezen taken als afgerond zijn gemarkeerd. Als het bewijs de effectiviteit ondersteunt, veranker de geslaagde wijziging dan in de relevante instructies en controles en bekijk waar deze nog meer toepasbaar is. Hef tijdelijke beheersmaatregelen alleen op via de daarvoor geldende goedkeuringsprocedure.
Pak één terugkerend probleem aan met een betere productieplanning
Een bruikbare oorzaakanalyse levert meer op dan een verklaring. Uw team begrijpt de afwijking, heeft bewijs ter onderbouwing van de gekozen maatregel en kan laten zien wat er gebeurde toen het aangepaste proces onder echte productieomstandigheden werd toegepast.
Kies SkyPlanner om het productiewerk eenvoudiger te coördineren: geregistreerde taakresultaten voor gericht onderzoek, goedgekeurde corrigerende werkzaamheden in de gezamenlijke planning en minder handmatig herschikken van de wachtrijen voor het overige werk.
Boek een SkyPlanner-demo en neem één terugkerende afwijking, de betrokken taken en een goedgekeurde corrigerende taak waarvoor productietijd nodig is als uitgangspunt. Verken aan de hand van die situatie hoe de onderzoeksgegevens en het werk verbonden kunnen blijven met uw leverplanning. Wilt u liever eerst de omgeving verkennen? Probeer SkyPlanner met demogegevens.
Jussi Mäntylä
Specialist productieplanning, SkyPlanner


