








この記事では
- ジョブショップは何が違うのか
- ジョブショップスケジューリングが難しいのはなぜか
- 経路が交差するジョブショップスケジューリングの例
- スケジュールにはどんな情報が必要か
- 実行可能なジョブショップスケジュールの作り方
- ジョブショップで使えるスケジューリング手法には何があるか
- 数理最適化と探索的手法
- スケジュールの良し悪しはどう判断するか
- 飛び込み注文や機械停止の後、何が変わるか
- スプレッドシートでは足りなくなるのはいつか
- 自動スケジューリングへの次の一歩
- よくある質問
- スケジューリングとディスパッチングの違いは何ですか?
- フレキシブルジョブショップスケジューリングとは何ですか?
- ジョブショップスケジューリングは受注生産の計画と同じですか?
- 最短のスケジュールなら、必ず納期を守れますか?
- Ganttチャートでジョブショップ問題は解決できますか?
ジョブショップスケジューリングは、共有の機械で各工程をいつ実行するかを決めながら、各作業の工程順序を正しく守るための計画です。作業ごとに工場内を通る経路が異なるため、スケジュールはすべての機械の待ち行列を調整する必要があります。使えるプランなら、次に着手できるもの、待たせるもの、各オーダーがいつ完了するかが分かります。
出発点は、機械と人が実際にこなせる実行可能なスケジュールです。そのうえで、実行可能な案同士を納期の約束に照らして比較します。すべての機械を稼働させ続けても、緊急のオーダーが遅れて出荷されるなら、成功の指標としては不十分です。
この記事で扱う内容:
ジョブショップは何が違うのか
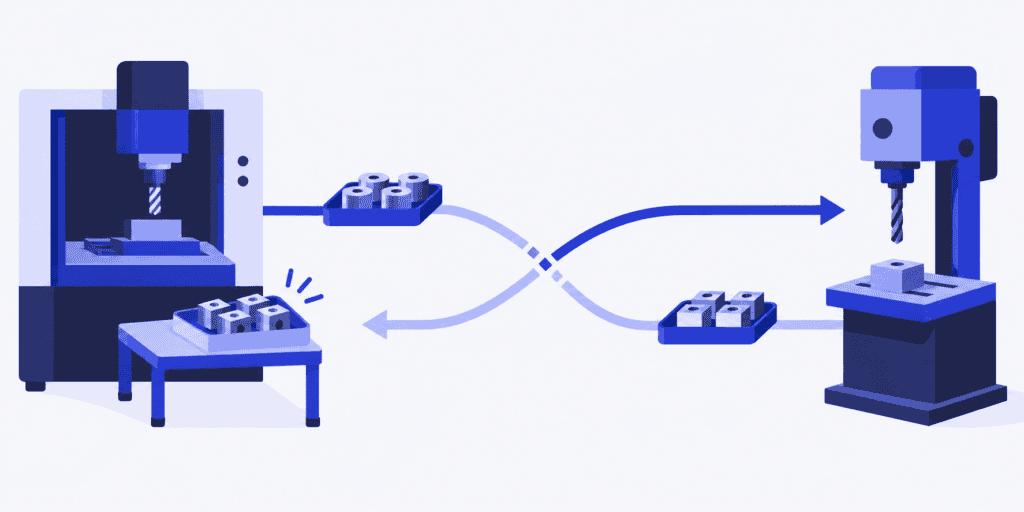
ジョブショップは、行う加工の種類ごとに設備をまとめて配置します。作業は、それぞれの製造工程の順に、これらのリソースの間を移動します。ある部品はフライス加工のあとにドリル加工が必要で、別の部品はドリル加工のあとにフライス加工が必要かもしれません。経路は異なっても、同じ設備を奪い合います。
各作業の工順は決まっています。生産計画担当者は、機械の待ち行列に空きがあるからといって、工程の順序を逆にすることはできません。後続の工程に着手できるのは、必要な前工程が完了してからです。
ジョブショップスケジューリングは生産スケジューリングの一部です。特徴は、すべての機械に通用する単一のオーダー順序が存在しないことがある点です。
| 生産形態の概念 | 内容 | スケジューリング上の判断 |
|---|---|---|
| ジョブショップ | 作業ごとに異なる工程経路 | 共有機械での実行タイミング |
| フローショップ | 共通の機械順序 | その順序に沿った実行タイミング |
| フレキシブルジョブショップ | 代替可能な対応機械 | 機械の選択と実行タイミング |
| 受注生産 | オーダーを起点とする生産 | 着手指示と納期の計画 |
古典的なジョブショップ問題では、各工程に使う機械が指定されています。フレキシブルジョブショップでは、一部の工程を複数の適した機械から選んで実行できます。適しているとは、機械がその作業を行う能力を備えていることを含み、カレンダーに空きがあるだけでは足りません。
受注生産が示すのは別の軸、つまり生産が始まる理由です。顧客仕様のオーダーをジョブショップの経路で作る工場もありますが、受注生産の工場が共通のフロー経路を使うこともあります。オーダーが起点であることだけでは、機械をどうスケジューリングすべきかは決まりません。
ジョブショップスケジューリングが難しいのはなぜか
どの工程にも二つの条件がかかります。先行する作業が完了していること、そして必要な機械が空いていることです。GoogleのOR-Toolsによるジョブショップ問題の解説では、これらを先行制約と重複禁止制約と呼んでいます。基本モデルでは、工程は一度始まると中断せず最後まで実行されます。
これらの条件によって、工場全体の判断が互いに結びつきます。ある工程を前倒しすると、別のオーダーが次に必要とする機械を占有してしまうことがあります。後ろ倒しにすると、下流の機械が待たされることがあります。つまり、ある機械の待ち行列は、他の機械で起きることにも左右されます。
納期順に並べたオーダーリストだけでは、こうした競合は解消しません。先頭のオーダーは前工程の完了待ちなのに、次のオーダーはすぐ着手できる、ということがあります。スケジュールでは、緊急の作業と、今すぐ着手できる工程とを区別する必要があります。
教科書の問題では、通常、加工時間は既知で、稼働状況も単純化されています。実際の計画担当者は、段取り作業、作業者の空き、材料の欠品、検査、進捗の変化にも対処しなければなりません。数学的に成立する順序が現場で役に立つかどうかは、こうした条件で決まります。
経路が交差するジョブショップスケジューリングの例
これは治工具の工房を想定した架空の例です。計画担当のIrisは、ブラケットと治具プレートを08:00に着手できる状態にしています。DevがMill 4を、RosaがDrill 2を操作します。この例の間は、両方の機械と作業者が常に使え、休憩も段取り替えもなく、工程は中断なく実行されます。
| 作業 | 1番目の工程 | 2番目の工程 |
|---|---|---|
| ブラケット | Mill 4:2時間 | Drill 2:1時間 |
| 治具プレート | Drill 2:1時間 | Mill 4:1時間 |
Irisがブラケットを終えてからプレートに着手する場合、ブラケットはフライス盤で08:00から10:00まで、続いてドリル盤で11:00まで加工されます。そのあとRosaがプレートに穴あけを行って正午に終え、Devがフライス加工して13:00に終えます。両方のオーダーが完了するのは13:00です。
機械は別々のオーダーを同時に加工できます。Devが08:00から10:00までブラケットをフライス加工する間に、Rosaは08:00から09:00までプレートに穴あけをします。その後、プレートはフライス盤が空くのを待ちます。10:00にDevがプレートをフライス加工し、Rosaがブラケットに穴あけをします。両方のオーダーが11:00に完了します。
09:00から10:00までの待ちは、オーダー単位の計画では見落としやすい部分です。プレートは最初の工程を終えているのに、次の機械が使用中なのです。この時間帯、ドリル盤は空いています。どちらのオーダーにも、すぐ行える穴あけが残っていないからです。
ここで、プレートを10:00までに仕上げなければならないとします。Irisは、穴あけのあとの09:00から10:00まで、フライス盤をプレート用に確保できます。するとブラケットは、フライス盤を10:00から正午まで、ドリル盤を13:00まで使うことになります。プレートは納期に間に合いますが、ブラケットの完了は遅くなります。
同じ作業量でも、妥当なスケジュールは複数あります。一方は両方のオーダーを早く終え、もう一方はプレートの納期を守ります。どちらの結果を重視するかは、計画担当者の優先順位で決まります。この例はスケジューリングの説明用であり、ソフトウェアの実測結果でも、改善を約束するものでもありません。
スケジュールにはどんな情報が必要か
基本単位は工程です。各工程には、その作業の経路上の位置、信頼できる所要時間、実行できる機械が必要です。その時間を複数の待ち行列に割り振る場合、オーダー全体の見積時間だけでは足りません。
使えるモデルには、次の情報が含まれます。
- 工程順序と、工程間で必要な待ちや搬送。
- 加工時間と段取り時間。見積には数量を反映させます。
- 作業に制約がある場合の、対応可能な機械、治具、工具。
- 稼働カレンダー、保全、作業者の稼働可否。
- その材料を必要とする工程の時点での材料の準備状況。
- 納期と、計画担当者の優先順位。
- 完了した作業、残りの作業、すでに実行中の工程。
納期の約束にかかる時間には、加工だけでなく待ちも含まれます。下流の待ち行列を見落とすと、加工時間の見積が正確でも、オーダーが達成可能に見えてしまうことがあります。
段取りには特に注意が必要です。似た作業をまとめれば段取り替えを減らせることがありますが、その結果の順序も納期の約束を守らなければなりません。段取り時間は実際の機械時間や作業時間を占有します。計画の外に置いておくと、工場が完了できる量を過大に見積もることになります。
計画には、データの管理元を明確にすることも必要です。オーダーや納期はERPから、生産の進捗は現場の実績報告やMESから来ることがあります。どのシステムがどの値を管理し、変更がどのように計画モデルに届くかを全員が把握していると、スケジューリングの評価はより信頼できるものになります。この点は、当サイトの連携の概要で詳しく説明しています。
実行可能なジョブショップスケジュールの作り方
実用的なスケジューリングのサイクルでは、経路データを使える機械時間に結びつけ、そのうえでオーダー全体を確認します。以下の手順は、ボード、スプレッドシート、ソフトウェアによる計画のいずれにも土台として使えます。
- 目的と約束を決める。納期と、すべてが収まらないときに優先すべき作業を明らかにします。顧客の希望日と、計画で裏づけられる日付は分けて扱います。
- 現在の状況を把握する。完了した工程、実行中の作業とその残り時間の見込みを記録します。材料不足や使えない機械は、見える状態にしておきます。
- 着手可能な工程を特定する。先行工程、材料、工具、人員を確認します。着手可能な各工程を、適した機械の稼働カレンダーに当てはめます。
- 競合する待ち行列を解消する。合意した優先ルールに従い、着手可能な工程のどれを先に実行するかを選びます。段取り時間を含め、その選択が下流の工程に及ぼす影響を確認します。
- 各オーダーを完了まで追う。待ちを含めて、経路全体をたどります。完了時点を、納期の約束や、最終検査・梱包・出荷の作業と照らし合わせます。
- 一貫した計画を発行する。作業者に次の作業の待ち行列を明確に示し、変更になった約束を関係者に伝え、実績の進捗を次のスケジューリングサイクルの更新に使います。
ここでは有限能力スケジューリングが重要になります。機械時間を二重に割り当てることはできません。また、スケジュールには、必要な作業者がいつ空くかも反映させる必要があります。同じ人が2台を続けて操作しなければならないなら、空いている機械が2台あっても、並行して使える能力にはなりません。
納期までに作業が収まらない場合、順番を入れ替えるだけでは足りないことがあります。対応できる別の機械、稼働時間の追加、外注、あるいは約束内容の変更が必要になるかもしれません。工場がどれだけの仕事を引き受けられるかというより広い問いは、製造業の生産能力計画で扱います。
ジョブショップで使えるスケジューリング手法には何があるか
ディスパッチング手法は、待ち行列の中から次に着手できる工程を選びます。選び方が分かりやすく、毎回同じ基準で判断できるのが利点です。一方で、局所的には良い選択でも、その注文の経路の先で悪い結果を招くことがあります。
| 手法 | 次に選ぶ工程 | 主な注意点 |
|---|---|---|
| 先着順 | 到着が最も早い工程 | 急ぎの作業が待たされることがある |
| 最早納期順 | 納期が最も近い工程 | 注文ごとに残りの作業量が異なる |
| 最短処理時間順 | 着手可能な工程のうち最も短いもの | 長い作業が後回しになることがある |
| 最小余裕時間順 | 残りの作業時間を差し引いた余裕が最も小さい工程 | 見積もりを常に最新にしておく必要がある |
| クリティカルレシオ順 | 残りの処理時間に対する納期までの時間の比率が最も小さい工程 | 待ち行列の確認は別途必要 |
先着順は、到着順に並べるだけの単純な待ち行列です。到着順という基準は一貫していますが、先に着いた長い工程が、納期の厳しい後続の作業を足止めすることがあります。
最早納期順は、納期の約束に注目する方法です。ただし、各注文にどれだけ作業が残っているか、次の工程に着手できる状態かどうかは分かりません。納期が後の注文でも、残りの経路が長ければ、先に手を付けるべき場合があります。
最短処理時間順は、短い工程から先に進める方法です。ワシントン大学のスケジューリング講義資料では、機械が1台だけの単純な場合に平均フロータイムを短くできる手法として説明されています。しかし、経路が交差し、納期が競合し、段取り替えも発生するジョブショップで、同じ結果が保証されるわけではありません。
余裕時間は、納期までの時間から残りの処理時間を引いた値です。クリティカルレシオは、納期までの時間を残りの処理時間で割った値です。この比率が1を下回ると、待ち時間を含めなくても、処理作業だけで残り時間を超えていることになります。どちらの指標も、最新の見積もりと、一貫した稼働カレンダーが前提です。それでも、経路上の待ち行列は計画担当者が確認する必要があります。
数理最適化と探索的手法
最適化モデルでは、工程、時間の制約、目的を記述し、それらを満たすスケジュールを探索します。OR-Toolsのサンプルは、制約プログラミングでメイクスパン(全作業の開始から最後の完了までの所要時間)を最小化するものです。自分で問題をモデル化してみたい読者にとって、技術的に参考になります。
ヒューリスティクスやメタヒューリスティクスは、全体として最適であることを証明するとは限らず、良いスケジュールを探します。学習ベースの手法も研究されています。生産計画担当者にとって大事なのは手法の名前よりも、入力、目的、制約が自社の工場の実態を表しているかどうかです。
古典的なジョブショップ問題は、選択が互いに影響し合うため、計算が難しい問題です。そのため、実務でツールを評価するときは、スケジュールの質に加えて、見直した計画が実際に使える早さで得られるかどうかも見ます。教科書上の結果から、市販製品の計算時間やアルゴリズムが分かるわけではありません。
スケジュールの良し悪しはどう判断するか
メイクスパンは、一連の作業の開始から最後の作業の完了までの期間を測る指標です。工房の例では、2つの経路を重ねて進めると、全体がより早く終わります。プレートの納期を優先すると、結果は変わります。
納期に関する指標が答えるのは別の問いで、どの注文が遅れ、どれだけ遅れるかです。平均では重要な遅延注文が見えなくなることがあるため、計画担当者は、事業として守るべき個別の約束も確認します。
フロータイムは、作業が投入されてから完了するまでシステムに留まる時間を、待ち時間も含めて測ります。仕掛かり在庫(仕掛品)は、投入済みで未完了の作業がどれだけ残っているかを示します。ある機械の待ちが短くなっても、同じ作業が次の機械で待つなら、あまり意味がありません。
稼働率は機械の負荷を把握するのに役立ちますが、目的としては不十分です。例でIrisがそうしているように、緊急の注文を守るために、あえて空きを残すことがあります。重要度の低い作業ですべての空きを埋めると、本当に大事な次の工程を遅らせかねません。
公平に比較するには、作業量、カレンダー、資材の前提、優先度を同じにします。そうしないと、完了日が良く見えても、単に能力を多く見込んだ、あるいは制約を省いたからにすぎない場合があります。
飛び込み注文や機械停止の後、何が変わるか
飛び込み注文は、すでに約束した作業と時間を取り合います。機械が止まると、既存の待ち行列から時間が失われます。遅れた工程が後続の待ち行列に流れ込むため、どちらの変化も、最初に影響を受けた機械以外の注文に波及する可能性があります。
計画の見直しは、実際の現状から始めます。完了したもの、実行中のもの、まだ動かせるものを確認します。新しい計算を白紙のタイムラインから始めたからといって、すでに進行中の工程が計画から消えてはいけません。
次に計画担当者は、影響を受ける経路を完了日まで通して確認します。工程を別の機械に移して効果があるのは、その機械が対応可能で、残りの経路もそれに続けられる場合だけです。最初の工程が早まったからといって、納品が早まるとは限りません。
変更が頻繁に起きると、制約となる機械が移ることもあります。穴あけの多い注文構成と、フライス加工の多い構成では、できる待ち行列が違うかもしれません。先週最も忙しかった機械は有力な手がかりですが、恒久的な答えではありません。
オペレーターには見直し後の待ち行列が必要で、営業には約束が変わったことを知らせる必要があります。再計算したタイムラインが役に立つのは、チーム全員が同じ版を見て作業している場合に限られます。
スプレッドシートでは足りなくなるのはいつか
ボードやスプレッドシートは、小規模で安定した工場なら機能します。計画担当者がすべての経路と競合を目で確認できるからです。作業数がいくつを超えたら破綻するという決まった数字はありません。むしろ、変更のたびに確認すべき依存関係のある作業がどれだけあるかが、より有用な目安になります。
1件の注文を更新するたびに、複数の機械の待ち行列、オペレーターのカレンダー、納期の約束を突き合わせる必要があると、手作業の計画は脆くなります。部門ごとに別々のコピーを持っていると、正しく見えるスケジュールがすでに現場では古くなっていることもあります。
ツールを評価するには、代表的な経路と、現実的な入力データが必要です。確かめるべきなのは、そのツールが工程の順序、使える機械、稼働可否、優先度を表現できるか、そして、計画担当者やオペレーターが出てきた待ち行列を理解できるかどうかです。
見栄えのよいGanttチャートは時間配置を表示するだけで、そのスケジュールが実行可能であることの証明にはなりません。確認すべきなのは、使えない機械、不在の人員、準備できていない資材がないまま作業が経路どおりに進められるか、そして、変更後も納期への影響が明確に分かるかどうかです。
自動スケジューリングへの次の一歩
SkyPlanner の生産スケジューリングソフトウェアは、リソース、シフト、オペレーター、資材、そして計画担当者が設定した優先度をもとにスケジュールを計算します。Arcturus がスケジュールを再計算し、結果はGanttビューに表示されます。オープンなREST APIにより、あらゆるERPやMESと連携できます。優先度を決めるのは計画担当者で、計算はそれに従います。この流れはデモデータで試せるトライアルで確かめられます。自社の生産要件について相談したい場合は、営業担当によるデモをご利用ください。
受託加工の公開事例として、Eskomatic のお客様事例も、このガイドとあわせてお読みいただけます。
よくある質問
スケジューリングとディスパッチングの違いは何ですか?
スケジューリングは、計画期間全体にわたって、工程に時刻と機械を割り当てます。ディスパッチングは、あるリソースで次に着手できる工程を選ぶ、または着手させる作業です。ディスパッチングでの選択は、全体のスケジュールや納期の優先度と矛盾しないようにする必要があります。
フレキシブルジョブショップスケジューリングとは何ですか?
工程の時間配置に、機械の選択が加わったものです。1つの工程を複数の対応可能な機械で実行できるため、計画担当者またはスケジューリング手法が、どこで、いつ実行するかの両方を決める必要があります。
ジョブショップスケジューリングは受注生産の計画と同じですか?
いいえ。ジョブショップは、共有する機械を通る工程の経路が作業ごとに異なる状態を指します。受注生産は、顧客の注文をきっかけに生産が始まる方式を指します。両者が同時に成り立つことはありますが、どちらか一方がもう一方を定義するわけではありません。
最短のスケジュールなら、必ず納期を守れますか?
いいえ。メイクスパンを最小にすれば、作業全体は早く終わります。それでも、特定の注文が遅れることはあります。優先度を決めたりスケジュールを比較したりするときは、納期を別に見る必要があります。
Ganttチャートでジョブショップ問題は解決できますか?
Ganttチャートは割り当てと時間配置を示すので、重なりや待ちを確認しやすくなります。ただし、割り当てを決め、制約を守らせる方法は別に必要です。見やすいチャートがあるだけでは、実行可能であることの裏付けにはなりません。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


