








Dans cet article
- Quelle est la différence entre fabrication discrète et fabrication par procédé ?
- Production par lots, en continu ou à la commande : des notions différentes
- Une même usine peut-elle combiner les deux types de fabrication ?
- Traduisez cette comparaison en exigences pour votre usine
- Des données de production justes ne suffisent pas : il faut aussi un planning réalisable
- Laissez SkyPlanner calculer le planning, gardez la maîtrise des priorités
- L’exemple concret d’Opes Corporation
- Choisissez un système adapté, puis allégez la charge d’ordonnancement
Accueil » Ressources » Fabrication discrète et fabrication par procédé : ce que votre système doit gérer
Temps de lecture estimé : 9 minutes
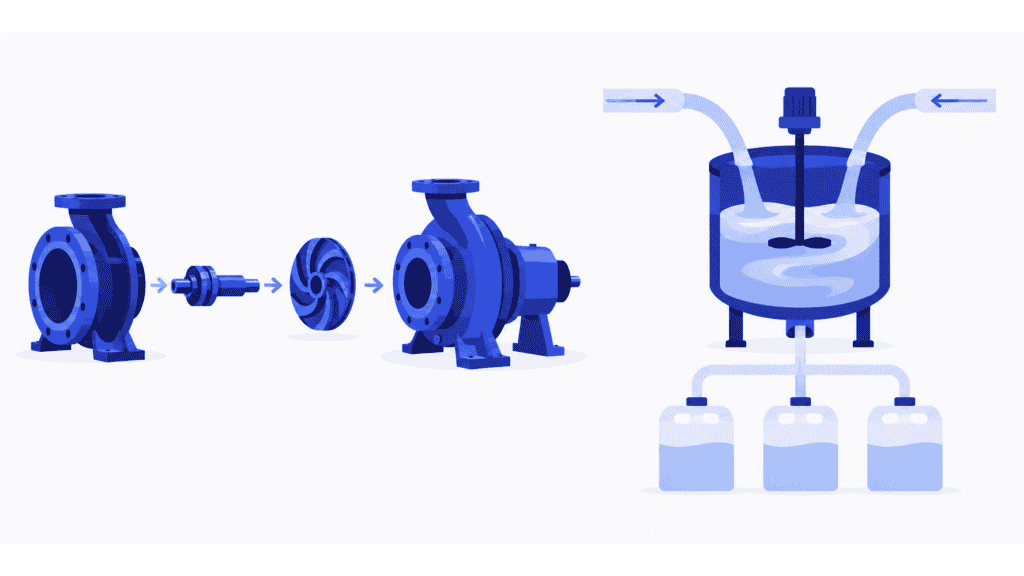
La fabrication discrète produit des unités identifiables, comme des pompes, des circuits imprimés ou des composants usinés. La fabrication par procédé transforme des matières selon une formule ou une recette, comme pour les peintures, les boissons et les produits chimiques de spécialité. Cette différence détermine la manière de définir les produits, d’enregistrer la production et de contrôler la qualité.
Pour un industriel qui choisit un logiciel, c’est un point de départ, mais cela ne suffit pas pour décider. Un système peut contenir la bonne nomenclature ou la bonne recette tout en laissant au planificateur le soin de déterminer quelle opération peut passer ensuite sur un équipement partagé.
Commencez par comprendre ce qui distingue ces deux types de fabrication. Faites ensuite la part entre les données que votre entreprise doit enregistrer et le travail d’ordonnancement que votre équipe doit cesser de faire à la main. SkyPlanner APS prend en charge ce calcul et vous fournit un planning de production qui relie les opérations entre elles, tout en vous laissant la maîtrise des priorités.
Quelle est la différence entre fabrication discrète et fabrication par procédé ?
En fabrication discrète, la production s’organise autour de pièces individuelles et d’unités finies. Une pompe comprend un corps, une roue, un arbre et d’autres composants. Sa nomenclature indique les éléments qui la composent ; sa gamme de fabrication décrit les opérations nécessaires à sa fabrication et à son assemblage.
La fabrication discrète ne se limite pas à l’assemblage : elle comprend aussi l’usinage et les autres opérations de fabrication de pièces. Un composant découpé dans une ébauche métallique reste une pièce identifiable, même s’il est impossible de reconstituer l’ébauche d’origine à partir de ce composant. La possibilité de démonter un produit est une illustration utile, mais pas un critère de classification fiable.
En fabrication par procédé, la production s’organise autour de la transformation des matières, par exemple par mélange, réaction, chauffage ou homogénéisation. Une formule définit les proportions des matières ; une recette peut aussi préciser les instructions et les conditions de fabrication. La production est souvent gérée en poids ou en volume avant d’être conditionnée en unités commercialisables.
On peut compter des comprimés ou des flacons de shampooing, mais cela ne fait pas de leur formulation une fabrication discrète. Regardez comment le produit est fabriqué, et pas seulement comment il est vendu.
| Critère de comparaison | Fabrication discrète | Fabrication par procédé | Points à vérifier dans votre logiciel |
|---|---|---|---|
| Définition du produit | Pièces, ensembles, variantes et révisions | Formules, proportions des ingrédients et instructions de fabrication | Le système peut-il tenir à jour la définition approuvée et répercuter correctement ses modifications en production ? |
| Quantités de production | Pièces, ensembles ou lots de pièces | Quantités en vrac, lots et quantités conditionnées | Peut-il faire le lien entre les unités d’achat, de consommation, de production et de vente ? |
| Flux de production | Opérations d’usinage, de fabrication de pièces, d’assemblage et d’essai, par exemple | Étapes de mélange, de transformation, de mise en attente et de remplissage, par exemple | Peut-il représenter l’enchaînement réel des opérations, les transferts entre étapes et les besoins en ressources ? |
| Enregistrements de production et de qualité | Composants ou lots utilisés, contrôles et suivi par numéro de série si nécessaire | Lots d’ingrédients, résultats du procédé, statut des lots et durée de conservation, selon les besoins | Pouvez-vous assurer la traçabilité des matières et composants requis et empêcher les produits non approuvés de passer à l’étape suivante ? |
| Production obtenue et pertes | Unités terminées, rebuts et reprises | Rendement réel, pertes et, parfois, plusieurs produits issus d’un même procédé | Le système peut-il rapprocher la consommation réelle, la production utilisable et le coût de production ? |
Ces différences portent sur les besoins dominants, pas sur des listes de fonctionnalités exclusives à chaque type. Les industriels qui fabriquent par procédé peuvent utiliser des nomenclatures, et ceux qui font de la fabrication discrète peuvent avoir besoin d’une traçabilité par lot, de dates de péremption ou d’enregistrements qualité détaillés. Ce sont votre produit et votre procédé réels qui déterminent les exigences.
Production par lots, en continu ou à la commande : des notions différentes
Il est facile de confondre trois choix distincts sous une seule étiquette pour décrire une usine.
La distinction entre fabrication discrète et fabrication par procédé décrit la nature du travail de fabrication. La distinction entre production par lots et production en continu décrit l’organisation des flux de production. Un atelier d’usinage peut produire un lot d’équerres identiques ; un fabricant de peinture peut produire un lot à partir d’une formule. La production par lots existe dans les deux types de fabrication.
Un procédé continu maintient un flux permanent au lieu de produire des lots séparés, avec un début et une fin définis. Même dans ce cas, le remplissage ou le conditionnement en aval peut être organisé en ordres distincts. Une usine peut donc avoir besoin de piloter un procédé continu en amont et d’ordonnancer des opérations en aval.
La fabrication à la commande, la fabrication sur stock et l’assemblage à la commande décrivent la manière dont la demande déclenche la production. Un industriel en fabrication discrète peut produire des pompes standard pour le stock ou attendre une commande client. Un industriel en fabrication par procédé peut fabriquer un produit selon une formule standard pour le stock ou lancer un lot pour un client précis. Ces stratégies ne remplacent pas la distinction entre fabrication discrète et fabrication par procédé.
Cette distinction compte lors du choix d’un logiciel : dire « nous fabriquons sur stock » renseigne un fournisseur sur votre politique de planification, mais presque pas sur vos besoins de gestion des formules, des révisions de composants ou de conversion des quantités en vrac en quantités conditionnées.
Une même usine peut-elle combiner les deux types de fabrication ?
Oui. Dans une même usine, les exigences de fabrication peuvent varier selon les produits ou les étapes. Une entreprise peut élaborer une matière selon une formule dans un service et fabriquer dans un autre un ensemble qui l’utilise. Certains ERP prennent en charge les deux modes au sein d’une même usine.
Le conditionnement ne suffit pas, à lui seul, à trancher. Le remplissage de contenants avec un produit formulé fait intervenir des composants d’emballage, des quantités et une capacité de ligne. Il ne supprime pas la nécessité de gérer la formule et l’historique de production du produit.
Dans une production mixte, suivez les transferts entre étapes. Quelle quantité sort de l’étape amont ? Quand devient-elle disponible pour l’étape suivante ? Quelles informations sur la version du produit, le lot de matière ou le statut qualité doivent l’accompagner ? Le logiciel doit préserver ce lien, plutôt que de proposer à chaque service un écran convaincant, mais déconnecté des autres.
Traduisez cette comparaison en exigences pour votre usine
Choisissez un produit représentatif et suivez-le depuis sa définition approuvée jusqu’à son entrée en stock de produits finis. Incluez une variante qui pose régulièrement problème, plutôt que de limiter la démonstration à la commande récurrente la plus simple.
Imaginez que vous comparez deux fabricants. Le premier produit des pompes industrielles. Le second prépare un nettoyant selon une formule, puis le conditionne dans différents formats.
Pour le fabricant de pompes, la révision d’un composant constitue un test important. Le système doit identifier la version à utiliser pour l’ordre de fabrication, afficher les composants et la gamme de fabrication nécessaires, puis conserver les enregistrements de production requis pour cette unité. Si une pièce achetée manque, le planning d’assemblage ne doit pas supposer que la fabrication de la pompe peut simplement se poursuivre.
Pour le fabricant de nettoyant, un test plus révélateur porte sur le lien entre la formule approuvée, la quantité réellement produite en vrac et la production conditionnée. L’équipe peut aussi avoir besoin d’enregistrer les lots d’ingrédients, de gérer la libération qualité et la durée de conservation, ou de comptabiliser les rendements. Faites démontrer les exigences propres à ce procédé ; ne supposez pas qu’un écran intitulé « lot » les couvre toutes.
Dans les deux cas, demandez au fournisseur de démontrer un traitement complet de bout en bout, et pas simplement de présenter une liste de modules :
- De la définition à l’ordre de fabrication : quelle version approuvée est utilisée, et que se passe-t-il lorsqu’elle change ?
- Des matières à la production utilisable : comment sont enregistrées les consommations, les quantités terminées, les pertes et les informations de traçabilité requises ?
- De la libération au passage à l’opération suivante : quelles conditions rendent le travail réellement prêt à démarrer, et comment cette disponibilité est-elle transmise au planning ?
- Du changement à la livraison : lorsque les matières disponibles, la capacité ou les priorités changent, qui calcule les conséquences sur les autres ordres de fabrication ?
Les trois premières questions permettent de vérifier si vos données de production et vos contrôles d’exécution sont adaptés au travail à réaliser. La quatrième met en évidence un besoin d’ordonnancement auquel le seul type de fabrication ne permet pas de répondre.
Cette distinction est particulièrement importante en fabrication continue. Coordonner des opérations de production distinctes n’est pas la même chose que piloter un réseau de réacteurs ou de cuves reliés en continu. Si les contraintes de flux continu déterminent le fonctionnement de votre usine, intégrez-les explicitement à l’évaluation du système.
Des données de production justes ne suffisent pas : il faut aussi un planning réalisable
Revenons à nos deux usines. Le fabricant de pompes dispose du bon indice de révision des composants et d’ordres de fabrication complets. Le fabricant de nettoyants dispose d’une formulation approuvée et des données de production nécessaires. Tous deux peuvent pourtant se heurter au même problème dès le matin : une commande urgente exige de la capacité déjà affectée à d’autres travaux.
Chez le fabricant de pompes, déplacer une opération d’usinage peut retarder l’assemblage et les essais. Chez le fabricant de nettoyants, une modification de la disponibilité prévue du produit en vrac peut perturber plusieurs séries de remplissage. Examiner la première ressource touchée ne suffit pas : le planificateur doit connaître les répercussions sur l’ensemble de la gamme de fabrication et sur les commandes qui sollicitent les mêmes ressources.
Votre ERP ou votre MES calcule peut-être déjà ce planning de manière satisfaisante. Si c’est le cas, exploitez cette fonctionnalité. Mais si l’équipe doit encore exporter les opérations et reconstituer des files d’attente séparées après chaque changement, cette difficulté persistante justifie pleinement l’ajout de SkyPlanner, plutôt que le remplacement d’un système de production par ailleurs adapté.
Laissez SkyPlanner calculer le planning, gardez la maîtrise des priorités
SkyPlanner réunit les postes de travail, les horaires d’équipe, les opérateurs, les matières et les priorités dans un même planning de production. Vous définissez les opérations, les postes capables de les réaliser, les durées et les dépendances. Arcturus, son IA d’ordonnancement, calcule quand exécuter les opérations en fonction des capacités et des règles configurées.
Le diagramme de Gantt affiche l’enchaînement obtenu sur les différentes ressources. Au lieu de reprendre séparément la file d’attente de chaque machine, vous voyez quels engagements sont touchés et pouvez décider de la marche à suivre : préserver une commande prioritaire, exploiter la capacité disponible ailleurs ou discuter d’une autre date de livraison.
L’ordonnancement intègre au calcul la disponibilité des matières enregistrée dans le système : un créneau machine libre ne suffit donc pas à déclencher la planification d’une opération qui ne pourrait pas démarrer faute de matières disponibles. Les décisions de libération qualité requises doivent toutefois se refléter dans les informations de disponibilité utilisées pour la planification. Une matière présente en stock n’est pas nécessairement une matière autorisée à être utilisée.
Vous pilotez Arcturus en fixant les priorités et en verrouillant certains éléments du planning. Lorsque la situation en production change, il recalcule le planning en respectant ces consignes. Vous réduisez ainsi la coordination manuelle et disposez d’une base plus claire pour vos décisions de capacité et de livraison, que les opérations planifiées servent à fabriquer des composants individuels ou s’inscrivent dans une fabrication par procédé.
L’exemple concret d’Opes Corporation
Opes Corporation travaille à la croisée des industries chimique et alimentaire. L’entreprise fabrique sur stock des cartes aromatisées, généralement sur la base d’engagements clients prévisibles. Avant SkyPlanner, la planification de la production reposait sur Excel et sur une application distincte de gestion d’entrepôt, sans lien entre ces informations, la gestion financière et les achats.
Lors du renouvellement de son ERP, Opes a choisi SkyPlanner pour la planification de la production et l’a intégré à Visma Nova. Le déploiement s’est déroulé par étapes, pour permettre au personnel de se former et de tester les nouvelles méthodes de travail. Au quotidien, les opérateurs déclarent les quantités produites, les matières premières consommées et les causes de pertes, tandis que l’équipe dispose d’une vue partagée des capacités.
Cette visibilité est précieuse lorsque des séries de développement produit ou de petites commandes urgentes s’ajoutent au programme. Opes explique que le planning de production se met à jour automatiquement et montre les répercussions sur les délais de livraison. Les planificateurs peuvent ainsi voir quand les opérations se termineront et ajuster le planning plus rapidement.
La leçon à retenir n’est pas que tous les fabricants par procédé ont besoin de la même configuration. C’est que des données adaptées à la production et un meilleur ordonnancement peuvent fonctionner de concert avec un ERP existant. Opes a obtenu une vision plus claire de sa production sans faire du remplacement intégral de l’ERP la réponse à son besoin de planification.
Découvrez le récit complet dans le témoignage d’Opes Corporation sur SkyPlanner.
Choisissez un système adapté, puis allégez la charge d’ordonnancement
Une comparaison utile doit déboucher sur des exigences, pas sur une étiquette. La définition de vos produits, la gestion des quantités, la traçabilité et les contrôles d’exécution doivent correspondre à votre manière de fabriquer. Votre planning doit ensuite coordonner les ressources réelles nécessaires pour réaliser ce travail.
Choisissez SkyPlanner si cette coordination oblige encore le planificateur à reconstituer les files d’attente à la main. SkyPlanner s’intègre à tout ERP ou MES grâce à son interface REST API ouverte : vous conservez les systèmes qui répondent aux besoins de votre entreprise et dotez la production d’un meilleur moteur d’ordonnancement. Arcturus effectue les calculs ; vous maîtrisez les priorités et examinez les conséquences dans la vue Gantt.
Réservez une démonstration de SkyPlanner et préparez un exemple représentatif de flux de fabrication, avec le goulot d’étranglement qu’il partage avec d’autres flux et un changement récent difficile à intégrer au planning. L’échange portera ainsi sur des questions concrètes : quelles tâches SkyPlanner pourrait-il prendre en charge pour votre équipe, et comment pourriez-vous en voir les conséquences avant de vous engager sur une prochaine livraison ? Si vous préférez d’abord explorer l’outil, essayez SkyPlanner avec des données de démonstration.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


