








W tym artykule
- Czym różni się produkcja dyskretna od procesowej?
- Produkcja partiami, ciągła i na zamówienie — różne pojęcia
- Czy jeden zakład może stosować oba rodzaje produkcji?
- Przełóż porównanie na wymagania własnego zakładu
- Poprawna ewidencja produkcji nie zastąpi wykonalnego harmonogramu
- Powierz obliczanie harmonogramu SkyPlanner, a sam ustalaj priorytety
- Jak to wygląda w Opes Corporation
- Dobierz system do produkcji, a potem odciąż zespół w harmonogramowaniu
Strona główna » Zasoby » Produkcja dyskretna a procesowa: co musi obsłużyć Twój system
Szacowany czas czytania: 9 minut
Produkcja dyskretna polega na wytwarzaniu odrębnych, możliwych do zidentyfikowania sztuk, takich jak pompy, płytki drukowane czy części obrabiane mechanicznie. Produkcja procesowa przekształca materiały zgodnie z określonym składem lub recepturą — tak powstają farby, napoje i specjalistyczne wyroby chemiczne. Ta różnica wpływa na sposób definiowania produktów, ewidencjonowania produkcji i kontroli jakości.
Dla producenta wybierającego oprogramowanie jest to punkt wyjścia, ale nie jedyne kryterium decyzji. System może zawierać poprawne zestawienie materiałowe lub recepturę, a mimo to planista nadal musi sam ustalać, którą operację można wykonać jako następną na współdzielonym urządzeniu.
Najpierw poznaj różnice między tymi rodzajami produkcji. Następnie oddziel ewidencję potrzebną firmie od prac związanych z harmonogramowaniem, których Twój zespół nie powinien już wykonywać ręcznie. SkyPlanner APS wykonuje te obliczenia i tworzy spójny plan produkcji, a Ty zachowujesz kontrolę nad priorytetami.
Czym różni się produkcja dyskretna od procesowej?
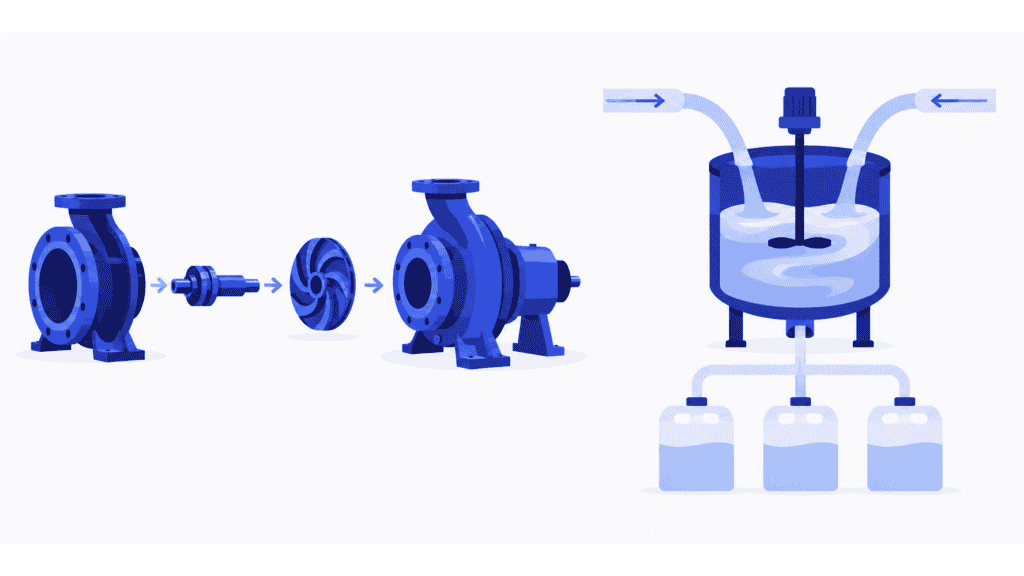
W produkcji dyskretnej pracę organizuje się wokół poszczególnych części i gotowych sztuk wyrobu. Pompa składa się z korpusu, wirnika, wału i innych elementów. Zestawienie materiałowe określa, co wchodzi w jej skład, a marszruta technologiczna — jakie operacje są potrzebne do jej wykonania i zmontowania.
Produkcja dyskretna obejmuje nie tylko montaż, lecz także obróbkę mechaniczną i wytwarzanie części. Element wycięty z metalowego półfabrykatu nadal jest odrębną, możliwą do zidentyfikowania częścią, choć nie da się przywrócić mu postaci materiału wyjściowego. Możliwość rozłożenia wyrobu na części dobrze obrazuje to rozróżnienie, ale nie jest wiarygodnym kryterium klasyfikacji.
W produkcji procesowej pracę organizuje się wokół przekształcania materiałów, na przykład przez mieszanie, reakcje chemiczne, ogrzewanie czy sporządzanie mieszanin. Formuła określa proporcje składników, a receptura może zawierać również instrukcje i warunki prowadzenia procesu. Ilość wytworzonego produktu często określa się według masy lub objętości, zanim zostanie on zapakowany w jednostki przeznaczone do sprzedaży.
Tabletki czy butelki szamponu można policzyć, ale nie oznacza to, że wytwarzanie tabletek lub szamponu według receptury jest produkcją dyskretną. Liczy się sposób wytwarzania produktu, a nie tylko to, jak jest sprzedawany.
| Kryterium porównania | Produkcja dyskretna | Produkcja procesowa | Co sprawdzić w oprogramowaniu |
|---|---|---|---|
| Definicja produktu | Części, zespoły, warianty i wersje | Formuły, proporcje składników i instrukcje prowadzenia procesu | Czy system pozwala utrzymywać zatwierdzoną definicję produktu i prawidłowo przenosić jej zmiany do produkcji? |
| Ilości produkcyjne | Sztuki, zespoły lub partie części | Ilości produktu luzem, partie i ilości produktu w opakowaniach | Czy system potrafi powiązać jednostki miary stosowane przy zakupie, zużyciu, produkcji i sprzedaży? |
| Przebieg produkcji | Operacje takie jak obróbka mechaniczna, wytwarzanie części, montaż i testowanie | Etapy takie jak mieszanie, przetwarzanie, przetrzymywanie i rozlew | Czy system odwzorowuje rzeczywistą kolejność prac, przekazywanie produktu między etapami i zapotrzebowanie na zasoby produkcyjne? |
| Dokumentacja produkcyjna i jakościowa | Zużycie komponentów lub partii, kontrole oraz, w razie potrzeby, ewidencja numerów seryjnych | Partie składników, wyniki procesu, status partii i, gdy ma to znaczenie, okres przydatności | Czy można prześledzić wymagane materiały wejściowe i zablokować przekazanie niezatwierdzonego produktu do dalszych etapów? |
| Wynik produkcji i straty | Gotowe sztuki, braki i wyroby do poprawy | Rzeczywisty uzysk, straty, a niekiedy kilka produktów z jednego procesu | Czy system umożliwia rozliczenie rzeczywistego zużycia, ilości użytecznego produktu i kosztu produkcji? |
To różnice w rozłożeniu akcentów, a nie rozłączne listy funkcji. W produkcji procesowej można korzystać z zestawień materiałowych, a w produkcji dyskretnej mogą być potrzebne identyfikowalność partii, terminy przydatności czy szczegółowa dokumentacja jakościowa. Wymagania wynikają z rzeczywistego produktu i procesu.
Produkcja partiami, ciągła i na zamówienie — różne pojęcia
Łatwo sprowadzić trzy odrębne kwestie do jednej etykiety opisującej zakład.
Podział na produkcję dyskretną i procesową opisuje charakter wytwarzania. Podział na produkcję partiami i ciągłą określa sposób jego przebiegu. Zakład obróbki mechanicznej może wykonać partię identycznych wsporników, a producent farb — partię według określonej receptury. Produkcja partiami występuje w obu rodzajach produkcji.
Proces ciągły utrzymuje nieprzerwany przepływ zamiast wytwarzać kolejne, wyraźnie wydzielone partie. Nawet w takim przypadku późniejszy rozlew lub pakowanie mogą odbywać się w ramach odrębnych zleceń. Zakład może więc potrzebować sterowania procesem ciągłym na wcześniejszych etapach oraz harmonogramowania operacji na dalszych.
Produkcja na zamówienie, produkcja na magazyn i montaż na zamówienie opisują, jak popyt uruchamia produkcję. Producent stosujący produkcję dyskretną może wytwarzać standardowe pompy na magazyn lub czekać na zamówienie klienta. Producent procesowy może wytwarzać produkt o standardowej recepturze na magazyn albo uruchamiać partię dla konkretnego klienta. Strategie te nie zastępują podziału na produkcję dyskretną i procesową.
Ma to znaczenie przy wyborze oprogramowania: stwierdzenie „produkujemy na magazyn” mówi dostawcy coś o zasadach planowania, ale niewiele o tym, czy potrzebujesz zarządzania recepturami, wersjami komponentów lub przeliczania ilości produktu luzem na ilość w opakowaniach.
Czy jeden zakład może stosować oba rodzaje produkcji?
Tak. Różne produkty lub etapy w tym samym zakładzie mogą mieć różne wymagania produkcyjne. Firma może w jednym dziale wytwarzać materiał według receptury, a w drugim produkować zespół, w którym ten materiał jest wykorzystywany. Niektóre systemy ERP obsługują oba rodzaje produkcji w obrębie jednego zakładu.
Samo pakowanie nie przesądza o klasyfikacji. Rozlew produktu wytworzonego według receptury do pojemników wymaga uwzględnienia materiałów opakowaniowych, ilości i zdolności produkcyjnej linii. Nie znosi jednak potrzeby zarządzania recepturą i historią produkcji tego produktu.
W zakładzie łączącym oba rodzaje produkcji prześledź przekazywanie produktu między etapami. Jaka ilość opuszcza poprzedni etap? Kiedy jest dostępna dla następnego? Jakie informacje o wersji produktu, partii materiału lub statusie jakościowym muszą jej towarzyszyć? Oprogramowanie musi zachowywać te powiązania, zamiast oferować każdemu działowi przekonujący, ale oderwany od reszty widok.
Przełóż porównanie na wymagania własnego zakładu
Wybierz reprezentatywny produkt i prześledź jego drogę od zatwierdzonej definicji do przyjęcia gotowego wyrobu na magazyn. Uwzględnij wariant, który regularnie sprawia trudności, zamiast prezentować wyłącznie najłatwiejsze, powtarzalne zlecenie.
Wyobraź sobie porównanie dwóch producentów. Jeden wytwarza pompy przemysłowe. Drugi sporządza środek czyszczący według receptury i rozlewa go do opakowań o różnej pojemności.
Dla producenta pomp ważnym testem jest zmiana wersji komponentu. System powinien wskazać, która wersja ma być użyta w zleceniu, pokazać wymagane komponenty i marszrutę technologiczną oraz zachować dokumentację produkcyjną potrzebną dla danej sztuki. Jeśli brakuje kupowanej części, plan montażu nie może zakładać, że prace nad pompą mogą po prostu przejść dalej.
U producenta środka czyszczącego więcej pokaże test powiązania zatwierdzonej receptury z rzeczywistą ilością wytworzonego produktu luzem i ilością produktu w opakowaniach. Zespół może też potrzebować ewidencji partii składników, zatwierdzania jakościowego do dalszego użycia, obsługi okresu przydatności lub rozliczania uzysku. Sprawdź w praktyce wymagania właściwe dla tego procesu — nie zakładaj, że ekran o nazwie „partia” obejmuje je wszystkie.
W obu przypadkach poproś dostawcę o pokazanie pełnego przebiegu transakcji w systemie, a nie tylko listy modułów:
- Od definicji do zlecenia: Która zatwierdzona wersja jest używana i co się dzieje, gdy zostanie zmieniona?
- Od materiału do użytecznego produktu: Jak rejestrowane są zużycie, wykonane ilości, straty i dane wymagane do śledzenia pochodzenia?
- Od dopuszczenia do kolejnej operacji: Co decyduje o rzeczywistej gotowości do dalszych prac i jak informacja o niej trafia do planu?
- Od zmiany do dostawy: Kto oblicza wpływ zmiany dostępności materiału, zdolności produkcyjnych lub priorytetu na pozostałe zlecenia?
Pierwsze trzy pytania pozwalają ustalić, czy informacje produkcyjne i mechanizmy kontroli realizacji odpowiadają wykonywanej pracy. Czwarte ujawnia wymaganie dotyczące harmonogramowania, którego nie da się określić wyłącznie na podstawie rodzaju produkcji.
To rozróżnienie jest szczególnie ważne w produkcji ciągłej. Koordynowanie oddzielnych operacji produkcyjnych to nie to samo co sterowanie reaktorem pracującym w trybie ciągłym lub siecią połączonych zbiorników. Jeśli o pracy zakładu decydują ograniczenia przepływu ciągłego, uwzględnij je wprost w ocenie systemu.
Poprawna ewidencja produkcji nie zastąpi wykonalnego harmonogramu
Wróćmy do obu fabryk. Producent pomp ma właściwą wersję komponentu i kompletne zlecenia produkcyjne. Producent środka czyszczącego ma zatwierdzoną recepturę i niezbędną dokumentację produkcyjną. Mimo to obaj mogą zacząć dzień od tego samego problemu: pilne zlecenie wymaga zdolności produkcyjnych już przydzielonych do innych prac.
U producenta pomp przesunięcie operacji obróbki może opóźnić montaż i testy. U producenta środka czyszczącego zmiana planowanego terminu dostępności produktu luzem może zakłócić kilka serii rozlewu. Nie wystarczy przyjrzeć się pierwszemu zasobowi produkcyjnemu, którego dotyczy zmiana. Planista musi znać jej skutki dla całej marszruty technologicznej i zleceń konkurujących o te same zasoby.
Twój system ERP lub MES być może już dobrze oblicza taki harmonogram. Jeśli tak, korzystaj z tej możliwości. Jeżeli jednak zespół nadal eksportuje dane o pracach i po każdej zmianie od nowa układa osobne kolejki, to mocny argument za wdrożeniem SkyPlanner zamiast wymiany systemu produkcyjnego, który poza tym dobrze spełnia swoje zadanie.
Powierz obliczanie harmonogramu SkyPlanner, a sam ustalaj priorytety
SkyPlanner uwzględnia stanowiska robocze, zmiany, operatorów, materiały i priorytety w jednym harmonogramie produkcji. Ty określasz operacje, stanowiska, na których można je wykonać, czasy trwania i zależności. Arcturus, silnik harmonogramowania oparty na sztucznej inteligencji, oblicza terminy wykonania prac z uwzględnieniem skonfigurowanych zdolności produkcyjnych i reguł.
Widok Gantt pokazuje wyliczoną kolejność prac na poszczególnych zasobach produkcyjnych. Zamiast osobno poprawiać kolejkę każdej maszyny, widzisz, na które zobowiązania wpływa zmiana, i możesz zdecydować, co zrobić: zabezpieczyć realizację priorytetowego zlecenia, wykorzystać wolne moce w innym miejscu lub omówić inny termin dostawy.
Harmonogramowanie uwzględniające materiały bierze pod uwagę ich zarejestrowaną dostępność, dzięki czemu wolny termin na maszynie nie oznacza automatycznie rozpoczęcia pracy, której nie da się wykonać. Wymagane decyzje o dopuszczeniu materiałów do użycia przez kontrolę jakości nadal muszą być odzwierciedlone w danych o gotowości wykorzystywanych do planowania. Materiał obecny w magazynie niekoniecznie jest już dopuszczony do użycia.
Sterujesz pracą Arcturus za pomocą priorytetów i blokad harmonogramu. Gdy sytuacja na produkcji się zmienia, silnik przelicza harmonogram zgodnie z tymi wytycznymi. Oznacza to mniej ręcznej koordynacji i jaśniejszą podstawę do podejmowania decyzji o zdolnościach produkcyjnych i dostawach — niezależnie od tego, czy planowane prace służą wytwarzaniu pojedynczych komponentów, czy są częścią produkcji procesowej.
Jak to wygląda w Opes Corporation
Opes Corporation działa na styku produkcji chemicznej i spożywczej. Wytwarza karty aromatyzujące na magazyn, zwykle na podstawie przewidywalnych zobowiązań zakupowych klientów. Przed wdrożeniem SkyPlanner planowanie produkcji opierało się na programie Excel i oddzielnej aplikacji magazynowej, a dane nie były powiązane z finansami i zakupami.
Przy modernizacji systemu ERP firma Opes wybrała SkyPlanner do planowania produkcji i zintegrowała go z Visma Nova. Wdrożenie przebiegało etapami, co pozwalało pracownikom uczyć się obsługi i testować sposób pracy. Na co dzień pracownicy raportują wyprodukowane ilości, zużyte surowce i przyczyny powstawania odpadów, a cały zespół zyskuje wspólny wgląd w zdolności produkcyjne.
Ten wgląd ma znaczenie, gdy pojawiają się serie związane z rozwojem produktów lub pilne, niewielkie zamówienia. Jak opisuje Opes, plan produkcji aktualizuje się automatycznie i pokazuje wpływ zmian na terminy dostaw. Dzięki temu planiści widzą, kiedy zlecenia zostaną ukończone, i mogą szybciej wprowadzać zmiany.
Nie oznacza to, że każdy zakład produkcji procesowej potrzebuje takiej samej konfiguracji. Ważny wniosek jest inny: ewidencja dostosowana do specyfiki produkcji i lepsze harmonogramowanie mogą współpracować z istniejącym systemem ERP. Opes zyskało jaśniejszy obraz produkcji bez traktowania wymiany całego ERP jako odpowiedzi na potrzeby w zakresie planowania.
Przeczytaj opinię Opes Corporation o SkyPlanner, aby poznać całą historię.
Dobierz system do produkcji, a potem odciąż zespół w harmonogramowaniu
Dobre porównanie prowadzi do określenia wymagań, a nie tylko nazwania rodzaju produkcji. Definicja produktu, ewidencja ilości, identyfikowalność i mechanizmy kontroli realizacji muszą odpowiadać temu, jak wytwarzasz. Harmonogram musi z kolei koordynować rzeczywiste zasoby produkcyjne potrzebne do wykonania tych prac.
Wybierz SkyPlanner, jeśli ta koordynacja nadal wymaga od planisty ręcznego układania kolejek od nowa. SkyPlanner integruje się z dowolnym systemem ERP lub MES przez swój otwarty interfejs REST API, dzięki czemu możesz zachować systemy, które dobrze służą firmie, i zapewnić produkcji lepszy silnik harmonogramowania. Arcturus wykonuje obliczenia, a ty zarządzasz priorytetami i sprawdzasz skutki w widoku Gantt.
Umów prezentację SkyPlanner i przygotuj reprezentatywny przykład przebiegu produkcji, wąskie gardło współdzielone z innymi zleceniami oraz niedawną zmianę, którą trudno było uwzględnić w harmonogramie. To pozwoli skupić rozmowę na konkretach: jakie zadania SkyPlanner mógłby przejąć od twojego zespołu i jak zobaczyć skutki zmian, zanim zadeklarujesz kolejny termin dostawy? Jeśli wolisz najpierw samodzielnie poznać system, wypróbuj SkyPlanner na danych demonstracyjnych.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


