








Dans cet article
- Qu’est-ce que l’Andon en production ?
- Organisez la réponse au signal
- Tirer sur un cordon Andon arrête-t-il la ligne ?
- Commencez par une zone et des règles de réponse claires
- Rendez le signal facile à interpréter
- Andon physique ou numérique : choisir en fonction de l’intervention
- Exemple : une machine à l’arrêt, plusieurs commandes touchées
- Recalculez le planning des opérations liées avec SkyPlanner
- Vérifiez que l’aide arrive et que les problèmes ne réapparaissent pas
- À la prochaine perturbation confirmée, établissez un planning unique et partagé
Accueil » Ressources » Système Andon en production : du signal à l’action
Temps de lecture estimé : 11 minutes
Un opérateur signale un problème. Le voyant change d’état, les collègues le remarquent, mais l’opération reste en attente. La maintenance pense que le responsable d’équipe s’en occupe ; ce dernier suppose que quelqu’un a déjà appelé la maintenance. Pendant ce temps, le service suivant continue de préparer du travail pour une machine qui ne peut pas fonctionner.
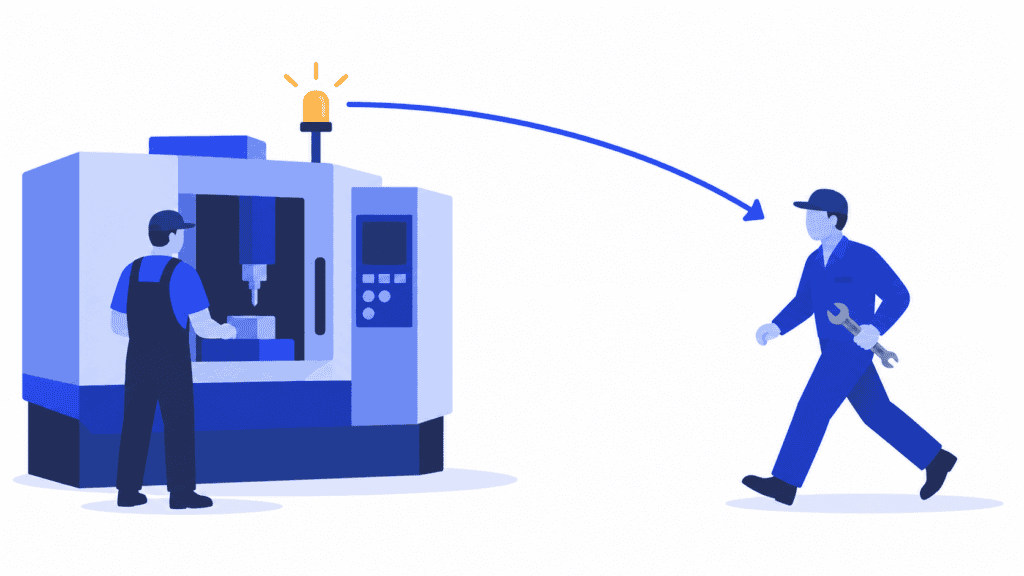
C’est précisément cette lacune qu’un système Andon utile doit combler. En production, l’Andon rend les anomalies visibles et attire l’attention sur le poste qui a besoin d’aide. Sa valeur tient à ce qui suit : quelqu’un prend la situation en charge, fait intervenir les bonnes personnes et confirme que le processus est de nouveau opérationnel.
Le responsable de production doit aussi gérer une autre conséquence. Une interruption confirmée peut modifier l’enchaînement de plusieurs commandes clients, et pas seulement l’opération arrêtée. SkyPlanner APS vous aide à réordonnancer les opérations liées en tenant compte de ce changement de capacité. L’usine suit ainsi un planning commun plutôt que plusieurs listes d’urgences improvisées.
Qu’est-ce que l’Andon en production ?
L’Andon est une méthode de management visuel qui permet d’indiquer l’état de la production et de signaler une anomalie ou un besoin d’assistance. Un cordon, un bouton ou un signal machine peut activer un voyant, un tableau ou une autre notification indiquant où une intervention est nécessaire. Le nom vient d’un mot japonais désignant une lanterne et reste étroitement associé au système de production Toyota.
Les informations essentielles sont simples : où se situe le problème, quelle aide faut-il et qui intervient ? Selon le processus, le signal peut concerner un dysfonctionnement d’équipement, un problème de qualité, un composant manquant ou un opérateur qui prend du retard sur la séquence de travail convenue.
Un tableau Andon peut aussi afficher la production prévue et la production réalisée. Mais l’affichage des résultats ne constitue pas à lui seul un dispositif de réponse. Si, après avoir émis le signal, l’opérateur doit quitter son poste de travail pour chercher un responsable, l’essentiel de la communication reste à assurer.
La comparaison avec deux notions voisines permet de mieux comprendre son rôle :
- Andon et tableau de bord de production : un tableau de bord présente une sélection d’informations sur la production. L’Andon appelle une réponse immédiate à une situation précise. Un même écran peut remplir les deux fonctions, mais afficher un avertissement ne désigne pas la personne chargée d’intervenir.
- Andon et kanban : le kanban autorise ou signale la production ou le réapprovisionnement dans un système à flux tiré. L’Andon signale un état ou un problème qui nécessite une intervention. Un manque de matière peut déclencher un appel Andon, sans pour autant rendre les deux méthodes interchangeables.
L’Andon soutient également le jidoka : détecter les anomalies et les traiter plutôt que laisser des pièces défectueuses poursuivre leur parcours dans le processus. Le point de départ concret n’est pas un écran plus impressionnant. C’est un accord sur ce qui doit se passer lorsqu’une personne demande de l’aide.
Organisez la réponse au signal
Un processus Andon utile relie le constat initial à un résultat vérifié. Définissez clairement les passages de relais pour qu’ils fonctionnent même lorsque l’équipe est très sollicitée, et pas seulement quand le responsable habituel se trouve à proximité.
| Étape | Ce que l’équipe doit faire | Ce qui confirme le passage de relais |
|---|---|---|
| Signaler | Indiquer le poste concerné et la situation observée par le canal convenu. | L’intervenant compétent peut identifier où l’aide est nécessaire. |
| Prendre en charge | Un intervenant désigné prend la situation en charge et indique à l’opérateur que l’appel a bien été reçu. | Une personne en est responsable ; l’accusé de réception n’est pas confondu avec la résolution du problème. |
| Intervenir et solliciter du renfort | Évaluer la situation, faire intervenir le spécialiste compétent et appliquer les dispositions convenues pour la production. | La prochaine action, la personne responsable et le prochain point d’information sont clairement définis. |
| Rétablir et vérifier | Valider les contrôles requis sur l’équipement, le processus et la qualité avant le retour au fonctionnement normal. | Les personnes responsables confirment que tout est prêt pour la reprise, et pas simplement que le voyant a été réinitialisé. |
| Informer et améliorer | Informer l’équipe de ce qui a changé et attribuer les investigations ou les actions correctives restant à mener. | L’opérateur connaît l’issue de l’intervention et les problèmes récurrents font l’objet d’un suivi. |
Confiez la première intervention à une fonction qui a réellement les moyens d’agir. « Toute l’équipe » constitue un public, pas un responsable. Un chef d’équipe peut prendre en charge l’appel initial et coordonner la maintenance, la qualité ou l’approvisionnement en matières ; une autre usine peut orienter directement chaque catégorie d’appel vers le service concerné. Dans les deux cas, il faut prévoir un relais lorsque l’intervenant habituel est absent ou déjà occupé.
À chaque passage de relais, une personne doit rester responsable. Si le responsable d’équipe sollicite la maintenance, convenez de qui reste chargé de tenir la production informée. Transmettre un message ne doit pas laisser l’opérateur attendre entre deux services.
Accusez réception rapidement, mais ne clôturez pas l’appel à la hâte pour améliorer un indicateur. « J’ai vu le signal » et « le processus est rétabli » correspondent à deux événements distincts. Les distinguer évite qu’un affichage vert masque du travail encore inachevé.
Tirer sur un cordon Andon arrête-t-il la ligne ?
Cela dépend de la conception du système et du processus de production. Un appel Andon peut demander de l’aide pendant que le travail se poursuit dans les conditions autorisées, ou être associé à un arrêt. Dans l’approche Toyota d’arrêt à position fixe, l’appel fait venir de l’aide et, si le problème n’est pas résolu, la ligne s’arrête à une position définie. Il n’existe pas de règle universelle selon laquelle chaque traction sur un cordon arrête immédiatement toutes les machines.
Pour votre propre processus, distinguez trois décisions : demander de l’aide, décider si la production peut continuer et autoriser le retour au fonctionnement normal. Convenez des responsabilités et des conditions applicables avant de mettre le signal en place.
Une notification Andon ne constitue pas, à elle seule, une fonction d’arrêt d’urgence ou de consignation des machines. L’intervention doit respecter les dispositions d’arrêt, de consignation et de redémarrage propres à l’équipement. Ne reprenez pas le fonctionnement du cordon ou le délai de réponse d’une autre usine pour en faire une procédure de sécurité générale.
La leçon pour l’encadrement est simple : les salariés doivent avoir la certitude que signaler une préoccupation légitime leur apporte du soutien. Si chaque appel entraîne des reproches pour la perte de production, le système encourage le silence précisément au moment où une information précoce serait la plus utile.
Commencez par une zone et des règles de réponse claires
Choisissez une cellule ou une ligne où l’attente d’une aide pose régulièrement problème. Reconstituez un événement récent avec les opérateurs, le chef d’équipe et les services qui ont dû intervenir. Repérez où le délai s’est réellement accumulé : détection de la situation, recherche d’un interlocuteur, prise en charge de l’appel, arrivée d’un spécialiste ou décision concernant le travail affecté.
Convenez ensuite d’une procédure courte :
1. Définissez les situations qui justifient un appel. Appuyez-vous sur des faits observables, pas sur des diagnostics que l’opérateur n’est pas encore en mesure de poser. « Arrêts anormaux répétés de la machine » est un critère plus utile que l’exigence d’une défaillance de composant confirmée.
2. Gardez le message initial court. Indiquez le poste, la catégorie du problème et l’état immédiat de la production. Consignez les causes détaillées plus tard, plutôt que d’imposer un long rapport à un opérateur qui attend de l’aide.
3. Désignez le premier intervenant et son remplaçant pour chaque équipe. Prévoyez les pauses, les absences et les appels simultanés. Vérifiez que chacun peut recevoir et reconnaître le signal à l’endroit où il travaille réellement.
4. Fixez les critères d’intervention et de recours à du renfort. Décidez de la suite à donner si personne ne prend l’appel en charge, si le problème reste non résolu ou si ses conséquences s’aggravent. Fondez ces critères sur les besoins du processus et l’aide disponible, pas sur un délai universel arbitraire.
5. Définissez la clôture et le relais avec la planification. Précisez qui confirme le rétablissement, qui informe l’opérateur et qui met à jour la capacité ou le travail restant lorsque le planning de production est affecté.
Testez la procédure avec les personnes qui l’utiliseront. Prévoyez les cas d’un appel sans réponse, d’un intervenant occupé et d’un changement d’équipe. Si son bon fonctionnement dépend de quelqu’un qui se souvient d’un numéro de téléphone personnel, la réponse n’est pas encore fiable.
Rendez le signal facile à interpréter
Limitez le nombre d’états à signaler et veillez à ce qu’ils soient faciles à distinguer depuis le poste de travail. Une convention locale peut, par exemple, différencier le fonctionnement normal, la demande d’aide et l’arrêt de la production. Convenez de leur signification, affichez-la à proximité du poste et formez toutes les équipes. La couleur ne doit pas être le seul moyen de transmettre une information qui doit aussi être exprimée par des mots ou des symboles.
Ne supposez pas qu’un voyant rouge ou jaune a la même signification dans toutes les usines. Le standard utile est celui dont le sens est partagé par tous dans votre processus. Ajouter des couleurs et des sons n’a d’intérêt que si cela aide l’intervenant à choisir une action différente.
Andon physique ou numérique : choisir en fonction de l’intervention
Un cordon, un bouton et un voyant bien visible peuvent convenir lorsque l’intervenant est à proximité et que le signal identifie clairement le poste. Les notifications numériques peuvent être utiles lorsque les intervenants se déplacent entre plusieurs zones, que plusieurs fonctions support sont mobilisées ou que l’équipe a besoin d’un historique fiable des événements.
Évaluez les deux approches à partir des mêmes questions pratiques. L’opérateur peut-il facilement lancer l’appel ? Celui-ci parvient-il à la bonne personne ? La prise en charge est-elle visible ? L’équipe peut-elle distinguer un appel encore ouvert d’un processus dont le rétablissement a été vérifié ? Que se passe-t-il si le canal de communication est indisponible ?
Pour un système numérique, examinez l’attribution des appels, l’escalade, l’horodatage des événements et les informations nécessaires au suivi. Multiplier les notifications n’est pas forcément un progrès : si chaque événement est envoyé à tout le monde, il devient plus difficile de repérer l’appel qui exige une attention immédiate.
Définissez les modalités de prise en charge avant de choisir la technologie. Automatiser un passage de relais mal défini ne fait que propager l’incertitude plus vite.
Exemple : une machine à l’arrêt, plusieurs commandes touchées
Imaginons un atelier d’usinage où un opérateur constate un défaut récurrent sur un centre d’usinage et lance l’appel Andon convenu. Le signal identifie le poste. Le chef d’équipe prend l’appel en charge, vérifie la situation constatée et sollicite la maintenance. Toute intervention sur l’équipement respecte les procédures approuvées pour cette machine.
La maintenance confirme que la machine sera indisponible pendant les réparations. Le planificateur doit alors répondre à une autre question que le technicien : que doit faire le reste de la production tant que cette capacité est indisponible ?
L’une des commandes touchées doit encore passer par l’usinage, le contrôle et l’emballage. Un autre service s’apprête à lancer un travail qui viendrait s’ajouter à la file d’attente de la machine arrêtée. Transférer la première commande sur une autre machine n’est envisageable que si cette ressource est validée pour l’opération et dispose de capacité utilisable. Ce transfert décalerait aussi d’autres opérations déjà planifiées.
Le planificateur a besoin de connaître la période d’indisponibilité confirmée, l’état réel de l’opération touchée et la meilleure estimation disponible du moment de la remise en service. Si cette estimation change, le planning doit être à nouveau mis à jour. Un temps moyen de réparation calculé sur le passé ne garantit pas que cette réparation sera terminée dans le même délai.
Se contenter d’effacer l’alerte à l’arrivée de la maintenance laisserait sans réponse toutes ces conséquences sur la production.
Recalculez le planning des opérations liées avec SkyPlanner
Dans SkyPlanner, une exception sur un poste de travail permet d’enregistrer la période d’indisponibilité d’une ressource. Cette plage est alors retirée de la capacité utilisable. Arcturus, l’IA d’ordonnancement de SkyPlanner, peut ensuite réordonnancer les opérations touchées en tenant compte de l’interruption, au lieu de laisser le planificateur décaler manuellement la file d’attente de chaque machine.
Le calcul s’appuie sur les postes de travail, les horaires d’équipe, les dépendances entre opérations et les priorités configurés. Le diagramme de Gantt affiche l’enchaînement obtenu. Le planificateur peut ainsi examiner l’opération d’usinage et celles qui la suivent, et repérer les dates de fin qui nécessitent son attention.
Vous définissez les priorités et les choix d’ordonnancement à verrouiller ; Arcturus effectue le calcul en respectant ces consignes. Une commande urgente peut passer en priorité, mais cela ne restitue pas le temps machine perdu à cause de la panne. L’intérêt est de voir les arbitrages à l’échelle du planning partagé avant de prendre un nouvel engagement de livraison.
Lorsque l’équipe responsable confirme la remise en service de la machine, mettez à jour la disponibilité enregistrée et relancez le calcul si nécessaire. Communiquez le nouvel enchaînement aux personnes qui réalisent les opérations. Le rétablissement technique et un planning de production exploitable sont liés, mais un voyant réinitialisé ne suffit à confirmer ni l’un ni l’autre.
SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte, ce qui permet de relier vos informations existantes sur les commandes et la production à l’ordonnancement. Dans ce fonctionnement, l’information essentielle à transmettre est le changement de capacité confirmé : il fournit une base concrète pour adapter le planning de production.
Vérifiez que l’aide arrive et que les problèmes ne réapparaissent pas
Évaluez le processus d’intervention, pas seulement le nombre de signaux. Distinguez le délai avant la prise en charge de l’appel, celui avant le début d’une aide effective et celui avant la vérification du rétablissement du processus. Ces délais révèlent des problèmes différents : ne les regroupez pas dans une seule moyenne rassurante.
Consignez de façon succincte le lieu, la situation observée, les horodatages utiles, l’intervention et les suites à donner. En cas d’arrêt, enregistrez sa durée selon une méthode constante. Examinez les appels répétés au même poste ou dans les mêmes conditions de fonctionnement : des réinitialisations successives peuvent masquer une cause récurrente.
Un bref bilan avec les opérateurs et les intervenants doit déboucher sur des décisions : quel appel a attendu trop longtemps, pourquoi le relais prévu n’a pas fonctionné, quels points nécessitent une investigation technique et si la dernière action corrective a tenu dans le temps. Intégrez les pertes récurrentes liées aux équipements au programme global d’amélioration de la maintenance, plutôt que d’attendre du voyant qu’il empêche à lui seul une nouvelle panne.
Soyez prudent avec les objectifs. Une baisse du nombre d’appels peut traduire une diminution des problèmes, mais aussi signifier que les équipes ne les signalent plus. Un accusé de réception plus rapide n’est utile que si une aide suit. La clôture d’un événement n’a de valeur que si l’aptitude à reprendre a réellement été vérifiée et qu’un responsable est désigné pour toute action corrective restante.
À la prochaine perturbation confirmée, établissez un planning unique et partagé
Commencez par fiabiliser le prochain appel Andon : un signal compréhensible, un intervenant clairement responsable, un circuit d’escalade défini et un retour à la personne qui a lancé l’appel. Assurez ensuite le lien avec la planification de production. L’équipe de réparation ne devrait pas avoir à déterminer l’ordre des opérations de l’usine, et le planificateur ne devrait pas avoir à le reconstituer à partir de listes d’urgences distinctes.
Choisissez SkyPlanner si, après une interruption confirmée, vous devez réorganiser manuellement les commandes liées. Enregistrer le changement de capacité et recalculer le planning partagé permet de mieux voir les conséquences sur les livraisons et réduit le travail de coordination nécessaire pour définir un nouvel enchaînement réalisable.
Réservez une démonstration de SkyPlanner en prenant pour exemple un arrêt machine récent, la commande touchée et les opérations qui suivent. Voyez comment la période d’indisponibilité modifie le planning et quelles décisions de livraison nécessitent votre attention. Pour découvrir d’abord l’approche d’ordonnancement, essayez SkyPlanner avec des données de démonstration.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


