








W tym artykule
- Czym jest system Andon w produkcji?
- Ustal, co ma się dziać po sygnale
- Czy pociągnięcie linki Andon zatrzymuje linię?
- Zacznij od jednego obszaru i jasnych zasad reagowania
- Zadbaj o czytelność sygnału
- Fizyczny czy cyfrowy system Andon? Wybierz pod kątem sposobu reagowania
- Przykład: jeden przestój maszyny wpływa na kilka zleceń
- Przelicz harmonogram powiązanych operacji w SkyPlanner
- Sprawdzaj, czy pomoc dociera i czy problemy nie powracają
- Uwzględnij kolejne potwierdzone zakłócenie w jednym wspólnym planie
Strona główna » Zasoby » System Andon w produkcji: od sygnału do działania
Szacowany czas czytania: 11 minut
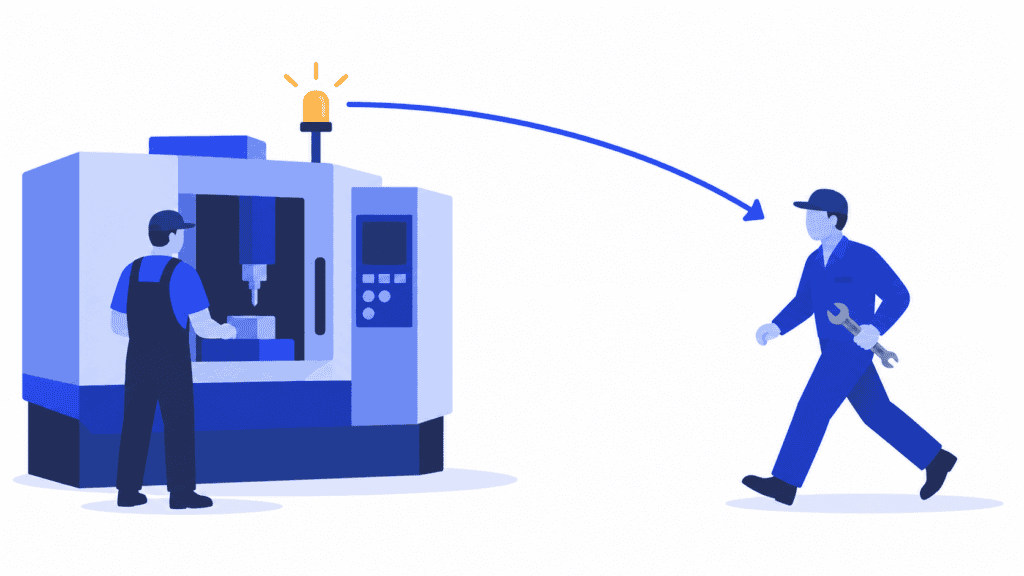
Operator sygnalizuje problem. Lampka zmienia kolor, ludzie to zauważają, a operacja nadal czeka na wykonanie. Utrzymanie ruchu zakłada, że sprawą zajmuje się przełożony. Przełożony sądzi, że ktoś już wezwał utrzymanie ruchu. Tymczasem kolejny dział wciąż przygotowuje pracę dla maszyny, która nie może pracować.
Właśnie tę lukę musi wypełnić skuteczny system Andon. W produkcji Andon uwidacznia nieprawidłowości i wskazuje miejsce, w którym potrzebna jest pomoc. Jego wartość wynika z tego, co dzieje się później: ktoś przejmuje odpowiedzialność, zapewnia właściwe wsparcie i potwierdza, kiedy proces jest znów gotowy do pracy.
Kierownik produkcji musi uwzględnić jeszcze jeden skutek. Potwierdzona przerwa w pracy może zmienić kolejność realizacji kilku zamówień klientów, a nie tylko zatrzymanej operacji. SkyPlanner APS pomaga przeplanować powiązane operacje z uwzględnieniem zmiany zdolności produkcyjnych. Dzięki temu zakład pracuje według wspólnego planu, zamiast kierować się kilkoma doraźnymi listami pilnych zadań.
Czym jest system Andon w produkcji?
Andon to metoda zarządzania wizualnego, która służy do pokazywania stanu produkcji oraz sygnalizowania nieprawidłowości lub potrzeby pomocy. Pociągnięcie linki, naciśnięcie przycisku lub sygnał z maszyny może uruchomić lampkę, wskazanie na tablicy albo inne powiadomienie wskazujące, gdzie potrzebna jest interwencja. Nazwa pochodzi od japońskiego słowa oznaczającego lampion i jest ściśle związana z Systemem Produkcyjnym Toyoty.
Kluczowe informacje sprowadzają się do prostych pytań: gdzie wystąpił problem, jaka pomoc jest potrzebna i kto reaguje? Zależnie od procesu sygnał może dotyczyć problemu z urządzeniem, wątpliwości co do jakości, brakującego komponentu lub sytuacji, w której operator nie nadąża z wykonywaniem ustalonej sekwencji pracy.
Tablica Andon może też pokazywać planowaną i rzeczywistą wielkość produkcji. Samo wyświetlanie wyników nie stanowi jednak całego systemu reagowania. Jeśli po zgłoszeniu problemu operator musi odejść od stanowiska roboczego i szukać przełożonego, najważniejsza kwestia komunikacyjna nadal pozostaje nierozwiązana.
Cel systemu Andon łatwiej zrozumieć, porównując go z dwoma pokrewnymi rozwiązaniami:
- Andon a dashboard produkcyjny: dashboard przedstawia wybrane informacje o produkcji. Andon służy do uruchomienia natychmiastowej reakcji na konkretną sytuację. Jeden ekran może pełnić obie funkcje, ale samo wyświetlenie ostrzeżenia nie wyznacza osoby odpowiedzialnej za reakcję.
- Andon a kanban: kanban upoważnia do produkcji lub uzupełnienia zapasów albo sygnalizuje taką potrzebę w systemie ssącym. Andon sygnalizuje stan lub problem wymagający uwagi. Brak materiału może być powodem zgłoszenia Andon, ale nie oznacza to, że te dwie metody można stosować zamiennie.
Andon wspiera też zasadę jidoka: rozpoznawanie nieprawidłowości i reagowanie na nie, zamiast dopuszczania do przechodzenia wadliwych wyrobów przez kolejne etapy procesu. W praktyce punktem wyjścia nie jest bardziej efektowny ekran. Jest nim ustalenie, co ma się wydarzyć, gdy ktoś poprosi o pomoc.
Ustal, co ma się dziać po sygnale
Skuteczny proces Andon prowadzi od pierwszej obserwacji do zweryfikowanego rezultatu. Jasno określ zasady przekazywania spraw i odpowiedzialności, tak aby sprawdzały się również wtedy, gdy na zmianie jest dużo pracy, a nie tylko wtedy, gdy przełożony, który zwykle nią kieruje, jest akurat w pobliżu.
| Etap | Co musi zrobić zespół | Co potwierdza przekazanie sprawy i odpowiedzialności |
|---|---|---|
| Zgłoszenie | Wskazać stanowisko, którego dotyczy problem, oraz zaobserwowaną nieprawidłowość, korzystając z ustalonego kanału. | Właściwa osoba może rozpoznać, gdzie potrzebna jest pomoc. |
| Przyjęcie zgłoszenia | Wyznaczona osoba przejmuje odpowiedzialność i informuje operatora o przyjęciu zgłoszenia. | Wiadomo, kto odpowiada za sprawę; potwierdzenie przyjęcia zgłoszenia nie jest mylone z usunięciem problemu. |
| Reakcja i eskalacja | Ocenić sytuację, wezwać odpowiedniego specjalistę i postępować zgodnie z ustalonymi zasadami reagowania na produkcji. | Wiadomo, jaki jest następny krok, kto za niego odpowiada i kiedy przekaże kolejną informację. |
| Przywrócenie pracy i weryfikacja | Przed powrotem do normalnej pracy potwierdzić wykonanie wymaganych kontroli urządzenia, procesu i jakości oraz ich wyniki. | Odpowiedzialne osoby potwierdzają gotowość do pracy, a nie tylko zresetowanie sygnalizacji. |
| Informacja zwrotna i doskonalenie | Poinformować zespół o zmianach i wyznaczyć osoby odpowiedzialne za dalsze ustalenia lub działania korygujące. | Operator zna wynik interwencji, a powracające problemy są przedmiotem dalszych działań. |
Odpowiedzialność za pierwszą reakcję przypisz do roli, która rzeczywiście może podjąć działanie. „Wszyscy na zmianie” to odbiorcy sygnału, a nie osoby odpowiedzialne za sprawę. Lider zespołu może przyjmować zgłoszenia i koordynować działania utrzymania ruchu, jakości lub zaopatrzenia materiałowego. Inny zakład może kierować poszczególne kategorie zgłoszeń bezpośrednio do tych zespołów. W obu wariantach potrzebne jest zastępstwo na wypadek nieobecności lub zajętości osoby, która zwykle reaguje.
Przy przekazywaniu sprawy zadbaj o ciągłość odpowiedzialności. Jeśli przełożony wzywa utrzymanie ruchu, ustalcie, kto nadal odpowiada za informowanie produkcji o postępach. Przekazanie wiadomości nie powinno pozostawiać operatora w oczekiwaniu, aż działy ustalą, kto ma się nim zająć.
Szybko potwierdzaj przyjęcie zgłoszenia, ale nie zamykaj go pośpiesznie tylko po to, by poprawić wskaźnik. „Zgłoszenie odebrane” i „przywrócono normalną pracę procesu” to dwa różne zdarzenia. Ich rozdzielenie zapobiega sytuacji, w której zielony sygnał ukrywa niedokończone działania.
Czy pociągnięcie linki Andon zatrzymuje linię?
To zależy od tego, jak zaprojektowano system i proces produkcyjny. Zgłoszenie Andon może wzywać pomoc, podczas gdy praca trwa na zatwierdzonych warunkach, albo wiązać się z zatrzymaniem. W stosowanym przez Toyotę podejściu polegającym na zatrzymaniu w określonej pozycji zgłoszenie uruchamia pomoc, a nierozwiązany problem prowadzi do zatrzymania w wyznaczonym miejscu. Nie ma uniwersalnej zasady, zgodnie z którą każde pociągnięcie linki natychmiast zatrzymuje każdą maszynę.
We własnym procesie rozdziel trzy decyzje: wezwanie pomocy, rozstrzygnięcie, czy produkcja może być kontynuowana, oraz zgodę na powrót do normalnej pracy. Zanim wprowadzisz sygnalizację, ustal, kto odpowiada za te decyzje i na jakich warunkach je podejmuje.
Samo powiadomienie Andon nie pełni funkcji zatrzymania awaryjnego ani odłączenia maszyny od źródeł energii. Rzeczywiste działania muszą być zgodne z zasadami zatrzymywania, odłączania od źródeł energii i ponownego uruchamiania właściwymi dla danego urządzenia. Nie traktuj sposobu działania linki ani czasu reakcji przyjętych w innym zakładzie jako ogólnej procedury bezpieczeństwa.
Wniosek dla kadry zarządzającej jest prosty: pracownicy muszą mieć pewność, że zgłoszenie uzasadnionych obaw przyniesie wsparcie. Jeśli każde zgłoszenie kończy się obwinianiem za utraconą produkcję, system zachęca do milczenia właśnie wtedy, gdy wczesna informacja byłaby najbardziej pomocna.
Zacznij od jednego obszaru i jasnych zasad reagowania
Wybierz gniazdo lub linię, gdzie opóźnienia w uzyskaniu pomocy są powtarzającym się problemem. Przeanalizuj niedawne zdarzenie z operatorami, liderem zmiany i przedstawicielami działów, które musiały zareagować. Ustal, na którym etapie faktycznie powstało opóźnienie: przy rozpoznaniu nieprawidłowości, szukaniu odpowiedniej osoby, przyjęciu zgłoszenia, sprowadzeniu specjalisty czy podejmowaniu decyzji o dalszym postępowaniu z operacjami objętymi zakłóceniem.
Następnie uzgodnij krótki schemat postępowania:
1. Określ sytuacje uzasadniające zgłoszenie. Opieraj je na obserwacjach, które operator potrafi rozpoznać, a nie na diagnozach, których nie może jeszcze postawić. „Powtarzające się nietypowe zatrzymanie maszyny” jest bardziej użytecznym kryterium niż wymóg potwierdzenia awarii podzespołu.
2. Zadbaj o zwięzłość pierwszego komunikatu. Wskaż stanowisko, kategorię problemu i bieżący stan produkcji. Szczegółowe przyczyny zapisz później, zamiast zmuszać oczekującego na pomoc operatora do wypełniania długiego raportu.
3. Na każdej zmianie wyznacz osobę odpowiedzialną za pierwszą reakcję i jej zastępcę. Uwzględnij przerwy, nieobecności i jednoczesne zgłoszenia. Sprawdź, czy pracownicy mogą odebrać i rozpoznać sygnał w miejscach, w których rzeczywiście pracują.
4. Ustal warunki i terminy reakcji oraz eskalacji. Zdecyduj, co ma się wydarzyć, jeśli nikt nie przyjmie zgłoszenia, problem pozostanie nierozwiązany lub jego skutki staną się poważniejsze. Kieruj się potrzebami procesu i dostępnym wsparciem, a nie arbitralnie ustalonym, jednakowym dla wszystkich limitem czasu.
5. Określ zasady zamykania zgłoszeń i przekazywania informacji do planowania. Ustal, kto potwierdza przywrócenie pracy, kto informuje operatora i kto aktualizuje zdolności produkcyjne lub pozostałe do wykonania operacje, gdy zdarzenie wpływa na plan produkcji.
Przetestuj ten schemat z osobami, które będą z niego korzystać. Uwzględnij zgłoszenie pozostawione bez odpowiedzi, zajętość osoby odpowiedzialnej za reakcję i zmianę obsady. Jeśli skuteczność zależy od tego, czy ktoś pamięta prywatny numer telefonu, nie można jeszcze uznać sposobu reagowania za niezawodny.
Zadbaj o czytelność sygnału
Stosuj niewielką liczbę stanów, które można rozróżnić z odległości typowej dla miejsca pracy. Lokalne ustalenia mogą na przykład rozróżniać normalną pracę, wezwanie pomocy i zatrzymanie produkcji. Uzgodnij znaczenie sygnałów, umieść objaśnienia przy stanowiskach i przeszkol wszystkie zmiany. Kolor nie powinien być jedynym nośnikiem informacji, których pracownicy potrzebują również w formie słów lub symboli.
Nie zakładaj, że czerwone lub żółte światło oznacza to samo w każdym zakładzie. W praktyce liczy się wspólne rozumienie sygnałów w danym procesie. Dodawanie kolejnych kolorów i dźwięków ma sens tylko wtedy, gdy pomaga osobie reagującej wybrać inne działanie.
Fizyczny czy cyfrowy system Andon? Wybierz pod kątem sposobu reagowania
Linka, przycisk i widoczna lampka mogą się dobrze sprawdzić tam, gdzie osoba odpowiedzialna za reakcję jest w pobliżu, a sygnał jednoznacznie wskazuje stanowisko. Powiadomienia cyfrowe mogą pomóc, gdy osoby reagujące przemieszczają się między obszarami, w działania zaangażowanych jest kilka służb wsparcia lub zespół potrzebuje wiarygodnej historii zdarzeń.
Oba rozwiązania oceń za pomocą tych samych praktycznych pytań. Czy operator może łatwo wezwać pomoc? Czy zgłoszenie dociera do właściwej osoby? Czy widać, że ktoś je przyjął? Czy zespół potrafi odróżnić otwarte zgłoszenie od sytuacji, w której przywrócono prawidłowy przebieg procesu? Co się dzieje, gdy kanał komunikacji jest niedostępny?
W przypadku systemu cyfrowego sprawdź sposób przypisywania odpowiedzialności, eskalacji, rejestrowania czasu zdarzeń oraz dostępność informacji potrzebnych do dalszych działań. Więcej powiadomień nie musi oznaczać lepszego działania: wysyłanie wszystkich zdarzeń do wszystkich utrudnia rozpoznanie zgłoszenia wymagającego natychmiastowej uwagi.
Wybierz technologię dopiero po uzgodnieniu zasad reagowania. Jeśli nie wiadomo, kto przejmuje odpowiedzialność przy przekazaniu sprawy, automatyzacja tylko sprawi, że te niejasności szybciej dotrą do kolejnych osób.
Przykład: jeden przestój maszyny wpływa na kilka zleceń
Wyobraź sobie zakład obróbki mechanicznej, w którym operator zauważa powtarzającą się usterkę centrum obróbczego i uruchamia uzgodniony sygnał Andon. Sygnał wskazuje stanowisko. Lider zmiany przyjmuje zgłoszenie, sprawdza zaobserwowany stan i angażuje utrzymanie ruchu. Czynności przy maszynie odbywają się zgodnie z zatwierdzonymi dla niej procedurami.
Utrzymanie ruchu potwierdza, że maszyna będzie niedostępna na czas naprawy. Planista musi teraz odpowiedzieć na inne pytanie niż technik: co ma robić reszta produkcji, gdy te zdolności produkcyjne są niedostępne?
Jedno ze zleceń dotkniętych przestojem wymaga jeszcze obróbki, kontroli i pakowania. Inny dział ma właśnie rozpocząć prace, które trafią do kolejki przed zatrzymaną maszyną. Przeniesienie pierwszego zlecenia na inną maszynę jest możliwe tylko wtedy, gdy ten zasób produkcyjny jest dopuszczony do wykonania danej operacji i ma dostępną zdolność produkcyjną. Taka zmiana przesunęłaby też inne zaplanowane prace.
Planista potrzebuje potwierdzonego okresu niedostępności, rzeczywistego stanu operacji dotkniętej przestojem oraz najlepszego dostępnego w danej chwili oszacowania terminu przywrócenia sprawności. Jeśli to oszacowanie się zmieni, plan trzeba ponownie zaktualizować. Historyczny średni czas naprawy nie jest obietnicą, że ta naprawa potrwa równie długo.
Samo skasowanie alertu po przybyciu utrzymania ruchu nie rozwiązałoby żadnego z tych problemów związanych z dalszą realizacją produkcji.
Przelicz harmonogram powiązanych operacji w SkyPlanner
W SkyPlanner okres niedostępności zasobu produkcyjnego zapisuje się jako wyjątek dla stanowiska roboczego. Czas ten zostaje wyłączony z dostępnych zdolności produkcyjnych. Arcturus, sztuczna inteligencja odpowiedzialna za harmonogramowanie w SkyPlanner, może następnie przeplanować operacje z uwzględnieniem przestoju, zamiast pozostawiać planiście ręczne przesuwanie kolejki każdej maszyny.
Obliczenia uwzględniają skonfigurowane stanowiska robocze, zmiany, zależności między operacjami i priorytety. Powstała kolejność jest widoczna na wykresie Gantta. Planista może dzięki temu przeanalizować operację obróbki wraz z następującymi po niej pracami i sprawdzić, które terminy zakończenia wymagają uwagi.
Ty ustalasz priorytety i wskazujesz elementy harmonogramu, które mają pozostać bez zmian; Arcturus wykonuje obliczenia zgodnie z tymi wytycznymi. Pilne zlecenie może otrzymać pierwszeństwo, ale priorytet nie odzyska czasu pracy maszyny utraconego wskutek awarii. Korzyścią jest możliwość oceny kompromisów w całym wspólnym planie, zanim zobowiążesz się do kolejnego terminu dostawy.
Gdy odpowiedzialny zespół potwierdzi przywrócenie maszyny do pracy, zaktualizuj zapisaną dostępność i w razie potrzeby ponownie przelicz harmonogram. Przekaż aktualną kolejność operacji osobom wykonującym prace. Przywrócenie sprawności technicznej i wykonalny plan produkcji są ze sobą powiązane, ale skasowanie sygnalizacji nie potwierdza żadnego z nich.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API, co pozwala wykorzystać posiadane dane o zleceniach i produkcji w harmonogramowaniu. W tym sposobie pracy kluczowe jest przekazanie potwierdzonej informacji o zmianie zdolności produkcyjnych: to ona daje konkretną podstawę do aktualizacji planu produkcji.
Sprawdzaj, czy pomoc dociera i czy problemy nie powracają
Oceniaj proces reagowania, a nie tylko liczbę sygnałów. Osobno mierz czas do przyjęcia zgłoszenia, czas do rozpoczęcia skutecznej pomocy oraz czas do potwierdzenia, że przywrócono prawidłowy przebieg procesu. Te przedziały ujawniają różne problemy i nie należy sprowadzać ich do jednej uspokajającej średniej.
Prowadź krótki rejestr obejmujący miejsce zdarzenia, zaobserwowany stan, istotne znaczniki czasu, podjętą reakcję i dalsze działania. Jeśli nastąpił przestój, zapisuj jego czas trwania według spójnych zasad. Analizuj powtarzające się zgłoszenia z tego samego stanowiska lub przy tych samych warunkach pracy — kolejne resety mogą maskować nawracającą przyczynę.
Krótki przegląd z operatorami i osobami reagującymi powinien prowadzić do konkretnych ustaleń: które zgłoszenie czekało zbyt długo, dlaczego nie zadziałało zastępstwo, co wymaga analizy technicznej i czy ostatnie działanie korygujące okazało się trwałe. Powtarzające się straty związane z maszynami uwzględniaj w szerszym programie doskonalenia utrzymania ruchu, zamiast oczekiwać, że sama lampka zapobiegnie kolejnej awarii.
Ostrożnie wyznaczaj cele. Mniejsza liczba zgłoszeń może oznaczać mniej problemów, ale również to, że ludzie przestali je zgłaszać. Szybsze potwierdzanie przyjęcia zgłoszeń ma wartość tylko wtedy, gdy idzie za nim pomoc. Zamknięcie zdarzenia ma sens tylko wtedy, gdy rzeczywiście sprawdzono gotowość do pracy, a pozostałe działania korygujące mają przypisaną osobę odpowiedzialną.
Uwzględnij kolejne potwierdzone zakłócenie w jednym wspólnym planie
Zacznij od tego, by przy kolejnym zgłoszeniu Andon można było polegać na całym procesie: zrozumiałym sygnale, osobie odpowiedzialnej za reakcję, jasnej ścieżce eskalacji i informacji zwrotnej dla zgłaszającego. Następnie uzupełnij brakujące ogniwo w planowaniu produkcji. Zespół naprawczy nie powinien musieć ustalać kolejności operacji dla całego zakładu, a planista — odtwarzać jej z osobnych list pilnych prac.
Wybierz SkyPlanner, jeśli po potwierdzonym przestoju musisz ręcznie zmieniać harmonogram powiązanych zleceń. Zapisanie zmienionych zdolności produkcyjnych i ponowne przeliczenie wspólnego harmonogramu ułatwia ocenę skutków dla dostaw. Dzięki temu potrzeba mniej uzgodnień, by przekazać do realizacji nową kolejność operacji, którą można wykonać.
Umów prezentację SkyPlanner i przygotuj przykład niedawnego przestoju maszyny, zlecenia, na które wpłynął, oraz kolejnych operacji. Zobacz, jak okres niedostępności zmienia plan i które decyzje dotyczące dostaw wymagają Twojej uwagi. Jeśli chcesz najpierw poznać ten sposób harmonogramowania, wypróbuj SkyPlanner na danych demonstracyjnych.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


