


I denne artikel
- Hvad er et Andon-system i produktionen?
- Få indsatsen bag signalet på plads
- Stopper linjen, når man trækker i Andon-snoren?
- Begynd i ét område med en klar aftale om indsatsen
- Gør signalet let at forstå
- Fysisk eller digitalt Andon-system: Vælg ud fra indsatsen
- Eksempel: ét maskinstop, flere berørte ordrer
- Brug SkyPlanner til at genberegne planen for de indbyrdes afhængige opgaver
- Mål, om hjælpen når frem, og problemerne forbliver løst
- Håndter den næste bekræftede driftsforstyrrelse med én fælles plan
Hjem » Ressourcer » Andon-system i produktionen: Fra signal til handling
Anslået læsetid: 11 Minutter
En operatør signalerer et problem. Lampen skifter, folk bemærker det, men opgaven står stadig stille. Vedligeholdsafdelingen regner med, at arbejdslederen tager sig af det, mens arbejdslederen går ud fra, at nogen allerede har kontaktet vedligehold. Imens fortsætter næste afdeling med at klargøre arbejde til en maskine, der ikke kan køre.
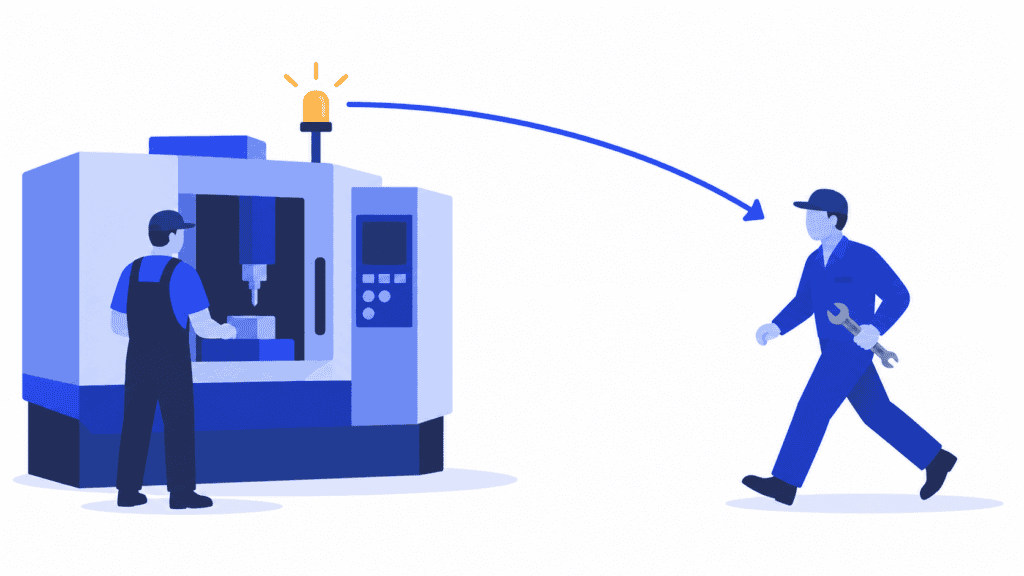
Det er den mangel i samarbejdet, et velfungerende Andon-system skal afhjælpe. I produktionen gør Andon afvigelser synlige og retter opmærksomheden mod det sted, hvor der er brug for hjælp. Værdien ligger i det, der følger efter: Nogen påtager sig ansvaret, får den rette hjælp frem og bekræfter, hvornår processen er klar igen.
For produktionschefen er der endnu en konsekvens at håndtere. En bekræftet driftsafbrydelse kan ændre rækkefølgen for flere kundeordrer, ikke kun den operation, der er stoppet. SkyPlanner APS hjælper med at omplanlægge det berørte arbejde ud fra den ændrede kapacitet, så fabrikken følger én fælles plan frem for flere improviserede hastelister.
Hvad er et Andon-system i produktionen?
Andon er en metode til visuel styring, der viser produktionsstatus og signalerer en afvigelse eller et behov for hjælp. En snor, en knap eller et maskinsignal kan aktivere en lampe, en tavle eller en anden meddelelse, som viser, hvor der er brug for opmærksomhed. Navnet kommer fra et japansk ord for en lanterne og er tæt forbundet med Toyota Production System.
De vigtigste oplysninger er enkle: Hvor er problemet, hvilken hjælp er der brug for, og hvem tager sig af det? Afhængigt af processen kan signalet dreje sig om udstyrsproblemer, en mulig kvalitetsfejl, en manglende komponent eller en operatør, der er kommet bagud i den aftalte arbejdssekvens.
En Andon-tavle kan også vise planlagt og faktisk produktion. Men en visning af resultater er ikke i sig selv et komplet system til at sikre handling. Hvis operatøren efter at have afgivet signalet skal forlade arbejdsstationen for at lede efter en arbejdsleder, er den vigtigste del af kommunikationen stadig ikke på plads.
To beslægtede begreber hjælper med at tydeliggøre formålet:
- Andon kontra et produktionsdashboard: Et dashboard giver et udvalgt overblik over produktionsdata. Andon udløser en umiddelbar indsats over for en bestemt tilstand. En skærm kan tjene begge formål, men det at vise en advarsel placerer ikke ansvaret for at handle.
- Andon kontra kanban: Kanban giver tilladelse til eller signalerer produktion eller genopfyldning i et pull-system. Andon signalerer status eller et problem, der kræver opmærksomhed. En materialemangel kan udløse et Andon-kald, men det gør ikke de to metoder indbyrdes udskiftelige.
Andon understøtter også jidoka: at opdage og håndtere afvigelser frem for at lade fejlbehæftede emner fortsætte gennem processen. Det praktiske udgangspunkt er ikke en mere imponerende skærm. Det er en aftale om, hvad der sker, når nogen beder om hjælp.
Få indsatsen bag signalet på plads
En velfungerende Andon-proces forbinder den første observation med et verificeret resultat. Gør overdragelserne så tydelige, at de også fungerer på et travlt skift, ikke kun når den sædvanlige arbejdsleder står lige ved siden af.
| Trin | Det skal teamet gøre | Det bekræfter overdragelsen |
|---|---|---|
| Afgiv signal | Angiv den berørte station og den observerede tilstand via den aftalte kanal. | Den rette person kan se, hvor der er brug for hjælp. |
| Påtag jer ansvaret | En udpeget person påtager sig ansvaret og fortæller operatøren, at kaldet er modtaget. | Ansvaret er placeret, og en kvittering for modtagelsen bliver ikke forvekslet med en løsning. |
| Handl og eskalér | Vurdér tilstanden, tilkald den relevante specialist, og følg den aftalte fremgangsmåde i produktionen. | Det er klart, hvad næste handling er, hvem der har ansvaret, og hvornår næste opdatering kommer. |
| Genopret og verificér | Bekræft, at de nødvendige kontroller af udstyr, proces og kvalitet er gennemført og godkendt, før normal drift genoptages. | De ansvarlige bekræfter, at processen er klar, ikke blot at lampen er nulstillet. |
| Giv tilbagemelding og skab forbedringer | Fortæl teamet, hvad der er ændret, og placér ansvaret for eventuelle resterende undersøgelser eller korrigerende tiltag. | Operatøren kender resultatet, og der bliver fulgt op på tilbagevendende problemer. |
Placér ansvaret for den første indsats hos en rolle, der faktisk kan handle. »Alle på skiftet« er tilskuere, ikke en ansvarlig. En teamleder kan for eksempel tage imod det første kald og koordinere vedligehold, kvalitet eller materialeforsyning. En anden fabrik kan placere ansvaret for disse kategorier direkte hos de relevante funktioner. Begge løsninger kræver en stedfortræder, når den sædvanlige ansvarlige er fraværende eller allerede optaget.
Sørg for, at ansvaret ikke forsvinder ved overdragelser. Hvis arbejdslederen tilkalder vedligehold, skal det være aftalt, hvem der fortsat har ansvaret for at holde produktionen orienteret. En besked, der sendes videre, må ikke efterlade operatøren ventende mellem to afdelinger.
Kvittér hurtigt for modtagelsen, men luk ikke sagen hurtigt blot for at pynte på et nøgletal. »Jeg har set det« og »processen er genoprettet« er to forskellige hændelser. Ved at holde dem adskilt undgår I, at en grøn visning skjuler uafsluttet arbejde.
Stopper linjen, når man trækker i Andon-snoren?
Det afhænger af, hvordan systemet og produktionsprocessen er indrettet. Et Andon-kald kan anmode om hjælp, mens arbejdet fortsætter under de godkendte betingelser, eller det kan være knyttet til et stop. I Toyotas metode med stop ved en fast position bliver der tilkaldt hjælp, når signalet afgives. Hvis problemet ikke bliver løst, stopper linjen ved en defineret position. Det er ikke en universel regel, at ethvert træk i snoren straks stopper alle maskiner.
I jeres egen proces skal I skelne mellem tre beslutninger: at bede om hjælp, at afgøre, om produktionen må fortsætte, og at godkende, at normal drift genoptages. Aftal de ansvarlige roller og betingelserne, før signalet indføres.
En Andon-meddelelse er ikke i sig selv et nødstop eller en funktion til at isolere en maskine fra dens energikilder. Den konkrete indsats skal følge de udstyrsspecifikke procedurer for stop, energiisolering og genstart. Brug ikke måden, en anden fabriks Andon-snor fungerer på, eller fabrikkens reaktionstid som en generel sikkerhedsprocedure.
Ledelsesopgaven er klar: Medarbejderne skal have tillid til, at de får støtte, når de gør opmærksom på et reelt problem. Hvis hvert kald fører til bebrejdelser for tabt produktion, tilskynder systemet til tavshed netop dér, hvor tidlig information ville være mest værdifuld.
Begynd i ét område med en klar aftale om indsatsen
Vælg en celle eller linje, hvor ventetid på hjælp er et tilbagevendende problem. Gennemgå en nylig hændelse med operatørerne, skiftlederen og de funktioner, der skulle træde til. Find ud af, hvor forsinkelsen faktisk opstod: ved at opdage tilstanden, finde en person, påtage sig ansvaret for kaldet, få en specialist frem eller beslutte, hvad der skulle ske med det berørte arbejde.
Aftal derefter en kort, praktisk rutine:
1. Definér, hvilke forhold der kræver et kald. Tag udgangspunkt i observationer, operatøren kan genkende, ikke diagnoser, som endnu ikke kan stilles. »Gentagne unormale maskinstop« er mere brugbart end at kræve en bekræftet komponentfejl.
2. Hold den første besked kort. Angiv stationen, problemkategorien og den aktuelle tilstand i produktionen. Registrér detaljerede årsager senere frem for at lade en ventende operatør udfylde en lang rapport.
3. Udpeg en ansvarlig for den første indsats og en stedfortræder på hvert skift. Tag højde for pauser, fravær og samtidige kald. Kontrollér, at de pågældende kan modtage og genkende signalet dér, hvor de faktisk arbejder.
4. Fastlæg rammerne for indsats og eskalering. Afgør, hvad der sker, hvis ingen påtager sig kaldet, hvis problemet forbliver uløst, eller hvis konsekvenserne bliver mere alvorlige. Tag udgangspunkt i processens behov og den tilgængelige hjælp, ikke i en vilkårlig, universel tidsgrænse.
5. Definér, hvordan sagen afsluttes og overdrages til planlægningen. Fastlæg, hvem der bekræfter, at driften er genoprettet, hvem der orienterer operatøren, og hvem der opdaterer kapaciteten eller det resterende arbejde, når produktionsplanen er berørt.
Afprøv rutinen sammen med dem, der skal bruge den. Medtag et ubesvaret kald, en optaget ansvarlig og overgangen mellem to skift. Hvis det hele afhænger af, at nogen kan huske et privat telefonnummer, er indsatsen endnu ikke pålidelig.
Gør signalet let at forstå
Brug et lille antal tilstande, som folk kan skelne fra hinanden på den afstand fra signalet, hvor de normalt arbejder. En lokal aftale kan for eksempel skelne mellem normal drift, tilkaldt hjælp og stoppet produktion. Aftal betydningen, vis den ved arbejdsstedet, og oplær alle skift. Farve må ikke stå alene om at formidle information, som medarbejderne også har brug for i ord eller symboler.
Gå ikke ud fra, at en rød eller gul lampe betyder det samme på alle fabrikker. Den brugbare standard er en fælles forståelse i jeres proces. Flere farver og lyde giver kun mening, hvis de hjælper den ansvarlige med at vælge en anden handling.
Fysisk eller digitalt Andon-system: Vælg ud fra indsatsen
En træksnor, en knap og et synligt lyssignal kan fungere godt, når den ansvarlige for at reagere er i nærheden, og signalet tydeligt viser, hvilken station der kalder. Digitale notifikationer kan være en hjælp, når de ansvarlige bevæger sig mellem områder, flere støttefunktioner er involveret, eller teamet har brug for en pålidelig hændelseshistorik.
Vurder begge løsninger ud fra de samme praktiske spørgsmål. Kan operatøren nemt tilkalde hjælp? Når kaldet frem til den rette person? Er det synligt, at nogen har påtaget sig ansvaret? Kan teamet skelne mellem et åbent kald og en proces, hvor driften er genoprettet? Hvad sker der, hvis kommunikationskanalen ikke er tilgængelig?
Ved et digitalt system bør I se på, hvordan ansvar tildeles, hvordan kald eskaleres, hvilke tidsstempler der registreres, og hvilke oplysninger der er brug for til opfølgning. Flere notifikationer er ikke nødvendigvis bedre: Hvis alle får besked om hver eneste hændelse, bliver det sværere at få øje på det kald, der kræver øjeblikkelig handling.
Vælg først teknologien, når I har aftalt, hvem der reagerer, og hvordan. Automatisering af en uklar ansvarsoverdragelse spreder blot usikkerheden hurtigere.
Eksempel: ét maskinstop, flere berørte ordrer
Forestil dig et maskinværksted, hvor en operatør oplever en tilbagevendende fejl på et bearbejdningscenter og aktiverer det aftalte Andon-kald. Signalet viser, hvilken station det drejer sig om. Skiftlederen påtager sig ansvaret for kaldet, undersøger den observerede tilstand og inddrager vedligeholdelsesafdelingen. Maskinen håndteres efter de godkendte procedurer for den.
Vedligeholdelsesafdelingen bekræfter, at maskinen vil være utilgængelig i en periode, mens den repareres. Planlæggeren står nu med et andet spørgsmål end teknikeren: Hvad skal resten af produktionen gøre, mens denne kapacitet er utilgængelig?
En af de berørte ordrer mangler stadig bearbejdning, kontrol og pakning. En anden afdeling er ved at starte arbejde, som vil ende i køen ved den standsede maskine. Den første ordre kan kun flyttes til en anden maskine, hvis ressourcen er godkendt til operationen og har ledig kapacitet. Flytningen vil også skubbe andet planlagt arbejde.
Planlæggeren har brug for den bekræftede periode med utilgængelig kapacitet, den berørte operations faktiske status og det bedste aktuelle skøn over, hvornår driften kan genoptages. Ændrer skønnet sig, skal planen opdateres igen. Den hidtidige gennemsnitlige reparationstid er ikke et løfte om, at denne reparation tager lige så lang tid.
Hvis man blot nulstiller signalet, når vedligeholdelsesafdelingen er ankommet, er alle disse konsekvenser for produktionen stadig uafklarede.
Brug SkyPlanner til at genberegne planen for de indbyrdes afhængige opgaver
I SkyPlanner registreres en ressources utilgængelige periode som en undtagelse for arbejdsstationen. Dermed trækkes perioden fra den disponible kapacitet. Arcturus, den kunstige intelligens til finplanlægning i SkyPlanner, kan derefter omplanlægge de berørte opgaver under hensyn til afbrydelsen, så planlæggeren ikke skal flytte hver enkelt maskines kø manuelt.
Beregningen tager udgangspunkt i de konfigurerede arbejdsstationer, skift, afhængigheder mellem operationer og prioriteter. Gantt-planen viser den beregnede rækkefølge. Planlæggeren kan dermed gennemgå bearbejdningsoperationen sammen med det efterfølgende arbejde og se, hvilke færdiggørelsesdatoer der kræver opmærksomhed.
Du fastlægger prioriteterne og beslutter, hvilke dele af planen der skal låses. Arcturus beregner inden for disse rammer. En hasteordre kan få forrang, men prioritering genskaber ikke den maskintid, der gik tabt ved nedbruddet. Værdien ligger i at se konsekvenserne af valgene på tværs af den fælles plan, før du giver et nyt leveringsløfte.
Når det ansvarlige team bekræfter, at maskinen er tilbage i drift, skal du opdatere den registrerede tilgængelighed og genberegne planen efter behov. Giv dem, der udfører arbejdet, besked om den aktuelle rækkefølge. Genoprettet teknisk drift og en brugbar produktionsplan hænger sammen, men et nulstillet lyssignal er ikke i sig selv bevis på nogen af delene.
SkyPlanner kan integreres med ethvert ERP- eller MES-system via sit åbne REST API, så jeres eksisterende ordre- og produktionsoplysninger kan indgå i finplanlægningen. I denne arbejdsgang er det afgørende, at den bekræftede kapacitetsændring videregives til planlægningen. Det giver et konkret grundlag at tilpasse produktionsplanen efter.
Mål, om hjælpen når frem, og problemerne forbliver løst
Vurder forløbet fra kald til løsning, ikke kun antallet af signaler. Mål hver for sig, hvor lang tid der går, før nogen påtager sig kaldet, før effektiv hjælp sættes i gang, og før det er kontrolleret, at processen er tilbage i drift. Tidsintervallerne peger på forskellige problemer og bør ikke samles i ét beroligende gennemsnit.
Før en enkel log over sted, observeret tilstand, relevante tidsstempler, indsats og opfølgning. Registrer varigheden på en ensartet måde, når der opstår et stop. Gennemgå gentagne kald fra samme station eller under samme driftsforhold. Gentagne nulstillinger kan skjule en tilbagevendende årsag.
En kort gennemgang med operatørerne og dem, der reagerer på kaldene, bør munde ud i konkrete beslutninger: Hvilket kald ventede for længe? Hvorfor svigtede reserveberedskabet? Hvad skal undersøges teknisk, og har den seneste korrigerende handling virket på længere sigt? Lad tilbagevendende tab som følge af udstyrsproblemer indgå i det samlede arbejde med at forbedre vedligeholdelsen frem for at forvente, at lyssignalet i sig selv forhindrer den næste fejl.
Vær varsom med måltallene. Færre kald kan betyde færre problemer, men også at folk er holdt op med at melde dem. En hurtigere kvittering er kun nyttig, hvis den efterfølges af hjælp. En lukket hændelse har kun værdi, hvis det reelt er kontrolleret, at processen er klar til drift, og der er placeret et ansvar for eventuelt resterende korrigerende arbejde.
Håndter den næste bekræftede driftsforstyrrelse med én fælles plan
Sørg først for, at det næste Andon-kald fungerer pålideligt: et forståeligt signal, en person med ansvar for at reagere, en klar eskalationsvej og tilbagemelding til den, der kaldte. Sørg derefter for sammenhængen med produktionsplanlægningen. Reparationsteamet skal ikke også fastlægge rækkefølgen af fabrikkens opgaver, og planlæggeren skal ikke rekonstruere den ud fra separate lister over hasteopgaver.
Vælg SkyPlanner, når en bekræftet afbrydelse betyder, at du manuelt må omplanlægge ordrer, der hænger sammen. Ved at registrere den ændrede kapacitet og genberegne den fælles produktionsplan bliver det lettere at se konsekvenserne for leveringerne. Samtidig kræver det mindre koordinering at melde en ny, brugbar rækkefølge ud.
Book en demo af SkyPlanner, og tag udgangspunkt i en nylig maskinafbrydelse, den berørte ordre og dens efterfølgende operationer. Se, hvordan perioden med utilgængelig kapacitet ændrer planen, og hvilke leveringsbeslutninger du skal tage stilling til. Vil du først undersøge, hvordan finplanlægningen fungerer, kan du prøve SkyPlanner med demodata.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner


