








I den här artikeln
- Vad är ett Andon-system i tillverkningen?
- Se till att signalen följs av en insats
- Stannar linjen när någon drar i Andon-snöret?
- Börja i ett område med en tydlig överenskommelse om insatser
- Gör signalen lätt att tolka
- Fysiskt eller digitalt Andon-system: välj utifrån hur ni ska agera
- Exempel: ett maskinstopp påverkar flera order
- Använd SkyPlanner för att räkna om planen för de berörda operationerna
- Mät om hjälpen når fram och problemen inte återkommer
- Hantera nästa bekräftade störning med en gemensam plan
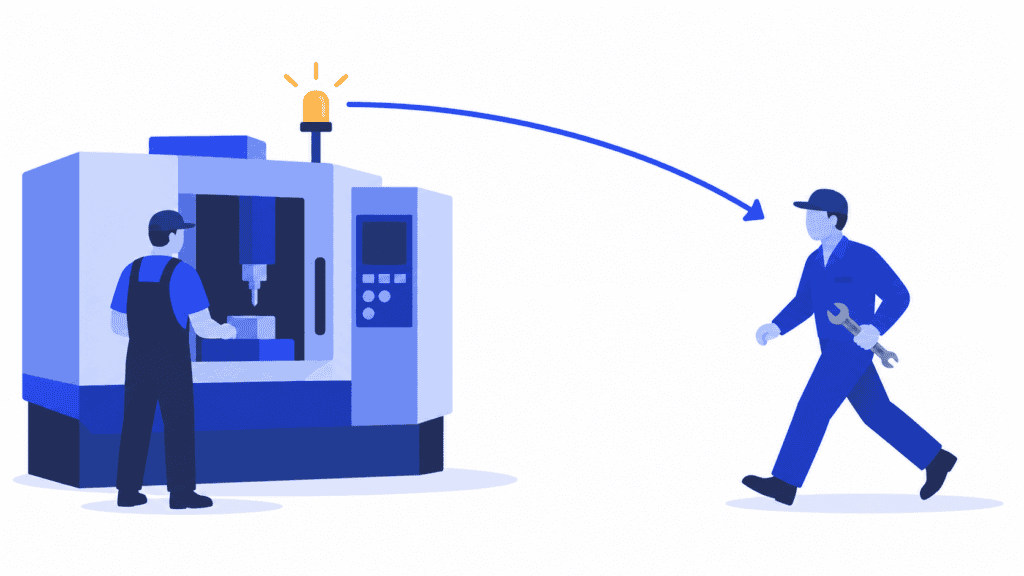
En operatör signalerar ett problem. Lampan ändrar färg och folk reagerar, men operationen står fortfarande stilla. Underhåll tror att arbetsledaren hanterar saken, medan arbetsledaren tror att någon redan har kontaktat underhåll. Samtidigt fortsätter nästa avdelning att förbereda arbete för en maskin som inte kan köras.
Det är det glappet ett fungerande Andon-system måste överbrygga. I tillverkningen gör Andon avvikelser synliga och riktar uppmärksamheten mot den plats där hjälp behövs. Värdet ligger i det som händer sedan: någon tar ansvar, ordnar rätt stöd och bekräftar när processen är redo igen.
För produktionschefen finns ytterligare en konsekvens att hantera. Ett bekräftat avbrott kan ändra ordningsföljden för flera kundorder, inte bara den operation som har stannat. SkyPlanner APS hjälper dig att planera om det berörda arbetet utifrån den ändrade kapaciteten, så att fabriken följer en gemensam plan i stället för flera improviserade akutlistor.
Vad är ett Andon-system i tillverkningen?
Andon är en metod för visuell styrning som visar produktionsstatus och signalerar avvikelser eller behov av hjälp. Ett dragsnöre, en knapp eller en maskinsignal kan aktivera en lampa, en tavla eller ett annat meddelande som visar var en insats behövs. Namnet kommer från ett japanskt ord för lykta och är nära förknippat med Toyotas produktionssystem.
Den viktigaste informationen är enkel: var finns problemet, vilken hjälp behövs och vem tar hand om det? Beroende på processen kan signalen gälla utrustningsproblem, en misstänkt kvalitetsavvikelse, en saknad komponent eller en operatör som inte hinner med den överenskomna arbetsföljden.
En Andon-tavla kan också visa planerad och faktisk produktion. Men att visa resultat är inte detsamma som att ha ett fungerande system för att hantera signalerna. Om operatören måste lämna sin plats vid produktionsgruppen och leta efter en arbetsledare efter att ha signalerat, är den viktigaste delen av kommunikationen fortfarande olöst.
Två närliggande begrepp hjälper till att förtydliga syftet:
- Andon jämfört med en produktionsdashboard: en dashboard visar ett urval av produktionsinformation. Andon visar när ett visst tillstånd kräver en omedelbar insats och var insatsen behövs. En skärm kan fylla båda funktionerna, men en varning på skärmen tilldelar inte någon ansvaret för att agera.
- Andon jämfört med kanban: kanban ger klartecken till eller signalerar produktion eller påfyllning i ett dragande system. Andon signalerar status eller ett problem som kräver uppmärksamhet. Materialbrist kan utlösa en Andon-signal, men det gör inte metoderna utbytbara.
Andon stöder också jidoka: att upptäcka och åtgärda avvikelser i stället för att låta felaktiga produkter fortsätta genom processen. Den praktiska utgångspunkten är inte en mer imponerande skärm, utan en överenskommelse om vad som händer när någon ber om hjälp.
Se till att signalen följs av en insats
En fungerande Andon-process knyter ihop den första observationen med ett verifierat resultat. Gör överlämningarna så tydliga att de fungerar även under ett hektiskt skift, inte bara när den ordinarie arbetsledaren står i närheten.
| Steg | Vad teamet behöver göra | Vad som bekräftar överlämningen |
|---|---|---|
| Signalera | Ange berörd station och observerat tillstånd via den överenskomna kanalen. | Rätt person kan avgöra var hjälp behövs. |
| Ta ansvar | En utsedd person tar ansvar och meddelar operatören att signalen har tagits emot. | Någon har ansvaret, och en kvittering förväxlas inte med att felet är åtgärdat. |
| Agera och eskalera | Bedöm tillståndet, kalla in rätt specialist och följ den överenskomna rutinen för produktionen. | Det är tydligt vad nästa åtgärd är, vem som ansvarar och när nästa uppdatering kommer. |
| Återställ och verifiera | Bekräfta att nödvändiga kontroller av utrustning, process och kvalitet är genomförda innan normal drift återupptas. | De ansvariga bekräftar att allt är redo, inte bara att lampan har återställts. |
| Återkoppla och förbättra | Berätta för teamet vad som har ändrats och fördela ansvaret för eventuell fortsatt utredning eller korrigerande åtgärder. | Operatören känner till utfallet och återkommande problem följs upp. |
Lägg ansvaret för den första insatsen på en roll som faktiskt kan agera. ”Alla på skiftet” är en mottagargrupp, inte en ansvarig. En teamledare kan ta emot den första signalen och samordna underhåll, kvalitet eller materialförsörjning. I en annan fabrik kan signalerna gå direkt till respektive funktion. Oavsett upplägg behövs en ersättare när den ordinarie personen är frånvarande eller redan upptagen.
Se till att ansvaret finns kvar vid överlämningar. Om arbetsledaren tillkallar underhåll behöver ni vara överens om vem som fortsätter att hålla produktionen informerad. Att skicka vidare ett meddelande får inte lämna operatören väntande mellan avdelningarna.
Kvittera snabbt, men avsluta inte ärendet för snabbt bara för att få bra mätvärden. ”Jag har sett det” och ”processen är återställd” är två olika händelser. Genom att hålla isär dem undviker ni att en grön indikering döljer arbete som inte är färdigt.
Stannar linjen när någon drar i Andon-snöret?
Det beror på hur systemet och produktionsprocessen är utformade. En Andon-signal kan vara en begäran om hjälp medan arbetet fortsätter under godkända förhållanden, eller vara kopplad till ett stopp. I Toyotas arbetssätt med stopp vid en fast position kallar signalen på hjälp, och ett olöst problem leder till stopp vid en bestämd position. Det finns ingen allmän regel om att varje drag i snöret omedelbart stoppar alla maskiner.
Skilj på tre beslut i er egen process: att begära hjälp, att avgöra om produktionen får fortsätta och att godkänna återgång till normal drift. Kom överens om ansvariga roller och villkor innan ni inför signalen.
En Andon-signal är inte i sig en funktion för nödstopp eller frånskiljning av maskinens energitillförsel. Det är utrustningens specifika rutiner för stopp, frånskiljning och återstart som måste styra den faktiska insatsen. Använd inte en annan fabriks sätt att reagera på ett drag i Andon-snöret eller dess tidsgränser för insatser som en generell säkerhetsrutin.
Lärdomen för ledningen är enkel: medarbetarna måste kunna lita på att de får stöd när de rapporterar ett befogat problem. Om varje signal leder till att någon skuldbeläggs för produktionsbortfall, uppmuntrar systemet till tystnad just när tidig information skulle göra störst nytta.
Börja i ett område med en tydlig överenskommelse om insatser
Välj en cell eller linje där väntan på hjälp är ett återkommande problem. Gå igenom en nylig händelse med operatörerna, skiftledaren och de funktioner som behövde agera. Ta reda på vilket moment som faktiskt orsakade fördröjningen: att upptäcka tillståndet, hitta någon, få någon att ta ansvar för anropet, få hjälp av en specialist eller besluta vad som skulle göras med det berörda arbetet.
Kom sedan överens om en kort arbetsrutin:
1. Definiera när en signal ska skickas. Utgå från sådant operatören kan observera, inte diagnoser som ännu inte går att ställa. ”Upprepade onormala maskinstopp” är mer användbart än att kräva ett bekräftat komponentfel.
2. Håll det första meddelandet kort. Ange station, problemkategori och aktuellt produktionsläge. Dokumentera detaljerade orsaker senare i stället för att låta en väntande operatör fylla i en lång rapport.
3. Utse en ansvarig för den första insatsen och en ersättare för varje skift. Ta höjd för raster, frånvaro och samtidiga signaler. Kontrollera att personerna kan uppfatta och känna igen signalen där de faktiskt arbetar.
4. Bestäm gränser för insats och eskalering. Avgör vad som ska hända om ingen tar ansvar för signalen, om problemet förblir olöst eller om konsekvenserna blir allvarligare. Utgå från processens behov och tillgängligt stöd, inte från en godtycklig tidsgräns som ska gälla överallt.
5. Definiera hur ärendet avslutas och lämnas över till planeringen. Ange vem som bekräftar återställningen, vem som informerar operatören och vem som uppdaterar kapacitet eller återstående arbete när produktionsplanen påverkas.
Testa rutinen tillsammans med dem som ska använda den. Ta med en obesvarad signal, en upptagen ansvarig och ett skiftbyte. Om allt hänger på att någon minns ett privat telefonnummer är rutinen ännu inte tillförlitlig.
Gör signalen lätt att tolka
Använd ett fåtal tillstånd som går att skilja åt från den plats där arbetet utförs. En lokal överenskommelse kan exempelvis skilja mellan normal drift, begäran om hjälp och stoppad produktion. Enas om betydelsen, visa den nära arbetsplatsen och utbilda alla skift. Färg får inte ensam bära information som också behöver uttryckas med ord eller symboler.
Utgå inte från att en röd eller gul lampa betyder samma sak i alla fabriker. Det viktiga är en gemensam betydelse i er process. Fler färger och ljud är bara motiverade om de hjälper den ansvariga att välja en annan åtgärd.
Fysiskt eller digitalt Andon-system: välj utifrån hur ni ska agera
Ett dragsnöre, en knapp och en synlig signallampa kan fungera bra när den som ska ingripa finns i närheten och signalen tydligt visar vilken station det gäller. Digitala aviseringar kan vara till hjälp när de ansvariga rör sig mellan olika områden, när flera stödfunktioner är inblandade eller när teamet behöver en tillförlitlig händelsehistorik.
Bedöm båda alternativen utifrån samma praktiska frågor. Kan operatören enkelt kalla på hjälp? Når anropet rätt person? Syns det att någon har tagit ansvar för det? Kan teamet skilja ett öppet anrop från en process som har återställts? Vad händer om kommunikationskanalen inte är tillgänglig?
För ett digitalt system bör ni granska hur ansvar tilldelas, hur ärenden eskaleras, hur händelser tidsstämplas och vilken information som behövs för uppföljning. Fler aviseringar är inte nödvändigtvis bättre: om varje händelse skickas till alla blir det svårare att urskilja det anrop som kräver omedelbar uppmärksamhet.
Välj teknik först när ni har kommit överens om hur anropen ska hanteras. Att automatisera en otydlig överlämning gör bara att osäkerheten sprids snabbare.
Exempel: ett maskinstopp påverkar flera order
Tänk dig en mekanisk verkstad där en operatör upptäcker ett återkommande fel i ett bearbetningscentrum och gör ett Andon-anrop enligt den överenskomna rutinen. Signalen visar vilken station det gäller. Skiftledaren tar ansvar för anropet, kontrollerar det observerade tillståndet och kopplar in underhållspersonalen. Maskinen hanteras enligt sina godkända rutiner.
Underhållspersonalen bekräftar att maskinen kommer att vara otillgänglig under en reparationsperiod. Planeraren står nu inför en annan fråga än teknikern: vad ska resten av produktionen göra medan den kapaciteten är otillgänglig?
En av de berörda orderna behöver fortfarande bearbetas, kontrolleras och packas. En annan avdelning ska just påbörja arbete som skulle hamna i kön till den stoppade maskinen. Den första ordern kan flyttas till en annan maskin endast om den resursen är godkänd för operationen och har tillgänglig kapacitet. En sådan flytt skulle dessutom tränga undan annat planerat arbete.
Planeraren behöver uppgifter om den bekräftade period då maskinen är otillgänglig, den berörda operationens faktiska status och den bästa aktuella uppskattningen av när driften kan återställas. Om uppskattningen ändras behöver planen uppdateras igen. En tidigare genomsnittlig reparationstid är inget löfte om att den här reparationen blir klar på samma tid.
Att bara kvittera bort signalen när underhållspersonalen har kommit fram skulle lämna alla dessa konsekvenser för produktionen olösta.
Använd SkyPlanner för att räkna om planen för de berörda operationerna
I SkyPlanner registreras den period då en resurs är otillgänglig som ett undantag för produktionsgruppen. Den tiden räknas då bort från den tillgängliga kapaciteten. Arcturus, SkyPlanners AI för produktionsschemaläggning, kan sedan planera om de berörda operationerna med hänsyn till avbrottet, så att planeraren slipper flytta varje maskinkö för hand.
Beräkningen utgår från de produktionsgrupper, skift, beroenden mellan operationer och prioriteringar som har ställts in. Gantt-schemat visar den nya ordningsföljden. Där kan planeraren granska bearbetningsoperationen tillsammans med de efterföljande operationerna och se vilka slutdatum som behöver ses över.
Du bestämmer prioriteringarna och vilka delar av schemat som ska vara låsta. Arcturus räknar inom de ramarna. En brådskande order kan få förtur, men en högre prioritet återskapar inte den maskintid som gick förlorad vid haveriet. Värdet ligger i att kunna se avvägningarna i hela den gemensamma planen innan du ger ett nytt leveranslöfte.
När det ansvariga teamet bekräftar att maskinen åter är i drift uppdaterar du den registrerade tillgängligheten och räknar om planen vid behov. Meddela den aktuella ordningsföljden till dem som ska utföra arbetet. Att maskinen är tekniskt återställd och att produktionsplanen går att genomföra hänger ihop, men en återställd signallampa är inte bevis för något av detta.
SkyPlanner kan integreras med valfritt ERP- eller MES-system via sitt öppna REST API, så att befintlig order- och produktionsinformation kan kopplas till schemaläggningen. I det här arbetsflödet är det avgörande att den bekräftade kapacitetsförändringen förs vidare till planeringen. Då finns ett konkret underlag för att anpassa produktionsplanen.
Mät om hjälpen når fram och problemen inte återkommer
Följ upp hur anropen hanteras, inte bara antalet signaler. Skilj på tiden tills någon tar ansvar för anropet, tiden tills verkningsfull hjälp sätts in och tiden tills det har verifierats att processen är återställd. Dessa tidsintervall visar olika problem och bör inte slås ihop till ett enda lugnande medelvärde.
För en enkel logg över plats, observerat tillstånd, relevanta tidpunkter, insatser och uppföljning. Om ett stopp inträffar ska dess varaktighet registreras på ett enhetligt sätt. Granska upprepade anrop från samma station eller under samma driftförhållanden. Upprepade återställningar kan dölja en återkommande orsak.
En kort genomgång med operatörerna och dem som hanterar anropen bör leda till beslut utifrån vilka anrop som fick vänta för länge, varför reservrutinen inte fungerade, vad som behöver utredas tekniskt och om den senaste korrigerande åtgärden har haft bestående effekt. Koppla återkommande produktionsförluster som beror på utrustningen till det övergripande förbättringsarbetet inom underhåll i stället för att förvänta er att själva lampan ska förhindra nästa fel.
Var försiktiga med målen. Färre anrop kan betyda färre problem, men också att personalen har slutat rapportera. Snabbare kvittering är bara värdefull om den följs av hjälp. Ett avslutat ärende har bara ett värde om det verkligen har kontrollerats att processen är redo för drift och om någon har ansvar för eventuella kvarstående korrigerande åtgärder.
Hantera nästa bekräftade störning med en gemensam plan
Börja med att se till att nästa Andon-anrop fungerar tillförlitligt: signalen ska vara begriplig, någon ska ha ansvar för att agera, eskaleringsvägen ska vara tydlig och den som gjorde anropet ska få återkoppling. Täpp sedan till glappet mot produktionsplaneringen. Reparationsteamet ska inte behöva planera i vilken ordning fabrikens operationer ska utföras, och planeraren ska inte behöva återskapa den ordningsföljden från separata listor över brådskande arbete.
Välj SkyPlanner när ett bekräftat avbrott tvingar dig att manuellt planera om order som påverkar varandra. Genom att registrera den ändrade kapaciteten och räkna om det gemensamma produktionsschemat blir det lättare att se konsekvenserna för leveranserna. Det minskar också samordningsarbetet som krävs för att få fram en ny, genomförbar ordningsföljd.
Boka en demo av SkyPlanner och ta med ett aktuellt exempel på ett maskinavbrott, den berörda ordern och dess efterföljande operationer. Se hur perioden utan tillgänglig kapacitet förändrar planen och vilka leveransbeslut du behöver ta ställning till. Vill du först utforska hur schemaläggningen fungerar kan du prova SkyPlanner med demodata.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


