


Neste artigo
- O que é o sistema Andon na indústria?
- Estruture a resposta por trás do sinal
- Puxar a corda do Andon para a linha?
- Comece por uma área e combine claramente como será o atendimento
- Facilite a interpretação do sinal
- Andon físico ou digital: escolha em função do atendimento
- Exemplo: uma máquina parada, vários pedidos afetados
- Use o SkyPlanner para recalcular a programação das operações interligadas
- Meça se a ajuda chega e se os problemas continuam resolvidos
- Responda à próxima interrupção confirmada com um único plano compartilhado
Início » Recursos » Sistema Andon na indústria: transforme sinais em ação
Tempo de leitura estimado: 11 minutos
Um operador sinaliza um problema. A luz muda, as pessoas percebem, mas a operação continua esperando. A manutenção presume que o supervisor está cuidando do caso; o supervisor presume que alguém já chamou a manutenção. Enquanto isso, o setor seguinte continua preparando trabalho para uma máquina que não pode operar.
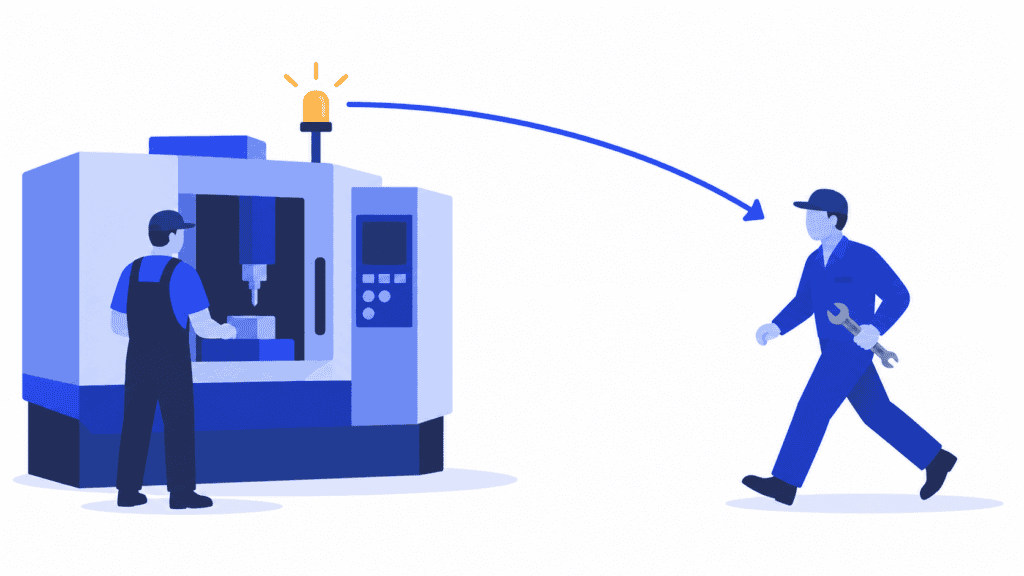
É essa lacuna que um sistema Andon eficaz precisa eliminar. Na indústria, o Andon torna as condições anormais visíveis e chama a atenção para o local que precisa de ajuda. Seu valor está no que acontece depois: alguém assume a responsabilidade, aciona o apoio adequado e confirma quando o processo está pronto para operar novamente.
Para o gerente de produção, há outra consequência a administrar. Uma interrupção confirmada pode alterar a sequência de vários pedidos de clientes, não apenas da operação parada. O SkyPlanner APS ajuda a reprogramar as operações interligadas considerando a mudança de capacidade, para que a fábrica siga um plano comum em vez de várias listas improvisadas de urgências.
O que é o sistema Andon na indústria?
Andon é um método de gestão visual usado para mostrar o status da produção e sinalizar uma anormalidade ou necessidade de ajuda. Uma corda, um botão ou um sinal da máquina pode acionar uma luz, um painel ou outra notificação que indique onde é preciso intervir. O nome vem de uma palavra japonesa que significa lanterna e está fortemente associado ao Sistema Toyota de Produção.
As informações essenciais são simples: onde está o problema, que ajuda é necessária e quem está atendendo? Dependendo do processo, o sinal pode indicar um problema no equipamento, uma suspeita de problema de qualidade, a falta de um componente ou um operador que esteja se atrasando em relação à sequência de trabalho combinada.
Um painel Andon também pode mostrar a produção planejada e a realizada. Mas exibir resultados não basta para compor um sistema de resposta. Se o operador precisa sair do centro de trabalho e procurar um supervisor depois de emitir o sinal, a parte mais importante da comunicação continua sem solução.
Dois conceitos próximos ajudam a esclarecer essa finalidade:
- Andon versus dashboard de produção: um dashboard apresenta um recorte das informações de produção. O Andon direciona uma resposta imediata a uma condição específica. Uma tela pode cumprir as duas funções, mas exibir um alerta não define quem vai atendê-lo.
- Andon versus kanban: o kanban autoriza ou sinaliza a produção ou a reposição em um sistema puxado. O Andon sinaliza o status ou um problema que exige atenção. A falta de material pode gerar um chamado Andon, mas isso não torna os dois métodos intercambiáveis.
O Andon também apoia o jidoka: reconhecer anormalidades e tratá-las, em vez de permitir que o trabalho com defeito siga pelo processo. Na prática, o ponto de partida não é uma tela mais impressionante. É um acordo sobre o que acontece quando alguém pede ajuda.
Estruture a resposta por trás do sinal
Um processo Andon eficaz conecta a observação inicial a um resultado verificado. Deixe claras as passagens de responsabilidade para que funcionem em um turno movimentado, não apenas quando o supervisor de sempre está por perto.
| Etapa | O que a equipe precisa fazer | O que confirma a passagem de responsabilidade |
|---|---|---|
| Sinalizar | Identificar o posto afetado e a condição observada pelo canal combinado. | A pessoa adequada para atender consegue identificar onde a ajuda é necessária. |
| Assumir o chamado | Uma pessoa designada assume a responsabilidade e informa ao operador que o chamado foi recebido. | Há um responsável definido; a confirmação de recebimento não é confundida com a solução. |
| Atender e escalar | Avaliar a condição, acionar o especialista adequado e seguir as medidas combinadas para a produção. | A próxima ação, o responsável e a próxima atualização estão claros. |
| Restabelecer e verificar | Confirmar que as verificações necessárias de equipamento, processo e qualidade foram realizadas antes de retomar a operação normal. | Os responsáveis confirmam que tudo está pronto para operar, não apenas que a luz foi rearmada. |
| Dar retorno e melhorar | Informar à equipe o que mudou e atribuir responsáveis pelas investigações ou ações corretivas ainda pendentes. | O operador sabe qual foi o resultado, e os problemas recorrentes recebem acompanhamento. |
Atribua o primeiro atendimento a uma função que tenha condições de agir. “Todos do turno” é uma plateia, não um responsável. Um líder de equipe pode assumir o chamado inicial e coordenar a manutenção, a qualidade ou o abastecimento de materiais; outra fábrica pode encaminhar cada categoria diretamente à área responsável. Nos dois casos, é preciso ter um substituto quando a pessoa que costuma atender estiver ausente ou ocupada.
Mantenha um responsável definido em cada transferência. Se o supervisor acionar a manutenção, combinem quem continuará responsável por manter a produção informada. Repassar uma mensagem não deve deixar o operador esperando entre um departamento e outro.
Confirme o recebimento rapidamente, mas não encerre o chamado às pressas só para melhorar um indicador. “Já vi o chamado” e “o processo foi restabelecido” são eventos diferentes. Separá-los evita que um painel verde esconda trabalho pendente.
Puxar a corda do Andon para a linha?
Depende de como o sistema e o processo de produção foram projetados. Um chamado Andon pode solicitar ajuda enquanto o trabalho continua nas condições aprovadas ou pode estar associado a uma parada. Na abordagem de parada em posição fixa da Toyota, o chamado traz assistência e, se o problema não for resolvido, a linha para em uma posição definida. Não existe uma regra universal segundo a qual puxar qualquer corda pare imediatamente todas as máquinas.
No seu processo, separe três decisões: pedir ajuda, decidir se a produção pode continuar e autorizar o retorno à operação normal. Defina os responsáveis e as condições antes de implantar a sinalização.
Uma notificação Andon não é, por si só, uma função de parada de emergência ou de isolamento de máquinas. A resposta efetiva deve seguir os procedimentos específicos de parada, isolamento e religamento de cada equipamento. Não adote o funcionamento da corda ou o intervalo de resposta de outra fábrica como procedimento geral de segurança.
A lição para a gestão é direta: os funcionários precisam confiar que relatar uma preocupação legítima trará apoio. Se todo chamado gera cobranças pela perda de produção, o sistema incentiva o silêncio justamente quando a informação antecipada seria mais útil.
Comece por uma área e combine claramente como será o atendimento
Escolha uma célula ou linha em que a demora para conseguir ajuda seja um problema recorrente. Revise um evento recente com os operadores, o líder do turno e as áreas que precisaram atender. Identifique onde ocorreu a demora: reconhecer a condição, localizar alguém, assumir o chamado, conseguir um especialista ou decidir o que fazer com o trabalho afetado.
Depois, combinem uma rotina operacional simples:
1. Defina as condições que justificam um chamado. Use observações que o operador consiga reconhecer, não diagnósticos que ele ainda não possa fazer. “Paradas anormais repetidas da máquina” é mais útil do que exigir a confirmação de falha em um componente.
2. Mantenha a mensagem inicial curta. Identifique o posto, a categoria do problema e a condição da produção naquele momento. Registre as causas detalhadas depois, em vez de exigir que um operador à espera de ajuda preencha um relatório longo.
3. Defina quem fará o primeiro atendimento e quem será o substituto em cada turno. Considere pausas, ausências e chamados simultâneos. Verifique se as pessoas conseguem receber e reconhecer o sinal nos locais onde realmente trabalham.
4. Estabeleça os critérios e prazos de atendimento e escalonamento. Decida o que acontece se ninguém assumir o chamado, se o problema continuar sem solução ou se as consequências se tornarem mais graves. Baseie-se nas necessidades do processo e no apoio disponível, não em um prazo universal arbitrário.
5. Defina o encerramento e a passagem das informações ao planejamento. Determine quem confirma o restabelecimento do processo, quem informa o operador e quem atualiza a capacidade ou o trabalho restante quando o plano de produção é afetado.
Teste a rotina com as pessoas que vão utilizá-la. Inclua um chamado sem resposta, um responsável ocupado e uma troca de turno. Se o sucesso depende de alguém lembrar um número de telefone pessoal, o atendimento ainda não é confiável.
Facilite a interpretação do sinal
Use poucos estados, que as pessoas consigam distinguir à distância em que trabalham. Uma convenção local pode diferenciar operação normal, ajuda solicitada e produção parada. Defina os significados em conjunto, exponha-os perto do local de trabalho e treine todos os turnos. A cor não deve ser o único meio de transmitir informações que as pessoas também precisam receber por palavras ou símbolos.
Não presuma que uma luz vermelha ou amarela tenha o mesmo significado em todas as fábricas. O padrão que importa é um significado compartilhado por todos no seu processo. Só vale a pena acrescentar cores e sons quando isso ajuda o responsável pelo atendimento a escolher uma ação diferente.
Andon físico ou digital: escolha em função do atendimento
Uma corda, um botão e uma luz visível podem funcionar bem quando o responsável pelo atendimento está por perto e o sinal identifica claramente o posto. Notificações digitais podem ajudar quando os responsáveis circulam entre áreas, várias funções de apoio estão envolvidas ou a equipe precisa de um histórico confiável de ocorrências.
Avalie as duas abordagens com as mesmas perguntas práticas. O operador consegue abrir o chamado com facilidade? Ele chega à pessoa certa? Fica visível que alguém assumiu o atendimento? A equipe consegue distinguir um chamado em aberto de um processo cujo restabelecimento já foi confirmado? O que acontece se o canal de comunicação estiver indisponível?
Ao avaliar um sistema digital, examine como ele atribui responsáveis, escalona chamados, registra datas e horários das ocorrências e reúne as informações necessárias para o acompanhamento. Mais notificações não são necessariamente melhores: enviar todas as ocorrências a todos dificulta a identificação do chamado que exige atenção imediata.
Escolha a tecnologia depois de definir como será o atendimento. Automatizar uma passagem de responsabilidade mal definida só faz a incerteza circular mais rápido.
Exemplo: uma máquina parada, vários pedidos afetados
Imagine uma fábrica de usinagem em que um operador encontra uma falha recorrente em um centro de usinagem e aciona o chamado Andon conforme combinado. O sinal identifica o posto. O líder do turno assume o chamado, verifica a condição observada e envolve a manutenção no atendimento. O manuseio do equipamento segue os procedimentos aprovados para a máquina.
A manutenção confirma que a máquina ficará indisponível durante um período de reparo. Agora, o analista de PCP tem uma questão diferente da que ocupa o técnico: o que o restante da produção deve fazer enquanto essa capacidade estiver indisponível?
Um dos pedidos afetados ainda precisa passar por usinagem, inspeção e embalagem. Outro setor está prestes a iniciar um trabalho que entraria na fila da máquina parada. Transferir o primeiro pedido para outra máquina só é uma opção se esse recurso estiver aprovado para a operação e tiver capacidade disponível; essa mudança também deslocaria outros trabalhos já programados.
O analista de PCP precisa saber o período de indisponibilidade confirmado, a situação real da operação afetada e a melhor estimativa disponível de retorno. Se essa estimativa mudar, o plano precisará de uma nova atualização. O tempo médio de reparo registrado no passado não é uma promessa de que este reparo terminará no mesmo prazo.
Simplesmente desativar o alerta após a chegada da manutenção deixaria todas essas consequências para a produção sem solução.
Use o SkyPlanner para recalcular a programação das operações interligadas
No SkyPlanner, uma exceção do centro de trabalho registra o período de indisponibilidade de um recurso. Esse intervalo deixa de contar como capacidade utilizável. O Arcturus, a IA de programação da produção do SkyPlanner, pode então reprogramar as operações afetadas considerando a interrupção, sem deixar para o analista de PCP o trabalho de ajustar manualmente a fila de cada máquina.
O cálculo considera os centros de trabalho, os turnos, as dependências entre operações e as prioridades configuradas. O cronograma de Gantt mostra a sequência resultante. Assim, o analista de PCP pode analisar a operação de usinagem junto com as operações seguintes e identificar quais datas de conclusão exigem atenção.
Você define as prioridades e quais decisões de programação devem ser mantidas; o Arcturus calcula dentro dessas orientações. Um pedido urgente pode ter preferência, mas a prioridade não repõe o tempo de máquina perdido com a quebra. O benefício está em enxergar o que será favorecido e o que será adiado no plano compartilhado antes de assumir um novo compromisso de entrega.
Quando a equipe responsável confirmar o retorno da máquina, atualize a disponibilidade registrada e recalcule a programação conforme necessário. Comunique a sequência atual às pessoas que executarão o trabalho. O restabelecimento técnico e um plano de produção viável estão ligados, mas nenhum dos dois deve ser presumido apenas porque a sinalização luminosa voltou ao normal.
O SkyPlanner se integra a qualquer ERP ou MES por meio de sua API REST aberta, conectando à programação os dados de pedidos e de produção que você já utiliza. Nesse fluxo, a informação essencial a repassar é a mudança de capacidade confirmada: ela oferece uma base concreta para ajustar o plano de produção.
Meça se a ajuda chega e se os problemas continuam resolvidos
Avalie o processo de atendimento, não apenas a quantidade de sinais. Meça separadamente o tempo até alguém assumir o chamado, o tempo até o início da ajuda efetiva e o tempo até a confirmação de que o processo foi restabelecido. Esses intervalos revelam problemas diferentes e não devem ser reduzidos a uma única média tranquilizadora.
Mantenha um registro simples do local, da condição observada, das datas e horários relevantes, do atendimento realizado e do acompanhamento. Quando houver uma parada, registre sua duração de forma consistente. Analise chamados repetidos no mesmo posto ou nas mesmas condições de operação; rearmes sucessivos podem ocultar uma causa recorrente.
Uma breve análise com operadores e responsáveis pelo atendimento deve levar a decisões: qual chamado esperou demais, por que o apoio de retaguarda falhou, o que precisa de investigação técnica e se a última ação corretiva continuou eficaz. Relacione as perdas recorrentes nos equipamentos ao programa mais amplo de melhoria da manutenção, em vez de esperar que a própria luz impeça outra falha.
Tenha cuidado com as metas. Menos chamados podem indicar menos problemas, mas também podem significar que as pessoas pararam de relatá-los. Confirmar o recebimento mais rápido só é útil se a ajuda vier em seguida. Encerrar uma ocorrência só é útil se as condições de retomada tiverem sido realmente verificadas e se houver um responsável por qualquer ação corretiva ainda pendente.
Responda à próxima interrupção confirmada com um único plano compartilhado
Comece tornando o próximo chamado Andon confiável: um sinal compreensível, um responsável pelo atendimento, um caminho claro de escalonamento e um retorno para quem o acionou. Depois, elimine a lacuna no planejamento da produção. A equipe de reparo não deveria ter de definir a sequência de operações da fábrica, e o analista de PCP não deveria ter de reconstruí-la a partir de listas separadas de urgências.
Escolha o SkyPlanner quando uma interrupção confirmada obrigar você a reorganizar manualmente os pedidos interligados. Registrar a mudança de capacidade e recalcular a programação compartilhada facilita a visualização dos impactos nas entregas e reduz o esforço de coordenação necessário para definir uma nova sequência viável.
Agende uma demonstração do SkyPlanner e traga um caso recente de interrupção de máquina, o pedido afetado e suas operações seguintes. Veja como o período de indisponibilidade muda o plano e quais decisões de entrega exigem sua atenção. Se preferir explorar primeiro a abordagem de programação, experimente o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planejamento de produção, SkyPlanner


