


I denne artikkelen
- Hva er et Andon-system i produksjonen?
- Sørg for at signalet blir fulgt opp
- Stopper linjen når noen trekker i Andon-snoren?
- Start med ett område og en tydelig avtale om oppfølging
- Gjør signalet enkelt å tolke
- Fysisk eller digitalt Andon-system: Velg ut fra oppfølgingen
- Eksempel: Én maskinstans berører flere ordrer
- Bruk SkyPlanner til å beregne en ny plan for det berørte arbeidet
- Mål om hjelpen kommer, og om problemene blir varig løst
- Møt neste bekreftede driftsavbrudd med én felles plan
Hjem » Ressurser » Andon-system i produksjonen: Fra signal til handling
Estimert lesetid: 11 minutter
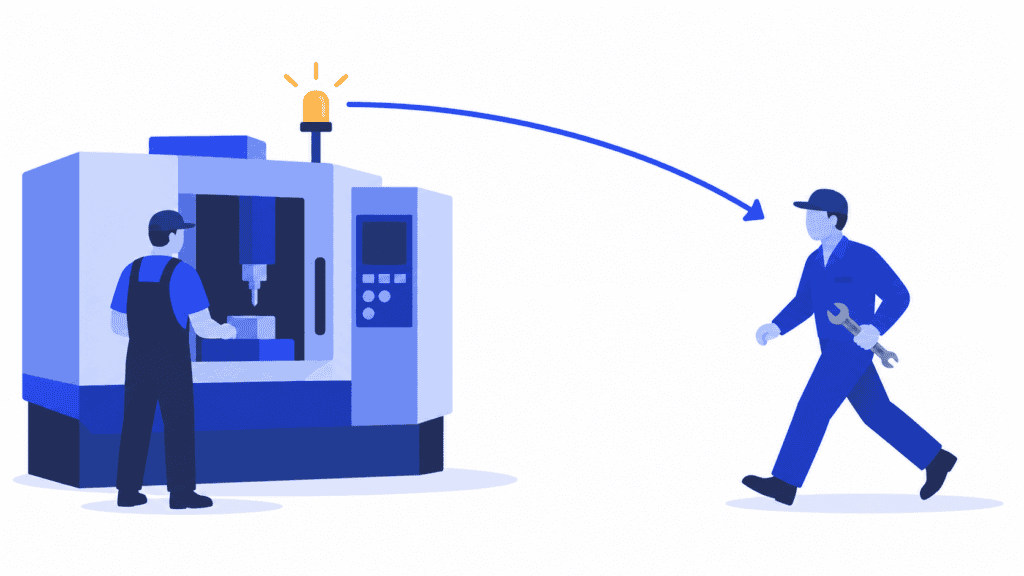
En operatør varsler om et problem. Lyset skifter, folk legger merke til det, men jobben blir fortsatt stående. Vedlikeholdsavdelingen tror arbeidslederen tar seg av saken, mens arbeidslederen tror noen allerede har kontaktet vedlikehold. I mellomtiden fortsetter neste avdeling å klargjøre arbeid for en maskin som ikke kan kjøres.
Det er dette gapet et velfungerende Andon-system må tette. I produksjonen synliggjør Andon avvik og viser hvor det trengs hjelp. Verdien ligger i det som skjer etterpå: Noen tar ansvar, skaffer riktig støtte og bekrefter når prosessen er klar igjen.
Produksjonslederen må også håndtere en annen konsekvens. Et bekreftet driftsavbrudd kan endre rekkefølgen for flere kundeordrer, ikke bare operasjonen som har stoppet. SkyPlanner APS hjelper deg med å omplanlegge arbeidet som henger sammen, ut fra kapasitetsendringen. Da kan fabrikken følge én felles plan i stedet for flere improviserte hastelister.
Hva er et Andon-system i produksjonen?
Andon er en metode for visuell styring som viser produksjonsstatus og varsler om avvik eller behov for hjelp. En snor, en knapp eller et maskinsignal kan aktivere et lys, en tavle eller et annet varsel som viser hvor det trengs oppmerksomhet. Navnet kommer fra et japansk ord for lykt, og metoden er nært knyttet til Toyotas produksjonssystem.
Den viktigste informasjonen er enkel: Hvor er problemet, hvilken hjelp trengs, og hvem tar seg av det? Avhengig av prosessen kan signalet gjelde utstyrsproblemer, en mulig kvalitetsfeil, en manglende komponent eller en operatør som kommer på etterskudd med den avtalte arbeidssekvensen.
En Andon-tavle kan også vise planlagt og faktisk produksjon. Men en resultatvisning er ikke hele systemet for oppfølging. Hvis operatøren må forlate arbeidsstasjonen og lete etter en arbeidsleder etter å ha gitt signalet, er den viktigste delen av kommunikasjonen fortsatt uløst.
To beslektede begreper gjør formålet tydeligere:
- Andon og produksjonsdashboard: Et dashboard gir en utvalgt oversikt over produksjonsinformasjon. Andon utløser umiddelbar oppfølging av en bestemt tilstand. En skjerm kan fylle begge formålene, men det å vise et varsel er ikke det samme som å tildele ansvar for oppfølgingen.
- Andon og kanban: Kanban gir klarsignal eller signaliserer behov for produksjon eller etterfylling i et pullsystem. Andon viser status eller varsler om et problem som krever oppmerksomhet. Materialmangel kan utløse et Andon-varsel, men det betyr ikke at de to metodene kan brukes om hverandre.
Andon støtter også jidoka: å oppdage og håndtere avvik i stedet for å la mangelfullt arbeid fortsette gjennom prosessen. Det praktiske utgangspunktet er ikke en mer imponerende skjerm, men en avtale om hva som skjer når noen ber om hjelp.
Sørg for at signalet blir fulgt opp
En velfungerende Andon-prosess knytter den første observasjonen til et verifisert resultat. Gjør ansvarsoverføringene tydelige nok til at de fungerer på et travelt skift, ikke bare når den vanlige arbeidslederen står i nærheten.
| Trinn | Hva teamet må gjøre | Hva som bekrefter overføringen |
|---|---|---|
| Varsle | Oppgi berørt stasjon og observert tilstand gjennom den avtalte kanalen. | Den rette personen kan se hvor det trengs hjelp. |
| Ta ansvar | En utpekt person tar ansvar og gir operatøren beskjed om at varselet er mottatt. | Noen har ansvaret, og en mottaksbekreftelse forveksles ikke med en løsning. |
| Håndtere og eskalere | Vurder tilstanden, hent inn riktig fagperson og følg avtalt fremgangsmåte for produksjonen. | Det er tydelig hva neste tiltak er, hvem som har ansvaret, og når neste oppdatering kommer. |
| Gjenopprette og verifisere | Bekreft at nødvendige kontroller av utstyr, prosess og kvalitet er gjennomført før normal drift gjenopptas. | De ansvarlige bekrefter at alt er klart til drift, ikke bare at lyset er tilbakestilt. |
| Gi tilbakemelding og forbedre | Fortell teamet hva som er endret, og fordel ansvaret for eventuell videre undersøkelse eller korrigerende arbeid. | Operatøren kjenner utfallet, og tilbakevendende problemer blir fulgt opp. |
Legg ansvaret for den første responsen til en rolle som faktisk kan handle. «Alle på skiftet» er tilskuere, ikke en ansvarlig. En teamleder kan ta imot det første varselet og koordinere vedlikehold, kvalitet eller materialforsyning. En annen fabrikk kan rute slike varsler direkte til de aktuelle funksjonene. Begge løsningene trenger en stedfortreder når den vanlige ansvarlige er borte eller opptatt.
Sørg for at ansvaret beholdes når saken overføres. Hvis arbeidslederen ber om vedlikeholdshjelp, må dere avtale hvem som fortsatt skal holde produksjonen oppdatert. Å sende en beskjed videre må ikke føre til at operatøren blir stående og vente mellom avdelingene.
Bekreft mottak raskt, men ikke lukk saken raskt bare for å få gode måltall. «Jeg har sett det» og «prosessen er gjenopprettet» er to forskjellige hendelser. Ved å holde dem atskilt unngår dere at en grønn visning skjuler uferdig arbeid.
Stopper linjen når noen trekker i Andon-snoren?
Det avhenger av hvordan systemet og produksjonsprosessen er utformet. Et Andon-varsel kan be om hjelp mens arbeidet fortsetter under godkjente betingelser, eller det kan være knyttet til en stopp. I Toyotas løsning med stopp ved en fast posisjon tilkaller varselet hjelp, og et uløst problem fører til stopp ved en definert posisjon. Det er ingen universell regel at hvert trekk i snoren umiddelbart stopper alle maskiner.
I deres egen prosess må dere skille mellom tre beslutninger: å be om hjelp, å avgjøre om produksjonen kan fortsette, og å godkjenne at normal drift gjenopptas. Avtal ansvarlige roller og betingelser før dere innfører signalet.
Et Andon-varsel er ikke i seg selv en funksjon for nødstopp eller isolering av maskiner fra energitilførselen. Det er de utstyrsspesifikke ordningene for stopp, energiisolering og omstart som må styre den faktiske håndteringen. Ikke bruk en annen fabrikks snorfunksjon eller responstider som en generell sikkerhetsprosedyre.
Lærdommen for ledelsen er enkel: De ansatte må være trygge på at de får støtte når de melder fra om en berettiget bekymring. Hvis hvert varsel fører til at noen får skylden for produksjonstapet, oppmuntrer systemet til taushet nettopp når tidlig informasjon ville vært til størst hjelp.
Start med ett område og en tydelig avtale om oppfølging
Velg en celle eller linje der venting på hjelp er et tilbakevendende problem. Gå gjennom en nylig hendelse sammen med operatørene, skiftlederen og funksjonene som måtte bidra. Finn ut hva som faktisk førte til forsinkelsen: å oppdage tilstanden, finne noen som kunne hjelpe, ta imot varselet, få tak i en fagperson eller avgjøre hva som skulle skje med det berørte arbeidet.
Bli deretter enige om en kort arbeidsrutine:
1. Definer hvilke forhold som skal utløse et varsel. Ta utgangspunkt i observasjoner operatøren kan kjenne igjen, ikke diagnoser det ennå ikke er mulig å stille. «Gjentatte unormale maskinstopp» er mer nyttig enn å kreve en bekreftet komponentfeil.
2. Hold den første meldingen kort. Oppgi stasjon, problemkategori og produksjonstilstanden der og da. Registrer detaljerte årsaker senere i stedet for å la en ventende operatør fylle ut en lang rapport.
3. Utpek en ansvarlig for første respons og en stedfortreder på hvert skift. Ta høyde for pauser, fravær og samtidige varsler. Kontroller at folk kan oppfatte og kjenne igjen signalet der de faktisk arbeider.
4. Sett grenser for respons og eskalering. Bestem hva som skal skje hvis ingen tar ansvar for varselet, hvis problemet forblir uløst, eller hvis konsekvensene blir mer alvorlige. Ta utgangspunkt i prosessens behov og tilgjengelig støtte, ikke en vilkårlig tidsgrense som skal gjelde for alle.
5. Definer hvordan saken lukkes og overføres til planleggingen. Avklar hvem som bekrefter at driften er gjenopprettet, hvem som informerer operatøren, og hvem som oppdaterer kapasitet eller gjenstående arbeid når produksjonsplanen blir berørt.
Test rutinen sammen med dem som skal bruke den. Ta med et ubesvart varsel, en opptatt ansvarlig og et skiftbytte. Hvis alt avhenger av at noen husker et privat telefonnummer, er oppfølgingen ennå ikke pålitelig.
Gjør signalet enkelt å tolke
Bruk et lite antall tilstander som folk kan skille fra hverandre på den avstanden de arbeider. En lokal praksis kan for eksempel skille mellom normal drift, hjelp tilkalt og produksjon stoppet. Bli enige om betydningen, vis den ved arbeidsstedet og gi alle skift opplæring. Farge alene bør ikke formidle informasjon som folk også trenger i ord eller symboler.
Ikke anta at rødt eller gult lys betyr det samme i alle fabrikker. Det som er nyttig, er en standard med felles betydning i deres prosess. Flere farger og lyder har bare verdi når de hjelper den ansvarlige med å velge en annen handling.
Fysisk eller digitalt Andon-system: Velg ut fra oppfølgingen
En snor, en knapp og et synlig lys kan fungere godt når den som skal hjelpe, er i nærheten og signalet tydelig viser hvilken stasjon det gjelder. Digitale varsler kan være nyttige når de ansvarlige beveger seg mellom områder, flere støttefunksjoner er involvert, eller teamet trenger en pålitelig hendelseshistorikk.
Vurder begge løsningene ut fra de samme praktiske spørsmålene. Er det enkelt for operatøren å tilkalle hjelp? Når varselet frem til riktig person? Er det synlig at noen har tatt ansvar? Kan teamet skille mellom en åpen henvendelse og en prosess som er tilbake i normal drift? Hva skjer hvis kommunikasjonskanalen er utilgjengelig?
For et digitalt system bør dere undersøke hvordan ansvar tildeles, hvordan saker eskaleres, hvilke tidsstempler som registreres, og hvilken informasjon som trengs til oppfølging. Flere varsler er ikke nødvendigvis bedre: Hvis alle får varsel om hver eneste hendelse, blir det vanskeligere å oppdage henvendelsen som krever umiddelbar oppmerksomhet.
Velg teknologi etter at dere har avtalt hvordan henvendelsene skal håndteres. Automatisering av en uklar ansvarsoverlevering sprer bare usikkerheten raskere.
Eksempel: Én maskinstans berører flere ordrer
Se for deg et maskinverksted der en operatør opplever en gjentakende feil ved et bearbeidingssenter og tilkaller hjelp med det avtalte Andon-signalet. Signalet viser hvilken stasjon det gjelder. Skiftlederen tar ansvar for henvendelsen, undersøker den observerte tilstanden og kobler inn vedlikehold. Maskinen håndteres i tråd med de godkjente prosedyrene for den.
Vedlikehold bekrefter at maskinen vil være utilgjengelig mens reparasjonen pågår. Planleggeren står nå overfor et annet spørsmål enn teknikeren: Hva skal resten av produksjonen gjøre mens denne kapasiteten er utilgjengelig?
Én av de berørte ordrene trenger fortsatt maskinering, kontroll og pakking. En annen avdeling er i ferd med å starte arbeid som vil havne i kø foran maskinen som har stanset. Den første ordren kan bare flyttes til en annen maskin hvis denne ressursen er godkjent for operasjonen og har ledig, brukbar kapasitet. En slik flytting vil også forskyve annet planlagt arbeid.
Planleggeren trenger det bekreftede tidsrommet maskinen er utilgjengelig, den faktiske statusen for den berørte operasjonen og det beste tilgjengelige anslaget for når driften kan gjenopptas. Hvis anslaget endres, må planen oppdateres på nytt. En historisk gjennomsnittlig reparasjonstid er ikke et løfte om at denne reparasjonen vil ta like lang tid.
Hvis varselet bare nullstilles når vedlikehold kommer, vil alle disse konsekvensene for produksjonen fortsatt være uhåndtert.
Bruk SkyPlanner til å beregne en ny plan for det berørte arbeidet
I SkyPlanner registreres tidsrommet en ressurs er utilgjengelig, som et unntak for arbeidsstasjonen. Dette tidsrommet tas da ut av den tilgjengelige kapasiteten. Arcturus, SkyPlanners KI for finplanlegging, kan deretter omplanlegge berørte jobber slik at planen tar hensyn til avbruddet, i stedet for at planleggeren må forskyve jobbene i køen til hver maskin manuelt.
Beregningen bruker arbeidsstasjonene, skiftene, avhengighetene mellom operasjoner og prioriteringene som er satt opp. Gantt-planen viser den nye rekkefølgen, slik at planleggeren kan vurdere maskineringsoperasjonen sammen med arbeidet som følger etter, og se hvilke ferdigdatoer som krever oppmerksomhet.
Du bestemmer prioriteringene og hvilke planleggingsvalg som skal låses. Arcturus beregner innenfor disse rammene. En hasteordre kan få forrang, men prioritet erstatter ikke maskintiden som gikk tapt ved havariet. Verdien ligger i å se avveiningene i den samlede planen før du gir et nytt leveringsløfte.
Når det ansvarlige teamet bekrefter at maskinen er tilbake i drift, oppdaterer du den registrerte tilgjengeligheten og beregner planen på nytt ved behov. Formidle den gjeldende rekkefølgen til dem som skal utføre arbeidet. Gjenopprettet teknisk funksjon og en brukbar produksjonsplan henger sammen, men et nullstilt lys er ikke bevis på noen av delene.
SkyPlanner kan integreres med ethvert ERP- eller MES-system gjennom sitt åpne REST API, slik at eksisterende ordre- og produksjonsdata kan kobles til finplanleggingen. I denne arbeidsflyten er det avgjørende at den bekreftede kapasitetsendringen formidles videre. Da får produksjonsplanleggingen et konkret grunnlag å handle ut fra.
Mål om hjelpen kommer, og om problemene blir varig løst
Vurder hvordan henvendelsene håndteres, ikke bare antallet signaler. Skill mellom tiden til noen tar ansvar for henvendelsen, tiden til effektiv hjelp settes inn, og tiden til det er kontrollert at prosessen er tilbake i normal drift. Disse tidsintervallene avdekker ulike problemer og bør ikke slås sammen til ett betryggende gjennomsnitt.
Før en enkel logg over sted, observert tilstand, relevante tidsstempler, tiltak og oppfølging. Ved stans må varigheten registreres på en konsekvent måte. Gå gjennom gjentatte henvendelser fra samme stasjon eller under samme driftsforhold. Gjentatte nullstillinger kan skjule en tilbakevendende årsak.
En kort gjennomgang med operatørene og dem som håndterer henvendelsene, bør munne ut i beslutninger: Hvilken henvendelse ble liggende for lenge, hvorfor fungerte ikke reserveordningen, hva må undersøkes teknisk, og hadde det siste korrigerende tiltaket varig effekt? Knytt gjentakende tap som skyldes utstyret, til det samlede arbeidet med å forbedre vedlikeholdet, i stedet for å forvente at lyset i seg selv skal forhindre en ny feil.
Vær varsom med måltall. Færre henvendelser kan bety færre problemer, men kan også bety at folk har sluttet å melde fra. Raskere bekreftelse på mottak er bare nyttig hvis hjelpen følger etter. En lukket hendelse har bare verdi hvis det faktisk er kontrollert at prosessen er klar til drift, og noen har ansvar for eventuelt gjenstående korrigerende arbeid.
Møt neste bekreftede driftsavbrudd med én felles plan
Start med å sikre at neste Andon-henvendelse blir håndtert pålitelig: et forståelig signal, en tydelig ansvarlig, en klar eskaleringsvei og tilbakemelding til den som meldte fra. Sørg deretter for at produksjonsplanleggingen følger opp. Reparasjonsteamet skal ikke måtte fastsette rekkefølgen på fabrikkens jobber, og planleggeren skal ikke måtte sette den sammen på nytt ut fra separate hastelister.
Velg SkyPlanner når et bekreftet driftsavbrudd gjør at du må omplanlegge sammenhengende ordrer manuelt. Ved å registrere den endrede kapasiteten og beregne den felles planen på nytt blir det enklere å se konsekvensene for leveransene. Det reduserer også koordineringsarbeidet som trengs for å formidle en ny, gjennomførbar rekkefølge.
Bestill en demo av SkyPlanner, og ta med et nylig maskinavbrudd, den berørte ordren og de påfølgende operasjonene som eksempel. Se hvordan tidsrommet uten kapasitet endrer planen, og hvilke leveringsbeslutninger du må ta stilling til. Vil du først utforske hvordan finplanleggingen fungerer, kan du prøve SkyPlanner med demodata.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner


