








In diesem Artikel
- Was ist Andon in der Fertigung?
- Legen Sie fest, was auf das Signal folgt
- Stoppt der Zug an der Andon-Leine die Linie?
- Beginnen Sie in einem Bereich und vereinbaren Sie klare Reaktionen
- Signale leicht verständlich gestalten
- Physisches oder digitales Andon-System: Entscheidend ist die Reaktion
- Beispiel: Eine Maschine steht, mehrere Aufträge sind betroffen
- Zusammenhängende Arbeitsgänge mit SkyPlanner neu planen
- Messen, ob Hilfe ankommt und Probleme dauerhaft behoben sind
- Bei der nächsten bestätigten Störung gemeinsam nach einem Plan arbeiten
Startseite » Ressourcen » Andon-System in der Fertigung: vom Signal zum Handeln
Geschätzte Lesezeit: 11 Minuten
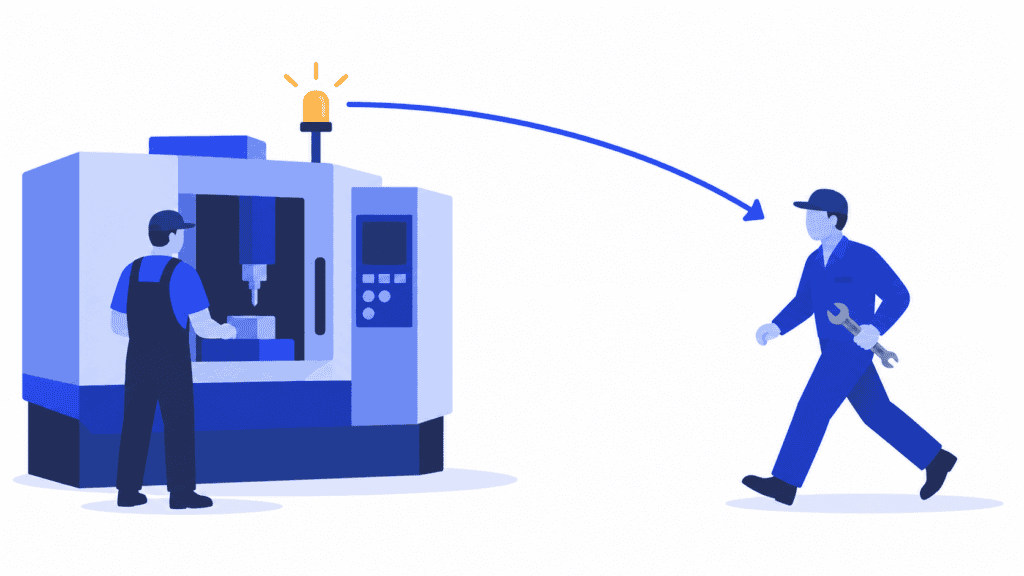
Ein Maschinenbediener meldet ein Problem. Die Signalleuchte wechselt die Farbe, alle nehmen es wahr – und der Arbeitsgang wartet weiter. Die Instandhaltung geht davon aus, dass sich der Schichtleiter darum kümmert. Der wiederum glaubt, jemand habe die Instandhaltung bereits verständigt. Währenddessen bereitet die nächste Abteilung weiter Arbeit für eine Maschine vor, die nicht laufen kann.
Genau diese Lücke muss ein wirksames Andon-System schließen. Andon macht Abweichungen in der Fertigung sichtbar und zeigt, wo Hilfe benötigt wird. Der Nutzen entsteht durch das, was danach passiert: Jemand übernimmt die Verantwortung, holt die passende Unterstützung und bestätigt, wann der Prozess wieder einsatzbereit ist.
Für Produktionsleiter kommt eine weitere Aufgabe hinzu. Eine bestätigte Unterbrechung kann die Reihenfolge mehrerer Kundenaufträge verändern, nicht nur den angehaltenen Arbeitsgang. SkyPlanner APS hilft Ihnen, die zusammenhängenden Arbeitsgänge anhand der geänderten Kapazität neu zu planen. So arbeitet die Fertigung nach einem gemeinsamen Plan statt nach mehreren improvisierten Dringlichkeitslisten.
Was ist Andon in der Fertigung?
Andon ist eine Methode des visuellen Managements, die den Produktionsstatus anzeigt und Abweichungen oder Unterstützungsbedarf signalisiert. Eine Reißleine, ein Taster oder ein Maschinensignal kann eine Leuchte, eine Anzeigetafel oder eine andere Benachrichtigung auslösen, die zeigt, wo Hilfe benötigt wird. Der Name stammt von einem japanischen Wort für Laterne und ist eng mit dem Toyota-Produktionssystem verbunden.
Im Kern geht es um einfache Informationen: Wo liegt das Problem, welche Hilfe wird gebraucht und wer kümmert sich darum? Je nach Prozess kann das Signal eine Maschinenstörung, ein mögliches Qualitätsproblem, ein fehlendes Bauteil oder einen Bediener betreffen, der mit der vereinbarten Arbeitsfolge in Rückstand gerät.
Eine Andon-Tafel kann auch Soll- und Ist-Stückzahlen anzeigen. Doch eine Ergebnisanzeige allein ist noch kein vollständiger Ablauf für die Hilfeleistung. Muss ein Bediener nach dem Auslösen des Signals seine Arbeitsstation verlassen und einen Vorgesetzten suchen, ist der wichtigste Teil der Kommunikation noch immer ungeklärt.
Die Abgrenzung zu zwei verwandten Konzepten verdeutlicht den Zweck:
- Andon im Vergleich zu einem Produktionsdashboard: Ein Dashboard zeigt eine Auswahl an Produktionsinformationen. Andon veranlasst eine unmittelbare Reaktion auf einen bestimmten Zustand. Ein Bildschirm kann beides leisten. Eine angezeigte Warnung legt aber noch nicht fest, wer sich darum kümmert.
- Andon im Vergleich zu Kanban: Kanban gibt in einem Pull-System die Produktion oder den Nachschub frei oder signalisiert den entsprechenden Bedarf. Andon meldet einen Status oder ein Problem, das Aufmerksamkeit erfordert. Ein Materialengpass kann einen Andon-Ruf auslösen, doch dadurch werden die beiden Methoden nicht austauschbar.
Andon unterstützt auch Jidoka: Abweichungen erkennen und beheben, statt fehlerhafte Arbeit im Prozess weiterlaufen zu lassen. Der praktische Ausgangspunkt ist kein eindrucksvollerer Bildschirm, sondern eine Vereinbarung darüber, was passiert, wenn jemand Hilfe anfordert.
Legen Sie fest, was auf das Signal folgt
Ein wirksamer Andon-Prozess führt von der ersten Beobachtung bis zu einem überprüften Ergebnis. Regeln Sie die Übergaben so eindeutig, dass sie auch in einer hektischen Schicht funktionieren – nicht nur dann, wenn der übliche Vorgesetzte gerade danebensteht.
| Phase | Was das Team tun muss | Woran die erfolgreiche Übergabe erkennbar ist |
|---|---|---|
| Signalisieren | Die betroffene Station und den beobachteten Zustand über den vereinbarten Kanal melden. | Die zuständige Person kann erkennen, wo Hilfe benötigt wird. |
| Annehmen | Eine dafür benannte Person übernimmt die Verantwortung und bestätigt dem Bediener, dass der Ruf eingegangen ist. | Es gibt einen Verantwortlichen; die Empfangsbestätigung wird nicht mit der Behebung verwechselt. |
| Reagieren und eskalieren | Den Zustand beurteilen, die passende Fachkraft hinzuziehen und die vereinbarten Maßnahmen in der Produktion umsetzen. | Die nächste Maßnahme, die zuständige Person und der Zeitpunkt der nächsten Rückmeldung stehen fest. |
| Wiederherstellen und prüfen | Vor der Rückkehr zum Normalbetrieb bestätigen, dass die erforderlichen Anlagen-, Prozess- und Qualitätsprüfungen durchgeführt wurden. | Die Verantwortlichen bestätigen die Betriebsbereitschaft – nicht nur, dass die Leuchte zurückgesetzt wurde. |
| Rückmelden und verbessern | Das Team über die Änderungen informieren und noch offene Untersuchungen oder Korrekturmaßnahmen zuweisen. | Der Bediener kennt das Ergebnis, und wiederkehrende Probleme werden nachverfolgt. |
Übertragen Sie die Erstreaktion einer Rolle, die tatsächlich handeln kann. „Alle in der Schicht“ sind ein Publikum, aber keine Verantwortlichen. Ein Teamleiter kann den ersten Ruf annehmen und Instandhaltung, Qualitätssicherung oder Materialversorgung koordinieren. Ein anderer Betrieb weist diese Problemkategorien möglicherweise direkt den jeweiligen Funktionen zu. In beiden Fällen braucht es eine Vertretung, wenn die üblicherweise zuständige Person fehlt oder bereits beschäftigt ist.
Auch bei Übergaben muss die Verantwortung klar bleiben. Wenn der Schichtleiter die Instandhaltung anfordert, legen Sie fest, wer die Produktion weiterhin auf dem Laufenden hält. Eine weitergeleitete Nachricht darf nicht dazu führen, dass der Bediener zwischen den Abteilungen auf Hilfe wartet.
Bestätigen Sie den Eingang zügig, schließen Sie einen Vorgang aber nicht vorschnell ab, nur um eine Kennzahl zu verbessern. „Ich habe es gesehen“ und „Der Prozess ist wieder betriebsbereit“ sind zwei verschiedene Ereignisse. Wer sie getrennt erfasst, verhindert, dass eine grüne Anzeige unerledigte Arbeit verdeckt.
Stoppt der Zug an der Andon-Leine die Linie?
Das hängt davon ab, wie das System und der Produktionsprozess ausgelegt sind. Ein Andon-Ruf kann Hilfe anfordern, während die Arbeit unter den freigegebenen Bedingungen weiterläuft. Er kann aber auch mit einem Stopp verbunden sein. Bei Toyotas Konzept des Stopps an einer festgelegten Position ruft das Signal Unterstützung herbei. Bleibt das Problem ungelöst, hält die Linie an einer definierten Position an. Es gilt also nicht generell, dass jeder Zug an der Leine jede Maschine sofort stoppt.
Unterscheiden Sie für Ihren eigenen Prozess drei Entscheidungen: Hilfe anfordern, über die Fortsetzung der Produktion entscheiden und die Rückkehr zum Normalbetrieb freigeben. Vereinbaren Sie die zuständigen Rollen und die geltenden Bedingungen, bevor Sie das Signal einführen.
Eine Andon-Meldung ist für sich genommen weder eine Not-Halt-Funktion noch eine Funktion zum Trennen der Maschine von ihren Energiequellen. Für das tatsächliche Vorgehen müssen die maschinenspezifischen Regelungen zum Stillsetzen, zur Energietrennung und zum Wiederanlauf maßgeblich sein. Übernehmen Sie weder die Wirkung einer Reißleine noch die Reaktionsfrist eines anderen Betriebs als allgemeine Sicherheitsvorschrift.
Für Führungskräfte ist die Konsequenz klar: Beschäftigte müssen darauf vertrauen können, dass sie Unterstützung erhalten, wenn sie ein berechtigtes Problem melden. Führt jeder Ruf zu Schuldzuweisungen wegen entgangener Stückzahlen, fördert das System Schweigen – gerade dann, wenn eine frühe Information am meisten helfen würde.
Beginnen Sie in einem Bereich und vereinbaren Sie klare Reaktionen
Wählen Sie eine Fertigungsinsel oder Linie, in der Hilfe wiederholt zu spät eintrifft. Gehen Sie einen kürzlich aufgetretenen Vorfall gemeinsam mit den Bedienern, dem Schichtleiter und den beteiligten Fachbereichen durch. Ermitteln Sie, wo die Verzögerung tatsächlich entstand: beim Erkennen des Zustands, bei der Suche nach einer zuständigen Person, bei der Annahme des Rufs, beim Hinzuziehen einer Fachkraft oder bei der Entscheidung über die betroffenen Arbeitsgänge.
Vereinbaren Sie anschließend einen kurzen, verbindlichen Ablauf:
1. Legen Sie fest, welche Zustände einen Ruf rechtfertigen. Gehen Sie von erkennbaren Beobachtungen aus, nicht von Diagnosen, die der Bediener noch gar nicht stellen kann. „Wiederholter ungeplanter Maschinenstopp“ ist hilfreicher, als einen bestätigten Bauteilausfall vorauszusetzen.
2. Halten Sie die erste Meldung kurz. Nennen Sie die Station, die Problemkategorie und den unmittelbaren Produktionszustand. Erfassen Sie detaillierte Ursachen später, statt einen wartenden Bediener einen langen Bericht ausfüllen zu lassen.
3. Benennen Sie für jede Schicht eine Person für die Erstreaktion und eine Vertretung. Berücksichtigen Sie Pausen, Abwesenheiten und gleichzeitige Rufe. Prüfen Sie, ob die Beteiligten das Signal an ihren tatsächlichen Einsatzorten empfangen und erkennen können.
4. Legen Sie fest, wann reagiert und eskaliert werden muss. Entscheiden Sie, was passiert, wenn niemand den Ruf annimmt, das Problem ungelöst bleibt oder seine Folgen schwerwiegender werden. Richten Sie sich nach den Anforderungen des Prozesses und der verfügbaren Unterstützung, nicht nach einer willkürlichen, vermeintlich allgemeingültigen Zeitvorgabe.
5. Definieren Sie den Abschluss und die Übergabe an die Planung. Legen Sie fest, wer die Wiederherstellung bestätigt, wer den Bediener informiert und wer Kapazitäten oder verbleibende Arbeitsgänge aktualisiert, wenn der Produktionsplan betroffen ist.
Testen Sie den Ablauf mit den Menschen, die ihn später nutzen werden. Spielen Sie auch einen unbeantworteten Ruf, eine bereits beschäftigte zuständige Person und einen Schichtwechsel durch. Hängt der Erfolg davon ab, dass sich jemand an eine private Telefonnummer erinnert, ist der Ablauf noch nicht verlässlich.
Signale leicht verständlich gestalten
Verwenden Sie wenige Zustände, die sich aus der üblichen Arbeitsentfernung klar unterscheiden lassen. Eine betriebliche Vereinbarung könnte beispielsweise zwischen Normalbetrieb, angeforderter Hilfe und Produktionsstillstand unterscheiden. Legen Sie die Bedeutung gemeinsam fest, machen Sie sie direkt am Arbeitsplatz sichtbar und schulen Sie alle Schichten. Informationen, die auch in Worten oder Symbolen benötigt werden, dürfen nicht allein durch Farben vermittelt werden.
Gehen Sie nicht davon aus, dass ein rotes oder gelbes Licht in jedem Werk dasselbe bedeutet. Entscheidend ist ein einheitliches Verständnis innerhalb Ihres Prozesses. Zusätzliche Farben und Töne lohnen sich nur dann, wenn sie der zuständigen Person helfen, eine andere Maßnahme zu wählen.
Physisches oder digitales Andon-System: Entscheidend ist die Reaktion
Eine Reißleine, ein Taster und ein gut sichtbares Licht können ausreichen, wenn die zuständige Person in der Nähe ist und das Signal die Station eindeutig erkennen lässt. Digitale Benachrichtigungen können helfen, wenn die zuständigen Personen zwischen Bereichen wechseln, mehrere unterstützende Funktionen beteiligt sind oder das Team eine verlässliche Ereignishistorie benötigt.
Bewerten Sie beide Ansätze anhand derselben praktischen Fragen: Kann der Bediener einfach Hilfe anfordern? Erreicht der Ruf die richtige Person? Ist erkennbar, dass jemand die Verantwortung übernommen hat? Kann das Team zwischen einem offenen Hilferuf und einem nachweislich wiederhergestellten Prozess unterscheiden? Was passiert, wenn der Kommunikationskanal nicht verfügbar ist?
Prüfen Sie bei einem digitalen System, wie Zuständigkeiten zugewiesen und Eskalationen gehandhabt werden, welche Zeitstempel erfasst werden und welche Informationen für die Nachverfolgung vorliegen. Mehr Benachrichtigungen sind nicht zwangsläufig besser: Wenn jedes Ereignis an alle geht, lässt sich der Hilferuf, der sofortige Aufmerksamkeit erfordert, schwerer erkennen.
Wählen Sie die Technik erst aus, nachdem Sie verbindlich festgelegt haben, wer wie auf einen Hilferuf reagiert. Eine unklare Übergabe zu automatisieren, verbreitet die Unklarheit nur schneller.
Beispiel: Eine Maschine steht, mehrere Aufträge sind betroffen
Stellen Sie sich einen Zerspanungsbetrieb vor: An einem Bearbeitungszentrum tritt wiederholt eine Störung auf, und der Bediener löst den vereinbarten Andon-Ruf aus. Das Signal zeigt eindeutig, welche Station betroffen ist. Der Schichtleiter übernimmt den Hilferuf, prüft den beobachteten Zustand und zieht die Instandhaltung hinzu. Für den Umgang mit der Maschine gelten die dafür freigegebenen Verfahren.
Die Instandhaltung bestätigt, dass die Maschine während der Reparatur nicht verfügbar sein wird. Für den Produktionsplaner stellt sich nun eine andere Frage als für den Techniker: Was soll die übrige Produktion tun, solange diese Kapazität fehlt?
Bei einem betroffenen Auftrag stehen noch Zerspanung, Prüfung und Verpackung aus. Eine andere Abteilung will gerade mit Arbeiten beginnen, die anschließend in der Warteschlange vor der stillstehenden Maschine landen würden. Den ersten Auftrag auf eine andere Maschine zu verlagern, kommt nur infrage, wenn diese Ressource für den Arbeitsgang freigegeben ist und nutzbare Kapazität hat. Zudem würden dadurch andere bereits eingeplante Arbeiten verschoben.
Der Planer benötigt den bestätigten Zeitraum der Nichtverfügbarkeit, den tatsächlichen Stand des betroffenen Arbeitsgangs und die aktuell bestmögliche Schätzung, wann die Maschine wieder einsatzbereit ist. Ändert sich diese Schätzung, muss auch der Plan erneut aktualisiert werden. Eine bisherige durchschnittliche Reparaturzeit ist keine Zusage, dass diese Reparatur genauso lange dauert.
Die Meldung nach dem Eintreffen der Instandhaltung einfach zurückzusetzen, würde keine dieser Folgen für die Produktion klären.
Zusammenhängende Arbeitsgänge mit SkyPlanner neu planen
In SkyPlanner wird der Zeitraum, in dem eine Ressource nicht verfügbar ist, als Ausnahme für die Arbeitsstation erfasst. Diese Zeit steht dann nicht mehr als nutzbare Kapazität zur Verfügung. Arcturus, die KI für die Feinplanung in SkyPlanner, kann anschließend betroffene Arbeitsgänge unter Berücksichtigung des Stillstands neu einplanen, statt dass der Planer die eingeplanten Arbeitsgänge an jeder Maschine von Hand verschieben muss.
Die Berechnung berücksichtigt die konfigurierten Arbeitsstationen, Schichten, Abhängigkeiten zwischen Arbeitsgängen und Prioritäten. Der Gantt-Plan zeigt die daraus entstehende Reihenfolge. So kann der Planer den Zerspanungsarbeitsgang zusammen mit den nachfolgenden Arbeiten prüfen und erkennen, welche Fertigstellungstermine Aufmerksamkeit erfordern.
Sie legen die Prioritäten fest und bestimmen, welche Planungsentscheidungen fixiert bleiben; Arcturus rechnet innerhalb dieser Vorgaben. Ein Eilauftrag kann Vorrang erhalten, doch eine höhere Priorität ersetzt keine durch den Ausfall verlorene Maschinenzeit. Der Nutzen liegt darin, die Auswirkungen dieser Abwägung im gemeinsamen Plan zu sehen, bevor Sie eine weitere Lieferzusage geben.
Sobald das verantwortliche Team bestätigt, dass die Maschine wieder einsatzbereit ist, aktualisieren Sie die erfasste Verfügbarkeit und berechnen den Plan bei Bedarf erneut. Informieren Sie die ausführenden Mitarbeiter über die aktuelle Reihenfolge. Die technische Wiederherstellung und ein umsetzbarer Produktionsplan hängen zusammen. Aus einer zurückgesetzten Signalleuchte lässt sich jedoch weder das eine noch das andere ableiten.
SkyPlanner lässt sich über seine offene REST API mit jedem ERP oder MES integrieren. So können Ihre vorhandenen Auftrags- und Produktionsdaten in die Feinplanung einfließen. Entscheidend ist bei diesem Ablauf, die bestätigte Kapazitätsänderung an die Planung weiterzugeben: Erst damit erhält sie eine belastbare Grundlage für die Anpassung des Produktionsplans.
Messen, ob Hilfe ankommt und Probleme dauerhaft behoben sind
Bewerten Sie den Ablauf nach einem Hilferuf, nicht nur die Anzahl der Signale. Erfassen Sie getrennt, wie lange es dauert, bis jemand den Hilferuf übernimmt, bis wirksame Hilfe einsetzt und bis die Wiederherstellung des Prozesses überprüft und bestätigt ist. Diese Zeitspannen machen unterschiedliche Probleme sichtbar und sollten nicht zu einem einzigen beruhigenden Durchschnittswert zusammengefasst werden.
Dokumentieren Sie knapp den Ort, den beobachteten Zustand, die relevanten Zeitpunkte, die ergriffenen Maßnahmen und die Nachverfolgung. Kommt es zu einem Stillstand, erfassen Sie dessen Dauer nach einer einheitlichen Methode. Prüfen Sie wiederholte Hilferufe an derselben Station oder unter denselben Betriebsbedingungen. Wiederholtes Zurücksetzen kann eine wiederkehrende Ursache verdecken.
Eine kurze Auswertung mit Bedienern und den für die Hilfe zuständigen Personen sollte zu konkreten Entscheidungen führen: Welcher Hilferuf blieb zu lange unbeantwortet? Warum hat die Vertretung nicht funktioniert? Was muss technisch untersucht werden? Hat die letzte Abstellmaßnahme dauerhaft gewirkt? Beziehen Sie wiederkehrende Anlagenverluste in das übergreifende Programm zur Verbesserung der Instandhaltung ein, statt von der Signalleuchte selbst zu erwarten, dass sie den nächsten Ausfall verhindert.
Gehen Sie mit Zielvorgaben vorsichtig um. Weniger Hilferufe können auf weniger Probleme hindeuten, aber auch darauf, dass Mitarbeiter nicht mehr melden. Eine schnellere Übernahme des Hilferufs hilft nur, wenn anschließend tatsächlich Hilfe folgt. Ein abgeschlossener Vorgang ist nur dann aussagekräftig, wenn die Einsatzbereitschaft wirklich geprüft wurde und für noch ausstehende Abstellmaßnahmen eine verantwortliche Person feststeht.
Bei der nächsten bestätigten Störung gemeinsam nach einem Plan arbeiten
Sorgen Sie zunächst dafür, dass der nächste Andon-Ruf verlässlich funktioniert: mit einem verständlichen Signal, einer klar verantwortlichen Person, einem eindeutigen Eskalationsweg und einer Rückmeldung an die Person, die den Hilferuf abgesetzt hat. Schließen Sie dann die Lücke zur Produktionsplanung. Das Reparaturteam sollte nicht auch noch die Reihenfolge der Arbeitsgänge im Werk festlegen müssen. Ebenso wenig sollte der Planer sie aus getrennten Dringlichkeitslisten rekonstruieren müssen.
Setzen Sie auf SkyPlanner, wenn Sie nach einer bestätigten Unterbrechung zusammenhängende Aufträge von Hand umplanen müssen. Wenn Sie die geänderte Kapazität erfassen und den gemeinsamen Produktionsplan neu berechnen, werden die Auswirkungen auf Liefertermine leichter erkennbar. Zugleich sinkt der Abstimmungsaufwand, um eine umsetzbare neue Reihenfolge vorzugeben.
Buchen Sie eine SkyPlanner-Demo und bringen Sie einen kürzlich aufgetretenen Maschinenstillstand, den betroffenen Auftrag und seine nachfolgenden Arbeitsgänge als Beispiel mit. Sehen Sie, wie der Ausfallzeitraum den Plan verändert und welche Lieferentscheidungen Sie prüfen müssen. Wenn Sie den Planungsansatz zunächst selbst erkunden möchten, testen Sie SkyPlanner mit Demodaten.
Jussi Mäntylä
Experte für Produktionsplanung, SkyPlanner


