








In diesem Artikel
- Warum ist TPM mehr als vorbeugende Instandhaltung?
- Die acht Säulen: unterschiedliche Aufgaben in einem Programm
- Wählen Sie einen Pilotbereich mit einem echten Produktionsproblem
- Legen Sie fest, wer handelt, wenn das Bedienpersonal ein Problem erkennt
- Stellen Sie den Grundzustand wieder her und machen Sie die Pflege zur verlässlichen Routine
- Vereinbarte Instandhaltung im Produktionsplan berücksichtigen
- Beispiel: vom Befund bis zur Verbesserung
- Verluste messen, nicht nur Checklisten abhaken
- Den Piloten auswerten und Bewährtes ausweiten
- TPM in der Produktionsplanung vereinfachen – mit SkyPlanner
Startseite » Ressourcen » Total Productive Maintenance: Vom Plan zur Praxis
Geschätzte Lesezeit: 12 Minuten
Total Productive Maintenance (TPM) ist ein unternehmensweiter Ansatz, um die Anlageneffektivität durch regelmäßige Pflege, geplante Instandhaltung und kontinuierliche Verbesserung zu steigern. Bedienpersonal, Instandhaltungsfachkräfte, Ingenieure und Führungskräfte arbeiten gemeinsam daran, anlagenbedingte Verluste zu vermeiden, die eine reibungslose Produktion beeinträchtigen.
Die Herausforderung besteht darin, diese gemeinsame Verantwortung auch im hektischen Schichtalltag wirksam umzusetzen. Ein Bediener meldet schon wieder denselben kurzen Stillstand. Die Instandhaltung weiß, dass an der Maschine etwas getan werden muss. Die Produktion muss den nächsten Auftrag fertigstellen. Ohne klare Zuständigkeit und ausreichend Zeit zum Handeln bleibt die Beobachtung nur ein weiterer Eintrag im Protokoll.
Ein wirksames TPM-Programm verbindet diese Aktivitäten zu einem Ablauf: eine Abweichung erkennen, die Bearbeitung zuweisen, die Arbeiten ausführen und prüfen, ob der Verlust erneut auftritt. Beginnen Sie in einem überschaubaren Bereich und etablieren Sie dort den vollständigen Ablauf, bevor Sie ihn auf das gesamte Werk ausweiten.
Warum ist TPM mehr als vorbeugende Instandhaltung?
Vorbeugende Instandhaltung hilft, Ausfälle durch Arbeiten in geeigneten Intervallen zu vermeiden. TPM schließt diese Arbeiten ein, geht aber über die Instandhaltungsabteilung und die reine Ausfallvermeidung hinaus.
„Total“ hat dabei drei wesentliche Bedeutungen: Menschen aus dem gesamten Unternehmen wirken mit, anlagenbedingte Verluste werden ganzheitlich betrachtet und Erfahrungen über den gesamten Lebenszyklus der Anlagen genutzt. Das Bedienpersonal bringt sein Wissen über die täglichen Betriebsbedingungen ein. Fachkräfte steuern ihr Know-how in Diagnose und Instandhaltung bei. Die Technik verbessert Anlagen und Verfahren, während die Führung Prioritäten setzt und Ressourcen bereitstellt.
Zu den Verlusten zählen längere Stillstände, Rüst- und Einstellzeiten, Kurzstillstände, eine verringerte Betriebsgeschwindigkeit sowie Ausschuss und Nacharbeit. Auch eine Maschine, die nie ausfällt, kann Kapazität verschwenden, wenn sie langsam läuft oder nachzuarbeitende Teile produziert. Bei TPM soll das Team diese Verluste verstehen und verringern – nicht bloß eine makellose Instandhaltungsdokumentation vorweisen.
Der Nutzen: Produktive Zeit steht verlässlicher zur Verfügung. Weniger wiederkehrende Unterbrechungen und anlagenbedingte Fehler bedeuten weniger Materialverschwendung, weniger Notfalleinsätze und eine zuverlässigere Grundlage, um den Kundenbedarf zu decken. Wie sich diese Kapazität wirtschaftlich nutzen lässt, muss das Team weiterhin entscheiden. Unnötige Bestände aufzubauen ist keine Verbesserung, nur weil die Maschine dadurch beschäftigt bleibt.
Die acht Säulen: unterschiedliche Aufgaben in einem Programm
TPM wird üblicherweise in acht Säulen gegliedert. Unterstützt werden sie durch Methoden der Arbeitsplatzorganisation wie 5S: Sortieren, systematisch anordnen, säubern, standardisieren und Selbstdisziplin üben. Die Säulen zeigen die Bandbreite des Programms. Sie bedeuten nicht, dass acht große Projekte am selben Tag starten müssen.
| TPM-Säule | Zweck in der Praxis |
|---|---|
| Autonome Instandhaltung | Bedienpersonal schulen, damit es festgelegte Pflegeaufgaben ausführt, Abweichungen erkennt und Arbeiten außerhalb seiner Befugnisse an die zuständigen Stellen weitergibt. |
| Geplante Instandhaltung | Geeignete Instandhaltungsarbeiten vorbereiten und ausführen, bevor ein sich verschlechternder Anlagenzustand zu einem vermeidbaren Produktionsausfall führt. |
| Fokussierte Verbesserung | Die beteiligten Funktionen zusammenbringen, um einen konkreten, wiederkehrenden Anlagenverlust zu beseitigen und die Wirkung der Änderung zu überprüfen. |
| Qualitätsinstandhaltung | Anlagenbedingungen aufrechterhalten, die einwandfreie Produkte ermöglichen, statt fehlerhafte Produkte immer wieder nachträglich auszusortieren. |
| Frühzeitiges Anlagenmanagement | Erfahrungen aus Betrieb und Instandhaltung bei der Spezifikation, Beschaffung und Einführung von Anlagen nutzen. |
| Schulung und Qualifizierung | Die Fähigkeiten aufbauen, die für das Bedienen, Prüfen, Instandhalten und Verbessern der Anlagen erforderlich sind. |
| Arbeitssicherheit, Gesundheit und Umwelt | Sichere Arbeitsbedingungen und Umweltverantwortung in der Anlagenpflege und -verbesserung verankern. |
| TPM in der Verwaltung | Unterstützende Abläufe wie Informationsversorgung, Einkauf und Freigaben verbessern, damit sie eine effektive Produktion und Instandhaltung nicht ausbremsen. |
Prüfen Sie anhand dieser Übersicht, ob Ihr geplantes Programm alle nötigen Aspekte abdeckt. Besteht es nur aus Reinigungschecklisten – wer beseitigt dann die Ursache wiederkehrender Verschmutzungen? Umfasst es nur Instandhaltungsarbeiten durch Fachkräfte – wie soll das Bedienpersonal dann entstehende Probleme erkennen und melden? Ist das passende Ersatzteil nie verfügbar – welcher Beschaffungs- oder Vorbereitungsprozess muss sich ändern?
Verbunden werden die Säulen durch das Anlagenproblem, das es zu lösen gilt. Das ist ein sinnvollerer Ausgangspunkt, als jede Abteilung eine Präsentation zu ihrer Säule erstellen zu lassen.
Wählen Sie einen Pilotbereich mit einem echten Produktionsproblem
Wählen Sie einen Bereich, in dem eine bessere Anlagenleistung einen spürbaren Nutzen hätte und ein bereichsübergreifendes Team die Arbeiten umsetzen kann. Eine überschaubare Fertigungszelle oder Maschine mit wiederkehrenden, nachvollziehbaren Verlusten bietet meist ein besseres Lernumfeld als eine werksweite Einführung ohne klare Zuständigkeit.
Wählen Sie nicht allein danach aus, wo es am bequemsten ist. Eine wenig ausgelastete Maschine lässt sich vielleicht leicht reinigen, zeigt aber kaum, wie Produktion und Instandhaltung unter dem üblichen Zeitdruck zusammenarbeiten werden. Umgekehrt kann eine sicherheitskritische oder hochkomplexe Anlage eine fachliche Vorbereitung erfordern, bevor sie sich für einen ersten Pilotversuch eignet.
Halten Sie gemeinsam mit der Produktionsaufsicht, der Instandhaltungsleitung und dem Bedienpersonal eine kurze Pilotvereinbarung fest. Benennen Sie die Anlage, den zu bearbeitenden Verlust, die für den Fortschritt verantwortliche Person, die Mitwirkenden sowie die verfügbare Zeit und die Ressourcen. Beziehen Sie Qualitätssicherung oder Technik ein, wenn das Problem deren Zuständigkeitsbereiche berührt.
Erfassen Sie die Ausgangslage, bevor Sie Abläufe ändern. Dokumentieren Sie, wann der Verlust auftritt, wie lange er die Produktion unterbricht, welches Produkt oder welche Betriebsbedingung betroffen ist und was über die Ursache bekannt ist. Trennen Sie Beobachtung und Diagnose: „Maschine beim Anfahren stehen geblieben“ belegt ein Ereignis, aber nicht, dass ein Bediener, ein Bauteil oder das Material es verursacht hat.
Wählen Sie einen ausreichend langen Betrachtungszeitraum, der repräsentative Betriebsbedingungen und Produktwechsel umfasst. Vereinbaren Sie, welche Verbesserung eine Ausweitung des Pilotversuchs rechtfertigen würde – ohne einen allgemeingültigen OEE-Zielwert zu übernehmen oder eine feste prozentuale Steigerung zu versprechen.
Legen Sie fest, wer handelt, wenn das Bedienpersonal ein Problem erkennt
Autonome Instandhaltung bedeutet, dass geschultes Bedienpersonal Verantwortung für festgelegte Aufgaben der Anlagenpflege übernimmt – nicht für sämtliche Instandhaltungsarbeiten. Das Programm muss klar zwischen Routineprüfungen, zulässigen Einstellarbeiten und Arbeiten unterscheiden, die eine Fachkraft erfordern.
Legen Sie für jede Aufgabe fest, was zu prüfen oder zu tun ist, wie der Normalzustand aussieht, wann die Aufgabe ausgeführt wird und wie bei einer Abweichung zu reagieren ist. Ergänzen Sie bei Bedarf eine praxistaugliche Abbildung oder Arbeitsanweisung. Lautet eine Prüfvorgabe lediglich „Maschine prüfen“, muss sich das Bedienpersonal bei den wichtigsten Entscheidungen auf sein Gedächtnis verlassen.
Legen Sie fest, wie eine Feststellung die zuständige Person erreicht. Erfassen Sie Maschine, genaue Stelle, beobachteten Zustand und Auswirkungen auf die Produktion. Geben Sie dem Bedienpersonal einen klaren Meldeweg für dringende Probleme und eine Möglichkeit, weniger dringende Feststellungen bis zur Erledigung nachzuverfolgen. Eine wachsende Liste ungeprüfter Mängelmeldungen ist keine gelebte gemeinsame Verantwortung.
Die Instandhaltung sollte die technischen Maßnahmen festlegen und bei der Schulung des Bedienpersonals für die vereinbarten Aufgaben mitwirken. Die Schichtführung muss die Prüfungen innerhalb der Schicht ermöglichen, statt darauf zu setzen, dass sie in vermeintlich freier Zeit nebenher erledigt werden. Führungskräfte lösen Ressourcenkonflikte und prüfen, ob Maßnahmen abgeschlossen werden – nicht nur, ob Checklisten unterschrieben sind.
Richten Sie diese Grenzen an den freigegebenen Verfahren für die Anlage und den geltenden Sicherheitsvorkehrungen aus. Manche Prüfungen lassen sich während des normalen Betriebs von außen durchführen. Andere erfordern eine stillgesetzte, von ihren Energiequellen getrennte Maschine und qualifiziertes Personal. Die Bezeichnung TPM ändert nichts an diesen Anforderungen und berechtigt nicht zum Betreten oder Erreichen von Gefahrenbereichen.
Stellen Sie den Grundzustand wieder her und machen Sie die Pflege zur verlässlichen Routine
Lassen Sie Bedienpersonal und Instandhaltung den Pilotbereich gemeinsam prüfen. Stellen Sie den für zuverlässigen Betrieb und aussagekräftige Prüfungen erforderlichen Grundzustand wieder her. Beseitigen Sie dabei festgestellte Mängel durch die jeweils geeigneten Arbeiten im Rahmen der entsprechenden Befugnisse.
Die Reinigung dient hier auch der Diagnose: Leckagen, Schäden oder ungewöhnlicher Verschleiß können dadurch leichter sichtbar werden. Geordnetes Werkzeug und gut organisierte Zugangsstellen erleichtern es, freigegebene Pflegearbeiten zuverlässig auszuführen. Beides darf nicht zur reinen Kosmetik werden, während der zugrunde liegende Verlust bestehen bleibt.
Nutzen Sie die Erkenntnisse des Teams, um die Routine zu verbessern. Verdeckt Schmutz immer wieder eine Prüfstelle, untersuchen Sie, warum er sich dort ansammelt. Wird eine Prüfung regelmäßig ausgelassen, weil die Stelle schlecht zugänglich ist, sollten Technik und Instandhaltung die Methode verbessern, statt lediglich eine weitere Erinnerung anzubringen.
Schulen Sie die Personen, die diese Aufgaben in den jeweiligen Schichten ausführen werden. Lassen Sie sich sowohl die Ausführung als auch die Beurteilung zeigen: Wie sieht der Normalzustand aus, und wann würden sie anhalten oder Hilfe anfordern? Überarbeiten Sie unklare Anweisungen, solange der Pilotversuch noch überschaubar ist.
Halten Sie sichtbar fest, welche Nacharbeiten durch Fachkräfte noch ausstehen. Für jeden offenen Befund braucht es einen Verantwortlichen, einen nächsten Schritt und eine angemessene Frist. Prüfen Sie nach Abschluss einer Reparatur oder Verbesserung, was sich verändert hat und ob auch die zugehörige Pflegeanweisung oder Instandhaltungsaufgabe angepasst werden muss.
Vereinbarte Instandhaltung im Produktionsplan berücksichtigen
Ein erkanntes Problem bringt nur dann einen Nutzen, wenn der Betrieb auch darauf reagieren kann. Sobald die Instandhaltung eine Maßnahme vereinbart hat, muss in der Produktion klar sein, wann die betroffene Maschine oder das Werkzeug nicht verfügbar ist. Steht diese Festlegung nur in einem separaten Instandhaltungskalender, ist die nächste Diskussion vorprogrammiert, sobald ein Eilauftrag eingeht.
Hier hilft SkyPlanner APS dabei, TPM-Zusagen in umsetzbare Produktionspläne zu überführen. Erfassen Sie einen vereinbarten Zeitraum für die Maschineninstandhaltung als Ausnahme für die Arbeitsstation. Dadurch ändert sich die verfügbare Kapazität. Arcturus, die Planungs-KI von SkyPlanner, kann den Produktionsplan anschließend unter Berücksichtigung dieser Ausfallzeit neu berechnen. Auch Werkzeuge haben Instandhaltungstermine, die ihre Verfügbarkeit für die darauf angewiesenen Arbeitsgänge beeinflussen.
Die Prozessschritte legen die Arbeitsfolge, geeignete Arbeitsstationen, Bearbeitungszeiten und Abhängigkeiten fest. Sind diese Zusammenhänge im gemeinsamen Plan hinterlegt, werden die Auswirkungen einer Instandhaltungsmaßnahme auch bei den nachfolgenden Arbeitsgängen berücksichtigt. Sie bleiben nicht auf eine Lücke im Kalender einer einzelnen Maschine beschränkt. Im Gantt-Diagramm lässt sich die daraus entstehende Reihenfolge prüfen.
Sie behalten die Kontrolle über Prioritäten und die vereinbarten Produktionsentscheidungen. Arcturus berechnet den Produktionsplan unter Berücksichtigung aller Zusammenhänge. So entfällt die Arbeit, bei jeder Änderung eines Instandhaltungszeitraums die Auftragsreihenfolgen einzelner Maschinen manuell nachzubessern.
Beispiel: vom Befund bis zur Verbesserung
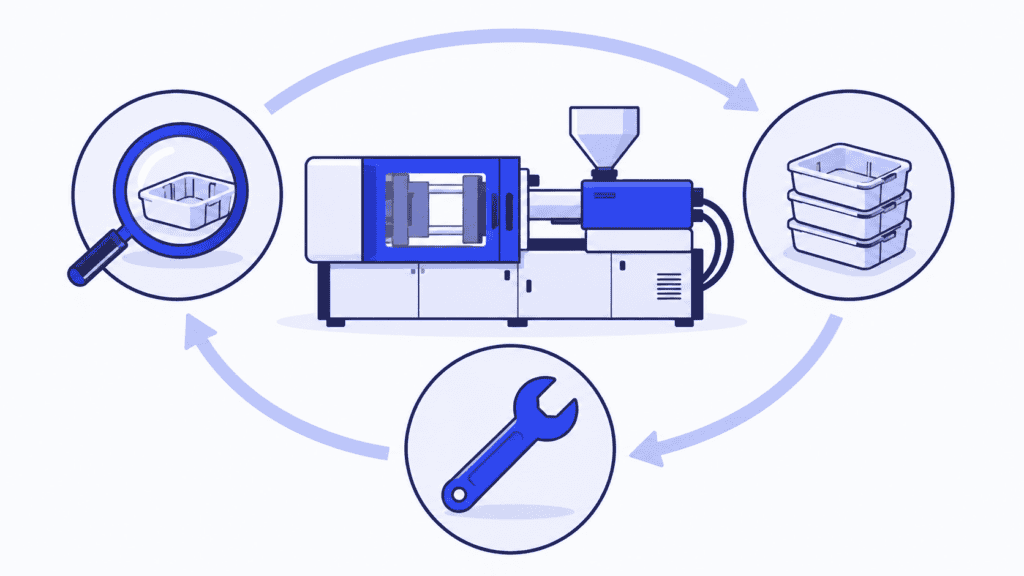
Stellen Sie sich eine Spritzgießzelle vor, in der immer wieder kurze Stillstände und Anfahrausschuss auftreten. Das Pilotteam wählt diese Ereignisse als ersten Verlust aus, den es untersuchen will, statt pauschal eine höhere Maschinenauslastung zu fordern.
Die Bediener dokumentieren die beobachteten Zustände anhand der vereinbarten Prüfungen. Instandhaltung und Technik untersuchen das wiederkehrende Muster und stellen fest, dass am Spritzgießwerkzeug eine Maßnahme nötig ist. Sie vereinbaren die Arbeiten, den Zeitraum der Nichtverfügbarkeit und die Prüfungen, die vor der Rückkehr in die Produktion erforderlich sind.
Der Planer trägt die Instandhaltungstermine des Spritzgießwerkzeugs in SkyPlanner ein und berechnet den Plan neu. Einen Arbeitsgang auf eine andere Spritzgießmaschine zu verlagern, beseitigt die Einschränkung nicht, wenn dafür weiterhin dasselbe, nicht verfügbare Werkzeug benötigt wird. Das Team prüft die betroffenen Aufträge bis hin zu den nachfolgenden Montage- oder Verpackungsarbeiten und entscheidet, welche Zusagen überprüft werden müssen.
Nach der Maßnahme prüft das Pilotteam, ob die Stillstände und der Anfahrausschuss unter vergleichbaren Produktionsbedingungen erneut auftreten. Ist das der Fall, wird die Untersuchung fortgesetzt. Erweist sich die Verbesserung als dauerhaft, aktualisiert das Team die entsprechenden Pflege- und Instandhaltungsroutinen und gibt seine Erkenntnisse weiter.
So funktioniert der TPM-Kreislauf in der Praxis. Beobachtung, technische Arbeiten, Produktionsentscheidung und Ergebnis sind Teil ein und desselben Verbesserungsvorhabens. SkyPlanner unterstützt dabei die Produktionsseite: Der vereinbarte Kapazitätsausfall wird im selben Plan berücksichtigt wie die davon betroffenen Kundenaufträge.
Verluste messen, nicht nur Checklisten abhaken
Die Gesamtanlageneffektivität, kurz OEE, verbindet Verfügbarkeit, Leistung und Qualität. Sie hilft zu erkennen, ob eine Anlage durch Stillstände, verminderte Geschwindigkeit oder nicht qualitätsgerechte Erzeugnisse produktive Zeit verliert. Wählen Sie Maßnahmen anhand der zugrunde liegenden Verluste aus. Der zusammengefasste Prozentwert allein erklärt nicht, was verändert werden muss.
Nutzen Sie für den Piloten wenige Kennzahlen, die drei Fragen beantworten:
- Werden die Routinen eingehalten? Prüfen Sie, ob die vereinbarte Anlagenpflege durch Bediener, die Folgemaßnahmen durch Fachkräfte und die geplanten Maßnahmen wie vorgesehen durchgeführt werden.
- Verändert sich der untersuchte Verlust? Verfolgen Sie gezielt die wiederkehrenden Stopps, Stillstandszeiten, Geschwindigkeitsverluste oder anlagenbedingten Qualitätsfehler, die der Pilot verringern soll.
- Profitiert die Produktion? Prüfen Sie die Auswirkungen auf die Gutmenge, Überstunden, wartende Arbeitsgänge in nachgelagerten Prozessen und Lieferzusagen.
Halten Sie Definitionen und Vergleichsbedingungen einheitlich. Ein veränderter Produktmix, eine andere geplante Produktionszeit oder Messmethode kann das OEE-Ergebnis verändern, ohne damit den Erfolg einer Reparatur zu belegen. Ein Durchschnittswert kann außerdem einen Fehler verdecken, der bei einem bestimmten Produkt oder in einer Schicht weiterhin stark ausgeprägt ist.
Verbessern Sie die Kennzahl nicht dadurch, dass Sie notwendige Instandhaltung aus dem Vergleich herausnehmen oder Bestände produzieren, die kein Kunde braucht. Das Ziel ist die zuverlässige und sichere Herstellung qualitätsgerechter Produkte, nicht eine Kennzahl ohne Bezug zum Auftragsbestand.
Verfolgen Sie offene Befunde genauso konsequent wie den Verlauf Ihrer Kennzahlen. Wenn Bediener einen Zustand immer wieder melden und keine Rückmeldung erhalten, vermittelt ihnen das Programm, dass Meldungen zwecklos sind. Diesen Rückmeldekreis zu schließen, ist wesentlich, um die Beteiligung dauerhaft aufrechtzuerhalten.
Den Piloten auswerten und Bewährtes ausweiten
Führen Sie mit den Verantwortlichen des Piloten regelmäßig eine kurze Besprechung durch. Besprechen Sie neue Befunde, überfällige Maßnahmen, den nächsten vereinbarten Eingriff und die Entwicklung der Verluste. Konzentrieren Sie sich auf Entscheidungen: Wer übernimmt als Nächstes was, und welche Unterstützung oder Zeit in der Produktion wird dafür benötigt?
Prüfen Sie vor einer Ausweitung, ob die Routine auch bei Schichtwechsel, Abwesenheiten und hoher Produktionsauslastung funktioniert. Sind die Anweisungen praxistauglich, kennen die Bediener ihre Befugnisse und können die Fachkräfte die gemeldeten Befunde zeitnah bearbeiten? Wenn der Erfolg davon abhängt, dass eine einzelne engagierte Person jeder Maßnahme auf informellem Weg hinterherläuft, sollten Sie zuerst den Prozess festigen.
Übertragen Sie die gewonnenen Erkenntnisse auf einen weiteren geeigneten Bereich, statt jede Prüfung und jedes Intervall unverändert zu übernehmen. Andere Anlagen haben andere Ausfallarten, Anforderungen an die Zugänglichkeit und Instandhaltungsbedarfe. Behalten Sie das Vorgehen bei: gemeinsame Verantwortung, Schulung, Reaktion auf Befunde und regelmäßige Überprüfung. Die technischen Inhalte passen Sie an.
Lassen Sie wiederkehrende Schwierigkeiten auch in Entscheidungen über die Beschaffung und den Umbau von Anlagen einfließen. Eine Maschine, die sich nur schwer prüfen, reinigen oder instand halten lässt, verursacht künftig zusätzlichen Aufwand. Wenn Sie Bediener und Instandhaltung bereits bei der Spezifikation neuer Anlagen einbeziehen, wird deren Erfahrung über den aktuellen Piloten hinaus nutzbar.
TPM in der Produktionsplanung vereinfachen – mit SkyPlanner
Ein TPM-Programm braucht Zeit für die vereinbarten Arbeiten, keinen zweiten Plan, den die Produktion manuell abgleichen muss. Wählen Sie SkyPlanner, wenn Sie diese Maßnahmen mit den tatsächlichen Arbeitsfolgen der Aufträge und den Lieferprioritäten abstimmen müssen. In der gemeinsamen Kapazitäts- und Planungsansicht erkennt der Planer die Auswirkungen auf die Produktion und hält die Reihenfolge aktuell, ohne jede Auftragswarteschlange neu aufbauen zu müssen.
Fredman Operations, ein finnischer Hersteller von Lebensmittelverpackungen, zeigt den Nutzen dieser gemeinsamen Sicht. Früher priorisierte der Planer die Arbeit, ohne genau zu sehen, wann Maschinen wieder frei würden und welche Schichtkapazitäten zur Verfügung standen. Durch die Anbindung von SkyPlanner an die Systeme L7 und LTR wurden Maschinenkapazität und die zeitliche Planung der Arbeitsgänge gemeinsam im Gantt-Diagramm sichtbar. Fredman berichtet von schnelleren Reaktionen auf Planänderungen und einem geringeren Bedarf an Überstunden. Der praktische Nutzen: eine gemeinsame Grundlage für Entscheidungen darüber, was die Produktion leisten kann, statt einer weiteren Runde manueller Berechnungen.
SkyPlanner lässt sich über seine offene REST API mit jedem ERP- oder MES-System integrieren. So können Sie die Abstimmung auf Basis Ihrer vorhandenen Auftrags- und Produktionsdaten verbessern.
Buchen Sie eine SkyPlanner-Demo und bringen Sie eine von Ihrem TPM-Team vereinbarte Maßnahme an einer Maschine oder einem Werkzeug sowie einen Kundenauftrag mit, der diese Maschine oder dieses Werkzeug benötigt. Sehen Sie, wie der Zeitraum der Nichtverfügbarkeit die Produktionsreihenfolge verändert, was mit den nachfolgenden Arbeitsgängen geschieht und welche Lieferentscheidungen Ihre Aufmerksamkeit erfordern. Wenn Sie zunächst den Planungsansatz erkunden möchten, testen Sie SkyPlanner mit Demodaten.
Jussi Mäntylä
Experte für Produktionsplanung, SkyPlanner


