








A cikk tartalma
- Mitől több a TPM a megelőző karbantartásnál?
- A nyolc pillér: különböző feladatok, közös program
- Valós termelési problémára válasszon mintaprojektet
- Egyeztessék, ki intézkedik, ha a gépkezelő problémát észlel
- Állítsa helyre az alapállapotot, és alakítson ki következetesen alkalmazható gépápolási rutint
- Az egyeztetett karbantartás kapjon helyet a termelési tervben
- Példa: egy észlelt problémától a javulásig
- A veszteséget mérje, ne csak az ellenőrzőlista teljesítését
- Értékelje a kísérleti bevezetést, majd terjessze ki azt, ami valóban működik
- Tegye egyszerűbbé a TPM termelési feladatait a SkyPlanner segítségével
Kezdőlap » Erőforrások » Teljes körű produktív karbantartás: a tervtől a gyakorlatig
Becsült olvasási idő: 12 perc
A teljes körű produktív karbantartás (TPM) az egész vállalatra kiterjedő megközelítés, amely rendszeres gépápolással, tervezett karbantartással és folyamatos fejlesztéssel javítja a berendezések hatékonyságát. A gépkezelők, a karbantartási szakemberek, a mérnökök és a vezetők együtt dolgoznak azon, hogy megelőzzék a zavartalan termelést akadályozó, berendezésekhez kapcsolódó veszteségeket.
Az igazi nehézség az, hogy ez a közös felelősség egy zsúfolt műszakban is működjön. A gépkezelő ismét ugyanazt a rövid leállást jelzi. A karbantartók tudják, hogy foglalkozni kell a géppel. A termelésnek viszont el kell készülnie a következő rendeléssel. Ha nincs felelőse az intézkedésnek, és nincs idő a beavatkozásra, az észrevételből csupán egy újabb naplóbejegyzés lesz.
Egy jól működő TPM-program összekapcsolja ezeket a tevékenységeket: a rendellenesség felismerését, az intézkedés és felelősének kijelölését, a munka elvégzését, majd annak ellenőrzését, hogy visszatér-e a veszteség. Kezdje egy jól kezelhető területtel, és alakítsa ki ezt a teljes munkafolyamatot, mielőtt az egész üzemre kiterjesztené.
Mitől több a TPM a megelőző karbantartásnál?
A megelőző karbantartás megfelelő időközönként elvégzett karbantartási feladatokkal segít elkerülni a meghibásodásokat. A TPM ezt is magában foglalja, de nem korlátozódik sem a karbantartási részlegre, sem a meghibásodások megelőzésére.
A „teljes körű” kifejezésnek három fontos jelentése van. A vállalat minden területének munkatársai részt vesznek a programban, a berendezések veszteségeit átfogóan kezelik, a tapasztalatokat pedig a berendezések teljes élettartama során hasznosítják. A gépkezelők a napi üzemeltetési körülmények ismeretével járulnak hozzá a munkához, a szakemberek diagnosztikai és karbantartási szaktudást adnak, a mérnökök a berendezéseket és a módszereket fejlesztik, a vezetés pedig meghatározza a prioritásokat és biztosítja az erőforrásokat.
A veszteségek közé tartoznak a hosszabb állásidők, az átállási és beállítási idők, a rövid leállások, a csökkent üzemi sebesség, a selejt és az utómunka. Egy soha meg nem hibásodó gép is pazarolhat kapacitást, ha lassan jár, vagy utómunkát igénylő alkatrészeket gyárt. A TPM célja, hogy a csapat megértse és csökkentse ezeket a veszteségeket, ne csupán az, hogy a karbantartási nyilvántartás kedvező képet mutasson.
Ennek eredménye a megbízhatóbban rendelkezésre álló termelőidő. Ha kevesebb az ismétlődő megszakítás és a berendezésből eredő termékhiba, kevesebb anyag vész kárba, ritkábban van szükség sürgős beavatkozásra, és biztosabb alapokra kerül a vevői igények kielégítése. A csapatnak továbbra is el kell döntenie, hogyan használja fel nyereségesen ezt a kapacitást. A felesleges készlet gyártása attól még nem javulás, hogy a gép folyamatosan dolgozik.
A nyolc pillér: különböző feladatok, közös program
A TPM általában nyolc pillérre épül. Ezeket olyan munkahely-szervezési módszerek támogatják, mint az 5S: szelektálás, rendszerezés, tisztítás, szabványosítás és fenntartás. A pillérek a program átfogó jellegét mutatják, de nem követelik meg, hogy nyolc nagy projekt induljon el ugyanazon a napon.
| A TPM pillére | Gyakorlati célja |
|---|---|
| Autonóm karbantartás | A gépkezelők felkészítése a meghatározott rendszeres gépápolási feladatokra, a rendellenességek felismerésére és a jogosultságukon kívül eső munkák továbbítására az illetékesekhez. |
| Tervezett karbantartás | A megfelelő karbantartás előkészítése és elvégzése, mielőtt az állapotromlás elkerülhető termelési kiesést okozna. |
| Célzott fejlesztés | Az érintett munkakörök képviselőinek közös munkája egy konkrét, ismétlődő, berendezéshez kapcsolódó veszteség megszüntetésén és a változtatás eredményének ellenőrzésén. |
| Minőségi karbantartás | A megfelelő termékminőséget biztosító gépállapot fenntartása a hibás darabok ismételt utólagos kiválogatása helyett. |
| Kezdeti berendezésmenedzsment | Az üzemeltetési és karbantartási tapasztalatok felhasználása a berendezések követelményeinek meghatározásakor, beszerzésekor és üzembe állításakor. |
| Oktatás és képzés | A berendezések üzemeltetéséhez, ellenőrzéséhez, karbantartásához és fejlesztéséhez szükséges készségek kialakítása. |
| Munkabiztonság, egészség- és környezetvédelem | Biztonságos munkakörülmények kialakítása és a környezetvédelmi kötelezettségek figyelembevétele a gépápolás és a fejlesztések során. |
| Irodai TPM | Az olyan támogató folyamatok javítása, mint az információellátás, a beszerzés és a jóváhagyások, hogy ne akadályozzák a hatékony termelést és karbantartást. |
Ezzel az áttekintéssel ellenőrizze a tervezett programot. Ha csak tisztítási ellenőrzőlistákból áll, ki fogja megszüntetni a visszatérő szennyeződés forrását? Ha kizárólag szakemberek által végzett karbantartási munkákból áll, hogyan fogják a gépkezelők észrevenni és jelezni a kialakuló problémát? Ha a megfelelő alkatrész soha nem áll rendelkezésre, melyik beszerzési vagy előkészítési folyamaton kell változtatni?
A pilléreket a megoldandó gépprobléma kapcsolja össze. Ez hasznosabb kiindulópont, mint minden részleget megbízni azzal, hogy tartson egy előadást a saját pilléréről.
Valós termelési problémára válasszon mintaprojektet
Olyan területet válasszon, ahol érdemi haszna lenne a berendezések teljesítményjavulásának, és ahol egy több szakterületet összefogó csapat el is tudja végezni a munkát. Egy jól kezelhető gyártócella vagy egy ismétlődő, megérthető veszteségekkel működő gép általában jobb tanulási terep, mint egy egész üzemre kiterjedő bevezetés, amelynek nincs egyértelmű felelőse.
Ne csak a kényelmes megvalósítás alapján válasszon. Egy keveset használt gépet könnyű lehet megtisztítani, de keveset árul el arról, hogyan működik majd együtt a termelés és a karbantartás a szokásos terhelés mellett. Egy biztonsági szempontból kritikus vagy rendkívül összetett berendezés viszont szakértői előkészítést igényelhet, mielőtt alkalmassá válna az első mintaprojektre.
A termelési műszakvezetővel, a karbantartási vezetővel és a gépkezelőkkel közösen készítsen rövid megállapodást a mintaprojektről. Nevezzék meg a berendezést, a csökkentendő veszteséget, az előrehaladásért felelős személyt, a közreműködőket, valamint a rendelkezésre álló időt és erőforrásokat. Vonják be a minőségügyet vagy a műszaki területet is, ha a probléma az ő felelősségi körüket is érinti.
A munkavégzés megváltoztatása előtt rögzítse a kiinduló állapotot. Jegyezze fel, mikor jelentkezik a veszteség, mennyi időre szakítja meg a termelést, milyen termékhez vagy üzemi körülményhez kapcsolódik, és mit lehet tudni az okáról. Válassza külön a megfigyelést a diagnózistól: a „gép indítás közben leállt” egy eseményt rögzít, de nem bizonyítja, hogy azt a gépkezelő, egy alkatrész vagy az anyag okozta.
Válasszon olyan hosszú értékelési időszakot, amelyben a jellemző üzemi körülmények és termékváltások is előfordulnak. Állapodjanak meg abban, milyen javulás indokolná a mintaprojekt kiterjesztését, anélkül, hogy általános OEE-célértéket vennének át, vagy rögzített százalékos javulást ígérnének.
Egyeztessék, ki intézkedik, ha a gépkezelő problémát észlel
Az autonóm karbantartás azt jelenti, hogy a képzett gépkezelők felelősséget vállalnak a meghatározott gépápolási feladatokért, nem pedig azt, hogy minden karbantartási munkát magukra vesznek. A programban egyértelműen el kell határolni a rendszeres ellenőrzéseket, az engedélyezett beállításokat és a szakembert igénylő munkákat.
Minden feladatnál határozza meg, mit kell ellenőrizni vagy elvégezni, milyen a normál állapot, mikor esedékes a feladat, és mi a teendő rendellenesség esetén. Szükség esetén adjon hozzá jól használható szemléltető ábrát vagy munkautasítást. Ha az ellenőrzés leírása csupán annyi, hogy „gép ellenőrzése”, a legfontosabb döntéseknél a dolgozónak az emlékezetére kell hagyatkoznia.
Határozzák meg, hogyan jut el az észrevétel a felelőshöz. Rögzítsék, melyik gépről és annak melyik pontjáról van szó, mi a megfigyelt állapot, és hogyan hat a termelésre. A gépkezelő számára legyen egyértelmű, hová forduljon sürgős esetben, és hogyan követheti nyomon a nem sürgős jelzéseket a megoldásig. Az elbírálatlan hibajelzések egyre hosszabb listája nem jelent közös felelősségvállalást.
A karbantartás feladata meghatározni a műszaki teendőket, és segíteni a gépkezelők betanítását az egyeztetett feladatokra. A műszakvezetőnek biztosítania kell, hogy az ellenőrzések elvégezhetők legyenek a műszakon belül, ahelyett, hogy nem létező szabadidőre bízná őket. A vezetők rendezik az erőforrások körüli ütközéseket, és azt is ellenőrzik, hogy az intézkedések valóban megtörténnek-e, nem csupán azt, hogy aláírták-e az ellenőrzőlistákat.
Ezeket a határokat a berendezés jóváhagyott eljárásai és az alkalmazandó biztonsági intézkedések alapján kell meghúzni. Egyes ellenőrzések normál üzem közben, kívülről is elvégezhetők, másokhoz leállított, energiaforrásokról leválasztott gép és szakképzett személyzet szükséges. A TPM elnevezés nem módosítja ezeket a követelményeket, és nem jogosít fel a veszélyes részekhez való hozzáférésre.
Állítsa helyre az alapállapotot, és alakítson ki következetesen alkalmazható gépápolási rutint
A gépkezelők és a karbantartók közösen vizsgálják át a mintaprojekt területét. Állítsák helyre a megbízható működéshez és az érdemi ellenőrzésekhez szükséges alapállapotot, a feltárt hibákat pedig a megfelelő, engedélyezett munkák keretében szüntessék meg.
A tisztításnak itt diagnosztikai szerepe van: könnyebben észrevehetővé teheti a szivárgásokat, sérüléseket vagy a szokatlan kopást. A szerszámok és a hozzáférési pontok rendezése megkönnyíti az engedélyezett gépápolás következetes elvégzését. Egyik sem válhat puszta szépítgetéssé, amely nem csökkenti a tényleges veszteséget.
A csapat megállapításai alapján javítsa a rendszeres munkavégzés módját. Ha a szennyeződés újra és újra eltakar egy ellenőrzési pontot, vizsgálják meg, miért halmozódik fel ott. Ha egy ellenőrzés rendszeresen elmarad a nehézkes hozzáférés miatt, kérje a mérnökök és a karbantartók segítségét a módszer javításához, ne csupán újabb emlékeztetőt helyezzenek ki.
Minden érintett műszakban tanítsa be azokat, akik a feladatokat végzik majd. Kérje meg őket, hogy ne csak a műveletet mutassák be, hanem a döntésüket is indokolják: milyen a normál állapot, és mikor állnának meg vagy kérnének segítséget? A nem egyértelmű utasításokat még addig pontosítsák, amíg a mintaprojekt kis területre korlátozódik.
A szakemberekre váró további teendők is maradjanak láthatók. Minden megoldatlan észrevételhez tartozzon felelős, következő lépés és megfelelő határidő. A javítás vagy fejlesztés befejezésekor ellenőrizzék, mi változott, és szükséges-e frissíteni a kapcsolódó gépápolási utasítást vagy karbantartási feladatot is.
Az egyeztetett karbantartás kapjon helyet a termelési tervben
Egy probléma felismerése csak akkor teremt értéket, ha az üzem tenni is tud ellene. Ha a karbantartás megállapodott egy beavatkozásról, a termelésnek számolnia kell azzal, hogy az érintett gép vagy szerszám mikor nem lesz elérhető. Ha ez csak egy külön karbantartási naptárban szerepel, egy sürgős rendelés érkezése könnyen újabb vitát indít.
Itt segít a SkyPlanner APS abban, hogy a TPM keretében vállalt feladatok végrehajtható gyártási tervbe kerüljenek. Rögzítse a gép egyeztetett karbantartási időszakát a munkaállomásra vonatkozó kivételként. Ez módosítja a rendelkezésre álló kapacitást; a SkyPlanner mesterséges intelligencián alapuló ütemezője, az Arcturus ezután ennek figyelembevételével újraszámíthatja a gyártási ütemtervet. A szerszámoknak is vannak karbantartási időpontjaik, amelyek befolyásolják, hogy rendelkezésre állnak-e az őket igénylő feladatokhoz.
A műveletek határozzák meg a gyártási útvonalat, az igénybe vehető munkaállomásokat, az időtartamokat és a függőségeket. Ha ezek az összefüggések szerepelnek a közös tervben, a beavatkozás hatása az utána következő feladatokon is végigkövethető, nem csupán egyetlen gép naptárában jelenik meg kieső időként. Az így kialakuló sorrend a Gantt-diagramon tekinthető át.
A prioritások és az egyeztetett termelési döntések továbbra is az Ön kezében maradnak. Az Arcturus elvégzi az összefüggő ütemezési számításokat, így nem kell minden karbantartási időpont változásakor kézzel módosítania az egyes gépek feladatsorát.
Példa: egy észlelt problémától a javulásig
Vegyünk egy fröccsöntő cellát, ahol rendszeresen rövid leállások jelentkeznek, és indításkor selejtes darabok készülnek. A kísérleti bevezetést végző csapat ezeket választja elsőként vizsgálandó veszteségnek, ahelyett, hogy általános utasítást adna a gépkihasználtság növelésére.
A gépkezelők az egyeztetett ellenőrzések során rögzítik a megfigyelt állapotokat. A karbantartók és a műszaki szakemberek kivizsgálják az ismétlődő jelenséget, és megállapítják, hogy a fröccsöntő szerszámon beavatkozásra van szükség. Egyeztetik az elvégzendő munkát, a kiesés időszakát, valamint a termelésbe való visszaadás előtt szükséges ellenőrzéseket.
A gyártástervező rögzíti a szerszám karbantartási időpontjait a SkyPlanner rendszerben, majd újraszámítja az ütemtervet. A gyártási feladat másik fröccsöntő gépre helyezése nem oldja fel a korlátot, ha a feladathoz továbbra is ugyanaz a nem elérhető szerszám szükséges. A csapat az érintett rendelések későbbi összeszerelési vagy csomagolási műveleteit is áttekinti, és eldönti, mely vállalásokkal kell foglalkoznia.
A beavatkozás után a kísérleti bevezetést végző csapat ellenőrzi, hogy összehasonlítható termelési körülmények között ismét jelentkeznek-e a leállások és az indításkori selejt. Ha igen, folytatják a vizsgálatot. Ha a javulás tartósnak bizonyul, a csapat frissíti az érintett gépápolási és karbantartási eljárásokat, és megosztja a tanulságokat.
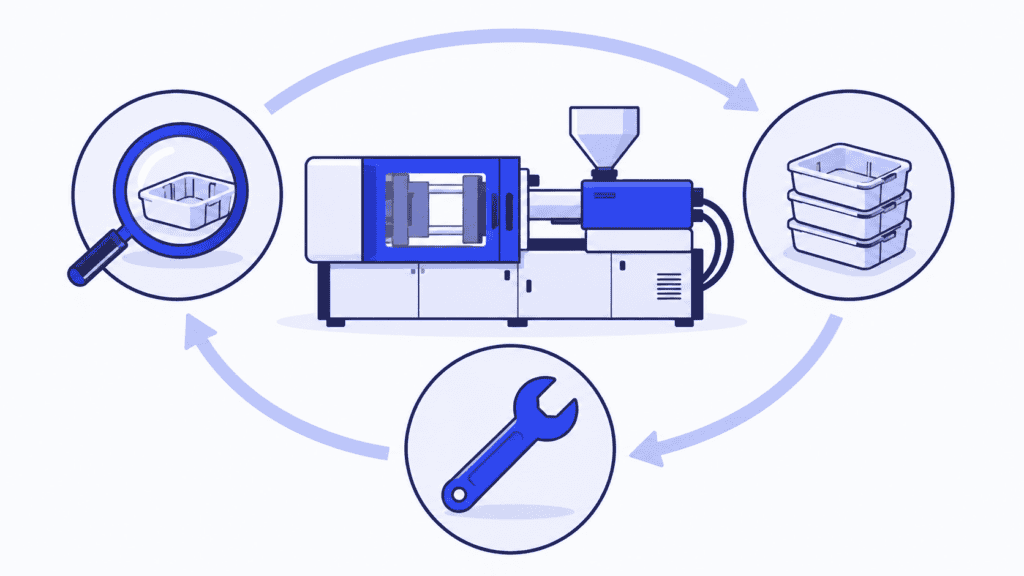
Így működik a TPM ciklusa a gyakorlatban. A megfigyelés, a műszaki munka, a termelési döntés és az eredmény egyetlen fejlesztési folyamat része. A SkyPlanner a termelési oldalt támogatja: az egyeztetett kapacitáskiesést ugyanabban az ütemtervben kezeli, mint az általa érintett vevői megrendelések gyártási feladatait.
A veszteséget mérje, ne csak az ellenőrzőlista teljesítését
A teljes eszközhatékonyság, azaz az OEE a rendelkezésre állást, a teljesítményt és a minőséget foglalja egy mutatóba. Segít feltárni, hogy a berendezés leállások, lassú működés vagy nem megfelelő termékek gyártása miatt veszít-e hasznos termelési időt. A teendőket a mutató mögött meghúzódó veszteségek alapján válassza ki; az összesített százalékos érték önmagában nem mutatja meg, min kell változtatni.
A kísérleti bevezetéshez néhány olyan mutatót válasszon, amelyek három kérdésre adnak választ:
- Elvégzik a rendszeres feladatokat? Ellenőrizze, hogy a megállapodásnak megfelelően elvégzik-e a gépkezelői ápolási feladatokat, a szakemberekre bízott további teendőket és a tervezett beavatkozásokat.
- Változik a megcélzott veszteség? Kövesse nyomon azokat az ismétlődő leállásokat, állásidőket, sebességveszteségeket vagy berendezésből eredő minőségi hibákat, amelyek csökkentését a kísérleti bevezetés célul tűzte ki.
- Érzékelhető az előny a termelésben? Tekintse át, hogyan változik a megfelelő termékek kibocsátása, a túlóra, a következő műveleteknél várakozó munka mennyisége és a szállítási vállalások teljesítése.
Használjon következetes definíciókat és összehasonlítási feltételeket. A termékösszetétel, a tervezett termelési idő vagy a mérési módszer változása úgy is módosíthatja az OEE értékét, hogy az nem bizonyítja a javítás eredményességét. Az átlag olyan hibát is elfedhet, amely egy adott terméknél vagy műszakban továbbra is súlyos.
Ne azzal javítsa a mutatót, hogy a szükséges karbantartást kihagyja az összehasonlításból, vagy olyan készletet gyárt, amelyre egyetlen vevőnek sincs szüksége. A cél a megfelelő termékek megbízható, biztonságos előállítása, nem pedig egy, a rendelésállománytól elszakadt számérték.
A feltárt, de még megoldatlan problémákat ugyanolyan komolyan kövesse nyomon, mint a trenddiagramot. Ha a gépkezelők újra meg újra jeleznek egy problémát, de semmilyen választ nem kapnak, a program arra tanítja őket, hogy felesleges jelenteniük. A jelzésekre adott válasz és az intézkedések eredményének visszacsatolása fontos része a részvétel fenntartásának.
Értékelje a kísérleti bevezetést, majd terjessze ki azt, ami valóban működik
Tartson rendszeresen rövid értékelő megbeszélést a kísérleti bevezetés felelőseivel. Beszéljék át az új észrevételeket, a lejárt határidejű teendőket, a következő egyeztetett beavatkozást és a veszteségek alakulását. A döntésekre összpontosítsanak: ki mit tesz ezután, és ehhez milyen támogatásra vagy termelési időre van szükség?
A kiterjesztés előtt győződjön meg arról, hogy a kialakított gyakorlat műszakváltáskor, távollétek esetén és sűrű termelési időszakban is működik. Ellenőrizze, hogy az utasítások használhatók-e, a gépkezelők értik-e a felhatalmazásuk határait, és a szakemberek győzik-e a bejelentett észrevételek feldolgozását. Ha a siker azon múlik, hogy egyetlen lelkes munkatárs külön utánajár minden teendőnek, előbb a folyamatot erősítse meg.
A tanulságokat vigye át egy másik alkalmas területre, ne másolja át változatlanul az összes ellenőrzést és időközt. A különböző berendezések meghibásodási módjai, hozzáférési követelményei és karbantartási igényei eltérnek. A közös felelősségvállalás, a képzés, az intézkedés és az értékelés módszerét vegye át, a műszaki tartalmat viszont igazítsa az adott berendezéshez.
A visszatérő nehézségeket a berendezések beszerzéséről és átalakításáról szóló döntéseknél is vegye figyelembe. A nehezen ellenőrizhető, tisztítható vagy karbantartható gép később többletmunkát okoz. Ha az új berendezések követelményeinek meghatározásába a gépkezelőket és a karbantartókat is bevonják, tapasztalataik a jelenlegi kísérleti bevezetésen túl is hasznosulnak.
Tegye egyszerűbbé a TPM termelési feladatait a SkyPlanner segítségével
A TPM-programnak az egyeztetett munkák elvégzéséhez időre van szüksége, nem egy második tervre, amelyet a termelésnek kézzel kell összehangolnia. Válassza a SkyPlanner megoldását, ha ezeket a beavatkozásokat a rendelések tényleges gyártási útvonalaival és a szállítási prioritásokkal kell egyeztetnie. A kapacitás és az ütemezés közös nézetében a gyártástervező láthatja a termelési következményeket, és naprakészen tarthatja a sorrendet anélkül, hogy minden feladatsort újra kellene építenie.
A finn élelmiszer-csomagolóanyag-gyártó Fredman Operations példája jól szemlélteti ennek a közös nézetnek az értékét. Korábban a gyártástervező úgy rangsorolta a feladatokat, hogy nem látta pontosan, mikor szabadulnak fel a gépek, és mekkora az egyes műszakok kapacitása. Miután a SkyPlanner rendszert összekapcsolták a vállalat L7 és LTR rendszereivel, a gépkapacitás és a gyártási feladatok időzítése együtt vált láthatóvá a Gantt-diagramon. A Fredman beszámolója szerint így gyorsabban tudnak reagálni az ütemterv változásaira, és kevesebb túlórára van szükségük. A gyakorlati előny az, hogy újabb kézi számítások helyett közös alapra támaszkodhatnak annak eldöntésében, mit tud teljesíteni a termelés.
A SkyPlanner a nyílt REST API felületén keresztül bármely ERP- vagy MES-rendszerrel integrálható, így a jobb összehangolás a meglévő rendelési és termelési adatokra épülhet.
Foglaljon SkyPlanner-bemutatót, és készüljön egy konkrét esettel: válasszon egy, a TPM-csapat által egyeztetett beavatkozást valamely gépen vagy szerszámon, valamint egy olyan vevői megrendelést, amelyhez az adott gépre vagy szerszámra van szükség. Nézze meg, hogyan módosítja a kieső időszak a gyártási sorrendet, mi történik a következő műveletekkel, és mely szállítási döntésekkel kell foglalkoznia. Ha előbb az ütemezési megközelítést szeretné megismerni, próbálja ki a SkyPlanner rendszert demóadatokkal.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


