








I den här artikeln
- Vad gör TPM till mer än förebyggande underhåll?
- De åtta pelarna: olika uppgifter i ett gemensamt program
- Välj en pilot med ett verkligt produktionsproblem
- Bestäm vem som agerar när en operatör upptäcker ett problem
- Återställ grundskicket och gör skötseln enhetlig
- Ge överenskommet underhåll plats i produktionsplanen
- Exempel: följ en iakttagelse hela vägen till förbättring
- Mät förlusten, inte bara om checklistan är ifylld
- Utvärdera piloten och sprid sedan det som faktiskt fungerar
- Förenkla produktionsdelen av TPM med SkyPlanner
Total productive maintenance (TPM) är ett arbetssätt där hela företaget bidrar till att förbättra utrustningens effektivitet genom löpande skötsel, planerat underhåll och ständiga förbättringar. Operatörer, underhållsspecialister, tekniker och chefer arbetar tillsammans för att förebygga utrustningsrelaterade förluster som stör produktionen.
Det svåra är att få det gemensamma ansvaret att fungera under ett hektiskt skift. En operatör rapporterar samma korta stopp ännu en gång. Underhållsavdelningen vet att maskinen behöver ses över. Produktionen behöver få nästa order klar. Om ingen ansvarar för åtgärden eller om det saknas tid att agera blir iakttagelsen bara ännu en notering i loggen.
Ett fungerande TPM-program knyter ihop aktiviteterna: upptäck en avvikelse, utse någon som ansvarar för åtgärden, utför arbetet och kontrollera om förlusten återkommer. Börja inom ett hanterbart område och få hela rutinen på plats innan ni inför den i resten av fabriken.
Vad gör TPM till mer än förebyggande underhåll?
Förebyggande underhåll hjälper till att undvika fel genom underhållsåtgärder som utförs med lämpliga intervall. Det arbetet ingår i TPM, men TPM sträcker sig utanför underhållsavdelningen och handlar om mer än att förebygga haverier.
Ordet ”total” har tre viktiga betydelser. Medarbetare från hela verksamheten deltar, utrustningsrelaterade förluster hanteras som en helhet och erfarenheter tas till vara under utrustningens hela livslängd. Operatörerna bidrar med sin kunskap om den dagliga driften, medan specialisterna tillför kompetens inom diagnostik och underhåll. Teknikfunktionen förbättrar utrustning och metoder, och ledningen anger prioriteringar och tillhandahåller resurser.
Förlusterna omfattar längre driftstopp, ställ- och justeringstid, korta stopp, reducerad hastighet, kassation och omarbete. En maskin som aldrig havererar kan ändå slösa kapacitet genom att gå långsamt eller tillverka detaljer som måste korrigeras. Med TPM ska gruppen förstå och minska dessa förluster, inte bara kunna visa upp en underhållshistorik utan anmärkningar.
Vinsten är mer tillförlitlig produktionstid. Färre återkommande avbrott och utrustningsrelaterade kvalitetsfel innebär mindre materialspill, färre akuta insatser och bättre förutsättningar att möta kundernas efterfrågan. Gruppen måste fortfarande avgöra hur kapaciteten ska användas lönsamt. Att tillverka onödigt lager är ingen förbättring bara för att maskinen hålls sysselsatt.
De åtta pelarna: olika uppgifter i ett gemensamt program
TPM organiseras vanligen kring åtta pelare, med stöd av metoder för ordning på arbetsplatsen, som 5S: sortera, systematisera, städa, standardisera och skapa vana. Pelarna visar programmets bredd. De innebär inte att åtta stora projekt måste starta samma dag.
| TPM-pelare | Syfte i praktiken |
|---|---|
| Operatörsunderhåll | Utbilda operatörer i att utföra definierad löpande skötsel, upptäcka avvikelser och lämna vidare arbete som ligger utanför deras befogenheter. |
| Planerat underhåll | Förbered och utför lämpligt underhåll innan utrustningens försämrade skick leder till en produktionsstörning som hade kunnat undvikas. |
| Riktade förbättringar | Samla berörda funktioner för att eliminera en specifik återkommande utrustningsrelaterad förlust och verifiera förändringen. |
| Kvalitetsunderhåll | Håll utrustningen i ett skick som ger godkända produkter, i stället för att gång på gång sortera bort felaktiga produkter i efterhand. |
| Tidig utrustningsutveckling | Använd erfarenheter från drift och underhåll när utrustning specificeras, köps in och tas i bruk. |
| Utbildning och kompetensutveckling | Utveckla den kompetens som behövs för att köra, kontrollera, underhålla och förbättra utrustningen. |
| Säkerhet, hälsa och miljö | Integrera säkra arbetsförhållanden och miljöansvar i arbetet med att sköta och förbättra utrustningen. |
| Administrativ TPM | Förbättra stödarbetet, till exempel informationshantering, inköp och godkännanden, så att det inte hindrar effektiv produktion och effektivt underhåll. |
Använd översikten för att granska ett föreslaget program. Om det bara består av checklistor för rengöring, vem ska då undanröja källan till återkommande nedsmutsning? Om det bara består av underhållsarbete för specialister, hur ska operatörerna då upptäcka och rapportera ett problem som håller på att utvecklas? Om rätt reservdel aldrig finns tillgänglig, vilken inköps- eller beredningsprocess behöver då förändras?
Pelarna knyts samman genom det utrustningsproblem som ska lösas. Det är en mer användbar utgångspunkt än att ge varje avdelning i uppdrag att hålla en presentation om sin pelare.
Välj en pilot med ett verkligt produktionsproblem
Välj ett område där bättre utrustningsprestanda skulle göra skillnad och där en tvärfunktionell grupp kan genomföra arbetet. En hanterbar cell eller maskin med återkommande förluster som går att förstå är oftast en bättre miljö att lära sig i än en fabrikstäckande satsning utan tydligt ansvar.
Välj inte enbart det som är bekvämast. En maskin med låg beläggning kan vara enkel att rengöra men säger kanske lite om hur produktion och underhåll kommer att samarbeta under normal press. Omvänt kan en säkerhetskritisk eller mycket komplex utrustning kräva förberedelser av specialister innan den lämpar sig för en första pilot.
Skriv en kort överenskommelse om piloten tillsammans med produktionsarbetsledaren, underhållsansvarig och operatörerna. Ange vilken utrustning och förlust det gäller, vem som ansvarar för att arbetet går framåt, vilka som bidrar samt vilken tid och vilka resurser som finns tillgängliga. Ta med kvalitets- eller teknikfunktionen när problemet berör deras ansvarsområden.
Fastställ utgångsläget innan ni ändrar arbetssättet. Dokumentera när förlusten uppstår, hur länge den avbryter produktionen, vilken produkt eller vilket driftförhållande det gäller och vad ni vet om orsaken. Skilj på iakttagelse och diagnos: ”maskinen stannade under uppstart” visar att en händelse inträffade, inte att en operatör, komponent eller ett material orsakade den.
Välj en utvärderingsperiod som är tillräckligt lång för att omfatta representativa driftförhållanden och produktbyten. Kom överens om vilken förbättring som skulle motivera att piloten utökas, utan att ta över ett generellt OEE-mål eller lova en viss procentuell förbättring.
Bestäm vem som agerar när en operatör upptäcker ett problem
Operatörsunderhåll innebär att utbildade operatörer tar ansvar för definierad skötsel av utrustningen, inte att de tar över alla underhållsuppgifter. Programmet behöver en tydlig gräns mellan rutinkontroller, justeringar som operatörerna får utföra och arbete som kräver en specialist.
Ange för varje uppgift vad som ska kontrolleras eller utföras, hur normaltillståndet ser ut, när uppgiften ska göras och hur en avvikelse ska hanteras. Komplettera vid behov med ett tydligt bildstöd eller en användbar instruktion. En kontrollpunkt som bara säger ”kontrollera maskinen” lämnar de viktigaste besluten åt minnet.
Bestäm hur iakttagelsen ska nå den ansvariga personen. Ange maskin, plats, observerat tillstånd och påverkan på produktionen. Ge operatören en tydlig kontaktväg för brådskande ärenden och möjlighet att följa övriga iakttagelser tills de är åtgärdade. En växande lista med avvikelser som ingen granskar är inte gemensamt ansvar.
Underhållsavdelningen bör fastställa de tekniska åtgärderna och hjälpa till att utbilda operatörerna i de överenskomna uppgifterna. Arbetsledaren måste göra det möjligt att utföra kontrollerna under skiftet, i stället för att förvänta sig att operatörerna ska hinna med dem utan att tid avsätts. Cheferna löser resurskonflikter och följer upp att åtgärder slutförs, inte bara att checklistor signeras.
Utgå från utrustningens godkända rutiner och gällande säkerhetsåtgärder när ni drar dessa gränser. Vissa kontroller kan göras utifrån under normal drift, medan andra kräver en stoppad och frånskild maskin samt kvalificerad personal. Att arbetet kallas TPM ändrar inte dessa krav och ger ingen rätt att beträda riskområden.
Återställ grundskicket och gör skötseln enhetlig
Gå igenom pilotområdet tillsammans med operatörer och underhållspersonal. Återställ det grundskick som krävs för tillförlitlig drift och meningsfulla kontroller. Låt identifierade brister åtgärdas på lämpligt sätt av personer med rätt befogenheter.
Rengöringen har här ett diagnostiskt syfte: den kan göra det lättare att upptäcka läckor, skador eller onormalt slitage. Ordning på verktyg och åtkomstpunkter gör det lättare att utföra den godkända skötseln på ett enhetligt sätt. Ingetdera får bli en kosmetisk insats som lämnar den bakomliggande förlusten orörd.
Använd gruppens upptäckter för att förbättra rutinen. Om smuts gång på gång döljer en kontrollpunkt, undersök varför den samlas där. Om en kontroll regelbundet hoppas över för att det är svårt att komma åt, be teknik- och underhållsfunktionerna att förbättra metoden i stället för att bara lägga till ännu en påminnelse.
Utbilda dem som ska utföra uppgifterna på alla berörda skift. Be dem visa både hur uppgiften utförs och hur de bedömer resultatet: hur ser normaltillståndet ut, och vad skulle få dem att stoppa arbetet eller be om hjälp? Förtydliga oklara instruktioner medan piloten fortfarande är liten.
Gör det synligt hur specialisterna följer upp arbetet. Varje olöst avvikelse behöver en ansvarig, en nästa åtgärd och en rimlig tidsfrist. När en reparation eller förbättring är klar ska ni bekräfta vad som har ändrats och om även den tillhörande skötselinstruktionen eller underhållsuppgiften behöver uppdateras.
Ge överenskommet underhåll plats i produktionsplanen
Att upptäcka ett problem skapar värde först när fabriken kan agera på det. När underhållsavdelningen har kommit överens om en insats måste produktionen ta hänsyn till när den berörda maskinen eller det berörda verktyget inte är tillgängligt. Om beslutet bara finns i en separat underhållskalender bäddar det för ännu en diskussion när en brådskande order kommer in.
Här hjälper SkyPlanner APS er att omsätta TPM-åtaganden i genomförbara produktionsplaner. Registrera en överenskommen underhållsperiod för maskinen som ett undantag för produktionsgruppen. Det ändrar den tillgängliga kapaciteten. SkyPlanners AI för produktionsschemaläggning, Arcturus, kan sedan räkna om produktionsschemat med hänsyn till perioden. Även verktyg har underhållsdatum som påverkar när de är tillgängliga för de operationer som kräver dem.
Processtegen anger operationsföljden, vilka produktionsgrupper som kan användas samt tidsåtgång och beroenden. När dessa samband finns i den gemensamma planen syns följderna av en underhållsinsats även i efterföljande operationer, inte bara som en lucka i en enskild maskins kalender. Den resulterande ordningsföljden visas i Gantt-schemat för granskning.
Ni behåller kontrollen över prioriteringar och överenskomna produktionsbeslut. Arcturus sköter schemaberäkningen med hänsyn till sambanden, så att ni slipper justera separata maskinköer manuellt varje gång en underhållsperiod ändras.
Exempel: följ en iakttagelse hela vägen till förbättring
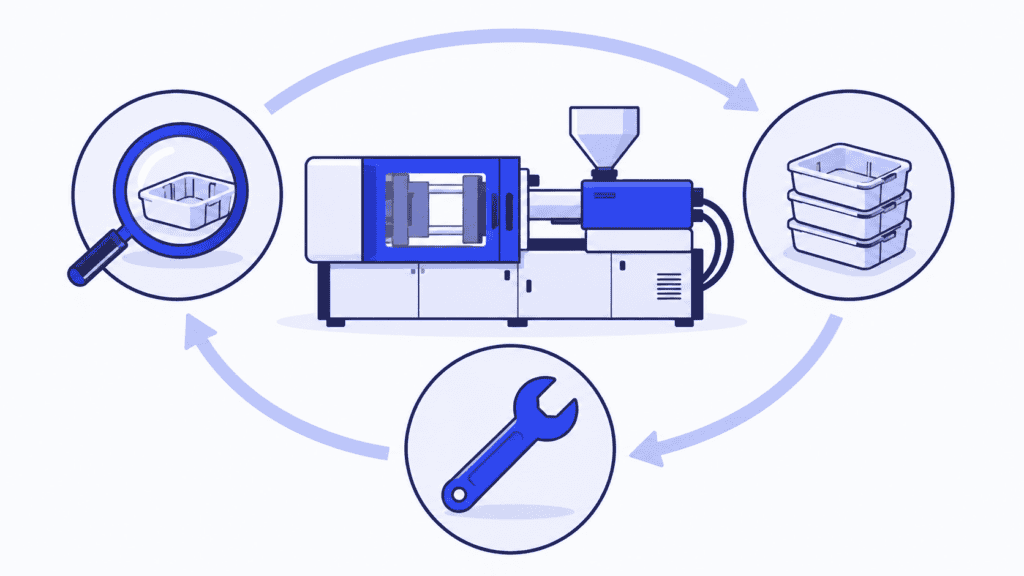
Tänk er en formsprutningscell med återkommande korta stopp och kasserade detaljer vid uppstart. Pilotgruppen väljer dessa händelser som den första förlusten att undersöka, i stället för att ge en allmän uppmaning om att öka maskinutnyttjandet.
Operatörerna dokumenterar det de observerar vid de överenskomna kontrollerna. Underhålls- och teknikfunktionerna undersöker det återkommande mönstret och konstaterar att formen behöver åtgärdas. De kommer överens om arbetet, under vilken period formen ska vara otillgänglig och vilka kontroller som krävs innan den åter tas i produktion.
Planeraren registrerar formens underhållsdatum i SkyPlanner och räknar om schemat. Att flytta en operation till en annan formsprutningsmaskin löser inte begränsningen om samma otillgängliga form fortfarande behövs. Gruppen går igenom de berörda orderna, även efterföljande montering eller packning, och avgör vilka åtaganden som behöver ses över.
Efter insatsen kontrollerar pilotgruppen om stoppen och uppstartskassationerna återkommer under jämförbara produktionsförhållanden. Om de gör det fortsätter utredningen. Om förbättringen håller i sig uppdaterar gruppen berörda skötsel- och underhållsrutiner och delar med sig av lärdomarna.
Så fungerar TPM-cykeln i praktiken. Iakttagelsen, det tekniska arbetet, produktionsbeslutet och resultatet ingår i ett och samma förbättringsarbete. SkyPlanner stöder produktionsdelen genom att hålla det överenskomna kapacitetsbortfallet i samma schema som de kundorder det påverkar.
Mät förlusten, inte bara om checklistan är ifylld
Utrustningseffektivitet, OEE, kombinerar tillgänglighet, prestanda och kvalitet. Måttet hjälper till att visa om utrustningen förlorar produktiv tid genom stopp, sänkt hastighet eller produkter som inte uppfyller kraven. Välj åtgärd utifrån de bakomliggande förlusterna. Den sammanlagda procentsiffran kan inte ensam förklara vad som behöver ändras.
Använd ett fåtal mått i piloten som besvarar tre frågor:
- Följs rutinerna? Kontrollera att överenskommet operatörsunderhåll, specialisternas uppföljning och planerade insatser genomförs som avsett.
- Förändras den förlust ni vill åtgärda? Följ upp just de återkommande stopp, stilleståndstider, hastighetsförluster eller utrustningsrelaterade fel som piloten ska komma till rätta med.
- Gynnas produktionen? Granska effekten på mängden godkända produkter, övertid, väntande arbete i efterföljande steg och leveransåtaganden.
Använd samma definitioner och jämförbara förhållanden över tid. Förändringar i produktmix, planerad produktionstid eller mätmetod kan ändra OEE-resultatet utan att det bevisar att en reparation har fungerat. Ett genomsnitt kan också dölja ett fel som fortfarande är allvarligt för en viss produkt eller under ett visst skift.
Förbättra inte mätvärdet genom att hålla nödvändigt underhåll utanför jämförelsen eller producera för lager utan kundbehov. Målet är tillförlitlig och säker produktion av godkända varor, inte en siffra utan koppling till orderboken.
Följ upp olösta problem lika noggrant som ni följer trenddiagrammet. Om operatörerna fortsätter att rapportera ett problem utan att få återkoppling lär de sig att det är meningslöst att rapportera. Att se till att operatörerna får återkoppling på det de rapporterar är en viktig del av att upprätthålla delaktigheten.
Utvärdera piloten och sprid sedan det som faktiskt fungerar
Ha en kort, regelbunden avstämning med dem som ansvarar för piloten. Gå igenom nya iakttagelser, försenade åtgärder, nästa överenskomna insats och hur förlusterna utvecklas. Fokusera på beslut: vem gör vad härnäst, och vilket stöd eller vilken tid i produktionen behövs?
Innan ni utökar arbetet behöver ni säkerställa att rutinen håller även vid skiftbyte, frånvaro och hög belastning i produktionen. Kontrollera att instruktionerna går att använda, att operatörerna förstår sina befogenheter och att specialisterna hinner hantera de problem som upptäcks. Om framgången hänger på att en enda eldsjäl informellt driver på varje åtgärd behöver ni först stärka processen.
Använd lärdomarna i ett annat lämpligt område i stället för att kopiera alla kontroller och intervall rakt av. Olika utrustningar har olika felmoder, krav på åtkomst och underhållsbehov. Ta med er arbetssättet för gemensamt ansvar, utbildning, hantering av rapporterade problem och uppföljning, men anpassa det tekniska innehållet.
Låt också återkommande svårigheter påverka beslut om inköp och ombyggnad av utrustning. En maskin som är svår att inspektera, rengöra eller underhålla skapar framtida arbete. När operatörer och underhållspersonal deltar i kravställningen för ny utrustning kommer deras erfarenheter till nytta även utanför den aktuella piloten.
Förenkla produktionsdelen av TPM med SkyPlanner
Ett TPM-program behöver tid för de arbeten man har kommit överens om, inte en separat plan som produktionen måste stämma av manuellt. Välj SkyPlanner när ni behöver samordna insatserna med ordernas faktiska operationsföljder och leveransprioriteringar. Den gemensamma vyn för kapacitet och schemaläggning gör att planeraren kan se följderna för produktionen och hålla ordningsföljden aktuell utan att behöva planera om varje kö från grunden.
Den finländska tillverkaren av livsmedelsförpackningar Fredman Operations visar värdet av en sådan gemensam vy. Tidigare prioriterade företagets planerare arbetet utan att ha exakt överblick över när maskinerna skulle bli lediga eller vilken kapacitet som fanns per skift. När SkyPlanner kopplades till företagets L7- och LTR-system blev både maskinkapaciteten och operationernas tidsplanering synliga i Gantt-schemat. Fredman rapporterar att de kan reagera snabbare på schemaändringar och att behovet av övertid har minskat. Den praktiska nyttan är ett gemensamt underlag för att avgöra vad produktionen klarar, i stället för ännu en omgång manuella beräkningar.
SkyPlanner kan integreras med vilket ERP- eller MES-system som helst via sitt öppna REST API. Det gör att bättre samordning kan bygga på er befintliga order- och produktionsinformation.
Boka en demo av SkyPlanner och ta med en överenskommen underhållsinsats för en maskin eller ett verktyg från ert TPM-arbete, samt en kundorder som behöver resursen. Se hur perioden då resursen är otillgänglig ändrar produktionsordningen, vad som händer med efterföljande operationer och vilka leveransbeslut ni behöver ta ställning till. Vill ni först utforska hur schemaläggningen fungerar kan ni prova SkyPlanner med demodata.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


