


この記事の内容
TPM(全員参加の生産保全)は、日常の手入れ、計画保全、継続的な改善を通じて設備効率を高める、全社的な取り組みです。オペレーター、保全担当者、技術者、管理者が協力し、円滑な生産を妨げる設備ロスを未然に防ぎます。
難しいのは、忙しい勤務の中で、この共同責任を実際の行動につなげることです。オペレーターからは、また同じチョコ停が報告されます。保全部門も設備に対処が必要だと分かっています。一方、製造部門は次の注文分を仕上げなければなりません。対応の責任者が決まらず、作業時間も確保されなければ、せっかくの気づきも記録が1件増えるだけで終わってしまいます。
実効性のあるTPM活動では、異常の発見、対応担当の決定、作業の実施、ロスが再発していないかの確認までを一連の流れにします。まずは無理なく管理できる1つのエリアで、この流れを最後まで回せるようにしてから、工場全体へ展開しましょう。
TPMは予防保全と何が違うのか
予防保全は、適切な間隔で保全作業を行うことで故障の防止に役立ちます。TPMもその活動を含みますが、対象は保全部門の業務や故障の予防にとどまりません。
TPMの「Total」には、重要な意味が3つあります。全社の人が参加すること、設備ロスを全体として捉えること、そして設備のライフサイクル全体で経験を生かすことです。オペレーターは日々の運転状態に関する知識を、専門担当者は診断と保全の専門知識を持ち寄ります。技術部門は設備や作業方法を改善し、経営・管理層は優先順位を示して必要な人員や予算を確保します。
設備ロスには、長時間の停止、段取り・調整時間、チョコ停、速度低下、不良廃棄、手直しなどがあります。故障しない設備でも、運転速度が遅かったり、修正が必要な部品を生産したりすれば、生産能力を無駄にします。TPMで求められるのは、単に保全記録を良好に保つことではなく、チームでこうしたロスを把握して減らすことです。
その効果は、生産に使える時間をより確実に確保できることです。繰り返す中断や設備に起因する不良が減れば、材料の無駄や緊急作業が減り、顧客の需要に応える基盤も安定します。ただし、確保できた生産能力をどう利益につなげるかは、引き続きチームで判断しなければなりません。設備を動かし続けていても、不要な在庫を作るだけでは改善とはいえません。
8本柱:1つの活動を支えるそれぞれの役割
TPMは一般に八本柱で構成され、その土台には、整理・整頓・清掃・清潔・しつけからなる5Sなど、職場を整える活動があります。八本柱はTPMが取り組む範囲の広さを示すものであり、八つの大規模プロジェクトを同時に始める必要があるわけではありません。
| TPMの柱 | 実務上の目的 |
|---|---|
| 自主保全 | オペレーターを教育し、定められた日常の手入れを行い、異常を発見し、自分の権限では対応できない作業を適切な担当者に引き継げるようにします。 |
| 計画保全 | 劣化が、防げたはずの生産トラブルにつながる前に、適切な保全を準備・実施します。 |
| 個別改善 | 関係者が協力して、繰り返し発生する特定の設備ロスを解消し、改善の効果を確認します。 |
| 品質保全 | 事後に不良品を選別することを繰り返すのではなく、良品を生産できる設備条件を維持します。 |
| 設備の初期管理 | 設備の仕様決定、購入、導入に、運転と保全の経験を生かします。 |
| 教育訓練 | 設備の運転、点検、保全、改善に必要な技能を育成します。 |
| 安全・衛生・環境 | 安全な作業条件の確保と環境への責任を、設備の手入れや改善に組み込みます。 |
| 間接部門のTPM | 情報のやり取り、購買、承認などの支援業務を改善し、効率的な生産や保全を滞らせないようにします。 |
この一覧を使って、計画中の活動を点検してみましょう。清掃チェックリストだけの活動なら、繰り返す汚れの発生源は誰が取り除くのでしょうか。専門担当者による保全作業だけなら、オペレーターは進行中の異常にどう気づき、報告するのでしょうか。必要な部品がいつも手元にないなら、購買や準備のどのプロセスを変える必要があるのでしょうか。
それぞれの柱は、解決すべき設備の問題を通じてつながっています。各部門に担当する柱の発表を割り当てるよりも、その問題を出発点にする方が実践的です。
実際の生産課題がある場所で試行する
設備性能の改善に意味があり、部門横断のチームが実際に作業できるエリアを選びましょう。責任者が曖昧なまま工場全体で始めるよりも、繰り返すロスを把握でき、無理なく管理できるセルや設備で試行する方が、通常は学びを得やすくなります。
取り組みやすさだけで対象を選ぶのは避けましょう。あまり稼働していない設備なら清掃は容易でも、通常の生産の忙しさの中で製造部門と保全部門がどう協力するかは、ほとんど分からないかもしれません。一方、安全上の重要度が高い設備や非常に複雑な設備は、最初の試行対象とする前に、専門的な準備が必要な場合があります。
製造現場の監督者、保全責任者、オペレーターとともに、試行についての簡潔な合意書を作成しましょう。対象設備、取り組むロス、進捗に責任を持つ人、協力する人、使える時間や人員・予算などを明記します。問題が品質部門や技術部門の責任範囲にも関わる場合は、それらの部門も加えます。
作業を変える前に、現状を明確にします。ロスがいつ発生し、生産がどれだけ中断するのか、どの製品や運転条件が関係しているのか、原因について何が分かっているのかを記録しましょう。観察した事実と原因の診断は区別します。「立ち上げ中に設備が停止した」という記録は、出来事の証拠ではあっても、オペレーター、部品、材料のいずれかが原因だと証明するものではありません。
代表的な運転条件や製品の切り替えを十分に経験できる長さの評価期間を設定しましょう。どこでも通用するOEE目標があると考えてそのまま採用したり、一定割合の改善を約束したりせず、どのような改善が得られれば試行を広げるに値するかを合意します。
オペレーターが異常を見つけたとき、誰が対応するかを決める
自主保全とは、教育を受けたオペレーターが定められた設備の手入れに責任を持つことであり、あらゆる保全作業を引き受けることではありません。日常点検、権限の範囲内で行う調整、専門担当者が行う作業の境界を、活動の中で明確にする必要があります。
作業ごとに、何を点検・実施するのか、正常な状態はどういうものか、いつ行うのか、異常が見つかったらどう対応するのかを定めます。必要に応じて、現場で使いやすい図解や作業手順書を用意しましょう。「設備を点検する」としか書かれていない項目では、最も重要な判断を記憶に頼ることになります。
発見した異常を担当者へどう伝えるかを決めます。設備名、場所、観察した状態、生産への影響を明確にしましょう。オペレーターには、緊急時の明確な連絡経路と、緊急でない指摘も解決まで追跡できる仕組みを用意します。未確認の異常札が増え続けるだけでは、責任を分担しているとはいえません。
保全部門は技術的な対応を定め、合意した作業についてオペレーターの教育を支援する必要があります。監督者は、あるかどうかも分からない空き時間での実施を期待するのではなく、勤務時間内に点検できるようにしなければなりません。管理者は人員や時間などの取り合いを調整し、チェックリストに署名があるかだけでなく、対応が完了しているかを確認します。
これらの境界は、設備の承認済み手順と、適用される安全上の取り決めに基づいて定めます。通常運転中に外部から行える点検もあれば、設備を停止してエネルギー源を遮断し、有資格者が実施しなければならない点検もあります。TPMという名称によって、こうした要件が変わったり、危険箇所への立ち入りが認められたりするわけではありません。
基本状態を復元し、手入れを確実に続けられるようにする
試行エリアをオペレーターと保全担当者が一緒に点検します。見つかった不具合には、権限に応じた適切な作業で対処し、安定した運転と有効な点検に必要な基本状態を復元しましょう。
ここでの清掃には、異常を発見するという目的があります。漏れ、損傷、異常な摩耗を見つけやすくできるためです。工具や点検・手入れを行う場所を整理すれば、承認された手入れを毎回確実に実施しやすくなります。どちらも、ロスの根本原因を放置したまま、見た目だけを整える活動にしてはいけません。
チームが発見したことを、日常作業の改善に生かしましょう。点検箇所が繰り返し汚れに隠れるなら、なぜ汚れがたまるのかを調べます。点検箇所に手が届きにくく、点検が常に省略されているなら、注意喚起を増やすだけでなく、技術部門と保全部門に方法の改善を求めましょう。
対象となるすべてのシフトで、作業を行う人に教育を実施します。作業の実演だけでなく、何を正常と判断し、どのような場合に停止したり応援を求めたりするのかも確認しましょう。試行の規模が小さいうちに、分かりにくい手順を修正します。
専門担当者によるフォロー状況を見えるようにしておきます。未解決の指摘には、それぞれ担当者、次の対応、適切な期限が必要です。修理や改善が完了したら、何が変わったのかを確認し、関連する手入れの手順や保全作業も更新する必要がないかを点検します。
合意した保全時間を生産計画に組み込む
異常の発見が価値を生むのは、工場が実際に対処できてこそです。保全部門が作業の実施に合意したら、製造部門も対象の設備や工具がいつ使えなくなるのかを把握しなければなりません。その決定を別の保全カレンダーに記載するだけでは、特急注文が入ったときに再び調整を巡る議論が起こります。
そこで、SkyPlanner APSが、TPMで合意した取り組みを実行可能な生産計画に落とし込むのを支援します。合意した設備の保全期間を、リソースの例外として登録します。これによって利用可能な生産能力が変わり、SkyPlannerのスケジューリングAIであるArcturusが、その期間を考慮して生産スケジュールを再計算できます。工具にも保全日があり、その工具を必要とする作業で利用できるかどうかに影響します。
各工程では、工順、使用可能なリソース、所要時間、依存関係を定義します。こうした関係を共通の計画に組み込むことで、保全作業の影響を、単に1台の機械の予定に空きを設けるだけでなく、後続の作業まで反映できます。その結果の作業順序をガントチャートで確認できます。
優先順位や合意済みの生産上の判断は、引き続き担当者が管理します。Arcturusが関連するスケジュール計算をまとめて処理するため、保全期間が変わるたびに機械ごとの作業予定を手作業で修正する手間を省けます。
実践例:1件の気づきを改善につなげる
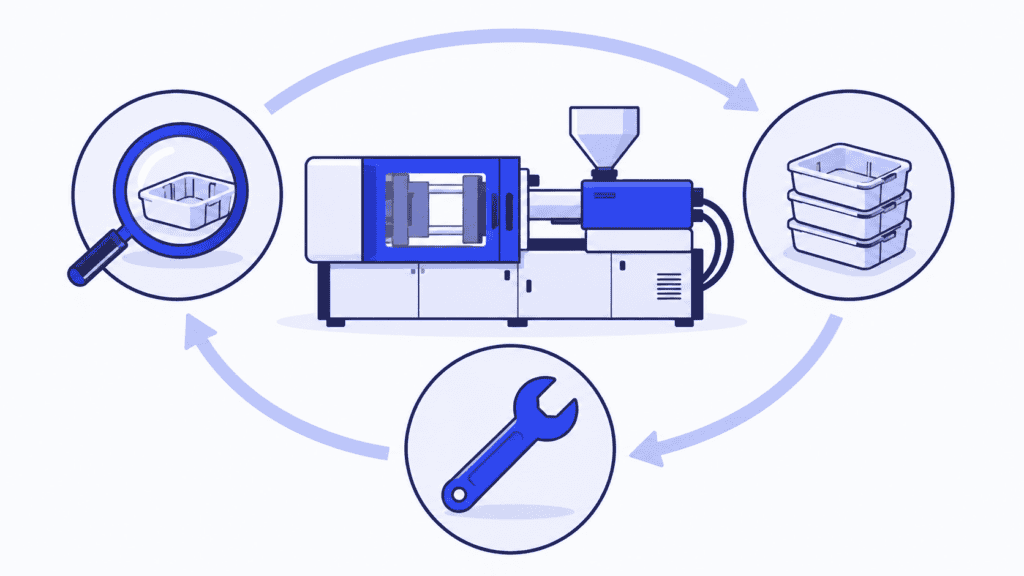
射出成形セルでチョコ停と立ち上げ時の不良が繰り返し発生しているとします。試行チームは、単に設備稼働率を上げるよう指示するのではなく、まずこのロスを調査対象に選びます。
オペレーターは、合意した点検項目に沿って確認した状態を記録します。保全担当者と技術担当者が繰り返し発生するパターンを調べ、金型に保全作業が必要だと判断します。そのうえで、作業内容、使用できない期間、生産に戻す前に必要な確認事項について合意します。
生産計画担当者は、その金型の保全日程をSkyPlannerに登録してスケジュールを再計算します。作業を別の成形機に移しても、使用できない同じ金型が必要であれば、制約は解消しません。チームは影響を受ける受注について、後続の組立や梱包作業まで確認し、顧客との約束のうち、どれに対応が必要かを判断します。
保全作業の後、試行チームは同等の生産条件でチョコ停や立ち上げ時の不良が再発するかを確認します。再発する場合は調査を続けます。改善が定着した場合は、関連する日常の手入れや保全の手順を更新し、得られた知見を共有します。
これが実際のTPMの改善サイクルです。現場での観察、技術的な作業、生産上の判断、結果の確認を、一連の改善活動として進めます。SkyPlannerは、合意した保全による生産能力の減少を、その影響を受ける顧客向け作業と同じスケジュールに反映することで、生産面を支援します。
チェックリストの完了だけでなく、ロスを測る
OEE(設備総合効率)は、時間稼働率、性能稼働率、良品率を組み合わせた指標です。停止、速度低下、不良品の発生によって、設備がどれだけ生産に使える時間を失っているかを把握するのに役立ちます。対策は、指標の内訳にあるロスを見て選びましょう。総合的な数値だけでは、何を変えるべきかは分かりません。
試行では、次の3つの問いに答えられるよう、指標を少数に絞ります。
- 日々の活動は実行されているか? 合意したオペレーターによる手入れ、専門担当者によるフォロー、計画した保全作業が、意図したとおりに完了しているかを確認します。
- 対象のロスは変化しているか? 試行で対処すると決めた、繰り返す停止、停止時間、速度低下、設備に起因する不良を具体的に追跡します。
- 生産に効果が出ているか? 良品の生産量、残業、後工程での作業待ち、約束した納期への影響を確認します。
指標の定義と比較条件は統一してください。製品構成、計画生産時間、測定方法が変わるだけでもOEEの値は変動するため、その変化が修理の効果を証明するとは限りません。また、平均値を見るだけでは、特定の製品やシフトで依然として深刻な不具合が続いていることを見落とす場合があります。
必要な保全を比較対象から外して見えなくしたり、顧客が必要としていない在庫を生産したりして、数値を良くしてはいけません。目的は、受注の実態とかけ離れた数値を追うことではなく、合格品を安全かつ安定して生産することです。
推移グラフを確認するのと同じ真剣さで、未解決の指摘事項もフォローしてください。オペレーターが状態を報告し続けても何の返答もなければ、報告しても意味がないと感じるようになります。対応結果を報告者に返すところまで徹底することが、継続的な参加を支える重要な要素です。
試行を振り返り、効果のある方法を展開する
試行の担当者を集め、短時間の定例レビューを行います。新たに見つかった問題、期限を過ぎた対応、次に実施することで合意した保全作業、ロスの推移を話し合います。次に誰が何を行うのか、どのような支援や生産時間の確保が必要なのか、具体的な決定に集中しましょう。
展開を広げる前に、シフト交代や欠勤、生産の繁忙期があっても活動を続けられることを確認します。手順書は実際に使えるか、オペレーターは自分に認められた作業範囲を理解しているか、専門担当者は指摘事項への対応をこなせるかを点検してください。熱心な1人が非公式にすべての対応を追いかけることで成り立っているなら、まず仕組みを強化する必要があります。
点検項目や間隔をすべてそのままコピーするのではなく、適切な別の現場に学びを展開します。設備が違えば、故障モード、点検・作業箇所へのアクセス要件、必要な保全も異なります。関係者が共同で責任を担う体制、教育、対応、振り返りの進め方は引き継ぎ、技術的な内容は設備に合わせて調整してください。
繰り返し生じる問題は、設備の購入や改造の判断にも反映します。点検、清掃、保全がしにくい機械は、将来の作業負担を増やします。新しい設備の仕様を決める段階からオペレーターや保全担当者が参加すれば、その経験を現在の試行以外にも生かせます。
SkyPlannerでTPMに伴う生産調整をもっとスムーズに
TPM活動に必要なのは、合意した作業を行うための時間です。生産側が手作業で整合させなければならない別立ての計画ではありません。保全作業を実際の受注の工順や納期の優先順位と調整する必要があるなら、SkyPlannerをお選びください。生産能力とスケジュールを共通の画面で確認できるため、生産計画担当者は生産への影響を把握し、各設備の作業予定をすべて組み直すことなく、作業順序を最新に保てます。
フィンランドの食品包装材メーカーであるFredman Operationsの事例は、こうした共通の画面で状況を把握する価値を示しています。以前は、生産計画担当者が機械の空く時刻やシフトごとの生産能力を正確に把握できないまま、作業の優先順位を決めていました。SkyPlannerを同社のL7およびLTRシステムと連携したことで、機械の生産能力と作業の実施時刻をガントチャート上でまとめて確認できるようになりました。Fredmanは、スケジュール変更への対応が速くなり、残業の必要性も減ったと報告しています。手計算を繰り返すのではなく、生産で何が可能かを共通の情報に基づいて判断できることが、実務上の利点です。
SkyPlannerは公開REST APIを通じてあらゆるERPやMESと連携できるため、既存の受注情報や生産情報を生かして、調整をより円滑に進められます。
TPMチームで合意した機械または工具の保全作業を1件と、それを使用する顧客の受注を1件ご用意のうえ、SkyPlannerのデモをご予約ください。使用できない期間によって生産順序がどう変わるか、後続工程にどのような影響が出るか、納期についてどのような判断が必要になるかをご確認いただけます。まずスケジューリングの仕組みを試したい方は、デモデータでSkyPlannerをお試しください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


