








في هذا المقال
- كيف تتجاوز TPM حدود الصيانة الوقائية؟
- الركائز الثماني: مهام مختلفة ضمن برنامج واحد
- اختر تطبيقًا تجريبيًا يعالج مشكلة إنتاج فعلية
- اتفق على من يتولى الاستجابة حين يكتشف المشغّل مشكلة
- أعِد المعدات إلى حالتها الأساسية وأرسِ طريقة ثابتة للعناية بها
- أدرج الصيانة المتفق عليها في خطة الإنتاج
- مثال: من ملاحظة مشكلة إلى تحقيق التحسين
- قِس الخسائر، ولا تكتفِ باستكمال قائمة الفحص
- راجع التطبيق التجريبي، ثم وسّع نطاق ما يثبت نجاحه
- سهّل جانب الإنتاج في الصيانة الإنتاجية الشاملة مع SkyPlanner
الصيانة الإنتاجية الشاملة (TPM) نهج يشمل المؤسسة بأكملها لتحسين فعالية المعدات من خلال العناية الروتينية والصيانة المخططة والتحسين المستمر. ويتعاون فيه المشغّلون واختصاصيو الصيانة والمهندسون والمديرون لمنع الخسائر المرتبطة بالمعدات التي تعوق سير الإنتاج على نحو سليم.
التحدي هو تحويل هذه المسؤولية المشتركة إلى ممارسة فعلية خلال وردية مزدحمة. فالمشغّل يبلّغ مجددًا عن التوقف القصير نفسه، وفريق الصيانة يعلم أن الآلة تحتاج إلى عناية، وقسم الإنتاج يحتاج إلى إنجاز الطلب التالي. وما لم يتولَّ شخص مسؤولية الاستجابة ويُخصَّص وقت للتنفيذ، فلن تتجاوز الملاحظة كونها قيدًا آخر في السجل.
يربط برنامج TPM المفيد بين هذه الأنشطة: رصد حالة غير طبيعية، وتكليف جهة بالاستجابة، وتنفيذ العمل، ثم التحقق مما إذا كانت الخسارة تتكرر. ابدأ بمنطقة واحدة يمكن إدارة العمل فيها، وأرسِ هذه الدورة كاملة قبل تعميمها على المصنع.
كيف تتجاوز TPM حدود الصيانة الوقائية؟
تساعد الصيانة الوقائية على تجنب الأعطال من خلال مهام صيانة تُنفَّذ على فترات مناسبة. وتشمل TPM هذا العمل، لكنها لا تقتصر على قسم الصيانة ولا على منع الأعطال.
لكلمة «الشاملة» هنا ثلاثة معانٍ مهمة: مشاركة العاملين من مختلف أقسام المؤسسة، ومعالجة خسائر المعدات بمختلف صورها، والاستفادة من الخبرة طوال عمر المعدات. يساهم المشغّلون بمعرفتهم بظروف التشغيل اليومية، ويقدّم الاختصاصيون خبراتهم في التشخيص والصيانة، ويحسّن الفريق الهندسي المعدات وأساليب العمل، فيما تحدّد الإدارة الأولويات وتوفّر الموارد.
تشمل هذه الخسائر فترات التوقف الطويلة، ووقت الإعداد والضبط، والتوقفات القصيرة، وانخفاض سرعة التشغيل، والهالك، وإعادة العمل لتصحيح العيوب. فالآلة التي لا تتعطل مطلقًا قد تهدر طاقتها الإنتاجية إذا كانت تعمل ببطء أو تنتج قطعًا تحتاج إلى تصحيح. وتدعو TPM الفريق إلى فهم هذه الخسائر وتقليلها، لا إلى الاكتفاء بسجل صيانة خالٍ من الأعطال.
الفائدة هي وقت إنتاج يمكن الاعتماد عليه بدرجة أكبر. فتراجع الانقطاعات المتكررة والعيوب المرتبطة بالمعدات يعني هدرًا أقل للمواد، وأعمالًا طارئة أقل، وأساسًا أكثر موثوقية لتلبية طلب العملاء. ومع ذلك، يبقى على الفريق أن يقرّر كيف يستغل هذه الطاقة الإنتاجية بصورة مربحة؛ فإنتاج مخزون لا حاجة إليه لا يُعدّ تحسينًا لمجرد أنه يُبقي الآلة مشغولة.
الركائز الثماني: مهام مختلفة ضمن برنامج واحد
تُنظَّم TPM عادةً حول ثماني ركائز، وتدعمها ممارسات تنظيم مكان العمل مثل 5S: الفرز، والترتيب، والتنظيف، والتوحيد، والاستدامة. وتوضّح هذه الركائز اتساع نطاق البرنامج، لكنها لا تستلزم إطلاق ثمانية مشاريع كبيرة في اليوم نفسه.
| ركيزة TPM | هدفها العملي |
|---|---|
| الصيانة الذاتية | تدريب المشغّلين على أداء مهام محددة للعناية الروتينية، ورصد الحالات غير الطبيعية، وإحالة الأعمال التي تتجاوز صلاحياتهم إلى الجهة المختصة. |
| الصيانة المخططة | التحضير للصيانة المناسبة وتنفيذها قبل أن يؤدي تدهور حالة المعدات إلى تعطل في الإنتاج كان من الممكن تجنبه. |
| التحسين المركّز | جمع أصحاب الأدوار المعنية لإزالة خسارة محددة ومتكررة مرتبطة بالمعدات، والتحقق من أثر التغيير. |
| صيانة الجودة | الحفاظ على المعدات في حالة تدعم إنتاج منتجات مطابقة، بدلًا من تكرار فرز المنتجات المعيبة بعد الإنتاج. |
| الإدارة المبكرة للمعدات | الاستفادة من خبرات التشغيل والصيانة عند تحديد مواصفات المعدات وشرائها وإدخالها إلى الخدمة. |
| التدريب والتعليم | تطوير المهارات اللازمة لتشغيل المعدات وفحصها وصيانتها وتحسينها. |
| السلامة والصحة والبيئة | دمج متطلبات العمل الآمن والمسؤوليات البيئية في أعمال العناية بالمعدات وتحسينها. |
| TPM في الأعمال الإدارية | تحسين الأعمال المساندة، مثل توفير المعلومات والمشتريات والموافقات، حتى لا تعوق كفاءة الإنتاج والصيانة. |
استعن بهذه الركائز لمراجعة أي برنامج مقترح. إذا كان يقتصر على قوائم تحقق للتنظيف، فمن سيزيل مصدر الاتساخ المتكرر؟ وإذا كان يقتصر على أعمال صيانة ينفّذها الاختصاصيون، فكيف سيرصد المشغّلون مشكلة آخذة في التطور ويبلّغون عنها؟ وإذا كانت القطعة المناسبة لا تتوافر أبدًا عند الحاجة، فأي إجراء في المشتريات أو التحضير يحتاج إلى تغيير؟
تترابط الركائز من خلال مشكلة المعدات التي يعمل الفريق على حلها. وهذه نقطة انطلاق أنفع من تكليف كل قسم بإعداد عرض تقديمي عن الركيزة المسندة إليه.
اختر تطبيقًا تجريبيًا يعالج مشكلة إنتاج فعلية
اختر منطقة يُحدث فيها تحسين أداء المعدات فرقًا، ويستطيع فريق من تخصصات مختلفة تنفيذ العمل فيها. وعادةً ما تكون خلية أو آلة يمكن إدارة العمل عليها، وتعاني خسائر متكررة يمكن فهمها، بيئةً أفضل للتعلّم من إطلاق البرنامج على مستوى المصنع كله من دون مسؤول واضح.
لا تجعل سهولة التنفيذ معيارك الوحيد للاختيار. فقد يسهل تنظيف آلة قليلة الانشغال، لكنها قد لا تكشف الكثير عن كيفية تعاون الإنتاج والصيانة تحت ضغوط العمل المعتادة. وفي المقابل، قد تحتاج معدّة بالغة التعقيد أو ذات أهمية حاسمة للسلامة إلى تحضيرات متخصصة قبل أن تصلح لأول تطبيق تجريبي.
ضع اتفاقًا موجزًا للتطبيق التجريبي بمشاركة مشرف الإنتاج ومسؤول الصيانة والمشغّلين. حدّد فيه المعدات، والخسارة المطلوب معالجتها، والمسؤول عن التقدم، والمشاركين، والوقت والموارد المتاحة. وأشرك قسم الجودة أو الفريق الهندسي حين تتداخل المشكلة مع مسؤولياتهما.
حدّد الوضع القائم قبل تغيير طريقة العمل. سجّل متى تحدث الخسارة، ومدة تعطيلها للإنتاج، والمنتج أو ظروف التشغيل المرتبطة بها، وما هو معروف عن سببها. وميّز بين الملاحظة والتشخيص: عبارة «توقفت الآلة أثناء بدء التشغيل» توثّق حدثًا، لكنها لا تثبت أن المشغّل أو أحد المكوّنات أو المواد هو السبب.
اختر فترة مراجعة طويلة بما يكفي لتشمل ظروف تشغيل وتغييرات في المنتجات تمثّل العمل المعتاد. واتفق على التحسن الذي يبرّر توسيع التطبيق التجريبي، من دون تبنّي قيمة مستهدفة عامة لمؤشر OEE أو الوعد بتحسن بنسبة ثابتة.
اتفق على من يتولى الاستجابة حين يكتشف المشغّل مشكلة
الصيانة الذاتية تعني أن يتولى مشغّلون مدرَّبون مسؤولية مهام محددة للعناية بالمعدات، لا أن يتولوا جميع مهام الصيانة. ويحتاج البرنامج إلى حدود واضحة تفصل بين الفحوص الروتينية، وعمليات الضبط المصرّح بها، والأعمال التي تتطلب اختصاصيًا.
حدّد لكل مهمة ما يجب فحصه أو تنفيذه، والحالة الطبيعية، وموعد التنفيذ، وكيفية الاستجابة عند رصد حالة غير طبيعية. واستعن عند الحاجة بوسيلة إيضاح بصرية أو تعليمات عملية واضحة. فبند الفحص الذي يكتفي بعبارة «افحص الآلة» يترك أهم القرارات معتمدة على الذاكرة.
حدّد كيف تصل الملاحظة إلى الشخص المسؤول. وينبغي أن تتضمن الآلة والموقع والحالة المرصودة وأثرها على الإنتاج. وفّر للمشغّل مسارًا واضحًا للإبلاغ عن المشكلات العاجلة، وطريقة لمتابعة الملاحظات غير العاجلة حتى حلها. فتراكم بطاقات الملاحظات من دون مراجعة لا يجسّد المسؤولية المشتركة.
ينبغي لفريق الصيانة تحديد الاستجابة الفنية والمساعدة في تدريب المشغّلين على المهام المتفق عليها. وعلى المشرف أن يتيح إجراء الفحوص خلال الوردية، بدلًا من افتراض وجود وقت فراغ غير محسوب لتنفيذها. ويتولى المديرون حل التعارض على الموارد ومراجعة إنجاز الإجراءات، لا الاكتفاء بالتحقق من توقيع قوائم الفحص.
استند إلى الإجراءات المعتمدة للمعدات وتدابير السلامة المعمول بها لتحديد هذه الحدود. يمكن إجراء بعض الفحوص من الخارج أثناء التشغيل العادي، بينما يتطلب بعضها الآخر إيقاف الآلة وعزلها وتوافر أفراد مؤهلين. وتسمية العمل TPM لا تغيّر هذه المتطلبات ولا تمنح إذنًا بالوصول إلى مواضع الخطر.
أعِد المعدات إلى حالتها الأساسية وأرسِ طريقة ثابتة للعناية بها
افحص منطقة التطبيق التجريبي بمشاركة المشغّلين وفريق الصيانة معًا. وأعِد المعدات إلى الحالة الأساسية اللازمة لتشغيل موثوق وفحوص ذات جدوى، مع معالجة العيوب المكتشفة من خلال أعمال مناسبة ينفّذها المخوّلون بها.
للتنظيف هنا غرض تشخيصي؛ إذ قد يسهّل اكتشاف التسربات أو التلف أو التآكل غير المعتاد. كما أن تنظيم الأدوات ونقاط الوصول يسهّل تنفيذ أعمال العناية المعتمدة بصورة منتظمة. ولا ينبغي أن يتحول أي منهما إلى إجراء تجميلي يترك الخسارة الأساسية من دون معالجة.
استفد مما يكتشفه الفريق لتحسين إجراءات العمل الروتينية. فإذا كانت الأوساخ تحجب نقطة فحص باستمرار، فتحرَّ سبب تراكمها. وإذا كان أحد الفحوص يُهمَل مرارًا لصعوبة الوصول إلى موضعه، فاطلب من الفريق الهندسي وفريق الصيانة تحسين طريقة تنفيذه بدلًا من الاكتفاء بإضافة تذكير آخر.
درّب من سينفّذون المهام في جميع الورديات المعنية. واطلب منهم أن يبيّنوا عمليًا كيفية التنفيذ واتخاذ القرار معًا: كيف يميّزون الحالة الطبيعية، ومتى يتوقفون أو يطلبون المساعدة؟ ونقّح التعليمات غير الواضحة ما دام نطاق التطبيق التجريبي صغيرًا.
اجعل متابعة الاختصاصيين واضحة للجميع. فكل ملاحظة لم تُحل بعد تحتاج إلى مسؤول، وخطوة تالية، وموعد نهائي مناسب. وعند إتمام إصلاح أو تحسين، تحقّق مما تغيّر وما إذا كانت تعليمات العناية أو مهمة الصيانة المرتبطة به تحتاج أيضًا إلى تحديث.
أدرج الصيانة المتفق عليها في خطة الإنتاج
لا يحقّق اكتشاف المشكلة قيمة إلا إذا استطاع المصنع اتخاذ إجراء بشأنها. وبمجرد أن يقرّ فريق الصيانة التدخل المطلوب، يجب أن يراعي قسم الإنتاج الفترة التي لن تتوافر فيها الآلة أو الأداة المعنية. أما إبقاء هذا القرار في تقويم صيانة منفصل فيمهّد لخلاف جديد عند وصول طلب عاجل.
هنا يساعد SkyPlanner APS على تحويل التزامات الصيانة الإنتاجية الشاملة إلى خطط إنتاج قابلة للتنفيذ. سجّل فترة صيانة متفقًا عليها لآلة بوصفها استثناءً لمحطة العمل. فهذا يغيّر الطاقة الإنتاجية المتاحة، ويتيح لمحرك الجدولة بالذكاء الاصطناعي في SkyPlanner، وهو Arcturus، إعادة حساب جدول الإنتاج مع مراعاة هذه الفترة. وللأدوات أيضًا مواعيد صيانة تؤثر في توافرها للأعمال التي تحتاج إليها.
تحدّد خطوات العملية مسار الإنتاج ومحطات العمل المؤهلة والمدد وعلاقات الاعتماد بين الخطوات. وعندما تتضمن الخطة المشتركة هذه العلاقات، يظهر أثر التدخل على الأعمال اللاحقة، بدلًا من أن يقتصر على فترة خالية في جدول آلة واحدة. ويعرض مخطط جانت التسلسل الناتج لمراجعته.
تبقى الأولويات وقرارات الإنتاج المتفق عليها تحت سيطرتك. ويتولى Arcturus حساب الجدولة مع مراعاة الترابط بين العمليات، ليغنيك عن تعديل قوائم الأعمال لكل آلة يدويًا كلما تغيرت فترة صيانة.
مثال: من ملاحظة مشكلة إلى تحقيق التحسين
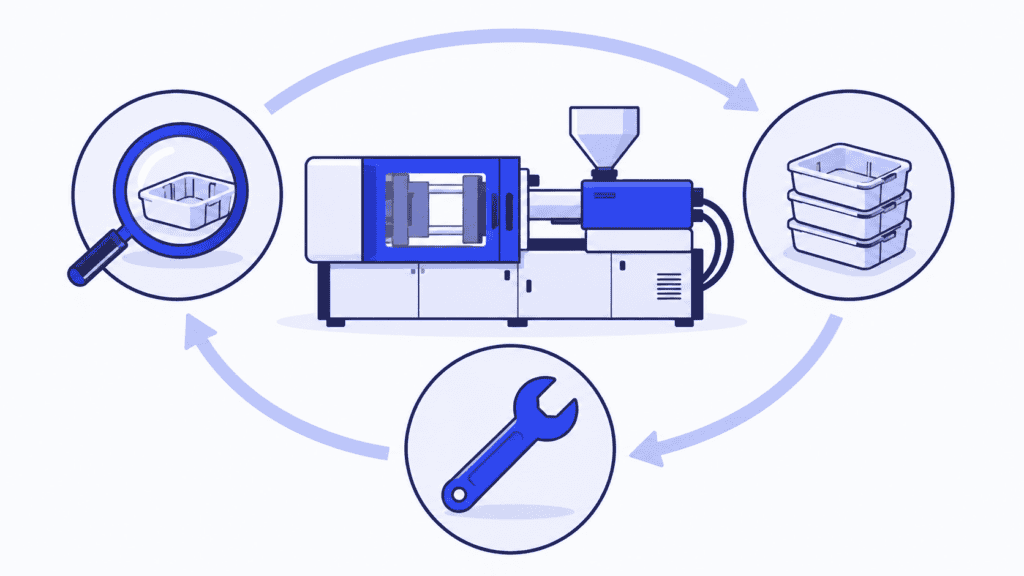
تخيّل خلية قولبة بالحقن تتكرر فيها توقفات قصيرة وتظهر فيها قطع مرفوضة عند بدء التشغيل. يختار فريق التطبيق التجريبي هذه الحالات لتكون أول خسارة يبحث في أسبابها، بدلًا من إصدار توجيه عام بزيادة استغلال الآلات.
يسجّل المشغّلون ما يلاحظونه من حالات وفق الفحوص المتفق عليها. ويبحث فريقا الصيانة والهندسة في نمط تكرارها، ويتوصلان إلى أن القالب يحتاج إلى تدخل. ثم يتفقان على العمل المطلوب وفترة عدم توافر القالب والفحوص اللازمة قبل إعادته إلى الإنتاج.
يسجّل مخطط الإنتاج مواعيد صيانة القالب في SkyPlanner ويعيد حساب الجدول. فنقل مهمة إنتاج إلى آلة قولبة أخرى لا يزيل القيد إذا ظلت المهمة تحتاج إلى القالب نفسه غير المتاح. ويراجع الفريق الطلبات المتأثرة، بما يشمل أعمال التجميع أو التعبئة اللاحقة، ويحدد الالتزامات التي تحتاج إلى اهتمام.
بعد التدخل، يتحقق فريق التطبيق التجريبي مما إذا كانت التوقفات والقطع المرفوضة عند بدء التشغيل تتكرر في ظروف إنتاج مماثلة. فإن تكررت، استمر البحث في الأسباب. وإذا استمر التحسن، حدّث الفريق إجراءات العناية والصيانة ذات الصلة وشارك ما تعلّمه.
هكذا تعمل دورة الصيانة الإنتاجية الشاملة في الممارسة. فالملاحظة والعمل الفني وقرار الإنتاج والنتيجة كلها أجزاء من جهد واحد للتحسين. ويدعم SkyPlanner جانب الإنتاج بإدراج النقص المتفق عليه في الطاقة الإنتاجية ضمن الجدول نفسه الذي يضم أعمال العملاء المتأثرة به.
قِس الخسائر، ولا تكتفِ باستكمال قائمة الفحص
يجمع مؤشر الفعالية الكلية للمعدات (OEE) بين التوافر والأداء والجودة. ويساعد على كشف ما إذا كانت المعدات تفقد وقتًا إنتاجيًا بسبب التوقفات أو بطء التشغيل أو إنتاج غير مقبول. استند إلى الخسائر التي يتكون منها المؤشر لاختيار الإجراء المناسب؛ فالنسبة الإجمالية وحدها لا تبيّن ما ينبغي تغييره.
استخدم في التطبيق التجريبي مجموعة محدودة من المقاييس تجيب عن ثلاثة أسئلة:
- هل تُنفَّذ الإجراءات الدورية؟ تحقّق من إتمام أعمال العناية التي يتولاها المشغّلون ومتابعة المختصين والتدخلات المخططة، وفق ما اتُّفق عليه.
- هل تتغير الخسارة المستهدفة؟ تتبّع التوقفات المتكررة أو وقت التعطل أو انخفاض السرعة أو العيوب المرتبطة بالمعدات التي استهدف التطبيق التجريبي معالجتها.
- هل يستفيد الإنتاج؟ راجع الأثر على كمية الإنتاج الصالح للاستخدام، والعمل الإضافي، والأعمال المنتظرة في المراحل اللاحقة، والتزامات التسليم.
حافظ على ثبات التعريفات وظروف المقارنة. فتغيّر مزيج المنتجات أو وقت الإنتاج المخطط أو طريقة القياس قد يغيّر نتيجة OEE من دون أن يثبت نجاح الإصلاح. وقد يخفي المتوسط أيضًا خللًا لا يزال شديدًا في منتج معين أو وردية معينة.
لا تحسّن نتيجة المؤشر بإخراج الصيانة الضرورية من نطاق المقارنة لإخفاء أثرها، أو بإنتاج مخزون لا يحتاج إليه أي عميل. فالهدف هو إنتاج سلع مقبولة بأمان وموثوقية، لا تحقيق رقم منفصل عن طلبات العملاء.
تابع الملاحظات التي لم تُعالَج بالجدية نفسها التي تتابع بها مخطط الاتجاهات. فإذا واصل المشغّلون الإبلاغ عن حالة ولم يتلقوا أي رد، فسيرسّخ البرنامج لديهم أن الإبلاغ لا جدوى منه. وإبلاغهم بما اتُّخذ حيال ملاحظاتهم جزء مهم من الحفاظ على مشاركتهم.
راجع التطبيق التجريبي، ثم وسّع نطاق ما يثبت نجاحه
اعقد مراجعة دورية قصيرة مع المسؤولين عن التطبيق التجريبي. ناقش الملاحظات الجديدة والإجراءات المتأخرة والتدخل التالي المتفق عليه واتجاه الخسائر. ركّز على القرارات: من سيفعل ماذا في الخطوة التالية، وما الدعم المطلوب أو الوقت الذي ينبغي تخصيصه لهذه الأعمال ضمن جدول الإنتاج؟
قبل توسيع النطاق، تأكد من استمرار تنفيذ الإجراءات عند تبدّل الورديات وغياب أحد العاملين وخلال فترات ضغط الإنتاج. تحقّق من أن التعليمات قابلة للتطبيق، وأن المشغّلين يفهمون حدود صلاحياتهم، وأن المختصين قادرون على مواكبة الملاحظات الواردة. وإذا كان النجاح يعتمد على شخص متحمس يتابع كل إجراء بمبادرة فردية، فاعمل أولًا على ترسيخ آلية العمل.
انقل ما تعلّمته إلى منطقة أخرى مناسبة، بدلًا من نسخ جميع الفحوص والفواصل الزمنية كما هي. فالمعدات تختلف في أنماط أعطالها ومتطلبات الوصول إليها واحتياجات صيانتها. انقل نهج المسؤولية المشتركة والتدريب والاستجابة والمراجعة، مع تكييف التفاصيل الفنية.
راعِ الصعوبات المتكررة أيضًا عند اتخاذ قرارات شراء المعدات وتعديلها. فالآلة التي يصعب فحصها أو تنظيفها أو صيانتها تخلق أعباء عمل مستقبلية. وإشراك المشغّلين وفريق الصيانة في تحديد مواصفات المعدات الجديدة يتيح الاستفادة من خبراتهم خارج نطاق التطبيق التجريبي الحالي.
سهّل جانب الإنتاج في الصيانة الإنتاجية الشاملة مع SkyPlanner
يحتاج برنامج الصيانة الإنتاجية الشاملة إلى تخصيص وقت للأعمال المتفق عليها، لا إلى خطة ثانية يضطر فريق الإنتاج إلى مواءمتها يدويًا. اختر SkyPlanner عندما تحتاج إلى تنسيق هذه التدخلات مع مسارات الإنتاج الفعلية للطلبات وأولويات التسليم. فهو يوفّر عرضًا مشتركًا للطاقة الإنتاجية والجدولة، يتيح لمخطط الإنتاج رؤية الآثار على الإنتاج وتحديث تسلسل العمل دون إعادة بناء كل قائمة أعمال.
توضح تجربة Fredman Operations، وهي شركة فنلندية لتصنيع عبوات الأغذية، قيمة هذا العرض المشترك. ففي السابق، كان مخطط الإنتاج لديها يرتّب أولويات العمل دون رؤية دقيقة لمواعيد فراغ الآلات والطاقة المتاحة في الورديات. وبعد ربط SkyPlanner بنظامَي L7 وLTR لديها، أصبحت طاقة الآلات وتوقيت مهام الإنتاج ظاهرين معًا في مخطط جانت. وتفيد Fredman بأنها باتت تستجيب لتغييرات الجدول بسرعة أكبر، مع تراجع الحاجة إلى العمل الإضافي. وتتمثل الفائدة العملية في وجود أساس مشترك لتحديد ما يستطيع الإنتاج إنجازه، بدلًا من إجراء جولة أخرى من الحسابات اليدوية.
يتكامل SkyPlanner مع أي نظام لتخطيط موارد المؤسسة (ERP) أو نظام لتنفيذ التصنيع (MES) عبر واجهة REST API المفتوحة، مما يتيح تحسين التنسيق بالاستناد إلى معلومات الطلبات والإنتاج الموجودة لديك.
احجز عرضًا توضيحيًا لـ SkyPlanner، وأحضر مثالًا لتدخل واحد على آلة أو أداة اتفق عليه فريق الصيانة الإنتاجية الشاملة لديك، وطلب عميل واحد يستخدمها. شاهد كيف تغيّر فترة عدم التوافر تسلسل الإنتاج، وما يحدث للعمليات اللاحقة، وأي قرارات تسليم تحتاج إلى اهتمامك. وإذا أردت استكشاف نهج الجدولة أولًا، جرّب SkyPlanner ببيانات تجريبية.
Jussi Mäntylä
أخصائي تخطيط الإنتاج، SkyPlanner


