








In dit artikel
- Waarom is TPM meer dan preventief onderhoud?
- De acht pijlers: verschillende taken binnen één programma
- Kies een pilot rond een concreet productieprobleem
- Spreek af wie handelt als een operator een probleem ontdekt
- Herstel de basisconditie en maak machinezorg een vaste routine
- Geef afgesproken onderhoud een plek in de productieplanning
- Voorbeeld: van één bevinding naar verbetering
- Meet het verlies, niet alleen of de checklist is afgewerkt
- Evalueer de pilot en breid daarna uit wat echt werkt
- Maak de productiekant van TPM eenvoudiger met SkyPlanner
Home » Bronnen » Total productive maintenance: van plan naar praktijk
Geschatte leestijd: 12 minuten
Total productive maintenance (TPM) is een bedrijfsbrede aanpak om de effectiviteit van machines te verbeteren door dagelijkse zorg, gepland onderhoud en continue verbetering. Operators, onderhoudsspecialisten, engineers en leidinggevenden werken samen om machinegerelateerde verliezen te voorkomen die een goed productieproces verstoren.
De uitdaging is om die gedeelde verantwoordelijkheid ook tijdens een drukke dienst waar te maken. Een operator meldt voor de zoveelste keer dezelfde korte stilstand. De technische dienst weet dat de machine aandacht nodig heeft. Productie wil de volgende order afkrijgen. Als niemand verantwoordelijk is voor de opvolging of er geen tijd is om in te grijpen, blijft de waarneming niet meer dan een extra regel in het logboek.
Een zinvol TPM-programma verbindt die activiteiten: een afwijking herkennen, iemand aanwijzen voor de opvolging, het werk uitvoeren en controleren of het verlies terugkeert. Begin met een overzichtelijk deel van de productie en zorg dat die hele werkwijze werkt voordat u deze in de rest van de fabriek invoert.
Waarom is TPM meer dan preventief onderhoud?
Preventief onderhoud helpt storingen te voorkomen door onderhoudstaken met passende tussenpozen uit te voeren. TPM omvat dat werk, maar gaat verder dan de technische dienst en het voorkomen van storingen.
Het woord ‘total’ heeft drie belangrijke betekenissen. Medewerkers uit het hele bedrijf doen mee, machinegerelateerde verliezen worden in hun samenhang aangepakt en opgedane ervaring wordt gedurende de hele levensduur van machines benut. Operators brengen hun kennis van de dagelijkse bedrijfsomstandigheden in. Specialisten leveren expertise op het gebied van diagnose en onderhoud. Engineering verbetert machines en werkmethoden, en het management stelt prioriteiten en zorgt voor de benodigde middelen.
Die verliezen omvatten langdurige stilstand, omstel- en afsteltijd, korte stops, een lagere draaisnelheid, afkeur en herstelwerk. Ook een machine die nooit in storing valt, kan capaciteit verspillen door langzaam te draaien of producten te maken die herstelwerk nodig hebben. TPM vraagt het team die verliezen te begrijpen en terug te dringen, in plaats van alleen te streven naar een onderhoudsregistratie zonder storingen.
Het voordeel is dat u meer op de beschikbare productietijd kunt rekenen. Minder terugkerende onderbrekingen en machinegerelateerde productfouten betekenen minder materiaalverspilling, minder spoedwerk en een betrouwbaardere basis om aan de klantvraag te voldoen. Het team moet nog steeds bepalen hoe die capaciteit rendabel kan worden benut. Onnodige voorraad produceren is geen verbetering, alleen omdat de machine dan blijft draaien.
De acht pijlers: verschillende taken binnen één programma
TPM wordt doorgaans opgebouwd rond acht pijlers, ondersteund door werkplekorganisatie zoals 5S: scheiden, schikken, schoonmaken, standaardiseren en standhouden. De pijlers geven aan hoe breed het programma is. Ze betekenen niet dat er op dezelfde dag acht grote projecten moeten starten.
| TPM-pijler | Doel in de praktijk |
|---|---|
| Autonoom onderhoud | Operators opleiden om vastgelegde routinetaken voor machinezorg uit te voeren, afwijkingen te herkennen en werk waarvoor zij niet bevoegd zijn door te zetten naar de juiste persoon. |
| Gepland onderhoud | Passend onderhoud voorbereiden en uitvoeren voordat achteruitgang leidt tot vermijdbare uitval in de productie. |
| Gericht verbeteren | De betrokken disciplines samenbrengen om een specifiek, terugkerend machinegerelateerd verlies weg te nemen en het effect van de verandering te controleren. |
| Kwaliteitsonderhoud | Machines in een toestand houden die goede producten mogelijk maakt, in plaats van achteraf telkens producten met fouten uit te sorteren. |
| Vroegtijdig machinebeheer | Ervaring uit productie en onderhoud benutten bij het specificeren, aanschaffen en in gebruik nemen van machines. |
| Opleiding en training | De vaardigheden ontwikkelen die nodig zijn om machines te bedienen, te inspecteren, te onderhouden en te verbeteren. |
| Veiligheid, gezondheid en milieu | Veilige werkomstandigheden en verantwoordelijkheden voor het milieu onderdeel maken van machinezorg en verbetering. |
| TPM op kantoor | Ondersteunende processen, zoals informatievoorziening, inkoop en goedkeuringen, verbeteren zodat ze effectieve productie en onderhoud niet vertragen. |
Gebruik dit overzicht om een voorgesteld programma te toetsen. Bestaat het alleen uit schoonmaakchecklists? Wie neemt dan de oorzaak van terugkerende vervuiling weg? Bestaat het alleen uit onderhoudstaken voor specialisten? Hoe merken operators dan een probleem in wording op en hoe melden ze dat? Als het juiste onderdeel nooit beschikbaar is, welk inkoop- of voorbereidingsproces moet dan veranderen?
Het machineprobleem dat u wilt oplossen, vormt de verbinding tussen de pijlers. Dat is een zinvoller vertrekpunt dan elke afdeling een presentatie over de eigen pijler te laten maken.
Kies een pilot rond een concreet productieprobleem
Kies een deel van de productie waar betere machineprestaties ertoe doen en waar een team uit verschillende disciplines het werk kan uitvoeren. Een overzichtelijke cel of machine met terugkerende, verklaarbare verliezen biedt meestal een betere leeromgeving dan een fabrieksbrede invoering zonder duidelijke verantwoordelijke.
Kies niet alleen voor gemak. Een weinig gebruikte machine is misschien eenvoudig schoon te maken, maar laat nauwelijks zien hoe productie en onderhoud onder normale werkdruk samenwerken. Omgekeerd kan een machine die cruciaal is voor de veiligheid of zeer complex is, specialistische voorbereiding vereisen voordat deze geschikt is voor een eerste pilot.
Leg samen met de productieleiding, de onderhoudsverantwoordelijke en de operators de pilotafspraken kort vast. Benoem om welke machine het gaat, welk verlies u wilt aanpakken, wie verantwoordelijk is voor de voortgang, wie bijdraagt en welke tijd en middelen beschikbaar zijn. Betrek de kwaliteitsafdeling of engineering als het probleem ook hun verantwoordelijkheden raakt.
Leg de uitgangssituatie vast voordat u de werkwijze verandert. Noteer wanneer het verlies optreedt, hoelang het de productie onderbreekt, bij welk product of onder welke bedrijfsomstandigheden het voorkomt en wat bekend is over de oorzaak. Maak onderscheid tussen een waarneming en een diagnose: ‘machine gestopt tijdens opstarten’ legt een gebeurtenis vast, maar bewijst niet dat een operator, onderdeel of materiaal de oorzaak was.
Kies een evaluatieperiode die lang genoeg is om representatieve bedrijfsomstandigheden en productwissels mee te nemen. Spreek af welke verbetering uitbreiding van de pilot zou rechtvaardigen, zonder een universele OEE-doelstelling over te nemen of een vast verbeterpercentage te beloven.
Spreek af wie handelt als een operator een probleem ontdekt
Autonoom onderhoud betekent dat opgeleide operators verantwoordelijkheid nemen voor afgebakende machinezorg, niet dat zij alle onderhoudstaken overnemen. Het programma moet een duidelijke grens trekken tussen routinecontroles, afstellingen waarvoor operators bevoegd zijn en werk dat een specialist vereist.
Leg voor elke taak vast wat er gecontroleerd of gedaan moet worden, wat de normale toestand is, wanneer de taak wordt uitgevoerd en wat er bij een afwijking moet gebeuren. Ondersteun dit waar nodig met een bruikbare afbeelding of werkinstructie. Als een controlepunt alleen ‘machine inspecteren’ vermeldt, moeten medewerkers de belangrijkste besliscriteria uit hun hoofd kennen.
Bepaal hoe een bevinding bij de verantwoordelijke persoon terechtkomt. Vermeld de machine, de locatie, de waargenomen toestand en het effect op de productie. Geef de operator een duidelijke meldroute voor urgente problemen en een manier om niet-urgente bevindingen tot aan de oplossing te volgen. Een groeiende stapel meldkaartjes waar niemand naar kijkt, is geen gedeelde verantwoordelijkheid.
De technische dienst moet bepalen welke technische actie nodig is en helpen operators op te leiden voor de afgesproken taken. De leidinggevende moet ervoor zorgen dat de controles binnen de dienst kunnen worden uitgevoerd, in plaats van te verwachten dat ze in niet-bestaande vrije momenten passen. Managers lossen conflicten over de inzet van mensen en middelen op en controleren of acties worden afgerond, niet alleen of checklists worden afgetekend.
Bepaal deze grenzen aan de hand van de goedgekeurde machineprocedures en de geldende veiligheidsmaatregelen. Sommige inspecties kunnen tijdens normaal bedrijf van buitenaf worden uitgevoerd. Andere vereisen een stilgezette machine die van energiebronnen is geïsoleerd, en gekwalificeerd personeel. Het label TPM verandert niets aan die eisen en geeft geen toestemming om gevarenzones te betreden.
Herstel de basisconditie en maak machinezorg een vaste routine
Inspecteer de pilotlocatie samen met operators en de technische dienst. Herstel de basisconditie die nodig is voor betrouwbaar bedrijf en zinvolle controles. Laat vastgestelde gebreken verhelpen via de daarvoor geldende werkwijze en door bevoegde medewerkers.
Schoonmaken heeft hier een diagnostisch doel: lekkages, schade of ongewone slijtage kunnen daardoor beter zichtbaar worden. Door gereedschap en toegangspunten goed te organiseren, wordt het eenvoudiger om de toegestane machinezorg steeds op dezelfde manier uit te voeren. Beide activiteiten mogen geen cosmetische ingreep worden die het onderliggende verlies ongemoeid laat.
Gebruik de bevindingen van het team om de routine te verbeteren. Als vuil een inspectiepunt telkens aan het zicht onttrekt, onderzoek dan waarom het zich daar ophoopt. Wordt een controle steeds overgeslagen omdat het controlepunt lastig bereikbaar is? Vraag engineering en de technische dienst dan de methode te verbeteren, in plaats van alleen nog een herinnering toe te voegen.
Train de medewerkers die de taken gaan uitvoeren in alle betrokken diensten. Laat hen zowel de handeling als de afweging demonstreren: hoe ziet de normale toestand eruit en wanneer zouden ze stoppen of hulp vragen? Pas onduidelijke instructies aan zolang de pilot nog klein is.
Houd de opvolging door specialisten zichtbaar. Elke onopgeloste bevinding heeft een verantwoordelijke, een volgende actie en een passende deadline nodig. Leg na een reparatie of verbetering vast wat er is veranderd en ga na of ook de bijbehorende instructie voor machinezorg of onderhoudstaak moet worden bijgewerkt.
Geef afgesproken onderhoud een plek in de productieplanning
Een probleem signaleren heeft pas waarde als de fabriek er iets aan kan doen. Zodra de onderhoudsafdeling een ingreep heeft afgesproken, moet productie rekening houden met de periode waarin de betrokken machine of het gereedschap niet beschikbaar is. Blijft die afspraak alleen in een aparte onderhoudskalender staan, dan ontstaat er bij de volgende spoedorder al snel opnieuw discussie.
Hier helpt SkyPlanner APS om TPM-afspraken om te zetten in uitvoerbare productieplannen. Leg een afgesproken onderhoudsperiode voor een machine vast als uitzondering voor het werkcentrum. Daarmee verandert de beschikbare capaciteit. Arcturus, de AI voor productieplanning van SkyPlanner, kan de planning vervolgens opnieuw berekenen en rekening houden met die periode. Ook gereedschappen hebben onderhoudsdatums die bepalen of ze beschikbaar zijn voor het werk waarvoor ze nodig zijn.
De processtappen leggen de bewerkingsvolgorde, geschikte werkcentra, bewerkingsduren en onderlinge afhankelijkheden vast. Als die verbanden in de gezamenlijke planning staan, werken de gevolgen van een ingreep door in de daaropvolgende taken. Ze blijven dus niet beperkt tot een geblokkeerde periode in de kalender van één machine. Het Gantt-diagram toont de resulterende volgorde ter beoordeling.
U houdt de regie over de prioriteiten en de afgesproken productiebeslissingen. Arcturus berekent de samenhangende planning. Zo hoeft u niet telkens de afzonderlijke wachtrijen per machine handmatig aan te passen wanneer een onderhoudsperiode verandert.
Voorbeeld: van één bevinding naar verbetering
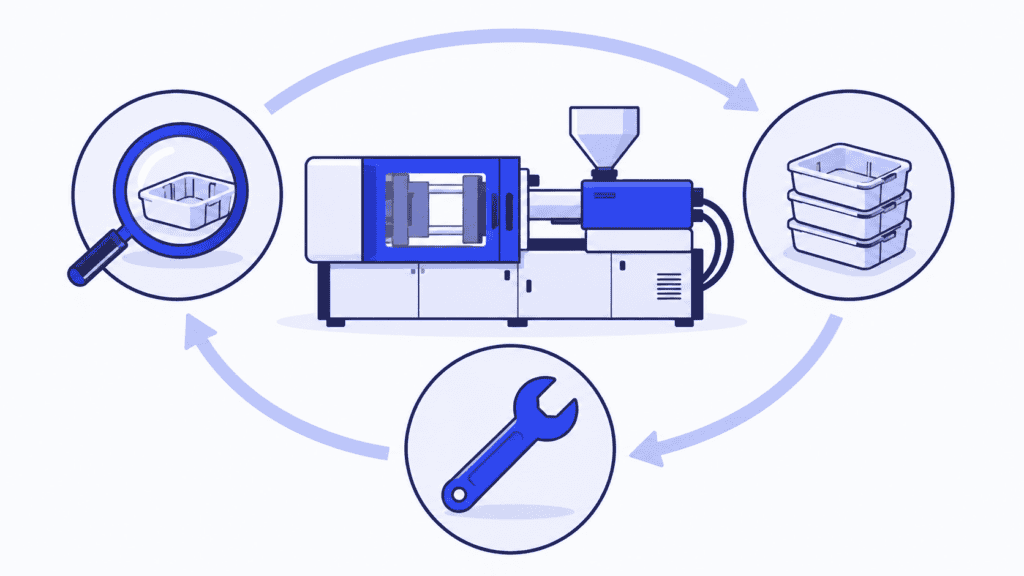
Neem een spuitgietcel met terugkerende korte stops en afgekeurde producten bij de opstart. Het pilotteam kiest deze verliezen als eerste om te onderzoeken, in plaats van een algemene instructie te geven om de machinebezetting te verhogen.
Operators leggen aan de hand van de afgesproken controles vast wat ze waarnemen. De onderhoudsafdeling en engineering onderzoeken het terugkerende patroon en stellen vast dat de matrijs een ingreep nodig heeft. Ze spreken af welke werkzaamheden worden uitgevoerd, hoelang de matrijs niet beschikbaar is en welke controles nodig zijn voordat deze weer in productie gaat.
De planner legt de onderhoudsdatums van de matrijs vast in SkyPlanner en laat de planning opnieuw berekenen. Een taak naar een andere spuitgietmachine verplaatsen lost de beperking niet op als daarvoor nog steeds dezelfde, niet-beschikbare matrijs nodig is. Het team bekijkt de gevolgen voor de betrokken orders, tot en met de daaropvolgende assemblage- of verpakkingswerkzaamheden, en bepaalt welke toezeggingen aandacht vragen.
Na de ingreep controleert het pilotteam of de stops en de afkeur bij de opstart onder vergelijkbare productieomstandigheden terugkeren. Zo ja, dan gaat het onderzoek verder. Houdt de verbetering stand, dan past het team de betreffende verzorgings- en onderhoudsroutines aan en deelt het de opgedane kennis.
Dat is de TPM-cyclus in de praktijk. De waarneming, het technische werk, de productiebeslissing en het resultaat maken deel uit van één verbetertraject. SkyPlanner ondersteunt het productiegedeelte door de afgesproken capaciteitsuitval op te nemen in dezelfde planning als de klantorders die erdoor worden geraakt.
Meet het verlies, niet alleen of de checklist is afgewerkt
De algehele effectiviteit van machines, ofwel OEE, combineert beschikbaarheid, prestatie en kwaliteit. Daarmee wordt zichtbaar of productieve tijd verloren gaat door stilstand, te langzaam draaien of producten die niet aan de eisen voldoen. Kies een maatregel op basis van de onderliggende verliezen; het totaalpercentage alleen vertelt niet wat er moet veranderen.
Gebruik voor de pilot een beperkt aantal meetwaarden die antwoord geven op drie vragen:
- Worden de routines uitgevoerd? Controleer of de afgesproken verzorging door operators, de opvolging door specialisten en de geplande ingrepen worden uitgevoerd zoals bedoeld.
- Verandert het verlies waarop de pilot zich richt? Volg de specifieke terugkerende stops, stilstand, snelheidsverliezen of machinegerelateerde productfouten die de pilot moet aanpakken.
- Heeft productie er baat bij? Beoordeel het effect op de hoeveelheid bruikbare producten, overwerk, werk dat bij vervolgbewerkingen wacht en leverafspraken.
Houd definities en vergelijkingsomstandigheden gelijk. Een verandering in de productmix, geplande productietijd of meetmethode kan de OEE-uitkomst veranderen zonder dat daarmee bewezen is dat een reparatie heeft gewerkt. Een gemiddelde kan ook verhullen dat een storing bij één product of ploeg nog steeds ernstige gevolgen heeft.
Verbeter de score niet door noodzakelijk onderhoud buiten de vergelijking te houden of voorraad te produceren die geen klant nodig heeft. Het doel is een betrouwbare, veilige productie van goederen die aan de eisen voldoen, niet een cijfer dat losstaat van het orderboek.
Besteed evenveel aandacht aan de opvolging van openstaande bevindingen als aan de trendgrafiek. Als operators een afwijking blijven melden en niets terughoren, leert het programma hun dat melden zinloos is. Zorgen dat zij terugkoppeling krijgen, is een belangrijk onderdeel van het behouden van hun betrokkenheid.
Evalueer de pilot en breid daarna uit wat echt werkt
Houd regelmatig een kort overleg met de mensen die verantwoordelijk zijn voor de pilot. Bespreek nieuwe bevindingen, achterstallige acties, de volgende afgesproken ingreep en de ontwikkeling van de verliezen. Richt u op besluiten: wie doet wat als volgende stap, en welke ondersteuning of productietijd is daarvoor nodig?
Controleer vóór uitbreiding of de routine ook bij een ploegwissel, afwezigheid en een drukke productieperiode standhoudt. Ga na of de instructies bruikbaar zijn, operators hun bevoegdheden kennen en specialisten de bevindingen tijdig kunnen opvolgen. Hangt het succes af van één enthousiast persoon die op eigen initiatief achter elke actie aan gaat, versterk dan eerst het proces.
Pas het geleerde toe in een ander geschikt productiegebied, in plaats van elke inspectie of elk interval ongewijzigd over te nemen. Machines verschillen in storingsvormen, eisen aan de toegankelijkheid en onderhoudsbehoeften. Neem de werkwijze voor gezamenlijke verantwoordelijkheid, opleiding, opvolging en evaluatie over, maar pas de technische inhoud aan.
Neem terugkerende problemen ook mee in beslissingen over de aanschaf en aanpassing van machines. Een machine die lastig te inspecteren, reinigen of onderhouden is, levert later extra werk op. Door operators en de onderhoudsafdeling te betrekken bij het opstellen van specificaties voor nieuwe machines, benut u hun ervaring ook buiten de huidige pilot.
Maak de productiekant van TPM eenvoudiger met SkyPlanner
Een TPM-programma vraagt om tijd voor de afgesproken werkzaamheden, niet om een tweede planning die productie handmatig moet afstemmen. Kies SkyPlanner als u die ingrepen wilt afstemmen op de werkelijke bewerkingsroutes van orders en de leverprioriteiten. Het gezamenlijke overzicht van capaciteit en planning laat de planner zien wat de gevolgen voor productie zijn. Zo blijft de volgorde actueel zonder dat elke wachtrij opnieuw moet worden opgebouwd.
Fredman Operations, een Finse producent van voedselverpakkingen, laat zien wat zo’n gezamenlijk overzicht oplevert. Voorheen stelde de planner prioriteiten zonder precies te kunnen zien wanneer machines vrijkwamen en hoeveel capaciteit er per ploeg beschikbaar was. Door SkyPlanner te koppelen aan de L7- en LTR-systemen werden machinecapaciteit en taakplanning samen zichtbaar in het Gantt-diagram. Fredman meldt sneller te kunnen reageren op planningswijzigingen en minder overwerk nodig te hebben. Het praktische voordeel is een gedeelde basis om te bepalen wat productie aankan, in plaats van opnieuw handmatig te moeten rekenen.
SkyPlanner kan via zijn open REST API met elk ERP- of MES-systeem worden geïntegreerd. Zo kunt u uw bestaande order- en productiegegevens benutten om de afstemming te verbeteren.
Plan een SkyPlanner-demo en neem één door uw TPM-team afgesproken ingreep aan een machine of gereedschap mee, plus één klantorder waarvoor die machine of dat gereedschap nodig is. Bekijk hoe de periode van onbeschikbaarheid de productievolgorde verandert, wat er met de volgende bewerkingen gebeurt en welke leveringsbeslissingen uw aandacht vragen. Wilt u eerst de planningsaanpak verkennen? Probeer SkyPlanner met demogegevens.
Jussi Mäntylä
Specialist productieplanning, SkyPlanner


