








Šajā rakstā
- Kāpēc TPM ir kas vairāk par profilaktisko apkopi?
- Astoņi pīlāri: dažādi uzdevumi vienā programmā
- Pilotprojektam izvēlieties reālu ražošanas problēmu
- Vienojieties, kurš rīkojas, kad operators pamana problēmu
- Atjaunojiet iekārtas pamatstāvokli un izveidojiet atkārtojamu aprūpes kārtību
- Atvēliet saskaņotajai apkopei vietu ražošanas plānā
- Piemērs: no konstatētas problēmas līdz uzlabojumam
- Mēriet zudumus, nevis tikai pārbaudes saraksta izpildi
- Izvērtējiet pilotprojektu un plašāk ieviesiet to, kas patiešām darbojas
- Atvieglojiet TPM darbu saskaņošanu ar ražošanu, izmantojot SkyPlanner
Sākums » Resursi » TPM — visu darbinieku iesaiste iekārtu aprūpē un uzlabošanā: no plāna līdz praksei
Aptuvenais lasīšanas laiks: 12 minūtes
TPM ir pieeja, kurā viss uzņēmums iesaistās iekārtu efektivitātes uzlabošanā, apvienojot ikdienas aprūpi, plānoto tehnisko apkopi un nepārtrauktu pilnveidi. Operatori, tehniskās apkopes speciālisti, inženieri un vadītāji strādā kopā, lai novērstu ar iekārtām saistītos zudumus, kas traucē sekmīgu ražošanu.
Grūtākais ir panākt, lai šī kopīgā atbildība darbotos arī saspringtā maiņā. Operators atkal ziņo par to pašu īslaicīgo apstāšanos. Tehniskās apkopes dienests zina, ka iekārtai vajadzīga uzmanība. Ražošanā jāpabeidz nākamais pasūtījums. Ja nav atbildīgā par tālāko rīcību vai nav laika rīkoties, novērojums paliek tikai kārtējais ieraksts žurnālā.
Lietderīga TPM programma sasaista šīs darbības vienotā procesā: pamanīt novirzi no normālā stāvokļa, noteikt turpmāko rīcību un atbildīgo, paveikt darbu un pārbaudīt, vai zudums atkārtojas. Sāciet vienā pārvaldāmā ražošanas iecirknī un izveidojiet tajā pilnu darba kārtību, pirms to ieviešat visā rūpnīcā.
Kāpēc TPM ir kas vairāk par profilaktisko apkopi?
Profilaktiskā apkope palīdz izvairīties no bojājumiem, veicot apkopes darbus ar atbilstošiem intervāliem. TPM ietver arī šos darbus, taču neaprobežojas tikai ar tehniskās apkopes dienestu un bojājumu novēršanu.
TPM ir visaptveroša pieeja trīs būtiskos aspektos: iesaistās darbinieki no visa uzņēmuma, ar iekārtām saistītos zudumus aplūko kopumā, un uzkrāto pieredzi izmanto visā iekārtas dzīves ciklā. Operatori sniedz zināšanas par ikdienas ekspluatācijas apstākļiem, speciālisti — pieredzi diagnostikā un apkopē. Inženieri pilnveido iekārtas un darba metodes, savukārt vadība nosaka prioritātes un nodrošina resursus.
Zudumi ietver ilgstošas dīkstāves, iestatīšanai un regulēšanai patērēto laiku, īslaicīgas apstāšanās, samazinātu darbības ātrumu, brāķi un pārstrādi. Pat iekārta, kas nekad nesabojājas, var nelietderīgi izmantot ražošanas jaudu, ja tā strādā lēni vai izgatavo detaļas, kuras pēc tam jālabo. TPM uzdevums ir palīdzēt komandai izprast un samazināt šos zudumus, nevis tikai panākt, lai apkopes uzskaitē viss būtu kārtībā.
Ieguvums ir stabilāk pieejams produktīvais laiks. Ja retāk atkārtojas pārtraukumi un iekārtu izraisīti defekti, mazāk materiālu aiziet zudumā, samazinās neatliekamo darbu apjoms un rodas drošāks pamats klientu pieprasījuma izpildei. Komandai joprojām jāizlemj, kā šo jaudu izmantot rentabli. Nevajadzīgu krājumu ražošana nav uzlabojums tikai tāpēc, ka iekārta ir noslogota.
Astoņi pīlāri: dažādi uzdevumi vienā programmā
TPM parasti veido astoņi pīlāri, kuru īstenošanu atbalsta darba vides organizēšanas metodes, piemēram, 5S: šķirošana, sakārtošana, tīrīšana, standartizēšana un kārtības uzturēšana. Pīlāri parāda programmas plašo tvērumu. Tie nenozīmē, ka vienā dienā jāsāk astoņi lieli projekti.
| TPM pīlārs | Praktiskais mērķis |
|---|---|
| Operatoru veikta tehniskā apkope | Apmācīt operatorus veikt noteiktus ikdienas aprūpes darbus, atpazīt novirzes un nodot atbildīgajiem darbus, kuru veikšanai viņiem nav pilnvarojuma. |
| Plānotā tehniskā apkope | Sagatavot un veikt atbilstošu apkopi, pirms iekārtas stāvokļa pasliktināšanās izraisa ražošanas darbības traucējumu, no kura varēja izvairīties. |
| Mērķtiecīga pilnveide | Apvienot attiecīgo jomu darbiniekus, lai novērstu konkrētu, atkārtotu ar iekārtu saistītu zudumu un pārbaudītu izmaiņu rezultātu. |
| Kvalitāti nodrošinoša apkope | Uzturēt iekārtas tādā stāvoklī, kas ļauj ražot prasībām atbilstošu produkciju, nevis atkal un atkal pēc ražošanas atlasīt defektīvos izstrādājumus. |
| Iekārtu pārvaldība no prasību noteikšanas līdz ieviešanai | Izmantot ekspluatācijas un apkopes pieredzi, nosakot prasības iekārtām, tās iegādājoties un ieviešot. |
| Apmācība un izglītošana | Attīstīt prasmes, kas nepieciešamas iekārtu ekspluatācijai, pārbaudēm, apkopei un pilnveidei. |
| Drošība, veselība un vide | Iekārtu aprūpē un pilnveidē nodrošināt drošus darba apstākļus un ievērot vides aizsardzības pienākumus. |
| TPM administratīvajos procesos | Pilnveidot atbalsta procesus, piemēram, informācijas apriti, iepirkumus un saskaņošanu, lai tie nekavētu efektīvu ražošanu un apkopi. |
Izmantojiet šo pārskatu, lai izvērtētu iecerēto programmu. Ja tajā ir tikai tīrīšanas kontrolsaraksti, kurš novērsīs atkārtotā piesārņojuma avotu? Ja tajā ir tikai speciālistu veicami apkopes darbi, kā operatori pamanīs problēmas veidošanos un par to ziņos? Ja vajadzīgā detaļa nekad nav pieejama, kurš iepirkumu vai sagatavošanas process jāmaina?
Pīlārus vieno konkrētā iekārtas problēma, kuru komanda risina. Tas ir lietderīgāks sākumpunkts nekā uzdot katrai nodaļai sagatavot prezentāciju par savu pīlāru.
Pilotprojektam izvēlieties reālu ražošanas problēmu
Izvēlieties iecirkni, kurā iekārtu darbības uzlabošanai būtu nozīme un dažādu jomu speciālistu komanda varētu paveikt vajadzīgos darbus. Pārvaldāma ražošanas šūna vai iekārta ar atkārtotiem, izprotamiem zudumiem parasti ir labāka vieta, kur mācīties, nekā ieviešana visā rūpnīcā bez skaidri noteikta atbildīgā.
Neizvēlieties tikai ērtuma dēļ. Maz noslogotu iekārtu var būt viegli iztīrīt, taču tā maz parādīs, kā ražošanas un apkopes darbinieki sadarbosies ierastās slodzes apstākļos. Savukārt iekārtai, kas ir kritiski svarīga drošībai vai ļoti sarežģīta, var būt vajadzīga speciālistu veikta sagatavošana, pirms tā ir piemērota pirmajam pilotprojektam.
Kopā ar ražošanas iecirkņa vadītāju, tehniskās apkopes vadītāju un operatoriem sagatavojiet īsu vienošanos par pilotprojektu. Norādiet iekārtu, novēršamo zudumu, par virzību atbildīgo personu, iesaistītos darbiniekus, kā arī pieejamo laiku un resursus. Iesaistiet kvalitātes speciālistus vai inženierus, ja problēma skar viņu atbildības jomu.
Pirms maināt darba kārtību, fiksējiet sākotnējo situāciju. Reģistrējiet, kad zudums rodas, uz cik ilgu laiku tas pārtrauc ražošanu, ar kādu produktu vai ekspluatācijas apstākļiem tas saistīts un kas zināms par tā cēloni. Nošķiriet novērojumu no diagnozes: ieraksts “iekārta apstājās iedarbināšanas laikā” apliecina notikumu, bet nepierāda, ka to izraisījis operators, detaļa vai materiāls.
Izvēlieties pietiekami ilgu izvērtēšanas periodu, lai tas aptvertu raksturīgos ekspluatācijas apstākļus un produktu maiņas. Vienojieties, kāds uzlabojums pamatotu pilotprojekta paplašināšanu, neizmantojot universālu OEE mērķi un nesolot noteiktu procentuālu pieaugumu.
Vienojieties, kurš rīkojas, kad operators pamana problēmu
Operatoru veikta tehniskā apkope nozīmē, ka apmācīti operatori uzņemas atbildību par noteiktiem iekārtas aprūpes darbiem, nevis par visiem apkopes uzdevumiem. Programmā skaidri jānošķir ikdienas pārbaudes, regulēšana, ko operators ir pilnvarots veikt, un darbi, kuriem vajadzīgs speciālists.
Katram uzdevumam nosakiet, kas jāpārbauda vai jādara, kāds ir normālais stāvoklis, kad darbs jāveic un kā jārīkojas, konstatējot novirzi. Vajadzības gadījumā pievienojiet praktiski izmantojamu vizuālo norādi vai instrukciju. Ja pārbaudes aprakstā teikts tikai “pārbaudīt iekārtu”, darbiniekam svarīgāko lēmumu pieņemšanā jāpaļaujas uz atmiņu.
Nosakiet, kā informācija par konstatēto nonāk pie atbildīgās personas. Norādiet iekārtu, vietu, novēroto stāvokli un ietekmi uz ražošanu. Operatoram jāzina, pie kā vērsties steidzamos gadījumos un kā sekot mazāk steidzamu jautājumu risināšanai līdz to noslēgumam. Arvien garāks neizskatītu problēmu atzīmju saraksts nav kopīga atbildība.
Tehniskās apkopes dienestam jānosaka, kā tehniski risināt konstatēto problēmu, un jāpalīdz apmācīt operatorus veikt saskaņotos uzdevumus. Iecirkņa vadītājam jānodrošina iespēja pārbaudes veikt maiņas laikā, nevis jāgaida, ka tām atradīsies kāds neieplānots brīvs brīdis. Vadītāji risina konfliktus par resursu izmantošanu un pārbauda, vai darbi tiek pabeigti, nevis tikai to, vai kontrolsaraksti ir parakstīti.
Nosakot šīs robežas, ievērojiet iekārtas apstiprinātās darba procedūras un piemērojamos drošības pasākumus. Dažas pārbaudes var veikt no ārpuses iekārtas normālas darbības laikā, savukārt citām vajadzīga apturēta, no enerģijas avotiem atvienota iekārta un kvalificēti darbinieki. TPM nosaukums nemaina šīs prasības un nedod atļauju piekļūt bīstamām zonām.
Atjaunojiet iekārtas pamatstāvokli un izveidojiet atkārtojamu aprūpes kārtību
Apsekojiet pilotprojekta iecirkni kopā ar operatoriem un tehniskās apkopes darbiniekiem. Atjaunojiet iekārtas pamatstāvokli, kas vajadzīgs uzticamai darbībai un jēgpilnām pārbaudēm. Konstatētos defektus novērsiet, uzticot atbilstošos darbus to veikšanai pilnvarotiem darbiniekiem.
Tīrīšanai šeit ir diagnostisks mērķis: tā var palīdzēt pamanīt noplūdes, bojājumus vai neparastu nodilumu. Sakārtoti instrumenti un piekļuves vietas atvieglo noteikto aprūpes darbu konsekventu veikšanu. Ne tīrīšana, ne sakārtošana nedrīkst kļūt tikai par ārēju spodrināšanu, kas neatrisina zuduma pamatcēloni.
Izmantojiet komandas atklājumus, lai pilnveidotu ikdienas darba kārtību. Ja netīrumi atkārtoti aizsedz pārbaudes vietu, noskaidrojiet, kāpēc tie uzkrājas. Ja pārbaudi regulāri izlaiž apgrūtinātas piekļuves dēļ, lūdziet inženieriem un apkopes speciālistiem uzlabot darba metodi, nevis vienkārši pievienojiet vēl vienu atgādinājumu.
Apmāciet darbiniekus, kuri veiks uzdevumus, visās attiecīgajās maiņās. Lūdziet viņiem demonstrēt gan darbību, gan lēmuma pieņemšanu: kā izskatās normāls stāvoklis, un kādos apstākļos viņi pārtrauktu darbu vai lūgtu palīdzību? Precizējiet neskaidrās instrukcijas, kamēr pilotprojekta mērogs vēl ir neliels.
Nodrošiniet, lai būtu redzama speciālistu turpmākā rīcība. Katrai neatrisinātajai problēmai vajadzīgs atbildīgais, nākamā darbība un atbilstošs termiņš. Pēc remonta vai uzlabojuma pabeigšanas pārbaudiet, kas ir mainījies un vai jāatjaunina arī saistītā aprūpes instrukcija vai apkopes uzdevums.
Atvēliet saskaņotajai apkopei vietu ražošanas plānā
Problēmas atklāšana rada vērtību tikai tad, ja rūpnīca var rīkoties. Kad tehniskās apkopes dienests ir saskaņojis nepieciešamos darbus, ražošanā jāņem vērā, kad attiecīgā iekārta vai instruments nebūs pieejams. Ja šis lēmums paliek tikai atsevišķā apkopes kalendārā, steidzama pasūtījuma saņemšana var izraisīt kārtējo strīdu.
Tieši šeit SkyPlanner APS palīdz pārvērst TPM ietvaros pieņemtās saistības izpildāmos ražošanas plānos. Reģistrējiet saskaņoto iekārtas apkopes periodu kā darba centra pieejamības izņēmumu. Tas maina pieejamo jaudu, un SkyPlanner plānošanas mākslīgais intelekts Arcturus var pārrēķināt ražošanas grafiku, ņemot vērā šo periodu. Arī instrumentiem ir apkopes datumi, kas ietekmē to pieejamību darbiem, kuros tie nepieciešami.
Procesa posmi nosaka ražošanas maršrutu, piemērotos darba centrus, ilgumu un savstarpējās atkarības. Ja šīs saiknes ir ietvertas kopīgajā plānā, apkopes darbu ietekme tiek ņemta vērā arī turpmākajos darbos, nevis tikai kā brīvs laika posms vienas iekārtas kalendārā. Iegūto darbu secību var pārskatīt Ganta diagrammā.
Prioritātes un saskaņotie ražošanas lēmumi paliek jūsu pārziņā. Arcturus veic grafika aprēķinus, ņemot vērā savstarpējās saiknes, tāpēc ikreiz, kad mainās apkopes periods, nav manuāli jālabo katras iekārtas darbu rinda.
Piemērs: no konstatētas problēmas līdz uzlabojumam
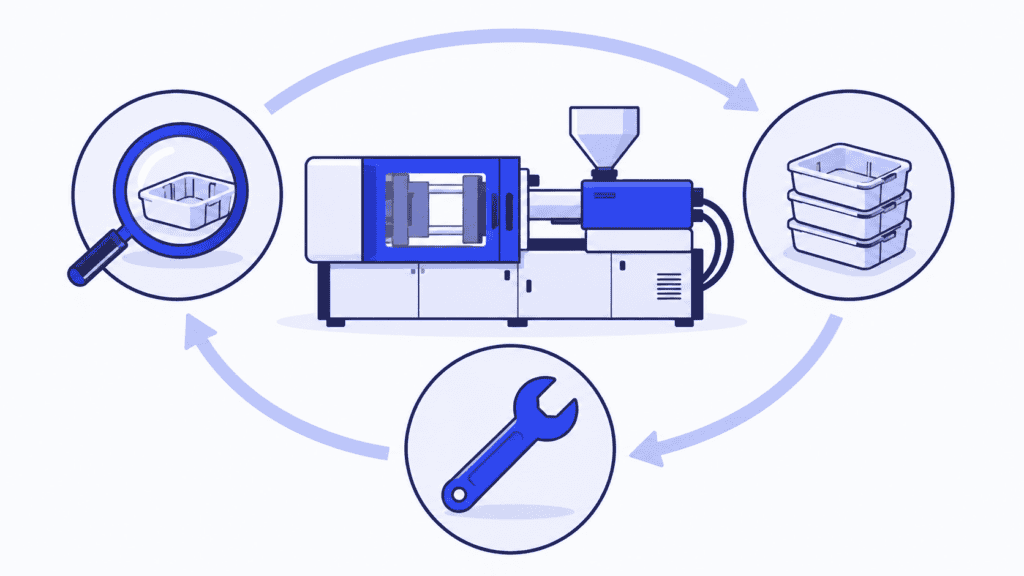
Iedomājieties iesmidzināšanas formēšanas šūnu, kurā atkārtojas īsas apstāšanās un ražošanas palaišanas laikā rodas brāķis. Pilotprojekta komanda izvēlas vispirms izpētīt šos zudumus, nevis dod vispārīgu norādījumu palielināt iekārtas noslodzi.
Operatori veic saskaņotās pārbaudes un reģistrē novēroto stāvokli. Apkopes speciālisti un inženieri izpēta atkārtojošos problēmu un secina, ka veidnei nepieciešami apkopes darbi. Viņi vienojas par veicamajiem darbiem, laiku, kad veidne nebūs pieejama, un pārbaudēm, kas jāveic pirms tās atgriešanas ražošanā.
Plānotājs reģistrē veidnes apkopes datumus SkyPlanner un pārrēķina grafiku. Ražošanas uzdevuma pārcelšana uz citu formēšanas iekārtu neatrisina ierobežojumu, ja tam joprojām vajadzīga tā pati nepieejamā veidne. Komanda pārskata skartos pasūtījumus, ieskaitot turpmākos montāžas vai iepakošanas darbus, un izlemj, kurām saistībām jāpievērš uzmanība.
Pēc apkopes darbiem pilotprojekta komanda pārbauda, vai salīdzināmos ražošanas apstākļos atkārtojas apstāšanās un brāķis palaišanas laikā. Ja tā notiek, izpēte turpinās. Ja uzlabojums saglabājas, komanda atjaunina attiecīgās kopšanas un tehniskās apkopes procedūras un dalās ar gūtajām atziņām.
Tā TPM cikls darbojas praksē. Novērojums, tehniskie darbi, lēmums par ražošanu un rezultāts ir viena uzlabošanas procesa daļas. SkyPlanner atbalsta šī procesa ražošanas daļu: saskaņotais jaudas samazinājums tiek ņemts vērā tajā pašā grafikā, kurā plānoti tā ietekmētie klientu pasūtījumu darbi.
Mēriet zudumus, nevis tikai pārbaudes saraksta izpildi
Iekārtu kopējā efektivitāte jeb OEE apvieno pieejamību, veiktspēju un kvalitāti. Tā palīdz atklāt, vai iekārta zaudē produktīvo laiku apstāšanās, lēnas darbības vai neatbilstošas produkcijas dēļ. Izvēlieties rīcību, balstoties uz konkrētajiem zudumiem: kopējais procentuālais rādītājs viens pats nepaskaidro, kas jāmaina.
Pilotprojektā izmantojiet nelielu rādītāju kopumu, kas palīdz atbildēt uz trim jautājumiem:
- Vai paredzētie darbi tiek veikti? Pārbaudiet, vai operatoru veiktā kopšana, speciālistu turpmākā rīcība un plānotie apkopes darbi tiek īstenoti tā, kā saskaņots.
- Vai izvēlētie zudumi mainās? Sekojiet tieši tām atkārtotajām apstāšanās reizēm, dīkstāvēm, ātruma zudumiem vai ar iekārtu saistītajiem defektiem, kuru novēršanai sākts pilotprojekts.
- Vai ražošana gūst labumu? Izvērtējiet ietekmi uz derīgās produkcijas apjomu, virsstundām, nākamajos posmos gaidošajiem darbiem un piegādes saistību izpildi.
Saglabājiet vienotas definīcijas un salīdzināšanas nosacījumus. Izmaiņas produktu sortimentā, plānotajā ražošanas laikā vai mērīšanas metodē var mainīt OEE rezultātu, nepierādot, ka remonts ir bijis sekmīgs. Arī vidējais rādītājs var noslēpt problēmu, kas joprojām ir būtiska konkrēta produkta ražošanā vai vienā maiņā.
Neuzlabojiet rādītāju, izslēdzot nepieciešamo apkopi no salīdzinājuma vai ražojot krājumus, kas nevienam klientam nav vajadzīgi. Mērķis ir uzticama un droša prasībām atbilstošu preču ražošana, nevis skaitlis, kam nav saistības ar pasūtījumiem.
Sekojiet neatrisināto problēmu virzībai tikpat rūpīgi kā rādītāju tendencēm. Ja operatori atkārtoti ziņo par kādu problēmu, bet nesaņem atbildi, programma viņiem māca, ka ziņot nav jēgas. Atgriezeniskās saites nodrošināšana ir svarīga, lai saglabātu darbinieku iesaisti.
Izvērtējiet pilotprojektu un plašāk ieviesiet to, kas patiešām darbojas
Regulāri rīkojiet īsu apspriedi ar pilotprojekta atbildīgajiem. Pārrunājiet jaunās konstatētās problēmas, nokavētos darbus, nākamo saskaņoto apkopi un zudumu tendences. Koncentrējieties uz lēmumiem: kurš ko darīs tālāk, un kāds atbalsts vai ražošanas laiks tam nepieciešams?
Pirms plašākas ieviešanas pārliecinieties, ka noteiktā kārtība darbojas arī maiņu nomaiņas, darbinieku prombūtnes un intensīvas ražošanas laikā. Pārbaudiet, vai instrukcijas ir praktiski izmantojamas, operatori saprot savu pilnvaru robežas un speciālisti spēj laikus reaģēt uz konstatētajām problēmām. Ja panākumi ir atkarīgi no viena entuziasta, kurš neformāli atgādina par katru darbu, vispirms nostipriniet procesu.
Izmantojiet gūtās atziņas citā piemērotā ražošanas zonā, nevis pārnesiet visas pārbaudes un intervālus bez izmaiņām. Dažādām iekārtām atšķiras bojājumu veidi, piekļuves prasības un apkopes vajadzības. Pārņemiet kopīgas atbildības, apmācības, reaģēšanas un izvērtēšanas pieeju, bet tehnisko saturu pielāgojiet.
Ņemiet vērā atkārtotās grūtības arī lēmumos par iekārtu iegādi un pārbūvi. Iekārta, kuru ir grūti pārbaudīt, tīrīt vai apkopt, rada papildu darbu nākotnē. Iesaistot operatorus un apkopes speciālistus jaunu iekārtu prasību noteikšanā, viņu pieredze noderēs arī ārpus pašreizējā pilotprojekta.
Atvieglojiet TPM darbu saskaņošanu ar ražošanu, izmantojot SkyPlanner
TPM programmā vajadzīgs laiks saskaņoto darbu veikšanai, nevis vēl viens plāns, kas ražošanai jāsalāgo manuāli. Izvēlieties SkyPlanner, ja šie darbi jāsaskaņo ar faktiskajiem pasūtījumu ražošanas maršrutiem un piegādes prioritātēm. Vienotajā jaudas un ražošanas grafika skatā plānotājs var redzēt ietekmi uz ražošanu un uzturēt aktuālu darbu secību, nepārveidojot katru darbu rindu no jauna.
Somijas pārtikas iepakojuma ražotāja Fredman Operations pieredze parāda šāda vienota skata vērtību. Iepriekš uzņēmuma plānotājs noteica darbu prioritātes bez precīzas informācijas par to, kad iekārtas atbrīvosies un kāda jauda būs pieejama maiņās. Savienojot SkyPlanner ar uzņēmuma L7 un LTR sistēmām, iekārtu jauda un ražošanas uzdevumu laiki kļuva redzami vienkopus Ganta diagrammā. Fredman ziņo par ātrāku reaģēšanu uz grafika izmaiņām un mazāku vajadzību pēc virsstundām. Praktiskais ieguvums ir kopīgs pamats lēmumiem par to, ko ražošana spēj paveikt, nevis kārtējie manuālie aprēķini.
SkyPlanner integrējas ar jebkuru ERP vai MES sistēmu, izmantojot atvērto REST API, tāpēc labāku darbu saskaņošanu var balstīt uz jūsu esošajiem pasūtījumu un ražošanas datiem.
Piesakiet SkyPlanner demonstrāciju un sagatavojiet vienu jūsu TPM komandas saskaņotu iekārtas vai instrumenta apkopes darbu un vienu klienta pasūtījumu, kuram šī iekārta vai instruments vajadzīgs. Apskatiet, kā nepieejamības periods maina ražošanas secību, kas notiek ar turpmākajām operācijām un kuriem piegādes lēmumiem jāpievērš uzmanība. Ja vispirms vēlaties iepazīt plānošanas pieeju, izmēģiniet SkyPlanner ar demonstrācijas datiem.
Jussi Mäntylä
Ražošanas plānošanas speciālists, SkyPlanner


