


In questo articolo
- Perché la TPM va oltre la manutenzione preventiva?
- Gli otto pilastri: attività diverse in un unico programma
- Scegli un progetto pilota basato su un problema reale di produzione
- Concorda chi interviene quando un operatore rileva un problema
- Ripristina le condizioni di base e rendi ripetibili le attività di cura
- Inserisci la manutenzione concordata nel piano di produzione
- Un esempio: dalla segnalazione al miglioramento
- Misura le perdite, non solo le checklist completate
- Valuta il progetto pilota, poi estendi ciò che funziona davvero
- Semplifica la gestione produttiva del TPM con SkyPlanner
Home » Risorse » Manutenzione produttiva totale: dal piano alla pratica
Tempo di lettura stimato: 12 minuti
La manutenzione produttiva totale (TPM) è un approccio che coinvolge tutta l’azienda per migliorare l’efficacia degli impianti attraverso la cura ordinaria, la manutenzione pianificata e il miglioramento continuo. Operatori, specialisti della manutenzione, tecnici e responsabili collaborano per prevenire le perdite legate agli impianti che ostacolano il buon andamento della produzione.
La parte difficile è far funzionare questa responsabilità condivisa durante un turno intenso. Un operatore segnala ancora una volta lo stesso microfermo. La manutenzione sa che la macchina richiede un intervento. La produzione deve completare l’ordine successivo. Se nessuno si assume la responsabilità di intervenire o manca il tempo per farlo, la segnalazione diventa soltanto un’altra voce nel registro.
Un programma TPM utile collega queste attività: riconoscere un’anomalia, assegnare la responsabilità dell’intervento, eseguire il lavoro e verificare se la perdita si ripresenta. Parti da un’area circoscritta e gestibile e metti a punto l’intero processo prima di estenderlo a tutto lo stabilimento.
Perché la TPM va oltre la manutenzione preventiva?
La manutenzione preventiva aiuta a evitare i guasti attraverso interventi eseguiti a intervalli adeguati. La TPM comprende queste attività, ma non si limita al reparto manutenzione né alla prevenzione dei guasti.
«Totale» ha tre significati importanti: partecipano persone di tutta l’azienda, le perdite legate agli impianti vengono affrontate nel loro insieme e l’esperienza viene messa a frutto lungo l’intera vita degli impianti. Gli operatori contribuiscono con la conoscenza delle condizioni di funzionamento quotidiane; gli specialisti apportano competenze di diagnosi e manutenzione; l’ingegneria migliora impianti e metodi; la direzione definisce le priorità e mette a disposizione le risorse.
Le perdite comprendono i fermi prolungati, i tempi di attrezzaggio e regolazione, i microfermi, la riduzione della velocità di funzionamento, gli scarti e le rilavorazioni. Anche una macchina che non si guasta mai può sprecare capacità se lavora lentamente o produce pezzi da correggere. La TPM chiede al gruppo di comprendere e ridurre queste perdite, non semplicemente di avere una manutenzione che sulla carta risulti senza problemi.
Il vantaggio è una maggiore certezza del tempo disponibile per produrre. Meno interruzioni ricorrenti e meno difetti dovuti agli impianti significano meno sprechi di materiale, meno interventi d’emergenza e una base più solida per soddisfare la domanda dei clienti. Il gruppo deve comunque decidere come utilizzare quella capacità in modo redditizio: produrre scorte non necessarie non è un miglioramento solo perché la macchina resta occupata.
Gli otto pilastri: attività diverse in un unico programma
La TPM è generalmente organizzata attorno a otto pilastri, sostenuti da metodi di organizzazione del posto di lavoro come le 5S: separare, riordinare, pulire, standardizzare e mantenere nel tempo. I pilastri descrivono l’ampiezza del programma. Non richiedono di avviare otto grandi progetti nello stesso giorno.
| Pilastro della TPM | Obiettivo pratico |
|---|---|
| Manutenzione autonoma | Formare gli operatori affinché eseguano le attività di cura ordinaria definite, riconoscano le anomalie e affidino al personale competente gli interventi per i quali non sono autorizzati. |
| Manutenzione pianificata | Preparare ed eseguire gli interventi di manutenzione appropriati prima che il deterioramento provochi un guasto evitabile con conseguenze sulla produzione. |
| Miglioramento focalizzato | Riunire le figure coinvolte per eliminare una specifica perdita ricorrente legata agli impianti e verificare gli effetti della modifica. |
| Manutenzione per la qualità | Mantenere gli impianti nelle condizioni necessarie a ottenere prodotti conformi, anziché dover gestire ripetutamente i difetti a posteriori. |
| Gestione iniziale degli impianti | Utilizzare l’esperienza operativa e manutentiva nella definizione delle specifiche, nell’acquisto e nella messa in servizio degli impianti. |
| Formazione e addestramento | Sviluppare le competenze necessarie per utilizzare, ispezionare, mantenere e migliorare gli impianti. |
| Sicurezza, salute e ambiente | Integrare condizioni di lavoro sicure e responsabilità ambientali nella cura e nel miglioramento degli impianti. |
| TPM negli uffici | Migliorare le attività di supporto, come la gestione delle informazioni, gli acquisti e le approvazioni, affinché non ostacolino l’efficacia della produzione e della manutenzione. |
Usa questo schema per valutare un programma proposto. Se comprende soltanto liste di controllo per la pulizia, chi eliminerà la fonte dello sporco ricorrente? Se prevede solo interventi di manutenzione specialistica, come faranno gli operatori a individuare e segnalare un problema in fase di sviluppo? Se il ricambio giusto non è mai disponibile, quale processo di acquisto o di preparazione deve cambiare?
I pilastri si collegano tra loro attraverso il problema dell’impianto da risolvere. Questo è un punto di partenza più utile che chiedere a ogni reparto di preparare una presentazione sul proprio pilastro.
Scegli un progetto pilota basato su un problema reale di produzione
Scegli un’area in cui migliorare le prestazioni degli impianti avrebbe un impatto concreto e dove un gruppo interfunzionale possa svolgere il lavoro. Una cella o una macchina gestibile, con perdite ricorrenti e comprensibili, offre in genere un contesto di apprendimento migliore rispetto a un avvio esteso a tutto lo stabilimento senza un responsabile ben definito.
Non scegliere soltanto per comodità. Una macchina poco utilizzata può essere facile da pulire, ma rivelare poco su come produzione e manutenzione collaboreranno sotto la normale pressione del lavoro. Al contrario, un impianto critico per la sicurezza o molto complesso può richiedere una preparazione specialistica prima di essere adatto a un primo progetto pilota.
Metti per iscritto un breve accordo sul progetto pilota insieme al responsabile di reparto, al responsabile della manutenzione e agli operatori. Indica l’impianto, la perdita da affrontare, la persona responsabile dei progressi, i partecipanti e il tempo e le risorse disponibili. Coinvolgi la qualità o l’ingegneria quando il problema rientra anche nelle loro responsabilità.
Definisci la situazione di partenza prima di modificare il modo di lavorare. Registra quando si verifica la perdita, per quanto tempo interrompe la produzione, quale prodotto o condizione operativa è coinvolto e che cosa si sa della causa. Distingui l’osservazione dalla diagnosi: «la macchina si è fermata durante l’avviamento» documenta un evento, ma non dimostra che sia stato causato da un operatore, un componente o un materiale.
Scegli un periodo di valutazione abbastanza lungo da comprendere condizioni di funzionamento e cambi di prodotto rappresentativi. Concorda quale miglioramento giustificherebbe l’estensione del progetto pilota, senza adottare un obiettivo OEE universale né promettere un incremento percentuale fisso.
Concorda chi interviene quando un operatore rileva un problema
La manutenzione autonoma affida a operatori formati la responsabilità di attività definite di cura degli impianti, non di ogni intervento di manutenzione. Il programma deve distinguere chiaramente tra controlli ordinari, regolazioni autorizzate e lavori che richiedono uno specialista.
Per ogni attività, definisci che cosa controllare o eseguire, quale sia la condizione normale, quando svolgerla e come reagire in caso di anomalie. Dove serve, fornisci un supporto visivo o un’istruzione di facile utilizzo. Un controllo descritto soltanto come «ispezionare la macchina» lascia le decisioni più importanti alla memoria di chi lo esegue.
Stabilisci come far arrivare la segnalazione alla persona responsabile. Indica la macchina, il punto interessato, la condizione osservata e l’effetto sulla produzione. Fornisci all’operatore un canale chiaro per le urgenze e un modo per seguire le segnalazioni non urgenti fino alla risoluzione. Un elenco sempre più lungo di cartellini non esaminati non è responsabilità condivisa.
La manutenzione dovrebbe definire la risposta tecnica e contribuire alla formazione degli operatori sulle attività concordate. Il responsabile di reparto deve rendere possibile l’esecuzione dei controlli durante il turno, senza pretendere che vengano svolti in un tempo libero che di fatto non esiste. I responsabili risolvono i conflitti nell’assegnazione delle risorse e verificano che le azioni vengano completate, non soltanto che le liste di controllo siano firmate.
Definisci questi limiti in base alle procedure approvate per l’impianto e alle misure di sicurezza applicabili. Alcune ispezioni possono essere eseguite dall’esterno durante il normale funzionamento; altre richiedono una macchina ferma, isolata dalle fonti di energia e personale qualificato. L’etichetta TPM non modifica questi requisiti e non autorizza l’accesso a zone pericolose.
Ripristina le condizioni di base e rendi ripetibili le attività di cura
Ispeziona l’area pilota insieme agli operatori e alla manutenzione. Ripristina le condizioni di base necessarie per un funzionamento affidabile e per controlli significativi, correggendo i difetti individuati con gli opportuni interventi autorizzati.
In questo contesto, la pulizia ha una funzione diagnostica: può rendere più visibili perdite, danni o usure anomale. Organizzare gli utensili e i punti di accesso facilita l’esecuzione regolare delle attività di cura autorizzate. Nessuna delle due attività deve diventare un esercizio puramente estetico che lascia inalterate le perdite effettive.
Usa ciò che il gruppo scopre per migliorare le attività ordinarie. Se lo sporco nasconde ripetutamente un punto di ispezione, indaga sul motivo per cui si accumula. Se un controllo viene saltato abitualmente perché l’accesso è poco pratico, chiedi all’ingegneria e alla manutenzione di migliorare il metodo, anziché limitarti ad aggiungere un altro promemoria.
Forma le persone che eseguiranno le attività in tutti i turni interessati. Chiedi loro di dimostrare sia come operano sia come decidono: come riconoscono la condizione normale e che cosa li porterebbe a fermarsi o a chiedere aiuto? Rivedi le istruzioni poco chiare mentre il progetto pilota è ancora circoscritto.
Mantieni visibile lo stato degli interventi affidati agli specialisti. Ogni anomalia irrisolta deve avere un responsabile, un’azione successiva e una scadenza adeguata. Una volta completata una riparazione o una miglioria, verifica che cosa è cambiato e se occorre aggiornare anche la relativa istruzione di cura o l’attività di manutenzione.
Inserisci la manutenzione concordata nel piano di produzione
Individuare un problema crea valore solo se lo stabilimento può intervenire. Una volta concordato un intervento con la manutenzione, la produzione deve tener conto del periodo in cui la macchina o l’utensile interessato non sarà disponibile. Lasciare questa decisione in un calendario di manutenzione separato significa esporsi a nuove discussioni all’arrivo di un ordine urgente.
È qui che SkyPlanner APS aiuta a trasformare gli impegni del programma TPM in piani di produzione eseguibili. Registra un periodo concordato di manutenzione della macchina come eccezione del centro di lavoro. L’eccezione modifica la capacità disponibile; Arcturus, l’intelligenza artificiale di SkyPlanner per la schedulazione, può quindi ricalcolare il programma di produzione tenendone conto. Anche gli utensili hanno date di manutenzione che ne condizionano la disponibilità per le lavorazioni che li richiedono.
Le fasi del processo definiscono il ciclo di lavorazione, i centri di lavoro utilizzabili, le durate e le dipendenze. Inserendo queste relazioni nel piano condiviso, gli effetti di un intervento si propagano alle lavorazioni successive, anziché limitarsi a un intervallo vuoto nel calendario di una macchina. Il Gantt mostra la sequenza risultante, così da poterla verificare.
Mantieni il controllo delle priorità e delle decisioni concordate sulla produzione. Arcturus esegue il calcolo della schedulazione tenendo conto di tutti i collegamenti, evitando di dover correggere manualmente le code delle singole macchine ogni volta che cambia un periodo di manutenzione.
Un esempio: dalla segnalazione al miglioramento
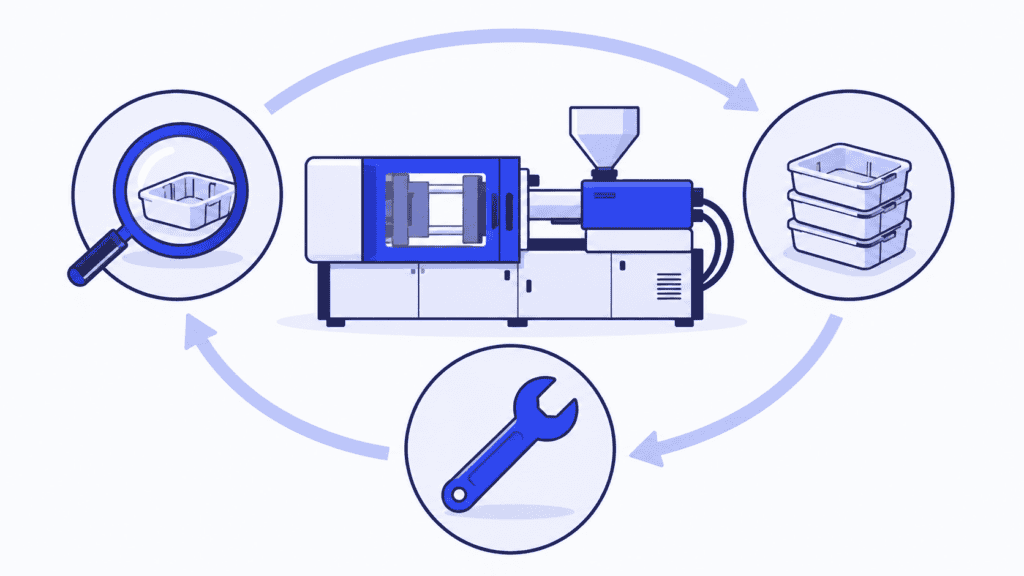
Immagina una cella di stampaggio a iniezione con microfermate ricorrenti e pezzi scartati all’avviamento. Il gruppo del progetto pilota sceglie questi eventi come prima perdita da indagare, anziché dare un’indicazione generica di aumentare l’utilizzo delle macchine.
Gli operatori registrano le condizioni osservate attraverso i controlli concordati. La manutenzione e l’ufficio tecnico analizzano il fenomeno ricorrente e stabiliscono che lo stampo richiede un intervento. Concordano le attività da svolgere, il periodo di indisponibilità e i controlli necessari prima di rimetterlo in produzione.
Il pianificatore registra in SkyPlanner le date di manutenzione dello stampo e ricalcola il programma. Spostare un’operazione su un’altra pressa a iniezione non elimina il vincolo se serve comunque lo stesso stampo non disponibile. Il gruppo esamina gli ordini interessati, comprese le successive lavorazioni di assemblaggio o imballaggio, e decide quali impegni richiedono attenzione.
Dopo l’intervento, il gruppo del progetto pilota verifica se le fermate e gli scarti all’avviamento si ripresentano in condizioni produttive comparabili. Se accade, l’indagine prosegue. Se il miglioramento si mantiene, il gruppo aggiorna le procedure pertinenti di cura e manutenzione e condivide quanto appreso.
Questo è il ciclo TPM nella pratica. L’osservazione, il lavoro tecnico, la decisione produttiva e il risultato fanno parte di un unico percorso di miglioramento. SkyPlanner supporta la parte produttiva inserendo la riduzione di capacità concordata nello stesso programma delle lavorazioni per i clienti che ne subiscono gli effetti.
Misura le perdite, non solo le checklist completate
L’efficacia complessiva degli impianti, o OEE, combina disponibilità, prestazione e qualità. Aiuta a capire se l’impianto perde tempo produttivo a causa di fermate, rallentamenti o prodotti non conformi. Per scegliere come intervenire, analizza le perdite alla base dell’indicatore: la sola percentuale complessiva non può spiegare cosa cambiare.
Per il progetto pilota, usa un insieme ristretto di indicatori che risponda a tre domande:
- Le attività di routine vengono svolte? Verifica che le attività di cura concordate e affidate agli operatori, i successivi interventi degli specialisti e gli interventi pianificati vengano completati come previsto.
- La perdita su cui si interviene sta cambiando? Monitora le specifiche fermate ricorrenti, i tempi di fermo, le perdite di velocità o i difetti legati agli impianti che il progetto pilota si propone di affrontare.
- La produzione ne trae beneficio? Valuta gli effetti sulla quantità di prodotto utilizzabile, sugli straordinari, sulle lavorazioni in attesa a valle e sugli impegni di consegna.
Mantieni coerenti le definizioni e le condizioni di confronto. Una variazione del mix di prodotti, del tempo di produzione pianificato o del metodo di misurazione può modificare l’OEE senza dimostrare che una riparazione abbia funzionato. Una media può anche nascondere un problema che rimane grave per un determinato prodotto o turno.
Non migliorare l’indicatore escludendo dal confronto la manutenzione necessaria o producendo scorte che non servono a nessun cliente. L’obiettivo è produrre beni conformi in modo affidabile e sicuro, non ottenere un numero scollegato dal portafoglio ordini.
Segui le segnalazioni ancora aperte con la stessa attenzione che dedichi al grafico dell’andamento. Se gli operatori continuano a segnalare una condizione senza ricevere risposte, il programma insegna loro che segnalare è inutile. Dare seguito alle segnalazioni e comunicarne l’esito è importante per mantenere viva la partecipazione.
Valuta il progetto pilota, poi estendi ciò che funziona davvero
Organizza brevi riunioni periodiche con i responsabili del progetto pilota. Esaminate le nuove segnalazioni, le azioni in ritardo, il prossimo intervento concordato e l’andamento delle perdite. Concentratevi sulle decisioni: quali saranno le prossime attività, chi se ne occuperà e quali risorse serviranno in termini di supporto e tempo di produzione?
Prima di estendere il programma, verifica che le attività di routine reggano a un cambio turno, a un’assenza e a un periodo di produzione intensa. Controlla che le istruzioni siano utilizzabili, che gli operatori sappiano quali attività sono autorizzati a svolgere e che gli specialisti riescano a gestire le segnalazioni. Se il successo dipende da una sola persona entusiasta che sollecita informalmente ogni azione, rafforza prima il processo.
Applica quanto appreso a un’altra area adatta, anziché copiare senza modifiche ogni controllo o intervallo. Impianti diversi hanno modalità di guasto, requisiti di accesso ed esigenze di manutenzione diversi. Mantieni il metodo basato su responsabilità condivise, formazione, risposta alle segnalazioni e riesame; adatta i contenuti tecnici.
Tieni conto delle difficoltà ricorrenti anche nelle decisioni di acquisto e modifica degli impianti. Una macchina difficile da ispezionare, pulire o manutenere comporterà altro lavoro in seguito. Coinvolgere gli operatori e la manutenzione nella definizione delle specifiche dei nuovi impianti rende utile la loro esperienza anche al di là del progetto pilota in corso.
Semplifica la gestione produttiva del TPM con SkyPlanner
Un programma TPM ha bisogno di tempo per le attività concordate, non di un secondo piano che la produzione debba riconciliare manualmente. Scegli SkyPlanner quando devi coordinare questi interventi con i cicli effettivi degli ordini e le priorità di consegna. La vista condivisa di capacità e schedulazione permette al pianificatore di vedere le conseguenze sulla produzione e mantenere aggiornata la sequenza senza ricostruire ogni coda.
Fredman Operations, produttore finlandese di imballaggi alimentari, illustra il valore di questa visione condivisa. In precedenza, il suo pianificatore stabiliva le priorità delle lavorazioni senza una visibilità precisa su quando le macchine si sarebbero liberate e sulla capacità dei turni. Collegando SkyPlanner ai sistemi L7 e LTR, la capacità delle macchine e la collocazione temporale delle operazioni sono diventate visibili insieme nel Gantt. Fredman riferisce una risposta più rapida alle modifiche del programma e un minor ricorso agli straordinari. Il vantaggio pratico è una base comune per decidere cosa può fare la produzione, anziché dover ripetere i calcoli manuali.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua API REST aperta: puoi quindi migliorare il coordinamento partendo dai dati sugli ordini e sulla produzione già disponibili.
Prenota una demo di SkyPlanner portando un esempio di intervento su una macchina o un utensile concordato dal tuo gruppo TPM e un ordine cliente che richiede quella risorsa. Scopri come il periodo di indisponibilità modifica la sequenza produttiva, cosa succede alle operazioni successive e quali decisioni sulle consegne richiedono la tua attenzione. Se preferisci prima esplorare il metodo di schedulazione, prova SkyPlanner con dati dimostrativi.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


